
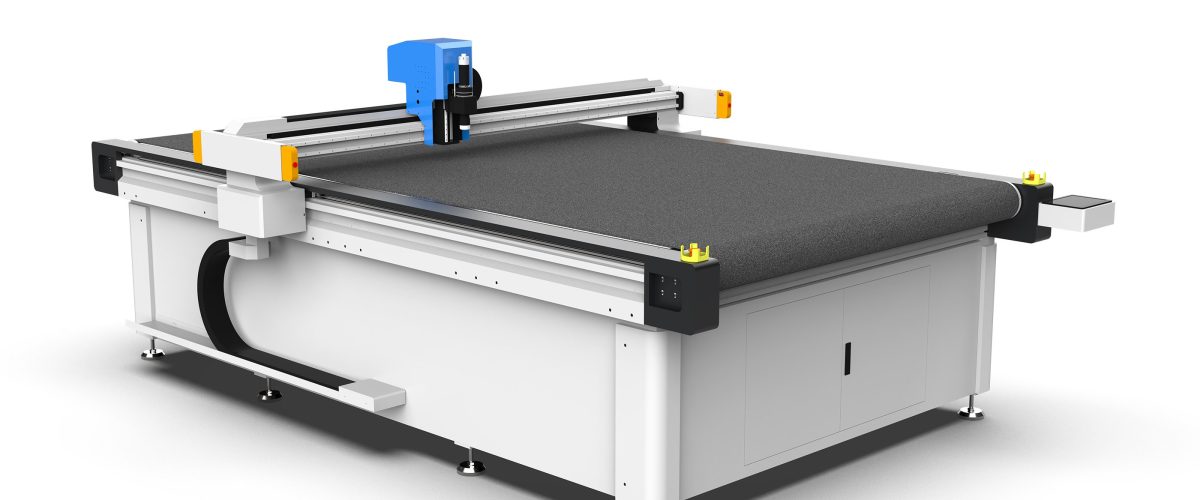
【振動ナイフカッティングマシン】は、高周波振動ブレードを利用して柔軟な材料を切断するCNC設備であり、空圧クランプとサーボ駆動により高精度な切断を実現し、発泡材、EVA、皮革などの材料加工に広く使用されています。
振動刀切断機のメンテナンス実践ガイド
振動刀裁断機は柔軟材料の裁断における中核設備であり、その安定した稼働は生産効率と裁断品質に直結します。しかし、多くのユーザーは体系的なメンテナンス知識を欠いているため、設備故障が頻発し、寿命が短くなっています。本記事では、実際の修理経験に基づき、日常点検、定期メンテナンス、よくある故障への対応を含む、実行可能な保守・修理方案をまとめました。設備の操作・保守担当者の参考に供します。
一、日常保养(每班次执行)
日常保养は故障予防の第一の防衛線であり、操作は簡単ですが極めて重要です。
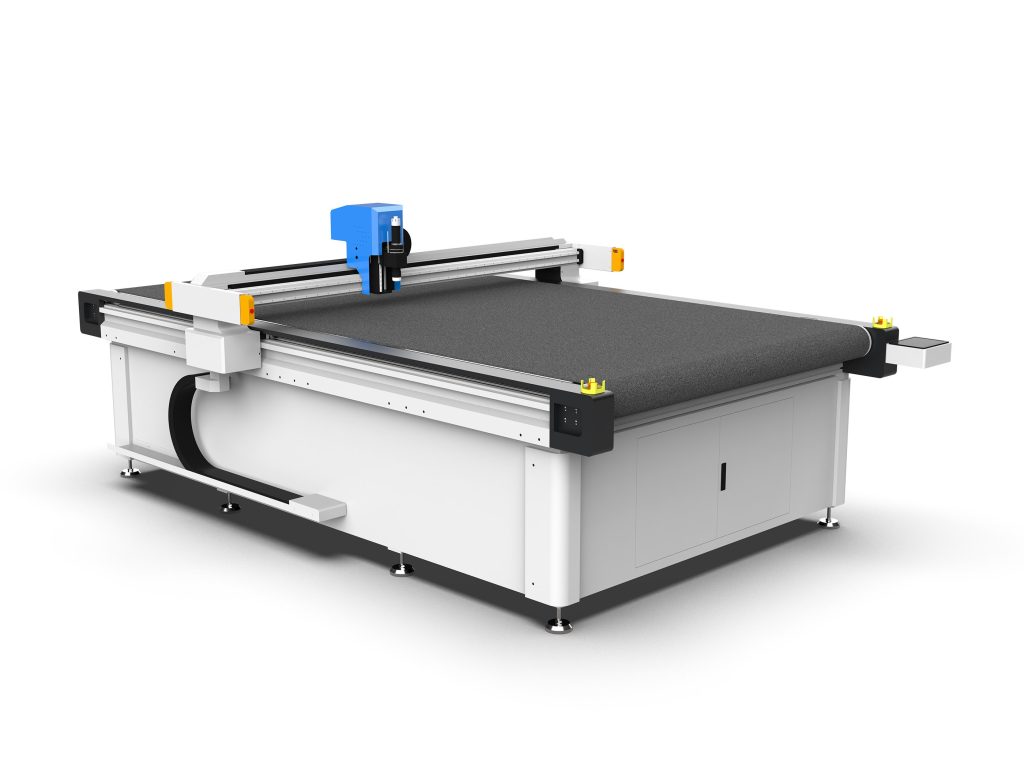
- 清洁工作台面与导轨毎シフト終了後、掃除機または柔らかいブラシでテーブル上の切屑を除去し、さらに無水エタノールでガイドレール表面を拭き、粉塵の堆積がないことを確認してください。粉塵がガイドレールに入ると摩耗が激しくなり、裁切精度の低下を招きます。
- 刃先の状態を確認する:刀先の摩耗や欠けがないか観察してください。切断抵抗が明らかに増大したり、切り口にバリが発生した場合は、速やかにブレードを交換する必要があります。通常、中密度材料(EVAフォームなど)を切断する場合、ブレードの寿命は約8~12時間で、材料によって異なります。
- エア源圧力の確認:振動刀切断機は一般に空気圧クランプやエアブロー冷却を採用しており、エア源圧力は0.6~0.8 MPaで安定させる必要があります。毎シフトごとに圧力計を確認し、0.5 MPaを下回る場合はエアコンプレッサーや配管の漏れを点検してください。
- 制御盤冷却ファンの清掃:圧縮空気(圧力0.3 MPa以下)で制御盤の吸排気口を吹き掃除し、粉塵詰まりによる過熱を防止します。周囲温度が40℃を超える場合は、清掃頻度を増やすことを推奨します。
二、定期メンテナンス(毎週/毎月/四半期ごと)
1. 毎週のメンテナンス項目
- リニアガイドとボールねじの潤滑:リチウム系グリース(NLGI 2級)を使用してガイドスライダーとボールねじを潤滑します。古いグリースを除去してから薄く均一に塗布してください。グリースの塗りすぎは粉塵を吸着します。高速機種(切断速度>1 m/s)の場合は、毎週1回の潤滑を推奨します。
- タイミングベルト張力の確認:指でタイミングベルト中央部を押し、たわみ量が3~5 mmの範囲にあることを確認します。緩すぎるとステップ抜けの原因となり、張りすぎるとベアリングの摩耗を早めます。調整時はモーターマウントのボルトを緩め、モーターを適切な位置に移動してから締め付けてください。
- ツールチャックの確認:チャックに緩みや摩耗がないことを確認します。把持力が低下した場合は、チャックまたはスプリングコレットを交換してください。チャックの振れは0.02 mm以下である必要があり、ダイヤルゲージで測定できます。
2. 毎月のメンテナンス項目
- エアフィルターの清掃または交換:エア源処理ユニットのフィルターボウルを取り外し、中性洗剤でフィルターエレメントを洗浄し、乾燥させてから取り付けます。フィルターエレメントが破損している場合や詰まりがひどい場合は、必ず交換してください。毎月1回点検し、3か月ごとにフィルターエレメントを交換することを推奨します。
- 電気接続の確認:電源を切った後、電控柜内の端子台、接触器の配線が緩んでいないか確認し、ドライバーで一つずつ締め付けてください。モーターの動力線とエンコーダー線を重点的に確認し、接触不良によるアラームを防いでください。
- 非常停止および安全装置のテスト:非常停止ボタンを押し、設備が直ちに停止し動力が遮断されることを確認してください。安全光栅(ある場合)が敏感に作動するか確認してください。安全装置が故障した場合は直ちに修理する必要があります。
- 切断精度の校正:標準テスト図形(例:100 mm×100 mmの正方形)を使用して一度切断し、実際の寸法偏差を測定してください。偏差が±0.1 mmを超える場合は、ガイドレールの摩耗、同期ベルトの張力、または工具補正パラメータを確認する必要があります。
3. 四半期ごとのメンテナンス項目
- 潤滑油の交換:油潤滑を採用している減速機またはギヤボックスの場合、2000時間運転ごとまたは四半期ごとに潤滑油(例:ISO VG68ギヤ油)を交換してください。交換時は古い油を排出し、油栓を洗浄してください。
- ケーブルドラッグチェーンの確認:ドラッグチェーンが摩耗・変形していないか、ケーブルに破損がないか確認してください。ドラッグチェーンの曲げ半径はケーブル外径の7.5倍以上である必要があり、異常が見つかった場合は速やかに交換してください。
- 機械的接続部品の締め付け:トルクレンチを使用してすべての機械的接続ボルト(例:ガイドレール取付ボルト、モーターマウントボルト)を確認し、メーカー規定のトルク値で締め付けてください。通常、M6ボルトのトルクは8-10 N·m、M8は20-25 N·mです。
- 冷却システムの清掃:設備に水冷システム(例:大出力スピンドル)が装備されている場合、四半期ごとに冷却水を交換し、水タンクを洗浄して水垢の詰まりを防いでください。冷却水には脱イオン水または専用冷却液の使用を推奨します。
三、よくある故障の診断と修理
1. 切断精度の低下
考えられる原因:ガイドレールの摩耗、タイミングベルトの弛み、刃の摩耗、刀具コレットの振れが大きい、サーボパラメータのドリフト。
調査手順:
① 刃の摩耗を確認し、新しい刃に交換してテストする;
② ダイヤルゲージでコレットの振れを測定し、0.02 mmを超える場合はコレットを交換する;
③ タイミングベルトの張力を確認し、標準値に調整する;
④ ガイドレールを清掃して潤滑し、摩耗が激しい場合(表面に溝があるなど)はガイドレールを交換する;
⑤ サーボゲイン調整を再実行するか、出荷時パラメータに復元する。
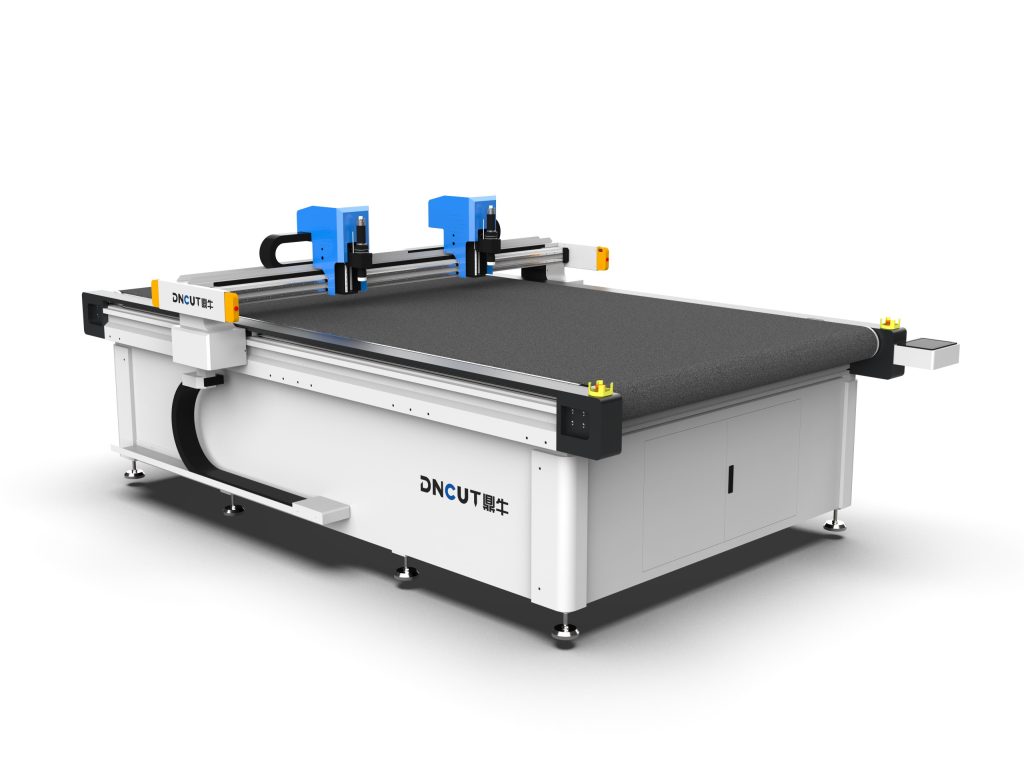
2. 設備アラーム「サーボ過負荷」
考えられる原因:機械的抵抗が過大、モータ動力線の接触不良、ドライバパラメータの誤り、モータの過熱。
調査手順:
① 電源を切った後、各軸を手動で移動し、抵抗が均一かどうかを確認する。引っかかりがある場合は、ガイドレールやボールねじに油切れや異物がないか確認する;
② モータ動力線のプラグが緩んでいないか確認し、テスタで線間抵抗を測定する(三相平衡);
③ ドライバの過負荷パラメータ設定(過負荷倍数など)を確認し、必要に応じて調整する;
④ モータ温度を確認し、80℃を超える場合は放熱を改善するか負荷を低減する。
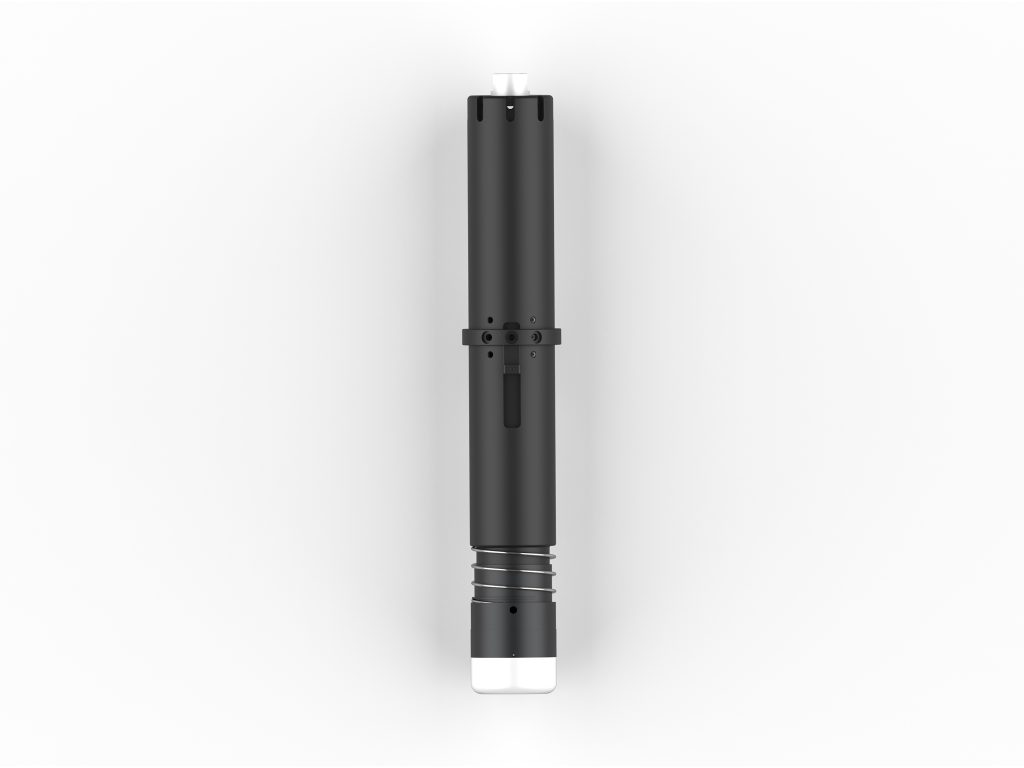
3. エアシステムの圧力不足
考えられる原因:コンプレッサーの故障、配管の漏れ、フィルターの詰まり、減圧弁の破損。
点検手順:
① コンプレッサーの出力圧力を確認し、正常であれば配管を点検する;
② 継手部に石けん水を塗り、気泡が出ないか観察する;
③ フィルターエレメントを洗浄または交換する;
④ 減圧弁を調整し、調整できない場合は交換する。
4. 刃物の異常摩耗または破断
考えられる原因:切断パラメータの不適切(速度が速すぎる、切り込みが深すぎる)、材料中に硬い異物が混入、刃物の取り付け不良、冷却不足。
点検手順:
① 切断速度(例:800 mm/sから500 mm/sへ)と切り込み深さ(1回あたり材料厚さの1/3以下)を低減する;
② 材料に金属異物が混入していないか確認する;
③ 刃物を再取り付けし、チャックが清潔で刃物が垂直であることを確認する;
④ エアブロー冷却をオンにし、気流が切断点に当たるようにする。
四、修理・保守の注意事項
- 安全第一:いかなる保守作業の前にも必ず電源を切り、エアを遮断し、「入電禁止」の警告札を掛けること。電気修理を伴う場合は、有資格の電気工事士が作業する必要がある。
- 使用原厂配件:刀片、同步带、导轨等关键部件建议使用原厂或同等品质配件,避免因尺寸公差导致二次故障。
- 记录维护日志:設備保守記録を構築し、各回の保守内容、交換部品、故障現象を記録することで、傾向分析と事前の部品準備を容易にします。
- 环境控制:設備は温度10~35℃、湿度70%未満の環境に設置し、粉塵や腐食性ガスを避けてください。
上記のメンテナンス計画とトラブルシューティング方法を実行することで、振動刀裁切機の故障率を大幅に低減し、使用寿命を延長できます。実際の運用では、設備の使用頻度と材料特性に合わせてメンテナンス周期を適切に調整する必要があります。操作者を定期的に訓練し、基本的なメンテナンス技能を確実に習得させることは、設備の長期的な安定運転を確保する鍵となります。
核心要点
- 日常メンテナンスでは、各シフトごとにガイドレールを清掃し、エア源の圧力を確認してください。圧力は0.6~0.8 MPaで安定している必要があります。
- EVAフォームを裁断する際の刃の寿命は約8〜12時間で、摩耗したら速やかに交換する必要があります。
- 毎週、直動ガイドにNLGI 2級リチウムグリースを塗布してください。高速機種では週に1回行ってください。
- 每月校准切割精度,100 mm正方形偏差超过±0.1 mm需排查。
- 減速機の潤滑油は2000時間ごと、または四半期ごとに1回交換してください。
- サーボ過負荷アラーム発生時はモーター温度を確認し、80℃を超える場合は放熱を改善する必要があります。
常见问题
振動刀裁断機の日常メンテナンスにはどのような重要な手順がありますか?
日常メンテナンスには、テーブル面とガイドレールの清掃、刃の状態確認、エア源圧力が0.6~0.8 MPaであることの確認、電気制御盤の冷却ファンの清掃が含まれます。
刀片寿命は通常どのくらいですか?交換が必要なのはいつですか?
EVAフォームのような中密度材料を裁断する場合、ブレード寿命は約8~12時間です。裁断抵抗が増大したり、切口にバリが発生した場合は、ブレードを交換する必要があります。
切断精度の低下をどのように診断しますか?
切断精度が低下した場合は、刃の摩耗、コレットの振れ(≤0.02 mm)、タイミングベルトの張力、ガイドレールの摩耗、サーボパラメータの順に確認してください。
「サーボ過負荷」アラームが発生した場合、どのように調査しますか?
サーボ過負荷アラームでは、機械的抵抗、モータ動力線の接続、ドライバパラメータ、モータ温度(80℃を超える場合は放熱が必要)を確認する必要があります。
メンテナンス時の安全上の注意事項は何ですか?
メンテナンス前には必ず電源とエアを遮断し、警告札を掲げてください。電気修理は有資格の電気工事士が行い、純正部品を使用し、メンテナンスログを記録してください。