
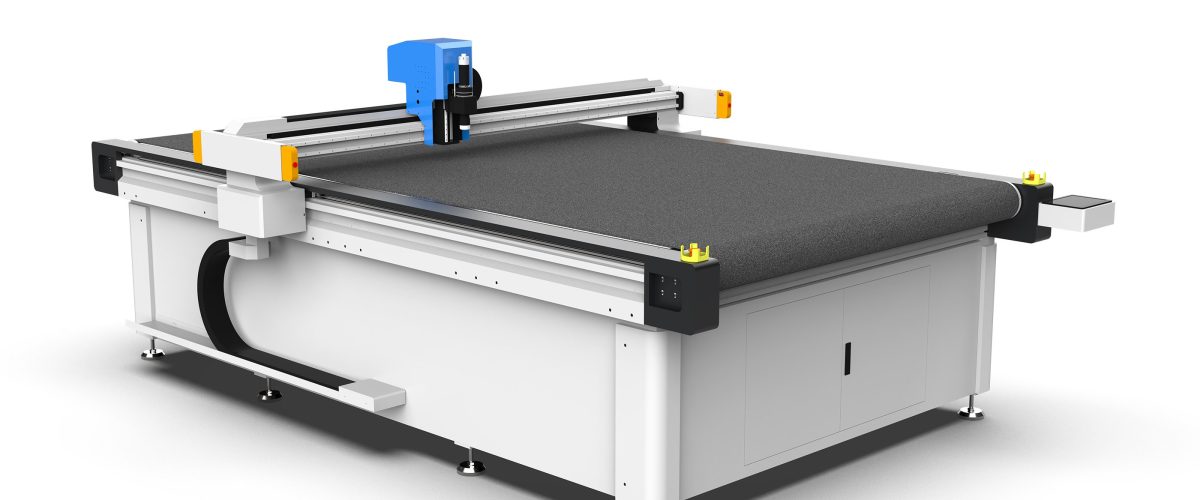
【Máquina de corte por faca oscilante】é um equipamento CNC que utiliza lâminas de alta frequência para cortar materiais flexíveis, alcançando corte de alta precisão por meio de fixação pneumática e acionamento servo, amplamente utilizado no processamento de espuma, EVA, couro e outros materiais.
Guia prático de manutenção e reparo da máquina de corte por faca oscilante
Como equipamento central para o corte de materiais flexíveis, a operação estável da máquina de corte por faca oscilante está diretamente relacionada à eficiência produtiva e à qualidade do corte. No entanto, muitos usuários, por falta de conhecimento sistemático de manutenção, enfrentam falhas frequentes e redução da vida útil do equipamento. Com base em experiência prática de reparo, este artigo resume um conjunto de soluções operacionais de manutenção e reparo, abrangendo inspeção diária, manutenção periódica e tratamento de falhas comuns, para referência de operadores e pessoal de manutenção.
I. Manutenção diária (executada a cada turno)
A manutenção diária é a primeira linha de defesa contra falhas, de operação simples, mas de importância crucial.
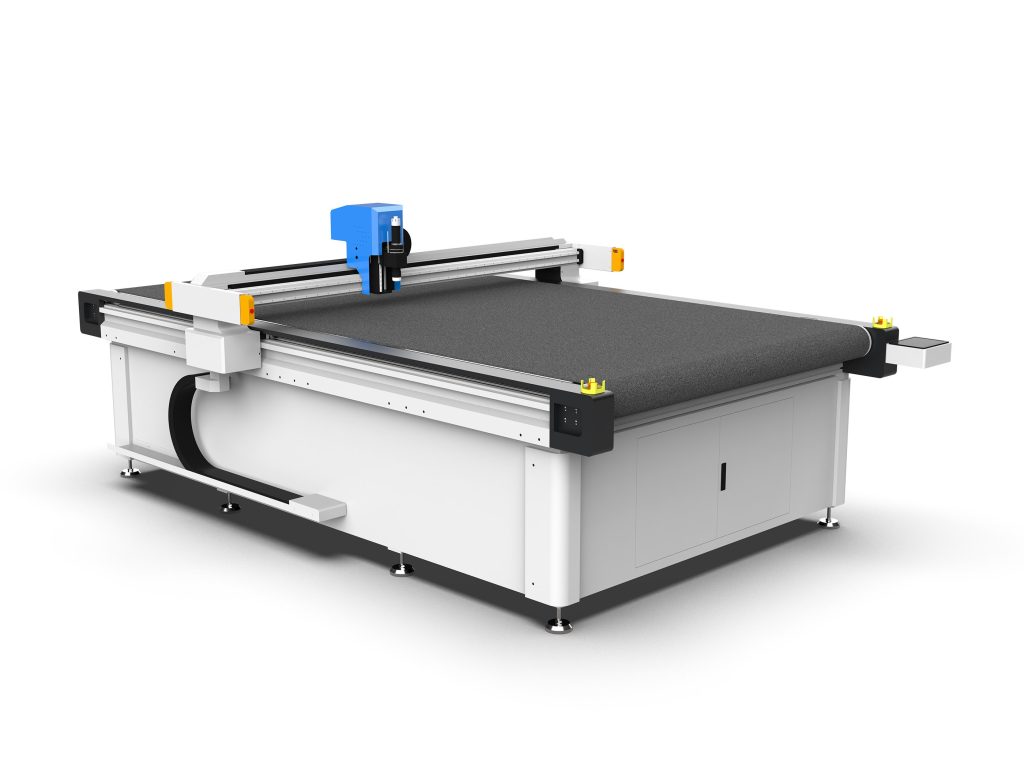
- Limpeza da mesa de trabalho e das guias: Ao final de cada turno, use um aspirador ou escova de cerdas macias para remover resíduos da mesa e, em seguida, limpe a superfície das guias com etanol anidro, garantindo que não haja acúmulo de poeira. A entrada de poeira nas guias intensifica o desgaste e reduz a precisão de corte.
- Verificação do estado da lâmina: Observe se a ponta da lâmina está desgastada ou lascada. Se a resistência ao corte aumentar significativamente ou aparecerem rebarbas no corte, substitua a lâmina imediatamente. Normalmente, ao cortar materiais de densidade média (como espuma EVA), a vida útil da lâmina é de cerca de 8 a 12 horas, variando conforme o material.
- Verificar a pressão da fonte de ar: a máquina de corte por faca oscilante geralmente utiliza fixação pneumática ou resfriamento por sopro de ar, e a pressão da fonte de ar deve permanecer estável entre 0,6-0,8 MPa. Verifique o manômetro a cada turno; se estiver abaixo de 0,5 MPa, é necessário verificar se há vazamento no compressor de ar ou na tubulação.
- Limpar o ventilador de resfriamento do armário elétrico: use ar comprimido (pressão ≤0,3 MPa) para soprar as entradas e saídas de ar do armário elétrico, evitando que a poeira obstrua e cause superaquecimento. Quando a temperatura ambiente estiver acima de 40℃, recomenda-se aumentar a frequência de limpeza.
II. Manutenção periódica (semanal/mensal/trimestral)
1. Itens de manutenção semanal
- Lubrificar guias lineares e fusos: use graxa à base de lítio (grau NLGI 2) para lubrificar os blocos das guias e os fusos de esferas. Primeiro remova a graxa antiga e depois aplique uma camada fina uniformemente; o excesso de graxa atrai poeira. Para modelos de alta velocidade (velocidade de corte >1 m/s), recomenda-se lubrificar uma vez por semana.
- Verificar a tensão da correia sincronizadora: pressione o centro da correia sincronizadora com o dedo; a deflexão deve ficar entre 3-5 mm. Muito frouxa causa perda de passos, muito tensa acelera o desgaste dos rolamentos. Ao ajustar, solte os parafusos da base do motor, mova o motor para a posição adequada e depois aperte.
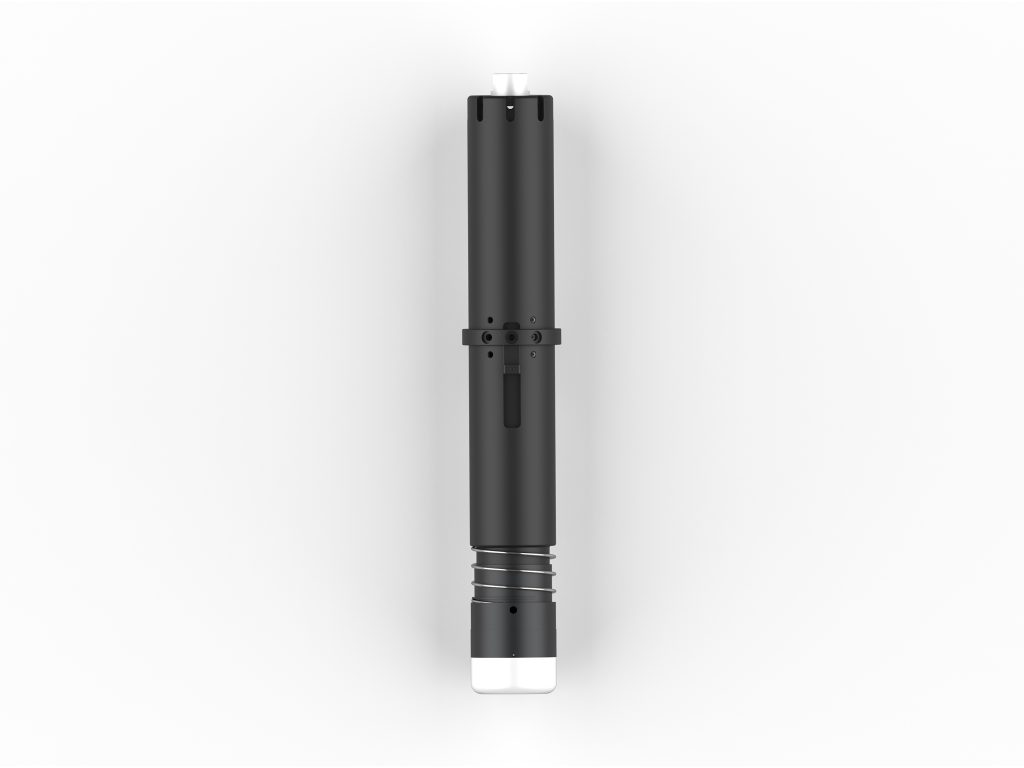
- Verificar o mandril da ferramenta: confirme que o mandril não está solto nem desgastado. Se a força de fixação diminuir, é necessário substituir o mandril ou a pinça de mola. A excentricidade do mandril deve ser ≤0,02 mm, podendo ser verificada com um relógio comparador.
2. Itens de manutenção mensal
- Limpar ou substituir o filtro de ar: remova o copo de filtro do conjunto de tratamento da fonte de ar, limpe o elemento filtrante com detergente neutro e recoloque após secar. Se o elemento filtrante estiver danificado ou severamente obstruído, deve ser substituído. Recomenda-se verificar uma vez por mês e substituir o elemento filtrante a cada três meses.
- Verificar as conexões elétricas: após desligar a energia, verifique se os bornes e as conexões dos contatores no armário elétrico estão soltos e aperte-os um a um com uma chave de fenda. Verifique com especial atenção os cabos de potência do motor e os cabos do encoder, para evitar falsos contatos que provoquem alarmes.
- Testar o botão de emergência e os dispositivos de segurança: pressione o botão de emergência e confirme que a máquina para imediatamente e corta a energia; verifique se a cortina de luz de segurança (se existir) está sensível. Os dispositivos de segurança que não funcionem devem ser reparados imediatamente.
- Calibrar a precisão de corte: corte uma vez com um padrão de teste (por exemplo, um quadrado de 100 mm×100 mm) e meça o desvio das dimensões reais. Se o desvio exceder ±0,1 mm, é necessário verificar o desgaste das guias, a tensão da correia sincronizadora ou os parâmetros de compensação da ferramenta.
3. Itens de manutenção trimestral
- Substituir o óleo lubrificante: para redutores ou caixas de engrenagens lubrificados a óleo, substitua o óleo lubrificante a cada 2000 horas de funcionamento ou trimestralmente (por exemplo, óleo de engrenagens ISO VG68). Ao substituir, drene o óleo antigo e limpe o bujão de óleo.
- Verificar a corrente porta-cabos: verifique se a corrente está desgastada ou deformada e se os cabos têm o isolamento danificado. O raio de curvatura da corrente deve ser ≥7,5 vezes o diâmetro externo do cabo; se forem detetadas anomalias, substitua-a atempadamente.
- Apertar os elementos de ligação mecânicos: com uma chave dinamométrica, verifique todos os parafusos de ligação mecânicos (como os parafusos de fixação das guias e os parafusos do suporte do motor) e aperte-os conforme o valor de binário especificado pelo fabricante. Normalmente, o binário dos parafusos M6 é de 8-10 N·m e o dos M8 é de 20-25 N·m.
- Limpar o sistema de arrefecimento: se a máquina estiver equipada com um sistema de arrefecimento a água (como um fuso de alta potência), substitua a água de arrefecimento e limpe o depósito trimestralmente, para evitar entupimentos por calcário. Recomenda-se a utilização de água desionizada ou de um líquido de arrefecimento específico.
III. Diagnóstico e reparação de avarias comuns
1. Diminuição da precisão de corte
Possíveis causas: desgaste da guia linear, folga na correia de sincronização, desgaste da lâmina, grande oscilação do mandril da ferramenta, deriva dos parâmetros do servo.
Passos de diagnóstico:
① Verificar se a lâmina está desgastada, substituir por uma nova lâmina para teste;
② Utilizar um relógio comparador para medir a oscilação do mandril; se > 0,02 mm, substituir o mandril;
③ Verificar a tensão da correia de sincronização e ajustar ao valor padrão;
④ Limpar e lubrificar a guia linear; se o desgaste for grave (por exemplo, com ranhuras na superfície), substituir a guia linear;
⑤ Reajustar o ganho do servo ou restaurar os parâmetros de fábrica.
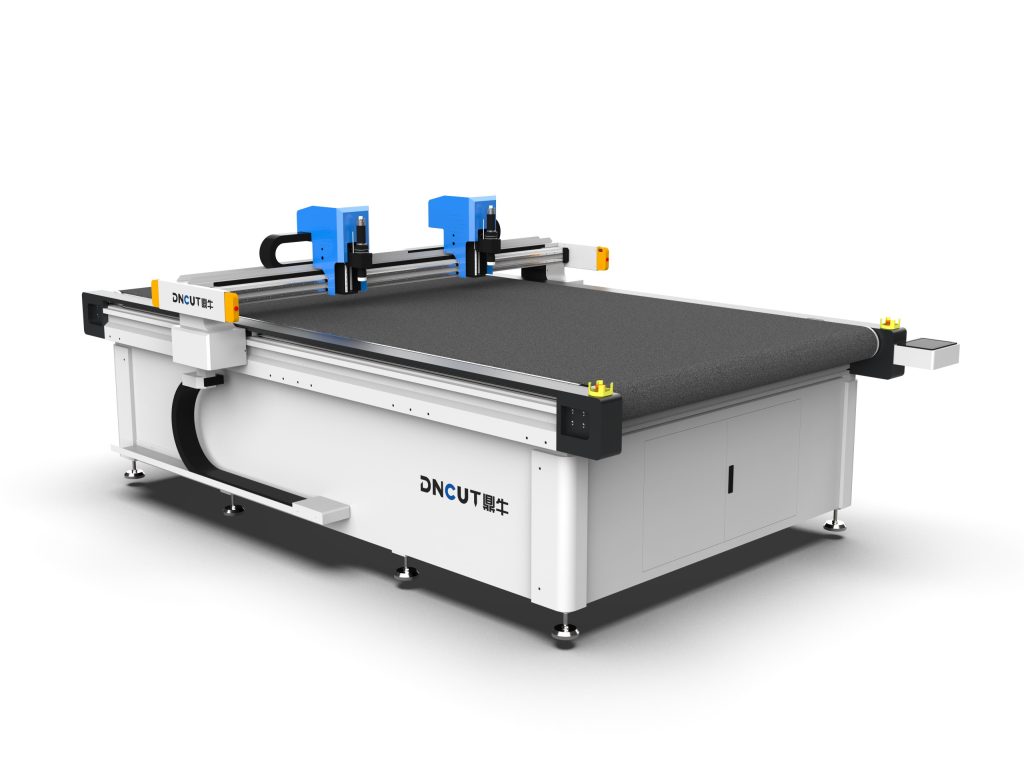
2. Alarme do equipamento “sobrecarga do servo”
Possíveis causas: resistência mecânica excessiva, mau contato no cabo de potência do motor, parâmetros incorretos do driver, superaquecimento do motor.
Passos de diagnóstico:
① Com a alimentação desligada, mover manualmente cada eixo para sentir se a resistência é uniforme; se houver travamento, verificar se as guias lineares e os fusos estão sem lubrificação ou com corpos estranhos;
② Verificar se o conector do cabo de potência do motor está solto; medir a resistência entre as fases com um multímetro (equilíbrio trifásico);
③ Verificar a configuração dos parâmetros de sobrecarga do driver (como o múltiplo de sobrecarga) e ajustar se necessário;
④ Verificar a temperatura do motor; se exceder 80 °C, melhorar a dissipação de calor ou reduzir a carga.
3. Pressão insuficiente no sistema pneumático
Possíveis causas: falha do compressor de ar, vazamento na tubulação, filtro obstruído, válvula redutora de pressão danificada.
Etapas de diagnóstico:
① Verifique a pressão de saída do compressor de ar; se estiver normal, inspecione a tubulação;
② Aplique água com sabão nas conexões e observe se há bolhas;
③ Limpe ou substitua o elemento filtrante;
④ Ajuste a válvula redutora de pressão; se não for possível ajustar, substitua-a.
4. Desgaste anormal ou quebra da lâmina
Possíveis causas: parâmetros de corte inadequados (velocidade excessiva, profundidade de corte excessiva), presença de impurezas duras no material, instalação incorreta da lâmina, refrigeração insuficiente.
Etapas de diagnóstico:
① Reduza a velocidade de corte (por exemplo, de 800 mm/s para 500 mm/s) e a profundidade de corte (≤ 1/3 da espessura do material por passada);
② Verifique se o material contém impurezas metálicas;
③ Reinstale a lâmina, garantindo que o mandril esteja limpo e a lâmina esteja perpendicular;
④ Ative o sopro de ar de refrigeração, garantindo que o fluxo de ar atinja o ponto de corte.
IV. Precauções de manutenção e conservação
- Segurança em primeiro lugar: antes de qualquer manutenção, é obrigatório desligar a energia elétrica e o ar comprimido, e afixar a placa de advertência “Proibido ligar”. Em caso de manutenção elétrica, a operação deve ser realizada por eletricista habilitado.
- Utilize peças originais: Recomenda-se a utilização de lâminas, correias sincronizadoras, guias lineares e outras peças críticas originais ou de qualidade equivalente, para evitar falhas secundárias causadas por tolerâncias dimensionais.
- Registre o histórico de manutenção: Estabeleça um arquivo de manutenção do equipamento, registrando o conteúdo de cada manutenção, peças substituídas e fenômenos de falha, para facilitar a análise de padrões e o estoque antecipado de peças.
- Controle ambiental: O equipamento deve ser instalado em ambiente com temperatura de 10-35°C e umidade <70%, evitando poeira e gases corrosivos.
Por meio da execução do plano de manutenção e dos métodos de solução de problemas acima, a taxa de falhas da máquina de corte com faca oscilante pode ser significativamente reduzida, prolongando sua vida útil. Na aplicação prática, é necessário ajustar adequadamente o ciclo de manutenção de acordo com a frequência de uso do equipamento e as características do material. O treinamento periódico dos operadores, garantindo que dominem as habilidades básicas de manutenção, é fundamental para assegurar a operação estável do equipamento a longo prazo.
Pontos principais
- A manutenção diária requer limpeza das guias lineares a cada turno e verificação da pressão do ar comprimido, que deve permanecer estável entre 0,6-0,8 MPa.
- Ao cortar espuma EVA, a vida útil da lâmina é de aproximadamente 8-12 horas; após o desgaste, deve ser substituída prontamente.
- Lubrifique semanalmente as guias lineares com graxa à base de lítio NLGI classe 2; para modelos de alta velocidade, uma vez por semana.
- Calibre mensalmente a precisão de corte; desvios superiores a ±0,1 mm em um quadrado de 100 mm requerem investigação.
- Substitua trimestralmente o óleo lubrificante do redutor, a cada 2000 horas de operação ou uma vez por trimestre.
- Em caso de alarme de sobrecarga do servo, verifique a temperatura do motor; se exceder 80°C, é necessário melhorar a dissipação de calor.
Perguntas frequentes
Quais são as etapas críticas da manutenção diária da máquina de corte com faca oscilante?
A manutenção diária inclui limpeza da mesa e das guias lineares, verificação do estado da lâmina, confirmação da pressão do ar comprimido entre 0,6-0,8 MPa e limpeza do ventilador de resfriamento do armário elétrico.
Qual é a vida útil típica da lâmina? Quando é necessário substituí-la?
Ao cortar materiais de densidade média, como espuma EVA, a vida útil da lâmina é de aproximadamente 8-12 horas. Se a resistência ao corte aumentar ou aparecerem rebarbas no corte, é necessário substituir a lâmina.
Como diagnosticar a queda na precisão de corte?
Quando a precisão de corte diminuir, deve-se verificar, na sequência, o desgaste da lâmina, a oscilação do mandril (≤0,02 mm), a tensão da correia sincronizadora, o desgaste das guias lineares e os parâmetros do servo.
Como investigar o alarme “sobrecarga do servo” do equipamento?
Para o alarme de sobrecarga do servo, é necessário verificar a resistência mecânica, a conexão dos cabos de potência do motor, os parâmetros do drive e a temperatura do motor (acima de 80 °C requer dissipação de calor).
Quais são os cuidados de segurança durante a manutenção?
Antes da manutenção, é obrigatório desligar a energia elétrica e o ar comprimido e afixar placas de advertência; a manutenção elétrica deve ser realizada por eletricista habilitado, utilizando peças originais e registrando o histórico de manutenção.