
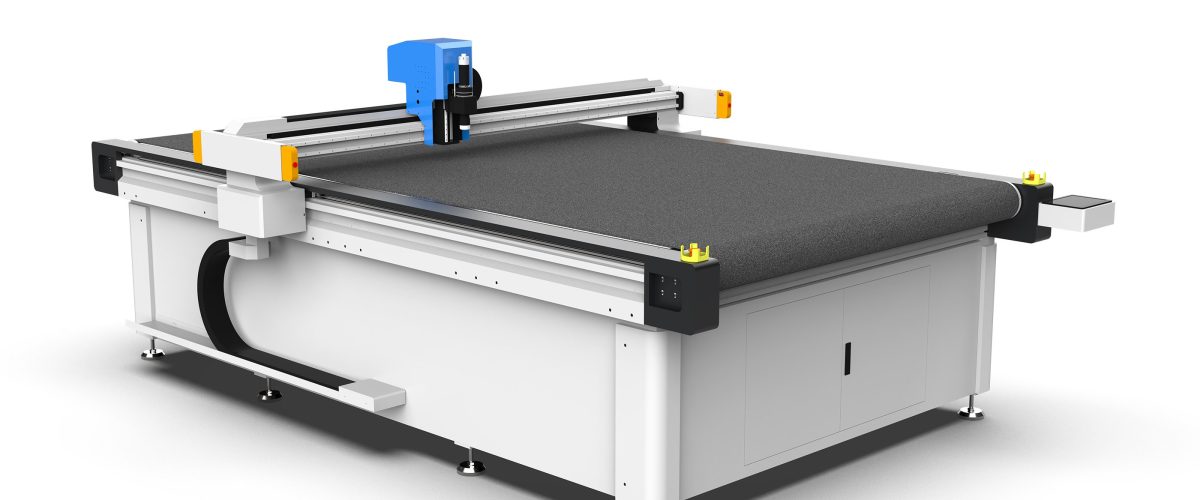
【Вибрационный ножевой режущий станок】 — это оборудование с ЧПУ, использующее высокочастотное вибрирующее лезвие для резки гибких материалов; благодаря пневматическому зажиму и сервоприводу обеспечивается высокоточная резка. Широко применяется для обработки поролона, EVA, кожи и других материалов.
Практическое руководство по ремонту и обслуживанию вибрационного ножевого режущего станка
Вибрационный ножевой резальный станок является ключевым оборудованием для резки гибких материалов, и его стабильная работа напрямую влияет на эффективность производства и качество резки. Однако многие пользователи из-за отсутствия систематических знаний по обслуживанию сталкиваются с частыми отказами оборудования и сокращением срока его службы. В данной статье на основе практического опыта ремонта обобщена применимая на практике схема технического обслуживания и ремонта, охватывающая ежедневный осмотр, регулярное обслуживание и устранение типовых неисправностей, которая может служить справочным материалом для операторов и специалистов по обслуживанию оборудования.
I. Ежедневное техническое обслуживание (выполняется каждую смену)
Ежедневное обслуживание — это первая линия защиты от неисправностей: простое в выполнении, но крайне важное.
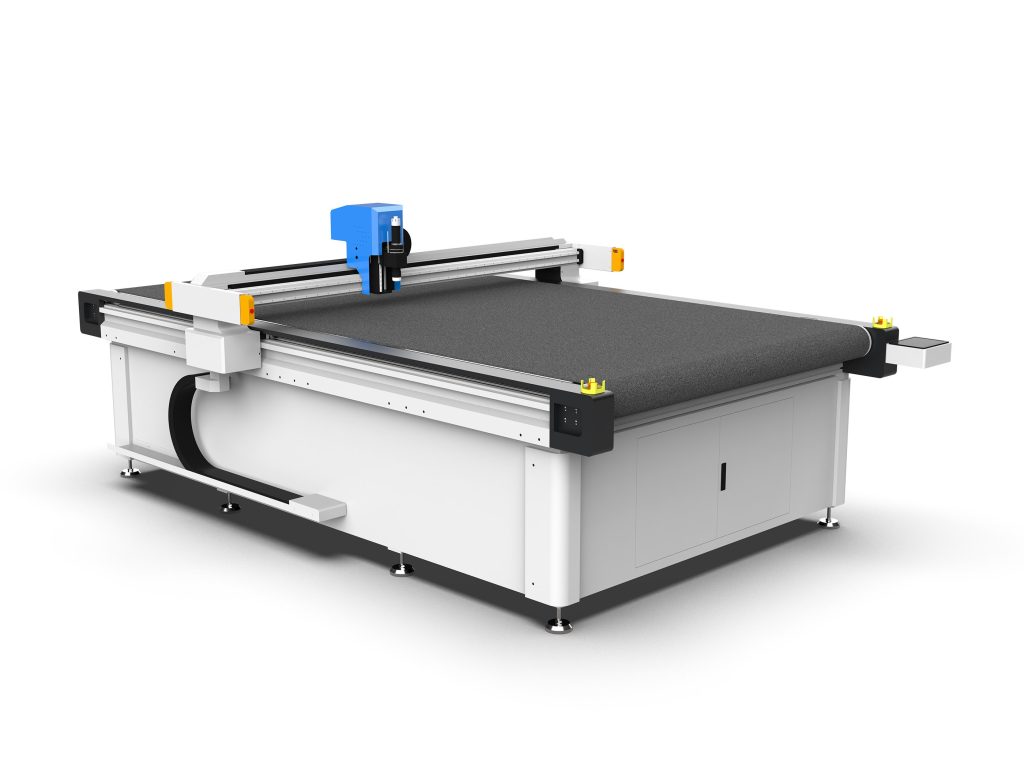
- Очистка рабочей поверхности и направляющих: по окончании каждой смены удаляйте стружку с поверхности пылесосом или мягкой щёткой, затем протирайте поверхность направляющих безводным этанолом, чтобы не допустить скопления пыли. Попадание пыли на направляющие усиливает износ и приводит к снижению точности резки.
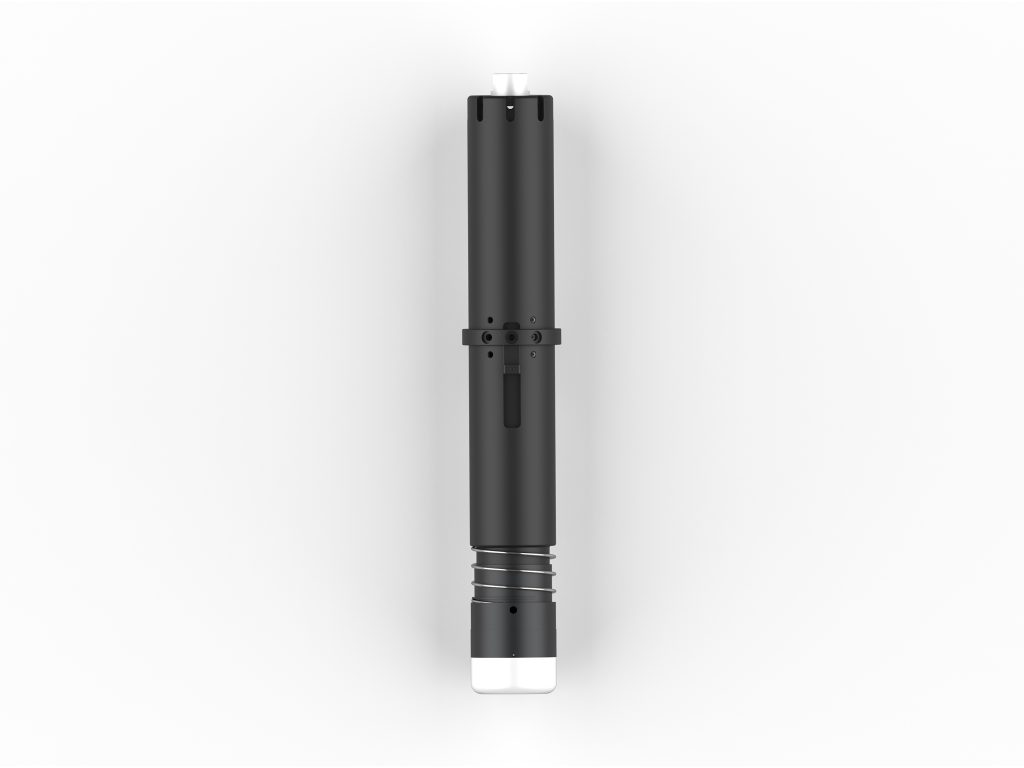
- Проверьте состояние лезвия: осмотрите режущую кромку на предмет износа или сколов. Если сопротивление резанию заметно возросло или на линии реза появились заусенцы, лезвие необходимо своевременно заменить. Обычно при резке материалов средней плотности (например, пеноматериала EVA) срок службы лезвия составляет около 8–12 часов и зависит от конкретного материала.
- Проверьте давление воздуха в пневмосистеме: вибрационные ножевые режущие машины обычно используют пневматическое зажимное устройство или обдув для охлаждения, давление воздуха должно стабильно составлять 0,6–0,8 МПа. Проверяйте манометр каждую смену; если давление ниже 0,5 МПа, необходимо проверить компрессор или трубопровод на утечки.
- Очистка вентилятора охлаждения электрического шкафа управления: продувайте впускные и выпускные отверстия электрического шкафа управления сжатым воздухом (давление ≤0,3 МПа), чтобы предотвратить перегрев из-за засорения пылью. При температуре окружающей среды выше 40 °C рекомендуется увеличить частоту очистки.
II. Регулярное техническое обслуживание (еженедельно/ежемесячно/ежеквартально)
1. Еженедельные работы по техническому обслуживанию
- Смазка линейных направляющих и ходового винта: используйте литиевую смазку (класс NLGI 2) для смазки кареток направляющих и шарикового ходового винта. Сначала удалите старую смазку, затем равномерно нанесите тонкий слой; избыток смазки будет притягивать пыль. Для высокоскоростных моделей (скорость резки > 1 м/с) рекомендуется смазывать один раз в неделю.
- Проверьте натяжение зубчатого ремня: нажмите пальцем на середину зубчатого ремня, провисание должно составлять 3-5 мм. Слишком слабое натяжение приводит к пропуску шагов, слишком сильное ускоряет износ подшипников. При регулировке ослабьте болты крепления двигателя, переместите двигатель в нужное положение и затяните.
- Проверьте цанговый патрон: убедитесь, что патрон не ослаблен и не изношен. Если сила зажима снизилась, необходимо заменить патрон или пружинную цангу. Биение патрона должно быть ≤0.02 мм, проверить можно индикатором часового типа.
2. Ежемесячные работы по техническому обслуживанию
- Очистка или замена воздушного фильтра: снимите фильтрующий стакан из блока подготовки воздуха, промойте фильтрующий элемент нейтральным моющим средством, просушите и установите обратно. Если фильтрующий элемент повреждён или сильно засорён, его необходимо заменить. Рекомендуется проверять раз в месяц и заменять фильтрующий элемент каждые три месяца.
- Проверьте электрические соединения: после отключения питания проверьте, не ослаблены ли соединения на клеммных колодках и контакторах в шкафу управления, и подтяните их поочерёдно отвёрткой. Особое внимание уделите силовым проводам двигателя и проводам энкодера, чтобы избежать ложных подключений, приводящих к аварийным сигналам.
- Проверьте аварийный останов и устройства безопасности: нажмите кнопку аварийного останова, убедитесь, что оборудование немедленно останавливается и отключает питание; проверьте чувствительность защитной световой завесы (если имеется). Неисправные устройства безопасности должны быть немедленно отремонтированы.
- Калибровка точности резки: выполните резку один раз с использованием стандартной тестовой фигуры (например, квадрата 100 mm×100 mm) и измерьте отклонение фактических размеров. Если отклонение превышает ±0,1 mm, необходимо проверить износ направляющих, натяжение синхронного ремня или параметры компенсации инструмента.
3. Ежеквартальные работы по техническому обслуживанию
- Замена смазочного масла: для редукторов или зубчатых передач с масляной смазкой заменяйте смазочное масло каждые 2000 часов работы или ежеквартально (например, масло для зубчатых передач ISO VG68). При замене обязательно сливайте старое масло и очищайте масляную пробку.
- Проверьте кабельную цепь: проверьте цепь на износ и деформацию, а кабели — на повреждение изоляции. Радиус изгиба цепи должен быть ≥ 7,5-кратного наружного диаметра кабеля; при обнаружении отклонений своевременно замените.
- Крепежные механические соединения: с помощью динамометрического ключа проверьте все болты механических соединений (например, болты крепления направляющих, болты крепления двигателя) и затяните их с моментом, указанным производителем. Обычно момент затяжки болтов M6 составляет 8-10 N·m, M8 — 20-25 N·m.
- Очистка системы охлаждения: если оборудование оснащено системой водяного охлаждения (например, мощный шпиндель), каждые три месяца меняйте охлаждающую воду и промывайте бак, чтобы предотвратить засорение накипью. Для охлаждающей воды рекомендуется использовать деионизированную воду или специальную охлаждающую жидкость.
III. Диагностика и устранение типичных неисправностей
1. Снижение точности резки
Возможные причины: износ направляющих, ослабление синхронного ремня, износ лезвия, большое биение патрона инструмента, дрейф сервопараметров.
Порядок диагностики:
① Проверьте износ лезвия, замените на новое и протестируйте;
② Проверьте биение патрона индикатором часового типа; если >0,02 мм, замените патрон;
③ Проверьте натяжение зубчатого ремня и отрегулируйте до стандартного значения;
④ Очистите и смажьте направляющие; при сильном износе (например, наличие канавок на поверхности) направляющие необходимо заменить;
⑤ Заново выполните настройку сервоусиления или восстановите заводские параметры.
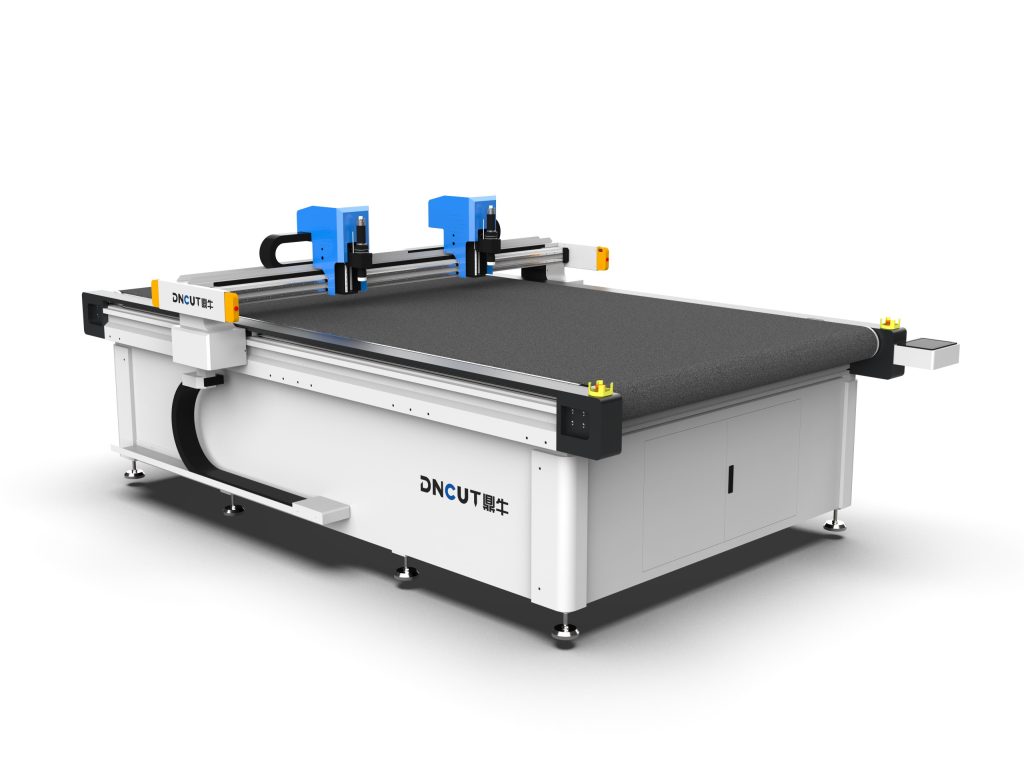
2. Аварийный сигнал оборудования «Перегрузка сервопривода»
Возможные причины: чрезмерное механическое сопротивление, плохой контакт силовых проводов двигателя, ошибка параметров драйвера, перегрев двигателя.
Порядок диагностики:
① После отключения питания вручную переместите каждую ось и проверьте равномерность сопротивления; при заедании проверьте направляющие и ШВП на отсутствие смазки или наличие посторонних предметов;
② Проверьте, не ослаблены ли разъёмы силовых проводов двигателя, измерьте мультиметром сопротивление между проводами (баланс трёх фаз);
③ Проверьте настройки параметров перегрузки драйвера (например, кратность перегрузки), при необходимости скорректируйте;
④ Проверьте температуру двигателя; если она превышает 80℃, необходимо улучшить охлаждение или снизить нагрузку.
3. Недостаточное давление в пневматической системе
Возможные причины: неисправность компрессора, утечка в трубопроводе, засорение фильтра, повреждение редукционного клапана.
Порядок поиска неисправности:
① Проверьте выходное давление воздушного компрессора; если оно в норме, проверьте трубопровод;
② Нанесите мыльный раствор на места соединений и понаблюдайте, не появляются ли пузыри;
③ Промойте или замените фильтрующий элемент;
④ Отрегулируйте редукционный клапан; если регулировка невозможна, замените его.
4. Аномальный износ или поломка лезвия
Возможные причины: неправильные параметры резки (слишком высокая скорость, слишком глубокое погружение ножа), наличие твердых примесей в материале, неправильная установка лезвия, недостаточное охлаждение.
Порядок действий по устранению неисправности:
① Снизьте скорость резки (например, с 800 мм/с до 500 мм/с) и глубину погружения ножа (не более 1/3 толщины материала за проход);
② Проверьте, нет ли в материале металлических включений;
③ Переустановите лезвие, убедившись в чистоте цанги и вертикальном положении лезвия;
④ Включите обдув для охлаждения и убедитесь, что воздушный поток направлен на точку реза.
IV. Меры предосторожности при техническом обслуживании и ремонте
- Безопасность прежде всего: перед любым техническим обслуживанием необходимо отключить электропитание и подачу воздуха, а также повесить предупреждающую табличку «Не включать». При выполнении электромонтажных работ их должен проводить сертифицированный электрик.
- Используйте оригинальные запчасти: для таких ключевых компонентов, как лезвия, синхронные ремни и направляющие, рекомендуется использовать оригинальные запчасти или запчасти аналогичного качества, чтобы избежать повторных неисправностей из-за допусков по размерам.
- Ведение журнала технического обслуживания: создайте архив обслуживания оборудования, записывая содержание каждого ТО, заменённые детали и признаки неисправностей, чтобы анализировать закономерности и заранее подготавливать запчасти.
- Контроль условий окружающей среды: оборудование должно устанавливаться в среде с температурой 10-35℃ и влажностью <70%, избегая пыли и агрессивных газов.
Выполнение вышеуказанного плана технического обслуживания и методов поиска и устранения неисправностей позволяет значительно снизить частоту отказов вибрационного ножевого станка для резки и продлить срок его службы. В практическом применении также необходимо соответствующим образом корректировать периодичность обслуживания с учётом интенсивности использования оборудования и характеристик материалов. Регулярное обучение операторов с целью освоения ими базовых навыков обслуживания является ключом к обеспечению долгосрочной стабильной работы оборудования.
Ключевые моменты
- При ежедневном обслуживании необходимо очищать направляющие каждую смену и проверять давление воздуха; давление должно стабильно поддерживаться на уровне 0,6–0,8 МПа.
Часто задаваемые вопросы
Какие ключевые шаги включает ежедневное обслуживание вибрационного ножевого станка?
Ежедневное обслуживание включает очистку рабочей поверхности и направляющих, проверку состояния лезвия, подтверждение давления воздуха в диапазоне 0.6-0.8 MPa и очистку вентилятора охлаждения электрического шкафа управления.
Как долго обычно служит лезвие? Когда его нужно заменять?
При резке материалов средней плотности, таких как пеноматериал EVA, срок службы лезвия составляет примерно 8–12 часов. Если сопротивление резке возрастает или на кромке реза появляются заусенцы, лезвие необходимо заменить.
Как диагностировать снижение точности резки?
При снижении точности резки следует последовательно проверить износ лезвия, биение цанги (≤0,02 мм), натяжение зубчатого ремня, износ направляющих и параметры сервопривода.
Как устранить неисправность по сигналу «перегрузка сервопривода»?
При сигнале перегрузки сервопривода необходимо проверить механическое сопротивление, подключение силовых проводов двигателя, параметры драйвера и температуру двигателя (при превышении 80℃ требуется охлаждение).
Какие меры безопасности необходимо соблюдать при техническом обслуживании?
Перед техническим обслуживанием необходимо отключить электропитание и подачу воздуха, а также вывесить предупреждающую табличку. Электрические работы должны выполняться квалифицированным электриком. Используйте оригинальные запчасти и ведите журнал технического обслуживания.