
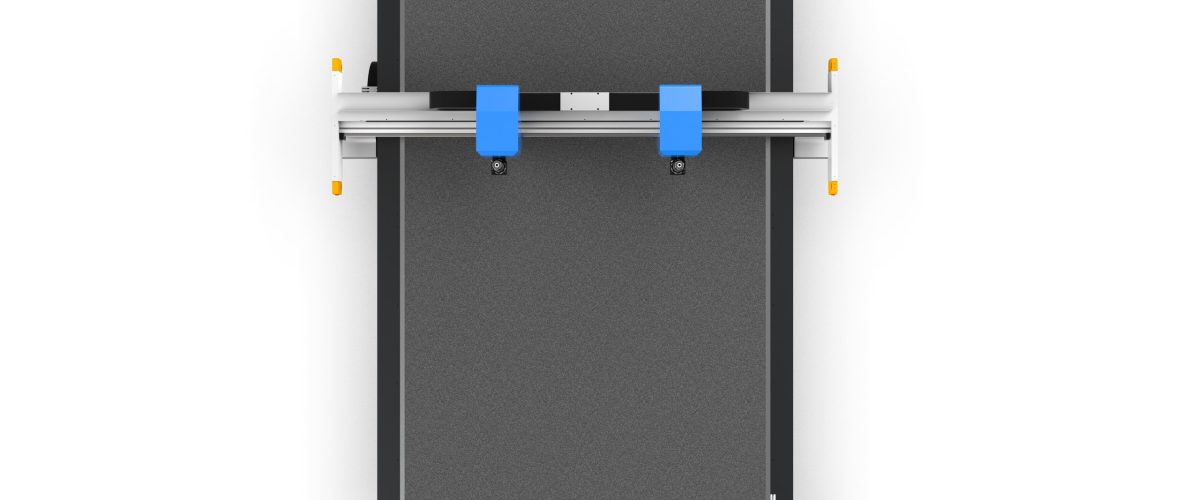
振動ナイフ切断機は高周波振動するブレードで柔軟材を切断するCNC設備である。
振動刀切断機は高周波振動するブレードで柔軟材を切断するCNC設備であり、その精度は機械組立、運動制御、刃物状態、材料特性、環境など多要素の影響を受ける。
振動刀切断機に精度調整が必要な理由
振動刀切断機は高周波振動するブレードで柔軟材を切断するため、その精度は機械組立、運動制御、刃物状態、材料特性、環境など多要素の影響を受ける。新機設置後や長期使用後には、切断寸法の偏差、切り口の非垂直、コーナー部の過切断などの問題が徐々に現れる。体系的な精度調整により、切断誤差を±0.1mm以内に安定して抑えられ、自動車内装、広告看板、複合材料などの業界の厳しい要求を満たすことができる。
一、機械精度調整:誤差を根本から除去
1. ガイドレールとラックの隙間調整
ガイドレールのスライダー摩耗やラックのかみ合い隙間が過大になると、運動の振動が発生する。ダイヤルゲージでスライダーの側方隙間を測定し、≤0.02mmであること。ラックのかみ合い隙間は偏心ベアリングで0.05~0.1mmに調整する。調整後、手動でガントリーを押し動かし、全行程で引っ掛かり感がないこと。
2. 刃物ヘッドの垂直度校正
刃物ヘッドがテーブル面に対して垂直でないと、切り口に斜辺が生じる。直角定規をテーブル面に置き、シックネスゲージで刃物軸と直角定規の隙間を測定し、上下の差が≤0.05mm/100mmであること。公差を超える場合は刃物ヘッド取付板のシムまたは押しねじを調整する。
3. テーブル面の平面度検査
テーブル面が平坦でないと、材料吸着後に局部的な反りが生じる。ダイヤルゲージで対角線に沿って測定し、平面度が≤0.15mm/mであること。公差を超える場合はテーブル支持ボルトの調整またはシムの追加で修正できる。
4. ベルト張力の調整
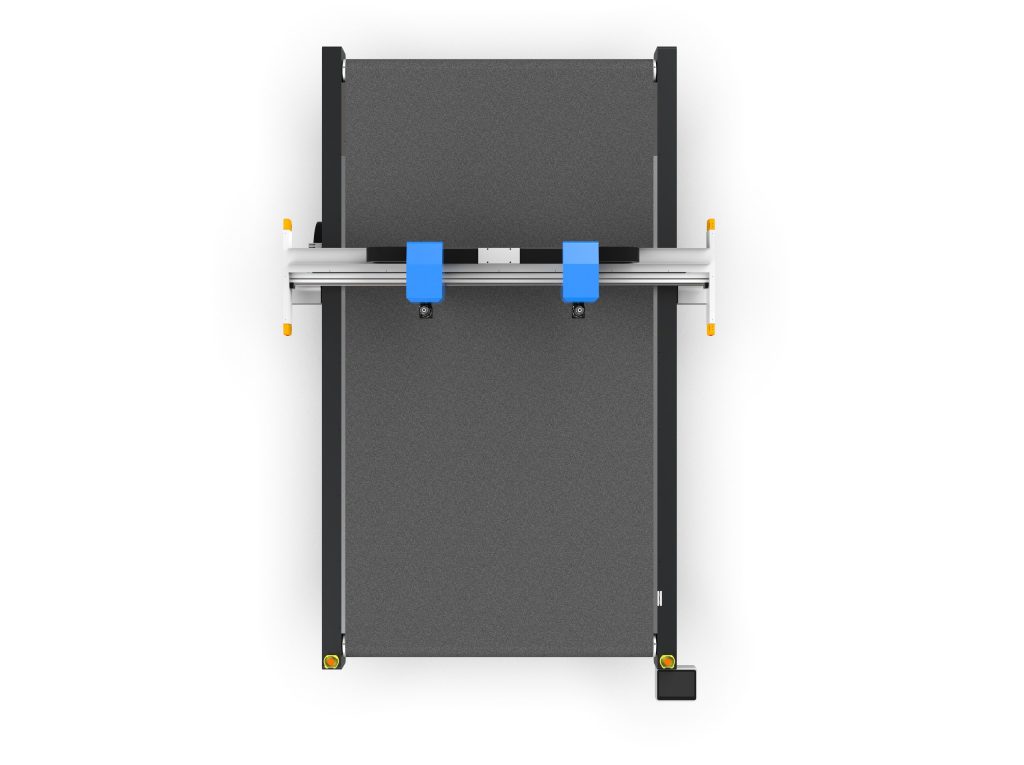
タイミングベルトが緩すぎるとバックラッシュが発生します。テンションゲージでベルトスパンの中点を測定し、押し下げ量はスパンの1/100~1/80にします。調整後、手動で刃物ヘッドを往復移動させ、抵抗が均一で緩急の変化がないことを確認します。
二、運動パラメータの最適化:速度と精度のバランス
1. 加速度とコーナー減速
加速度が高すぎるとオーバーシュートや振動が発生します。X/Y軸の加速度は0.5~1.5m/s²に設定し、コーナーでは円弧補間または30%~50%の送り速度への減速を行います。R<5mmの鋭角には「コーナー減速」機能を有効にし、減速しきい値を0.3~0.5gに設定します。
2. サーボゲインの調整
位置ループゲインが高すぎるとハンチングや振動が発生し、低すぎると追従誤差が大きくなります。ドライバソフトウェアで追従誤差曲線を観察し、位置ループゲインを誤差変動≤0.05mmに調整し、速度ループ積分時間を10~20msに設定します。まず速度ループを調整してから位置ループを調整することを推奨します。
3. バックラッシュ補正
制御システムのパラメータでバックラッシュ補正値(通常0.02~0.1mm)を設定し、レーザー干渉計またはダイヤルゲージで正逆方向の位置決め誤差を測定し、複数回測定の平均値を補正テーブルに入力します。
三、刃物と切断パラメータの調整
1. 刃物の選択と取り付け
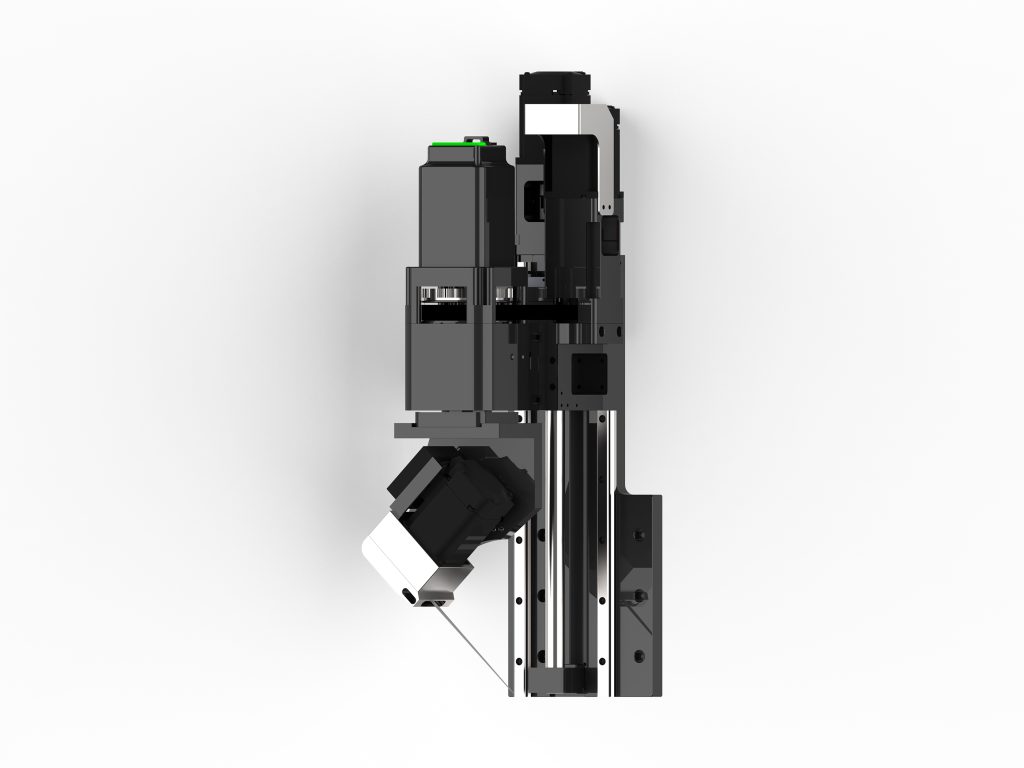
材料の硬度に応じて刃物の角度を選択します。軟質材料には15°~20°の尖刃、硬質材料には30°~45°の斜刃を使用します。取り付け時は刃物が確実にクランプされ緩みがないことを確認し、刃先の振れは0.03mm以下とします。定期的に刃物の摩耗を確認し、切断面のバリが増えたら速やかに交換してください。
2. 振動数と振幅のマッチング
振動数は通常8000~20000回/分、振幅は0.5~2mmに設定します。薄く軟らかい材料を切断する場合は高振動数・小振幅(例:15000回/分、0.8mm)、厚く硬い材料の場合は低振動数・大振幅(例:10000回/分、1.5mm)を使用します。調整後は切口を観察し、平坦でギザギザがないことを確認してください。
3. 切断速度と送り速度
速度が速すぎると切断不足や刃物の振れが発生します。初期速度は10~20m/minを推奨し、材料の厚さが1mm増えるごとに2~3m/min低下させます。試し切りで調整し、切口底部に癒着がなく、上部に溶け縁がないことを基準とします。
4. 刃物の押し込み量とオーバーカット制御
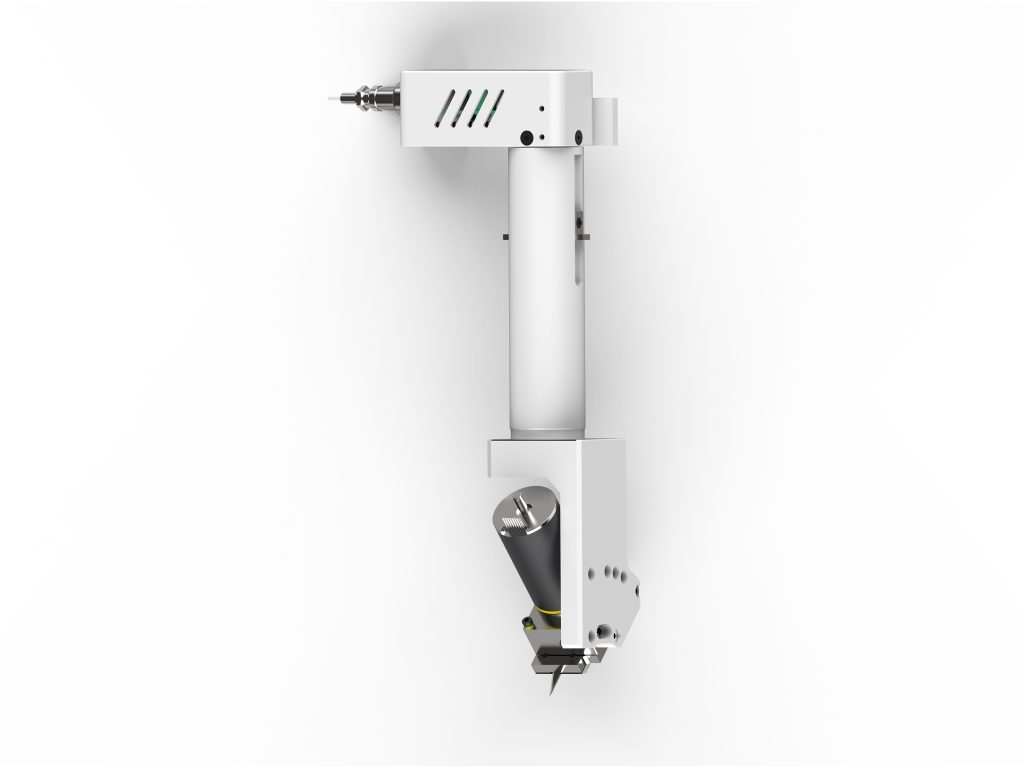
押し込み量が大きすぎると刃物の摩耗が加速し、テーブル面を損傷します。小さすぎると切断不足になります。押し込み量は材料厚さの105%~110%に設定し、「オーバーカット補償」機能を有効にして、コーナー部で0.1~0.2mmのオーバーカット量を追加し、刃物半径による切残しを補正します。
四、材料固定と吸着の最適化
1. 真空吸着圧力の調整
吸着力が不足すると材料が変位します。通気性のある材料では、真空圧力を≥-0.06MPaにしてください。密実な材料では、圧痕を避けるために-0.04MPaまで下げることができます。ゾーン別吸着の場合、切断領域が完全に覆われていることを確認してください。
2. 材料の平坦度の前処理
巻材は十分に展平し、必要に応じて予熱ローラー(40~60℃)で内部応力を除去します。シート材は平坦に配置し、反り量≤2mm/mとしてください。多層切断の場合、各層間に両面テープで固定し、層間の滑りを防ぎます。
五、環境と日常メンテナンス
1. 温度と振動の隔離
環境温度の変動は±2℃/h以内に抑え、工作機械はプレス機などの振動源から離してください。必要に応じて防振パッドを設置し、基礎の振動速度≤0.5mm/sとしてください。
2. 定期的な精度校正
毎週、標準円の試し切り品で真円度(≤0.1mm)を検査し、毎月、レーザー干渉計で位置決め精度(≤0.05mm/300mm)を検査します。精度記録を作成し、調整前後のデータ傾向を記録してください。
3. 清掃と潤滑
毎シフト、ガイドレールとラックの粉塵を清掃し、毎週、ガイドレールのスライダーにリチウムグリースを注入し、毎月、タイミングベルトの摩耗を確認します。ナイフヘッド内部を清潔に保ち、振動機構への粉塵の侵入を防いでください。
六、よくある精度問題のトラブルシューティング表
- 切口が垂直でない:刃先の垂直度、刃物の取り付け角度、押し込み量が過大でないかを確認します。
- コーナー部の過切れまたは切れ残り:コーナー減速パラメータ、過切れ補正値、加速度設定を調整します。
- 寸法偏差が大きい:サーボゲイン、バックラッシュ補正、ベルト張力を検証します。
- 切口のバリ:刃物を交換し、振動数と切断速度を調整し、吸着圧力を確認します。
- 繰り返し位置決め精度が悪い:ガイドレールの摩耗、ボールねじ/ラックの隙間、モータエンコーダの接続を確認します。
上記の系統的な調整により、振動刀裁切機は長期間にわたり高精度な運転を維持できます。調整のたびにパラメータの変化を記録し、自社の材料と工程に適した標準作業手順書を作成することをお勧めします。
FAQ
振動刀裁切機の切口が垂直でない場合、どのように調整しますか?
刃先の垂直度(隙間差≤0.05mm/100mm)、刃物の取り付け角度、押し込み量が過大でないかを確認し、必要に応じてシムまたは押しねじを調整します。
振動刀裁切機のコーナー減速パラメータはどのように設定しますか?
コーナー部の送り速度を30%~50%に低下させ、減速しきい値を0.3~0.5gに設定し、R<5mmの鋭角にはコーナー減速機能を有効にします。
振動刀裁切機のバックラッシュ補正値はどの程度が適切ですか?
通常0.02~0.1mmに設定し、レーザー干渉計またはダイヤルゲージで正逆方向の位置決め誤差を測定し、複数回の測定値の平均を補正テーブルに入力します。
振動刀裁切機の刃物はどのように選びますか?
軟質材料には15°~20°の尖刀、硬質材料には30°~45°の斜刀を使用し、取り付け後の刃先振れは≤0.03mmとし、定期的に摩耗を確認します。