
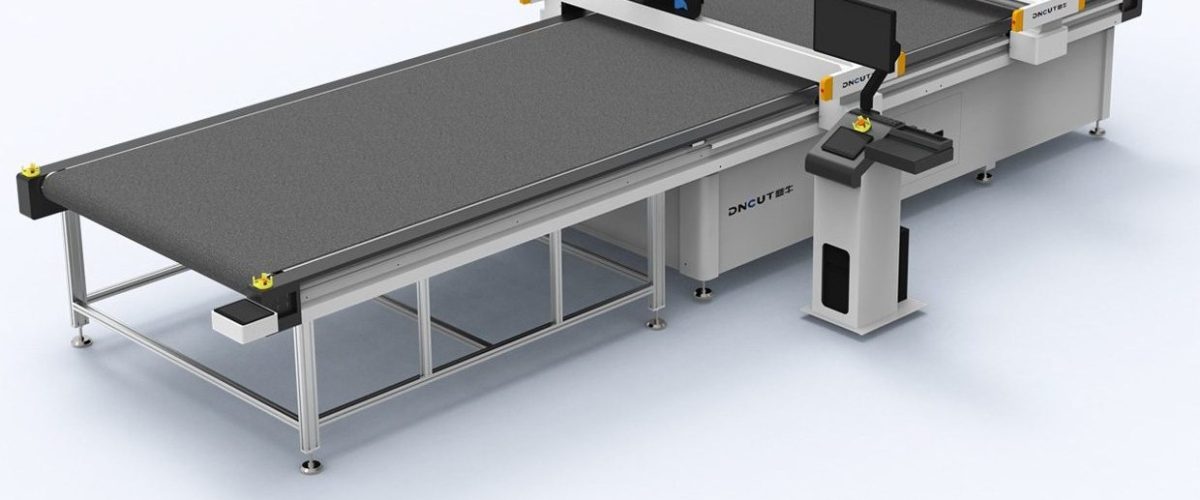
炭素繊維裁断の課題と設備選定の要点
炭素繊維複合材料は、高強度・軽量という特性から、航空宇宙、自動車、スポーツ用品などの分野で広く応用されています。しかし、炭素繊維の裁断には多くの課題があります。材料が脆く、毛羽や層間剥離が発生しやすいこと、切断過程中に発生する粉塵は導電性を持ち、人体に有害であることです。そのため、適切な炭素繊維裁断機を選ぶことが極めて重要です。本記事では、炭素繊維裁断機の選定要点、主要パラメータ、および実際の操作におけるプロセス最適化について詳しく解説します。
炭素繊維裁断の主な方式の比較
現在、炭素繊維の裁断には主に機械的切断(振動刀、丸刀など)、レーザー切断、超音波切断、ウォータージェット切断などの方式が採用されています。各方式にはそれぞれ長所と短所があり、異なる生産シーンに適しています。
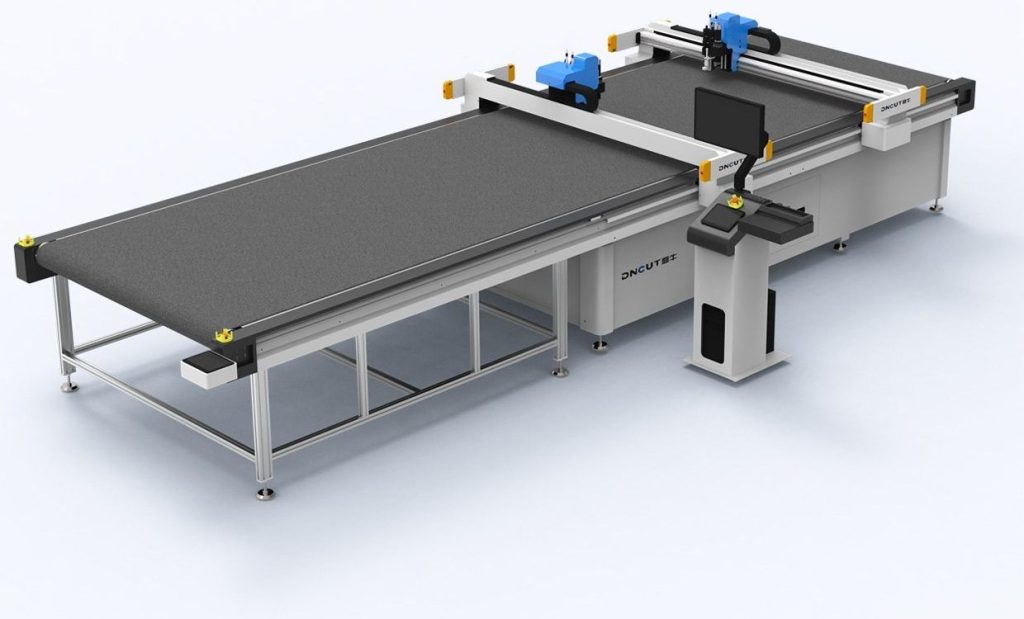
- 振動ナイフ切断:高周波振動するブレードで切断し、切り口が整齊で熱影響域がなく、多層カーボンファイバープリプレグや硬化薄板の裁断に適しています。切断速度は60~120m/分、精度は±0.1mmに達します。
- レーザー切断:切断速度が速く熱影響域が小さいですが、有害ガスや煙塵が発生し、厚板の切断能力には限界があり、エッジに炭化が生じる可能性があります。薄層カーボンファイバー布の精密切断に適しています。
- 超音波切断:超音波振動を利用して切断抵抗を低減し、切り口が滑らかでバリがなく、アラミドとカーボンファイバーの混織材料に特に適しています。ただし、設備コストが高く、切断厚さに制限があります。
- ウォータージェット切断:冷間切断プロセスで、熱損傷がなく、厚板を切断できるが、切断速度が遅く、廃水処理が必要である。厚い炭素繊維板の切断に適している。
効率、精度、環境への影響を総合的に考慮すると、振動ナイフ裁断機は炭素繊維プリプレグおよび薄板の裁断において最も広く応用されている。以下では、振動ナイフ炭素繊維裁断機の選定とプロセスに重点を置いて紹介する。
炭素繊維裁断機の主要パラメータ解析
炭素繊維裁断機を選択する際は、以下のパラメータに特に注意する必要がある:
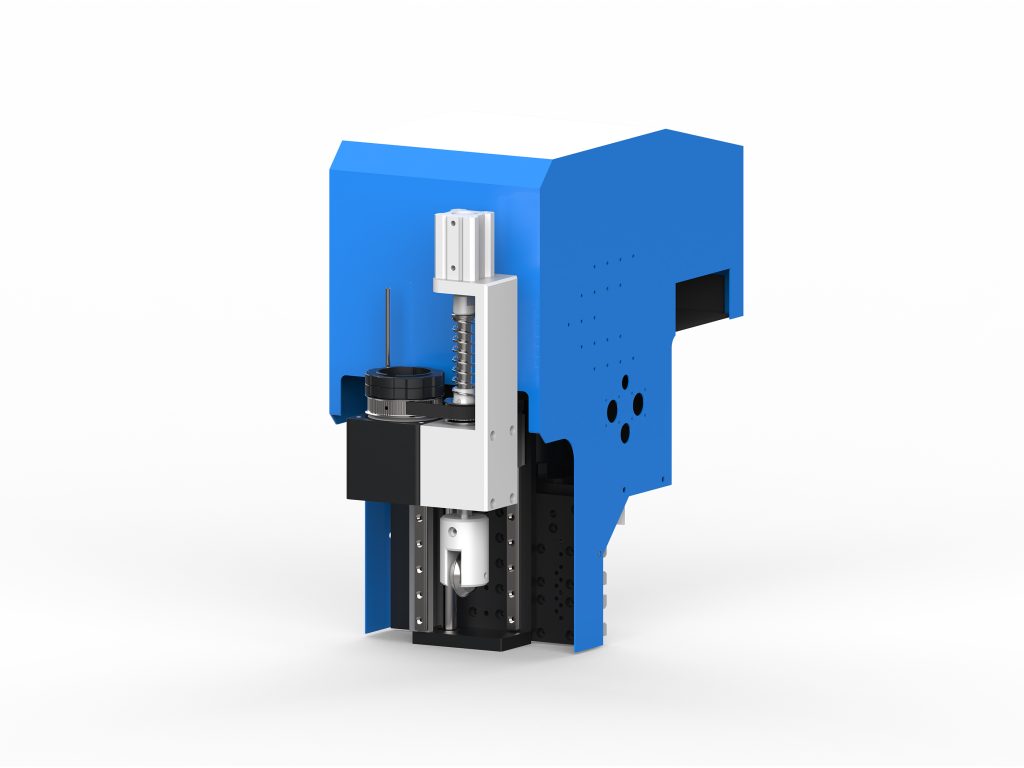
- 切断精度:通常±0.1mm以内が要求され、高精度機種では±0.05mmに達する。精度は後工程の積層や組立品質に直接影響する。
- 切断速度:材料の厚さと層数に応じて調整し、一般的に単層プリプレグの切断速度は80-120m/minに達することができ、多層(例えば10層)の場合は切口品質を確保するために20-40m/minに低下させる必要があります。
- 最大切断厚さ:振動刀機種は通常0.1-10mmの炭素繊維板を切断でき、具体的には刃物の種類と振動周波数に依存します。
- 作業台面寸法:生産需要に応じて選択し、一般的な仕様には1600mm×2500mm、2000mm×3000mmなどがあり、大幅面はカスタマイズ可能です。
- 集塵システム:炭素繊維の粉塵は導電性があり有害なため、高性能な集塵装置を必ず装備してください。下吸い込み式+上吸い込み式の組み合わせを推奨し、ろ過精度は0.3μm以上としてください。
- 制御システム:CAD/CAMソフトウェアのインターフェースを備え、一般的な形式(DXF、DWGなど)に対応し、自動レイアウトおよびパス最適化機能を有する必要があります。
振動刀による炭素繊維切断のプロセス最適化
振動刀で炭素繊維を切断する際、プロセスパラメータの選択は切り口の品質と刃物寿命に直接影響します。以下に実用的な推奨事項をいくつか示します:
- ブレード選択:超硬合金またはダイヤモンドコーティングブレードの使用を推奨します。鋭利で耐摩耗性に優れています。プリプレグには、繊維の引っ張りを減らすために波刃ブレードを使用できます。
- 振動数:通常2000~5000回/分に設定します。振動数が高いほど切口は滑らかになりますが、高すぎるとブレードが発熱します。3000回/分から調整を開始することを推奨します。
- 送り速度:材料の厚さに応じて調整します。薄い材料は高速(80~100m/min)、厚い材料は低速(20~40m/min)にする必要があります。送り速度が速すぎると切口にバリが発生し、遅すぎると効率が低下します。
- 切断圧力:一定の圧力を維持し、圧力過大による材料の層間剥離を避けてください。空圧式またはサーボ制御の圧力システムの使用を推奨します。
- 多層切断戦略:多層プリプレグを切断する場合、「刃込み深さを漸増」する方式を採用し、各層の切断深さを材料厚さよりやや大きくして、層間の接着を避けることを推奨します。
集塵と安全保護
炭素繊維の粉塵は導電性があり、電気短絡を引き起こす可能性があり、また吸入すると人体に有害です。そのため、裁断機には信頼性の高い集塵システムを装備する必要があります。推奨事項:
- ダウンドラフト式作業台を採用し、吸引力≥2000Paで粉塵の速やかな排出を確保。
- 切断ヘッド付近にアップドラフト式集塵フードを追加し、二重の防護を形成。
- 集塵システムには帯電防止フィルターカートリッジを備え、ろ過効率は99.9%以上とする必要があります。
- 作業者は防塵マスクと帯電防止服を着用する必要があります。
- 設備は適切に接地し、静電気の蓄積を防止します。
設備のメンテナンスと刃物管理
炭素繊維裁断機のメンテナンスの要点は刃物と集塵システムにあります:
- 各勤務シフトごとに刃の摩耗状況を確認し、速やかに交換してください。ダイヤモンドコーティング刃の寿命は約200〜300時間、超硬合金刃は約50〜100時間です。
- 集塵フィルターカートリッジを定期的に清掃し、500時間ごとの交換を推奨します。
- ガイドレールと伝動部品を点検し、月に一度潤滑してください。
- 裁断精度を四半期ごとに一度校正してください。
実際の応用事例
ある航空複合材料工場では、振動ナイフ裁断機を使用して炭素繊維プリプレグを裁断しています。材料はT300グレード、単層厚さ0.125mm、毎回8層を裁断します。パラメータを最適化することで、振動数3500回/分、送り速度35m/分、ブレードはダイヤモンドコーティングの波刃を使用し、裁断精度は±0.08mmに達し、切り口にバリはなく、効率は手作業による裁断と比較して5倍向上しました。集塵システムは下部吸引+上部吸引を採用し、作業領域の粉塵濃度は0.1mg/m³未満で、職業健康基準に適合しています。
まとめ
炭素繊維裁断機の選定には、切断精度、速度、集塵、安全性などの要素を総合的に考慮する必要があります。振動刀裁断機は、高精度、熱影響なし、多層切断への適応性という特徴から、炭素繊維プリプレグや薄板の裁断に最適な選択肢となっています。プロセスパラメータの最適化とメンテナンスの強化により、裁断品質と生産効率を大幅に向上させることができます。購入時には、実地での試し切りを行い、特定の炭素繊維材料に対する設備の適応性を検証することをお勧めします。