
段ボールサンプリングマシン:選定から効率的な使用までの完全ガイド
段ボールサンプリングマシンは、包装企業が迅速なサンプル製作と構造設計の検証を実現するための重要な設備です。段ボール箱工場、化粧箱工場、デザイン会社を問わず、性能が安定した段ボールサンプリングマシンは納期を大幅に短縮し、試行錯誤のコストを削減できます。本記事では実際の応用に基づき、段ボールサンプリングマシンの選定パラメータ、操作の要点、保守方法を体系的に解説し、より賢明な意思決定を支援します。
一、段ボールサンプリングマシンの主要タイプと適用シーン
現在市場で主流の段ボールサンプリングマシンは、切断方式により3種類に分類できます:
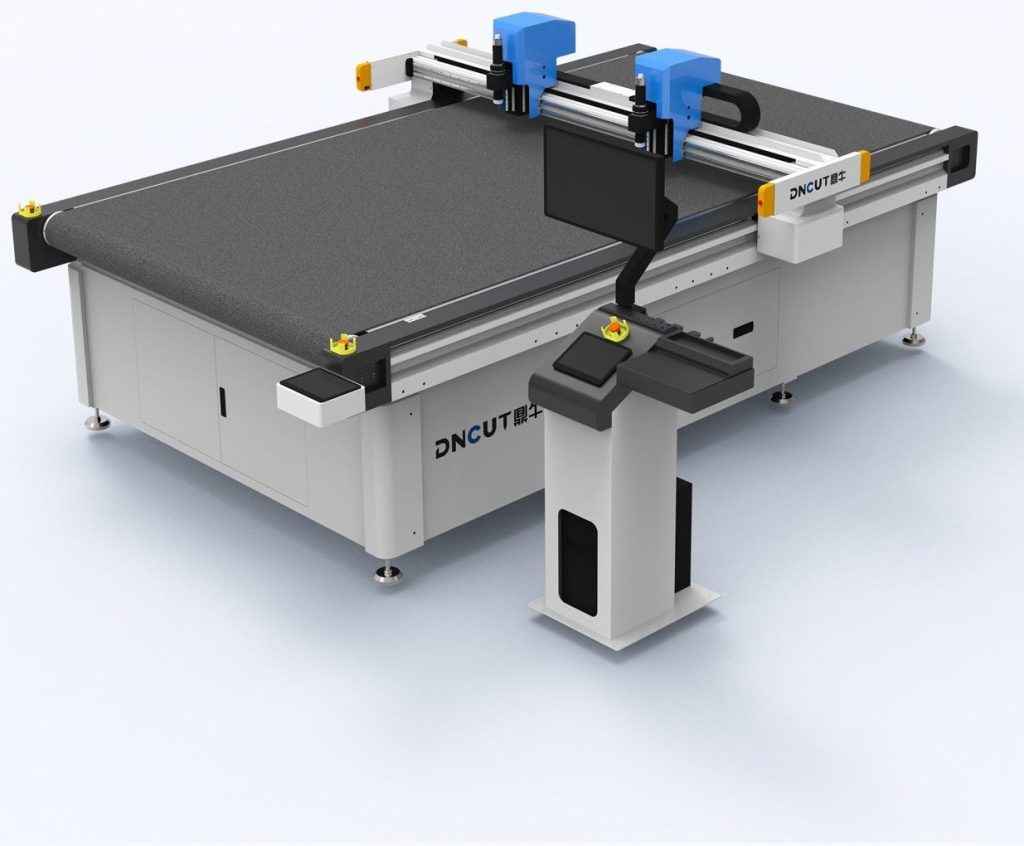
- 振動ナイフ試作機:高周波振動ブレードで段ボールを裁断し、切り口は平滑でバリがなく、高精度が求められるディスプレイスタンドや異形箱に適しています。裁断厚さは通常1~10mm、最大給紙幅面は一般的に1300mm×2500mmです。
- レーザー試作機:レーザービームによる非接触裁断を利用し、速度は60m/minに達しますが、エッジに炭化現象が生じ、また含膠量の高い段ボールには適さず、主に白板紙や薄い段ボールに用いられます。
- 丸刃/拖刀試作機:構造が簡単で低コストであり、直線裁断や簡単な圧痕に適していますが、複雑な図形への適応性は低く、精度は一般的に±0.5mm程度です。
ほとんどの段ボール工場や化粧箱工場にとって、振動刀式サンプル試作機はコストパフォーマンスが最も高い選択肢です。段ボール(Eフルート、Bフルート、Cフルート)を扱えるだけでなく、カード紙や板紙にも対応でき、1台で多用途に使えます。
二、主要パラメータの解説:装置仕様をどう読み解くか
1. 切断精度と繰り返し位置決め精度
切断精度とは、実際の切断線と設計線との偏差を指し、高品質な振動刀式サンプルカッターでは±0.1mmに達することができます。繰り返し位置決め精度とは、同一位置に複数回戻った際の誤差を指し、通常±0.05mm以内が求められます。これら2つのパラメータは、サンプルが後工程の型抜き版と一致できるかどうかに直接影響します。
2. 最大切断厚さと材料適応性
段ボールサンプルカッターの公称切断厚さは、通常、単層段ボール紙の総厚さを指します。例えば、Eフルートの厚さは約1.5~2mm、Bフルートは約3mm、Cフルートは約4mmです。多層複合段ボール(ABフルート、厚さ7~8mmなど)を切断する必要がある場合は、装置に延長刃と十分な出力の振動モーターが装備されているかを確認する必要があります。購入時には、実際に生産している紙板サンプルを持参して現場で試し切りすることをお勧めします。
3. 作業台面寸法
一般的な仕様には1300×2500mm、1600×2800mm、1800×3000mmなどがあります。選定時には、最も頻繁に試作する段ボールの展開寸法を考慮し、10%の余裕を確保する必要があります。設置スペースが限られている場合は、自動送りシステム付きの機種を検討し、分割裁断によって大幅面の加工を実現できます。
4. 圧痕と溝切り機能
段ボール製版機には通常、罫線ホイールと溝切りナイフが装備されています。罫線の深さは、異なる段ボールの波形や板厚に対応するため調整可能である必要があります。溝切り幅は一般的に3mm、5mm、7mmから選択でき、異なる箱型のニーズに対応します。一部の高級機種では自動工具交換をサポートし、人手による介入を減らします。
三、操作手順と実用的なテクニック
1. ファイル準備とレイアウト
設計ファイルをDXFまたはAI形式でエクスポートし、カット線、罫線、溝切り線のレイヤーが分離されているか確認してください。レイアウト時は「先に内側、後に外側、先に小さく、後に大きく」の原則に従い、材料の無駄を減らします。カット時の段ボールの位置ずれを防ぐため、段ボールの端に少なくとも20mmの安全マージンを確保することをお勧めします。
2. 段ボールの固定と刃合わせ
真空吸附台面を使用して段ボールを固定し、真空度は-0.06~-0.08MPaに調整することを推奨します。刃合わせの際は、まず手動で刃先を段ボール表面まで下降させ、その後微調整して0.1~0.2mm下降させ、切れ残りがなく深すぎないようにします。段ボールを裁断する際、刃先は段ボール底面より0.1mm低くする必要があり、下層の段ボールが切れ残るのを防ぎます。
3. パラメータ設定の参考
- 振動周波数:段ボール板は8000-12000回/分を推奨、カード紙は15000回/分まで上げることができます。
- 切断速度:直線部は800-1200mm/sに設定でき、曲線部は精度を確保するため400-600mm/sに下げます。
- 押し罫圧力:板厚に応じて調整し、Eフルートは約0.2-0.3MPa、Bフルートは約0.3-0.4MPaです。
4. 初品検査とバッチ試作
初品が完成したら、ノギスで重要寸法(箱体の長さ・幅・高さ、溝切り位置など)を測定し、設計値と比較します。問題がないことを確認したら、パラメータテンプレートを保存し、以降の同種の注文では直接呼び出すことができます。バッチ試作時は、5-10個ごとに1回抜き取り検査を行い、刃具の摩耗による寸法ドリフトを防ぐことを推奨します。
四、よくある問題と解決策
- 切り口の毛羽立ちや破れ:刃の摩耗を確認する(通常200〜300メートル切断後に交換が必要)、または切断速度を下げ、振動数を上げる。
- 圧痕線が不明瞭:圧痕圧力を上げる、または圧痕ホイールを交換する(摩耗により直径が小さくなる)。
- 段ボールの位置ずれによる切断のずれ:真空吸着に漏れがないか確認する、または補助押さえローラーを追加する。
- 切断深さが不均一:テーブルの水平度を調整する、または刃先が衝突により曲がっていないか確認する。
五、保守・メンテナンスと消耗品管理
毎日の作業終了後、テーブル上の紙くずや粉塵を清掃し、柔らかい布でガイドレールを拭いて少量のグリースを塗布してください。毎週、ブレード固定ネジの緩みや真空管路の詰まりを点検してください。毎月1回、テーブルの水平度を校正し(ダイヤルゲージを使用)、伝動ベルトの張り具合を確認してください。
消耗品について、振動刀のブレードは消耗部品であり、常時2〜3セットを備えておくことをお勧めします。圧痕ホイールと溝切り刀は使用頻度に応じて3〜6ヶ月ごとに交換してください。消耗品を購入する際は設備ブランドとの適合に注意してください。低品質のブレードは振動モーターの摩耗を加速させます。
六、選定のアドバイス:業務ニーズに応じたマッチング
打样注文が主に一般的な段ボール箱で、1日の打样量が20〜50個の場合、幅面1300×2500mm、精度±0.2mmの振動刀打样機を選べばよく、価格は約6〜10万元です。展示架や異形箱などの複雑な構造を扱う場合は、CCDビジョン位置決めと自動工具交換機能を備えた高仕様モデルを推奨します。精度は±0.1mmに達し、価格は15〜25万元です。デザイン会社や多品種少量生産のシーンでは、卓上型の小型打样機(幅面600×900mm)を検討できます。設置面積が小さく、操作も柔軟です。
最後に注意点:購入前に必ずサプライヤーへ試作機での試し切りを依頼し、ご自身の段ボールと代表的な図形で切断効果、圧痕品質、効率をテストしてください。同時に、ソフトウェアの互換性(DXF、AI、PDFの直接インポートに対応しているか)とアフターサービスの応答時間を確認してください。これらの詳細はスペック表よりも重要な場合がよくあります。