
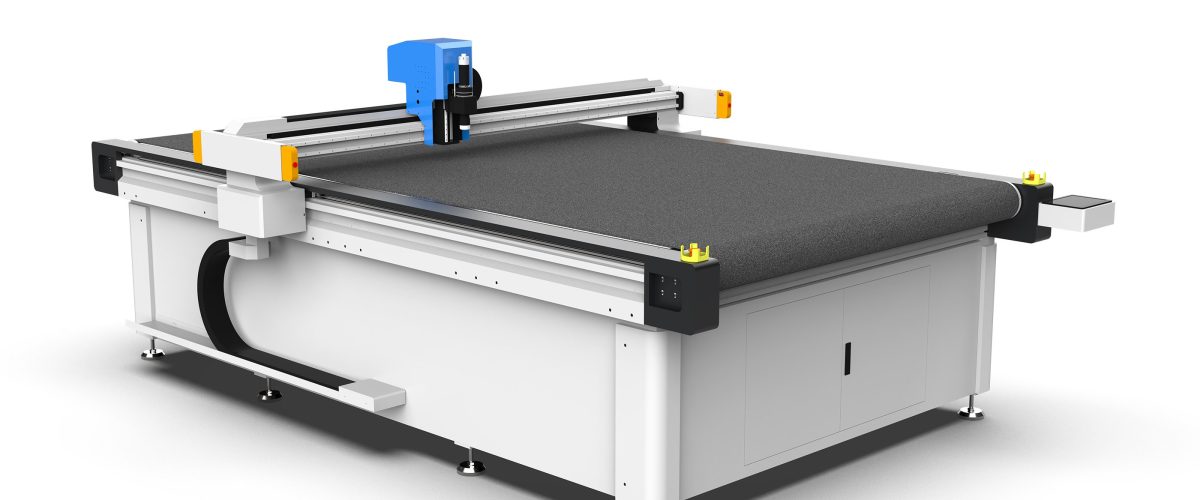
【آلة القطع بالسكين المتذبذب】 هي معدات CNC تستخدم شفرة متذبذبة عالية التردد لقطع المواد المرنة، وتحقق قطعًا عالي الدقة من خلال التثبيت الهوائي والقيادة المؤازرة، وتُستخدم على نطاق واسع في معالجة مواد مثل الإسفنج وEVA والجلد.
دليل عملي لصيانة وإصلاح آلة القطع بالسكين المتذبذب
باعتبار آلة القطع بالسكين المتذبذب معدات أساسية لقطع المواد المرنة، فإن تشغيلها المستقر يرتبط ارتباطًا مباشرًا بكفاءة الإنتاج وجودة القطع. ومع ذلك، فإن العديد من المستخدمين بسبب نقص المعرفة المنهجية بالصيانة يتعرضون لأعطال متكررة في المعدات وقصر عمرها الافتراضي. استنادًا إلى خبرة إصلاح فعلية، يلخص هذا المقال مجموعة من حلول الصيانة والإصلاح القابلة للتنفيذ، تشمل الفحص اليومي والصيانة الدورية ومعالجة الأعطال الشائعة، وذلك لمرجع مشغلي المعدات وفنيي الصيانة.
أولًا: الصيانة اليومية (تُنفذ كل وردية)
الصيانة اليومية هي خط الدفاع الأول للوقاية من الأعطال، وهي بسيطة التشغيل لكنها بالغة الأهمية.
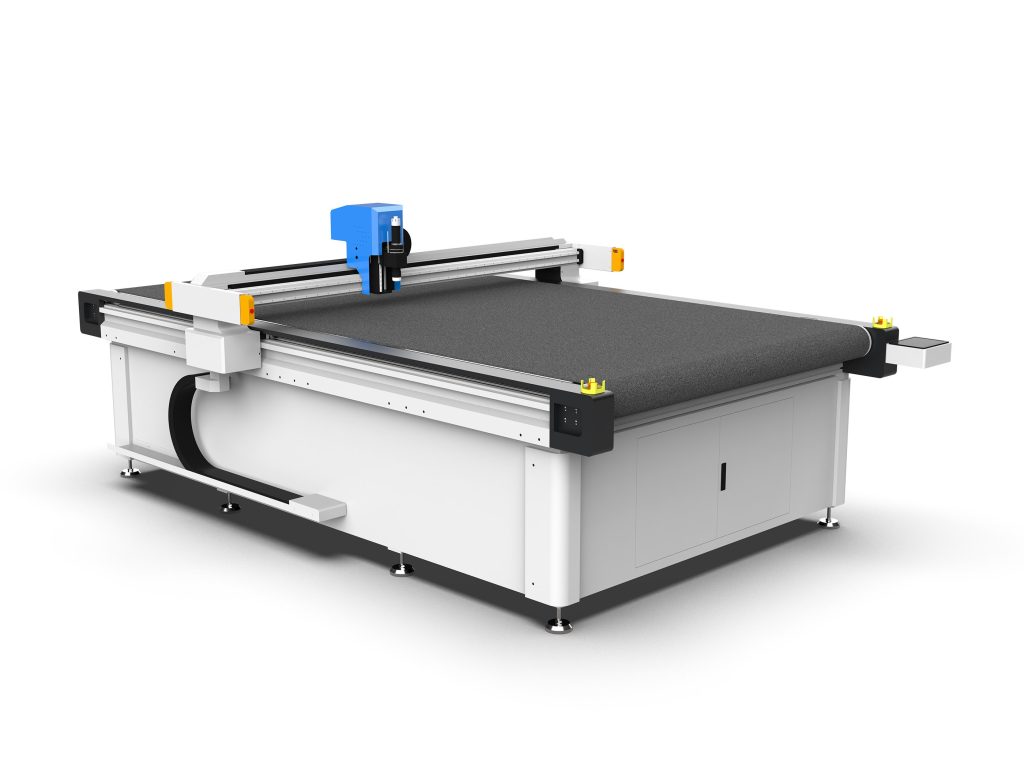
- تنظيف سطح العمل والأدلة: بعد انتهاء كل وردية، استخدم المكنسة الكهربائية أو فرشاة ذات شعيرات ناعمة لإزالة الشظايا من سطح العمل، ثم امسح سطح الأدلة بالكحول الإيثيلي اللامائي لضمان عدم تراكم الغبار. دخول الغبار إلى الأدلة يزيد من التآكل ويؤدي إلى انخفاض دقة القطع.
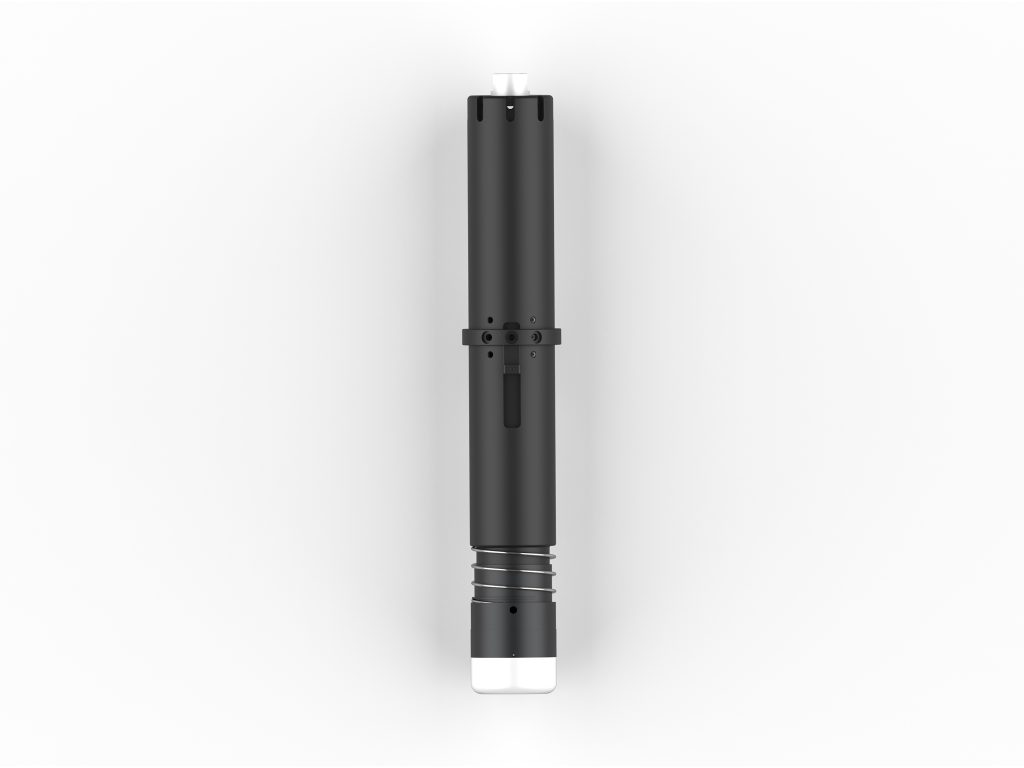
- فحص حالة الشفرة: راقب ما إذا كان طرف الشفرة متآكلًا أو متشققًا. إذا زادت مقاومة القطع بشكل ملحوظ أو ظهرت حواف خشنة على القطع، فيجب استبدال الشفرة في الوقت المناسب. عادةً، عند قطع مواد متوسطة الكثافة (مثل إسفنج EVA)، يبلغ عمر الشفرة حوالي 8-12 ساعة، ويختلف ذلك حسب المادة.
- فحص ضغط مصدر الهواء: تعتمد ماكينة القطع بالسكين الاهتزازي غالبًا على التثبيت الهوائي أو التبريد بالهواء المندفع، ويجب أن يكون ضغط مصدر الهواء مستقرًا بين 0.6-0.8 ميجاباسكال. افحص مقياس الضغط في كل وردية، وإذا كان أقل من 0.5 ميجاباسكال، فتحقق من ضاغط الهواء أو من وجود تسرب في الأنابيب.
- تنظيف مروحة تبريد خزانة التحكم الكهربائي: استخدم الهواء المضغوط (ضغط ≤0.3 ميجاباسكال) لنفخ فتحات دخول وخروج الهواء في خزانة التحكم الكهربائي لمنع انسداد الغبار الذي يؤدي إلى ارتفاع درجة الحرارة. عندما تكون درجة حرارة البيئة أعلى من 40℃، يُنصح بزيادة وتيرة التنظيف.
ثانيًا، الصيانة الدورية (أسبوعيًا/شهريًا/ربع سنوي)
1. بنود الصيانة الأسبوعية
- تشحيم الأدلة الخطية واللوالب: استخدم شحم الليثيوم (درجة NLGI 2) لتشحيم عربات الأدلة الخطية واللوالب الكروية. أزل الشحم القديم أولاً، ثم ضع طبقة رقيقة بالتساوي، فالشحم الزائد يجذب الغبار. بالنسبة للطرازات عالية السرعة (سرعة القطع >1 م/ث)، يُنصح بالتشحيم مرة واحدة أسبوعيًا.
- فحص شد الحزام المتزامن: اضغط بإصبعك على منتصف الحزام المتزامن، ويجب أن يكون مقدار الترهل بين 3-5 مم. إذا كان مرتخيًا جدًا فسيؤدي إلى فقدان الخطوات، وإذا كان مشدودًا جدًا فسيسرع تآكل المحامل. عند الضبط، قم بفك براغي قاعدة المحرك، وحرك المحرك إلى الموضع المناسب ثم اربطه.
- فحص ظرف الأداة: تأكد من أن الظرف غير مرتخي وغير متآكل. إذا انخفضت قوة التثبيت، فيجب استبدال الظرف أو جلبة الزنبرك. يجب أن يكون انحراف الظرف ≤0.02 مم، ويمكن قياسه بمقياس مقارن.
2. بنود الصيانة الشهرية
- تنظيف أو استبدال مرشح الهواء: قم بفك كأس الترشيح من وحدة معالجة مصدر الهواء، واغسل عنصر المرشح بمنظف محايد، واتركه يجف ثم أعد تركيبه. إذا كان عنصر المرشح تالفًا أو مسدودًا بشدة، فيجب استبداله. يُنصح بالفحص مرة شهريًا واستبدال عنصر المرشح كل ثلاثة أشهر.
- فحص التوصيلات الكهربائية: بعد قطع الطاقة، تحقق من عدم وجود ارتخاء في أطراف التوصيل داخل لوحة التحكم الكهربائية ووصلات الملامسات، واربطها واحدة تلو الأخرى باستخدام مفك البراغي. ركّز على فحص أسلاك طاقة المحرك وأسلاك المشفّر لتجنب التوصيل الوهمي الذي قد يؤدي إلى الإنذارات.
- اختبار زر التوقف الطارئ وأجهزة الأمان: اضغط زر التوقف الطارئ وتأكد من توقف الجهاز فوراً وقطع الطاقة؛ تحقق من حساسية الستارة الضوئية للأمان (إن وجدت). يجب إصلاح أي جهاز أمان معطّل فوراً.
- معايرة دقة القطع: استخدم نموذج اختبار قياسي (مثل مربع 100 مم×100 مم) واقطعه مرة واحدة، ثم قِس انحراف الأبعاد الفعلي. إذا تجاوز الانحراف ±0.1 مم، يجب فحص تآكل الموجّهات أو شد الحزام المتزامن أو معاملات تعويض الأداة.
3. بنود الصيانة الربع سنوية
- تغيير زيت التشحيم: بالنسبة لعلب التخفيض أو صناديق التروس التي تستخدم التشحيم بالزيت، غيّر الزيت كل 2000 ساعة تشغيل أو كل ربع سنة (مثل زيت التروس ISO VG68). عند التغيير، احرص على تصريف الزيت القديم وتنظيف سدادة الزيت.
- فحص سلسلة جر الكابلات: تحقق من تآكل السلسلة أو تشوّهها، ومن عدم وجود تقشّر في الكابلات. يجب أن يكون نصف قطر انحناء السلسلة ≥ 7.5 أضعاف القطر الخارجي للكابل، واستبدلها فوراً عند اكتشاف أي خلل.
- إحكام ربط المكونات الميكانيكية: استخدم مفتاح عزم لفحص جميع براغي التوصيل الميكانيكية (مثل براغي تثبيت الموجّهات وبراغي قاعدة المحرك)، واربطها وفق قيم العزم المحددة من المصنّع. عادةً يكون عزم برغي M6 من 8 إلى 10 نيوتن·متر، وM8 من 20 إلى 25 نيوتن·متر.
- تنظيف نظام التبريد: إذا كان الجهاز مزوّداً بنظام تبريد مائي (مثل المغزل عالي القدرة)، غيّر ماء التبريد ونظّف خزان الماء كل ربع سنة لمنع انسداد الترسبات الكلسية. يُنصح باستخدام الماء منزوع الأيونات أو سائل تبريد مخصص.
ثالثاً: تشخيص الأعطال الشائعة وإصلاحها
1. انخفاض دقة القطع
الأسباب المحتملة: تآكل السكة الموجّهة، ارتخاء الحزام المتزامن، تآكل الشفرة، انحراف كبير في ظرف الأداة، انحراف معاملات السيرفو.
خطوات الفحص:
① فحص ما إذا كانت الشفرة متآكلة، واستبدالها بشفرة جديدة للاختبار؛
② قياس انحراف الظرف باستخدام مقياس مدرج، وإذا كان > 0.02 مم، استبدال الظرف؛
③ فحص شد الحزام المتزامن وضبطه إلى القيمة القياسية؛
④ تنظيف السكة الموجّهة وتزييتها، وإذا كان التآكل شديداً (مثل وجود أخاديد على السطح)، يجب استبدال السكة؛
⑤ إعادة ضبط كسب السيرفو أو استعادة معاملات المصنع.
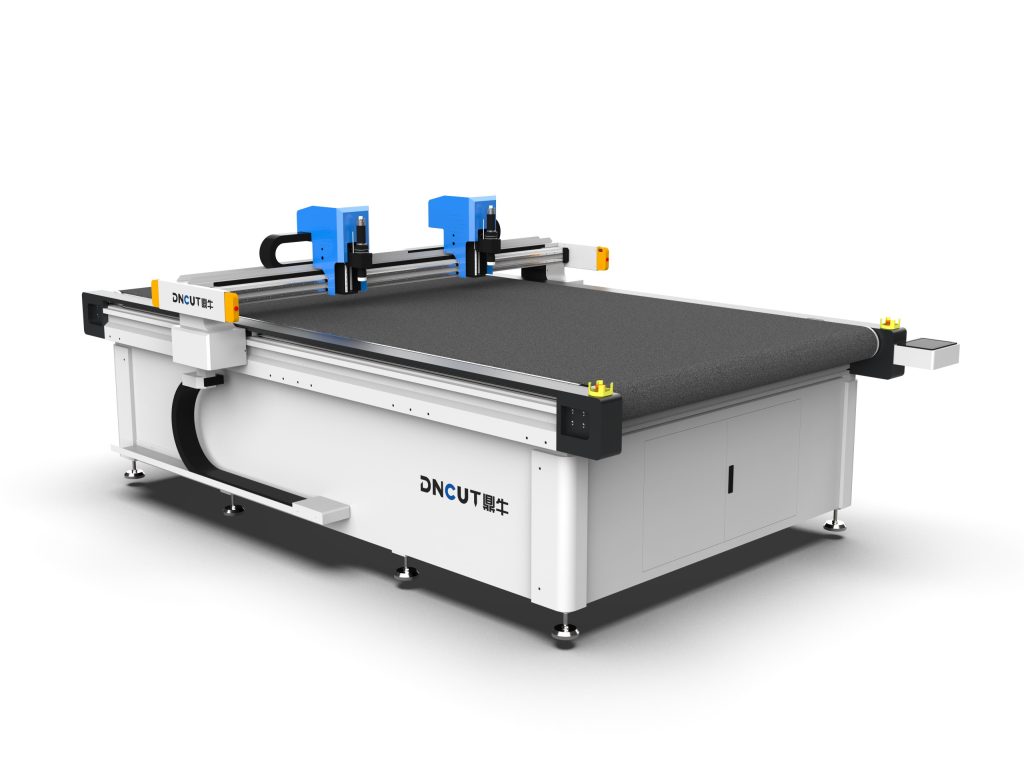
2. إنذار الجهاز “حمل زائد على السيرفو”
الأسباب المحتملة: مقاومة ميكانيكية مفرطة، اتصال رديء في أسلاك طاقة المحرك، خطأ في معاملات المشغّل، ارتفاع حرارة المحرك.
خطوات الفحص:
① بعد فصل الطاقة، تحريك كل محور يدوياً للإحساس بما إذا كانت المقاومة متساوية، وإذا كان هناك تعثر فحص ما إذا كانت السكة الموجّهة أو اللولب يفتقر إلى الزيت أو يوجد به أجسام غريبة؛
② فحص ما إذا كان قابس سلك طاقة المحرك مرتخياً، وقياس المقاومة بين الأسلاك بمقياس متعدد (توازن الأطوار الثلاثة)؛
③ مراجعة إعدادات معاملات الحمل الزائد في المشغّل (مثل مضاعف الحمل الزائد)، وتعديلها عند الضرورة؛
④ فحص درجة حرارة المحرك، وإذا تجاوزت 80°م، يجب تحسين التبريد أو تقليل الحمل.
3. ضغط النظام الهوائي غير كافٍ
الأسباب المحتملة: عطل في ضاغط الهواء، تسرب في الأنابيب، انسداد الفلتر، تلف صمام تخفيض الضغط.
خطوات التشخيص:
① فحص ضغط خرج ضاغط الهواء، وإذا كان طبيعيًا يتم فحص الأنابيب؛
② دهن الوصلات بماء الصابون ومراقبة ظهور فقاعات؛
③ تنظيف أو استبدال خرطوشة الفلتر؛
④ ضبط صمام تخفيض الضغط، وإذا تعذر ضبطه يتم استبداله.
4. تآكل أو كسر غير طبيعي للشفرة
الأسباب المحتملة: معاملات قطع غير مناسبة (سرعة عالية جدًا، عمق نزول كبير جدًا)، وجود شوائب صلبة في المادة، تركيب غير مستقيم للشفرة، تبريد غير كافٍ.
خطوات التشخيص:
① تقليل سرعة القطع (مثلًا من 800 mm/s إلى 500 mm/s) وعمق نزول الشفرة (≤ 1/3 من سمك المادة في كل مرة)؛
② فحص المادة للتأكد من عدم وجود شوائب معدنية؛
③ إعادة تركيب الشفرة مع التأكد من نظافة ظرف التثبيت واستقامة الشفرة عموديًا؛
④ تشغيل تبريد الهواء النفاث مع التأكد من توجيه الهواء نحو نقطة القطع.
رابعًا: ملاحظات الصيانة والإصلاح
- السلامة أولًا: قبل أي صيانة يجب فصل الكهرباء والهواء وتعليق لافتة تحذيرية «ممنوع التوصيل». عند القيام بأعمال الصيانة الكهربائية، يجب أن يقوم بها كهربائي معتمد.
- استخدام قطع الغيار الأصلية: يُنصح باستخدام قطع أصلية أو بجودة مماثلة للأجزاء الرئيسية مثل الشفرات والأحزمة المتزامنة والأدلة الخطية، لتجنب الأعطال الثانوية الناتجة عن تفاوت الأبعاد والتفاوتات.
- تسجيل سجل الصيانة: إنشاء ملف صيانة للمعدات، وتسجيل محتوى كل صيانة والقطع المستبدلة وأعراض الأعطال، لتسهيل تحليل الأنماط وتجهيز قطع الغيار مسبقاً.
- التحكم البيئي: يجب تركيب المعدات في بيئة بدرجة حرارة 10-35℃ ورطوبة أقل من 70%، مع تجنب الغبار والغازات المسببة للتآكل.
من خلال تنفيذ خطة الصيانة المذكورة أعلاه وطرق استكشاف الأعطال وإصلاحها، يمكن تقليل معدل أعطال ماكينة القطع بالسكين المتذبذب بشكل ملحوظ وإطالة عمر الخدمة. في التطبيقات الفعلية، يجب أيضاً تعديل دورات الصيانة بشكل مناسب وفقاً لتكرار استخدام المعدات وخصائص المواد. التدريب الدوري للمشغلين لضمان إتقانهم مهارات الصيانة الأساسية هو مفتاح ضمان التشغيل المستقر طويل الأمد للمعدات.
النقاط الرئيسية
- تتطلب الصيانة اليومية تنظيف الأدلة الخطية في كل وردية والتحقق من ضغط مصدر الهواء، ويجب أن يكون الضغط مستقراً عند 0.6-0.8 ميجاباسكال.
- عند قطع رغوة EVA، يبلغ عمر الشفرة حوالي 8-12 ساعة، ويجب استبدالها فوراً بعد التآكل.
- تزييت الأدلة الخطية أسبوعياً باستخدام شحم ليثيوم من الدرجة NLGI 2، مرة واحدة أسبوعياً للطرازات عالية السرعة.
- معايرة دقة القطع شهرياً، وإذا تجاوز انحراف مربع 100 مم ±0.1 مم يجب الفحص.
- استبدال زيت تشحيم المخفض كل ربع سنة، أو بعد 2000 ساعة تشغيل، أيهما أسبق.
- عند إنذار التحميل الزائد للسيرفو، تحقق من درجة حرارة المحرك، وإذا تجاوزت 80℃ يجب تحسين التبريد.
الأسئلة الشائعة
ما هي الخطوات الرئيسية للصيانة اليومية لماكينة القطع بالسكين المتذبذب؟
تشمل الصيانة اليومية تنظيف سطح العمل والأدلة الخطية، والتحقق من حالة الشفرة، والتأكد من أن ضغط مصدر الهواء بين 0.6-0.8 ميجاباسكال، وتنظيف مروحة تبريد لوحة التحكم الكهربائية.
كم يبلغ عمر الشفرة عادةً؟ ومتى يجب استبدالها؟
عند قطع مواد متوسطة الكثافة مثل رغوة EVA، يبلغ عمر الشفرة حوالي 8-12 ساعة. إذا زادت مقاومة القطع أو ظهرت حواف خشنة على القطع، يجب استبدال الشفرة.
كيف يتم تشخيص مشكلة انخفاض دقة القطع؟
عند انخفاض دقة القطع، يجب فحص تآكل الشفرة، وتردد ظرف التثبيت (≤0.02 مم)، وشد الحزام المتزامن، وتآكل القضيب الموجّه، ومعاملات السيرفو بالترتيب.
كيف يتم استكشاف إنذار الجهاز “حمل زائد للسيرفو”؟
يتطلب إنذار الحمل الزائد للسيرفو فحص المقاومة الميكانيكية، وتوصيل أسلاك طاقة المحرك، ومعاملات المشغّل، ودرجة حرارة المحرك (يجب التبريد عند تجاوز 80℃).
ما هي احتياطات السلامة أثناء الصيانة؟
قبل الصيانة يجب قطع الكهرباء والهواء وتعليق لافتة تحذيرية، وتتطلب الصيانة الكهربائية كهربائيًا معتمدًا، مع استخدام قطع الغيار الأصلية وتسجيل سجل الصيانة.