
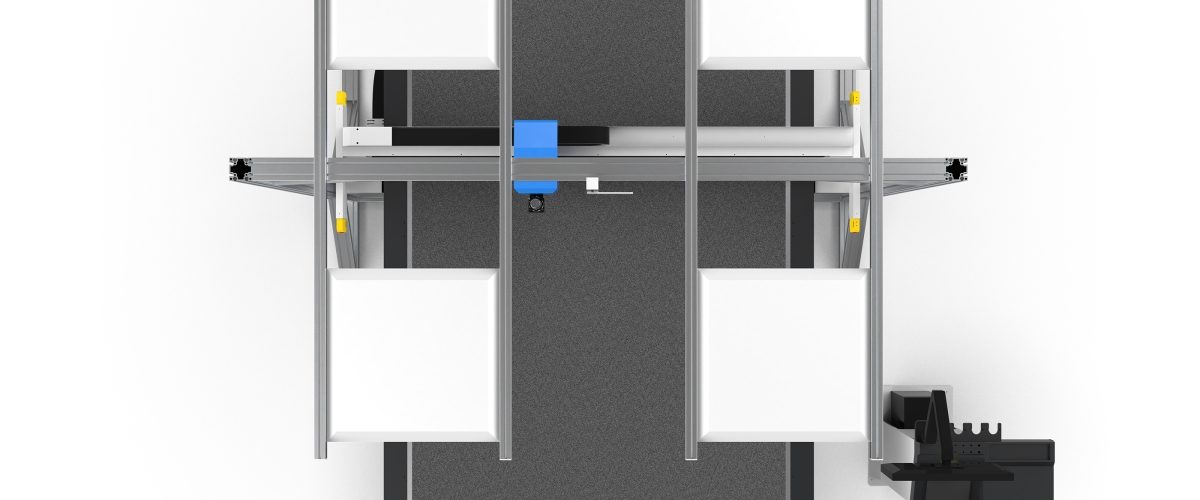
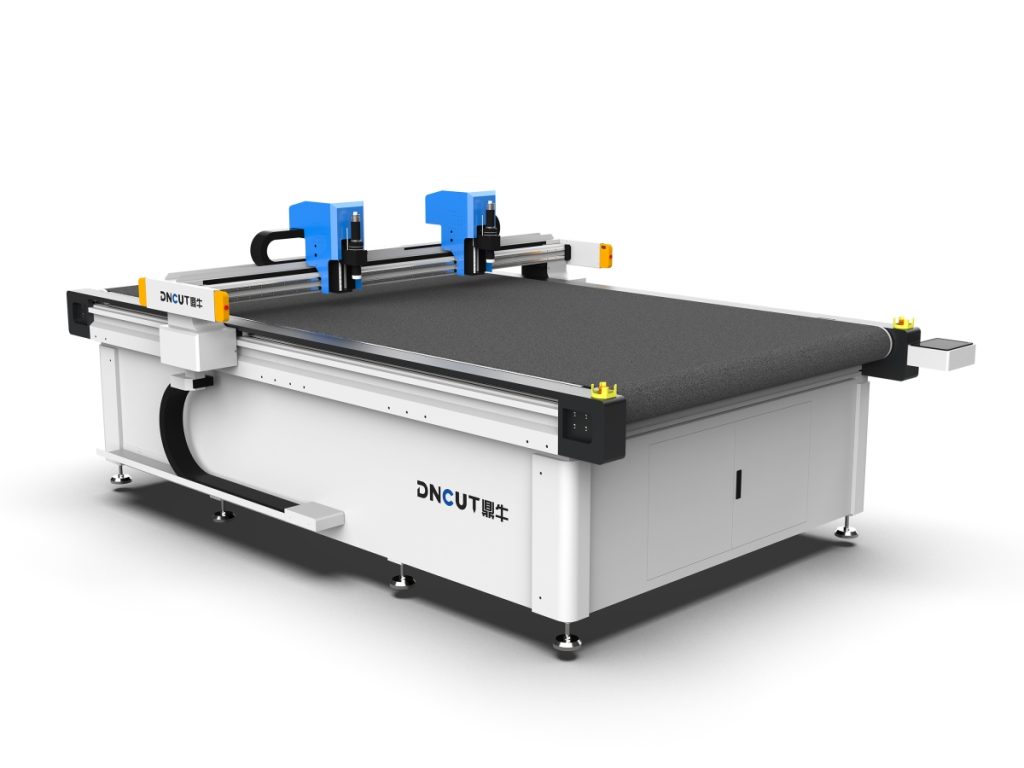
振動刀裁切機は、高周波往復運動する刃物によって柔軟材料および半剛性材料を数値制御で裁断する産業設備です。
- 選定前に、材料リスト、厚さ範囲(0.1~100mm)、精度要件(±0.3mm~±0.05mm)の3つの数値を明確にする必要があります。
- 繰り返し位置決め精度は業界の標準で±0.02~0.05mmであり、公称位置決め精度よりも量産の一貫性をよく反映します。
- 有効裁断速度は加速度(0.5G~1.5G)に制限され、3mmのEVAを切る場合は通常200~400mm/s、ハニカム段ボールを切る場合はわずか100~200mm/sです。
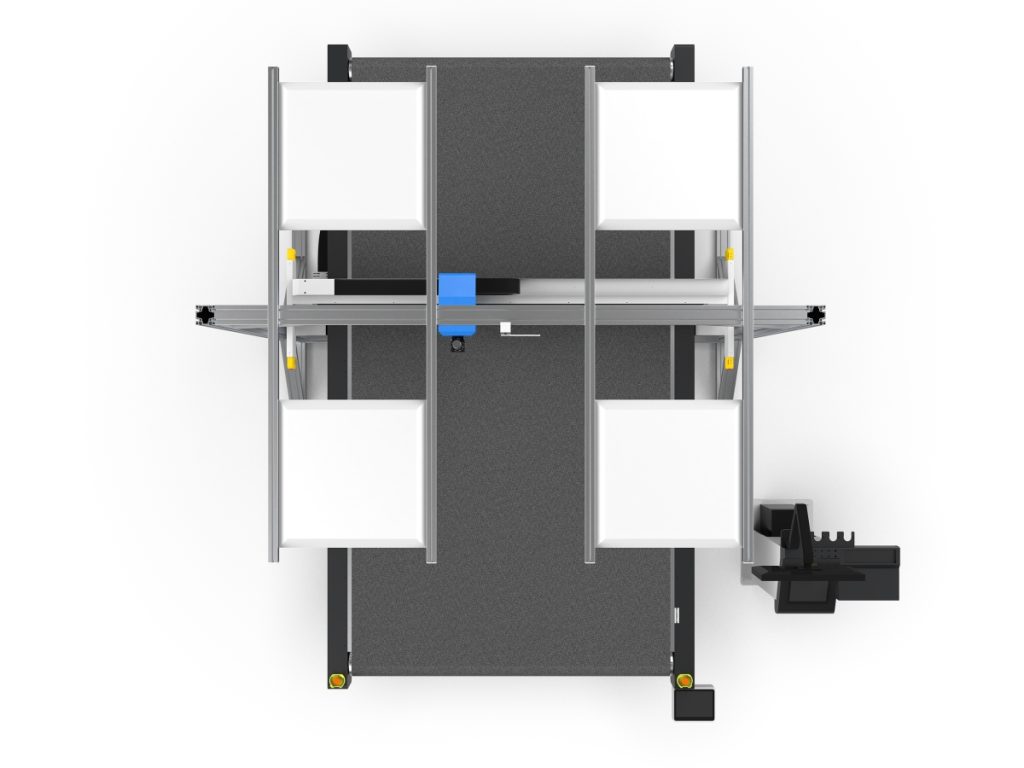
- 真空テーブルの一般的なサイズは1600×2500mmから2500×3500mmで、真空ポンプの出力は5.5~11kW、4~8個の独立した区画が必要です。
- 刃物ヘッドのステーションは通常3~5個で自動切り替えされ、往復振動刃の周波数は3000~12000回/分、ハーフカット刃の深さ調整精度は0.01mmレベルに達します。
- 予算の階層:エントリーレベル8~15万元、ミドルレンジ15~30万元、ハイエンド30~60万元、ハイエンドにはCCDビジョンとMES連携が含まれます。
ステップ1:要件を3つの数値にまとめる
振動刀裁切機は汎用設備ではなく、同じ1台の機械で0.1mmのPETフィルムと100mmのハニカム段ボールの両方をうまく切ることは困難です。選定前にまず3つの事項を確定すれば、サプライヤーは構成案を提示できます。
- 材料リスト:段ボール、ハニカム段ボール、EPE/EVAフォーム、皮革、自動車内装織物、PVC/アクリルフィルム、炭素繊維プリプレグ、ガラス繊維クロス、ゴムシート。硬度と反発弾性の差が非常に大きく、刃型と刃圧を直接左右する。
- 厚さ範囲:一般的な区分は0.1~3mm(フィルム、プリプレグ)、3~20mm(フォーム、皮革)、20~100mm(ハニカム板、厚手フォーム)。2つの範囲にまたがる場合は通常、2セットの刃ヘッド、あるいは2台の設備が必要になる。
- 精度要件:広告・包装業界では±0.3mmで十分。電子部品補助材、自動車内装部品は多くが±0.1mm。プリプレグの裁断は±0.05mmが要求され、しかも単品の寸法ではなく繰り返し一貫性を見る必要がある。
さらに生産能力の数値を加える。1時間あたりに完了すべき裁断面積(㎡/h)または1日あたりの件数である。この数値は「最高速度」よりも、どのくらいの出力のサーボと何ゾーンの真空テーブルを購入すべきかを大きく左右する。
主要パラメータの読み方
精度:位置決め精度と繰り返し位置決め精度を区別する
样本上の「±0.05mm」はほとんどが無負荷、低速、単軸条件での位置決め精度です。量産に実際に影響するのは繰り返し位置決め精度であり、業界の一般的な水準は±0.02–0.05mmです。精度を語る際は必ずテスト条件を問いただす必要があります。どの材料か、厚さはいくらか、真空吸着をオンにしているか、切断速度はどのくらいか。発泡材のような材料を25mm厚で切る場合、ブレードの横方向への逃げによって0.2mm以上の実偏差が生じますが、これは工作機械の精度の問題ではなく工芸上の問題です。
速度:ピーク値ではなく加速度を見る
公称0–1800mm/sは空走速度です。実際の有効速度は加速度(一般的に0.5G–1.5G)とコーナー減速戦略に依存します。3mm EVAを切る場合、有効切断速度は通常200–400mm/sに収まります。ハニカム段ボールを切る場合はブレードの排屑に制限され、しばしば100–200mm/sしか出ません。判断方法は簡単です。相手にあなたの材料、あなたの図形(密集した小さな丸角を含む)で現場で実際に走らせ、実タクトを測定してもらいましょう。
テーブルと真空吸着
テーブル寸法は一般的に1600×2500mm、2100×3100mm、2500×3500mmです。真空ポンプの出力は通常5.5–11kWで、鍵となるのは分区の数です。独立して開閉できる真空区が4–8個あり、小物を切る際に対応する区域だけを開くことで吸着できます。テーブル構造はフェルト犠牲層と交換可能なパネルを備えているかを見る必要があり、長期間使用後に平坦度が低下すると初刀の切り込み深さに直接影響します。
伝動と構造
X/Y軸は研磨ラック&ピニオンとリニアガイドを優先的に選択し、サーボ出力は1.2~2kWから始めます。ステッピングモーターは長時間の連続裁断後に脱調しやすくなります。ガントリービームは溶接後に時効処理を施したもの、または鋳物構造を推奨します。機械の自重と剛性は正の相関があり、2トン未満の機械は厚物を裁断する際に振動がより顕著になります。
刃先の構成が裁断可能な材料を決める
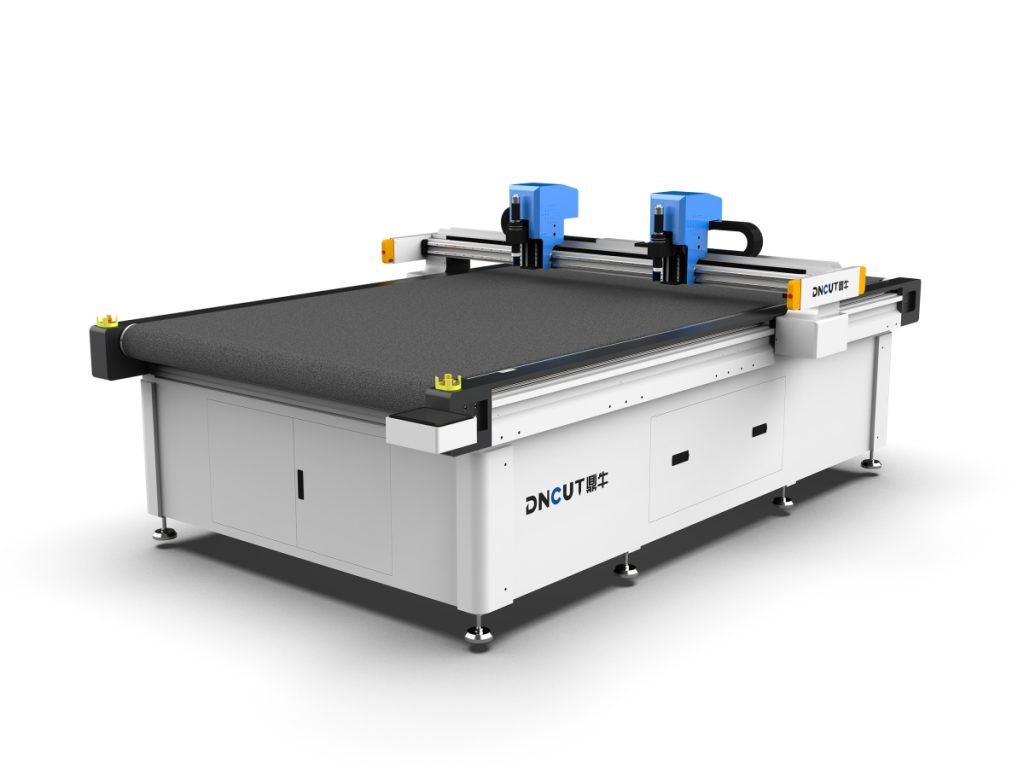
刃先ステーションの数は本体ブランドよりも適用範囲に影響します。一般的な構成は3~5ステーションの自動切り替えです:
- 往復振動刃:汎用の主力で、発泡材、皮革、ハニカム段ボール、ゴムに適しています。往復周波数は3000~12000回/分で、周波数は材料に合わせて調整可能です。
- 引き刃/丸刃:フィルム、織物、不織布に使用し、切り口は平滑で伸びがありません。
- ハーフカット刃(kiss cut):ラベル、テープ、粘着材に使用し、表面材のみを切り抜いて裏紙を残します。深さ調整精度は0.01mm級が必要です。
- 押し罫ローラー:段ボール、厚紙の折り線に使用し、押し罫幅は紙厚に合わせる必要があります。
- V溝刃:30°/45°V溝で、厚紙やハニカム板の折り角に使用します。
- パンチングとペン:位置決めマークと穴あけに使用し、CCDビジョンと組み合わせて使うことが多いです。
また、刀圧がプログラマブル(レイヤーごとの設定)かどうか、刃物ヘッドの昇降が空圧式か電動式か、刃物交換に工具が必要かどうかを確認する必要があります。この3項目が段取り替え効率を決定します。
ソフトウェアとレイアウト能力
機械がどれだけ正確でも、レイアウトソフトが弱ければ利益を食いつぶします。必ず確認すべき点:DXF/DWG/PLT/AI/PDF/HPGLのインポートに対応し、レイヤーごとに刃物ヘッドを自動割り当てできること;共辺カット、ブリッジ接続、自動ネスティング(適切なネスティングで材料利用率を5%~15%向上可能)に対応していること;加工パラメータを材料別にライブラリ保存できること(速度、刀圧、往復周波数、オーバーカット量)。ERP/MES連携が必要な場合は、インターフェースとバーコード工程管理が提供されるか確認してください。
見落とされがちな細部
- 集塵インターフェース:フォームや段ボールを切ると粉塵が発生するため、吸塵口を確保する必要があります。そうでなければ粉塵がガイドレールに入り込みます。
- 静電気対策:フィルムを切る場合は静電気除去バーが必須です。そうでなければ材料が吸着し、位置ずれが発生します。
- 安全装備:安全光柵、非常停止、保護カバーはオプションではなく検収項目です。
- 騒音:正常運転時は75dB未満であるべきです。真空ポンプが主な騒音源であり、独立した機械室があるか、消音対策が施されているかを確認する必要があります。
- 消耗品コスト:刃物の単価と寿命(EVA切断では通常数十時間で交換)、年間生産量に換算してコストに計上します。
- アフターサービス:現地にエンジニアがいるか、常用予備部品(刃物、フェルト、真空ポンプフィルター)の納期はどうか。
検収試し切りチェックリスト
契約前に自分の材料を持参して現場で試し切りを行い、以下の項目を一つずつ記録してください:
- 3種類の代表的な材料をそれぞれ20個ずつ切断し、ノギスで重要寸法を測定し、単品だけを見るのではなく偏差分布を計算します。
- 密集した小さな丸みと鋭角を含む図形で、過切断、丸みの潰れ、コーナーのバリを確認します。
- 最小部品(例:20×20mm)を切断する際に、真空でしっかり吸着されるか、位置ずれしないかを確認します。
- 2時間連続運転し、ステップ抜け、アラーム、真空度の低下がないか観察します。
- 材料Aから材料Bへの実際の切り替え所要時間(刃の交換、パラメータ変更を含む)。
- 電源断・再起動後に中断点からの続行切断が復帰できるか。
予算別参考
- エントリー級(8~15万元):シングルヘッド、ステッピングまたは小出力サーボ、4分区以内、広告サイン、小ロット包装に適します。
- ミドル級(15~30万元):3ステーション、サーボラック駆動、6~8分区真空、フォーム、皮革、段ボールの多材料切り替えに対応。
- ハイエンド級(30~60万元):5ステーション、CCDビジョン、自動送り、MES連携、自動車内装、電子部材、プリプレグの裁断に使用。
よくある誤解は3つあります。ピーク速度で機種を比較すること。公称精度で試し切り検証を代替すること。予算節約のためにヘッドステーションを削り、その結果、受注ごとに手作業で刃を交換することになること。この3点を守れば、選定で大きく外れることはほぼありません。
FAQ
振動刀切断機の精度はどの指標を見るべきですか?
振動刀切断機では、カタログ上の無負荷位置決め精度ではなく、繰り返し位置決め精度に注目すべきで、業界の一般的な水準は±0.02~0.05mmです。
振動刀切断機の実際の切断速度はどう判断しますか?
振動刀切断機の実際の速度は加速度とコーナー減速戦略に依存するため、サプライヤーにあなたの材料と図形で現場試し切りを行い、タクトを測定するよう求めるべきです。
振動刀切断機にはヘッドステーションがいくつ必要ですか?
振動刀切断機の一般的な構成は3~5ステーションの自動切り替えで、ステーション数は本体ブランドよりも材料の適用範囲と受注切り替え効率に影響します。
振動刀切断機の受け入れ試し切りではどの項目を確認すべきですか?
振動刀切断機の検収では、3種類の材料を各20個試し切りして偏差分布を測定し、小さな丸角の過切れ、最小部品の吸着、2時間連続運転の安定性、材料交換の所要時間を確認すべきです。
振動刀切断機の予算範囲はどのくらいですか?
振動刀切断機はエントリーレベルで8〜15万元、ミッドレンジで15〜30万元、ハイエンドで30〜60万元で、ハイエンド構成には5ステーション、CCDビジョン、MES連携が含まれます。