
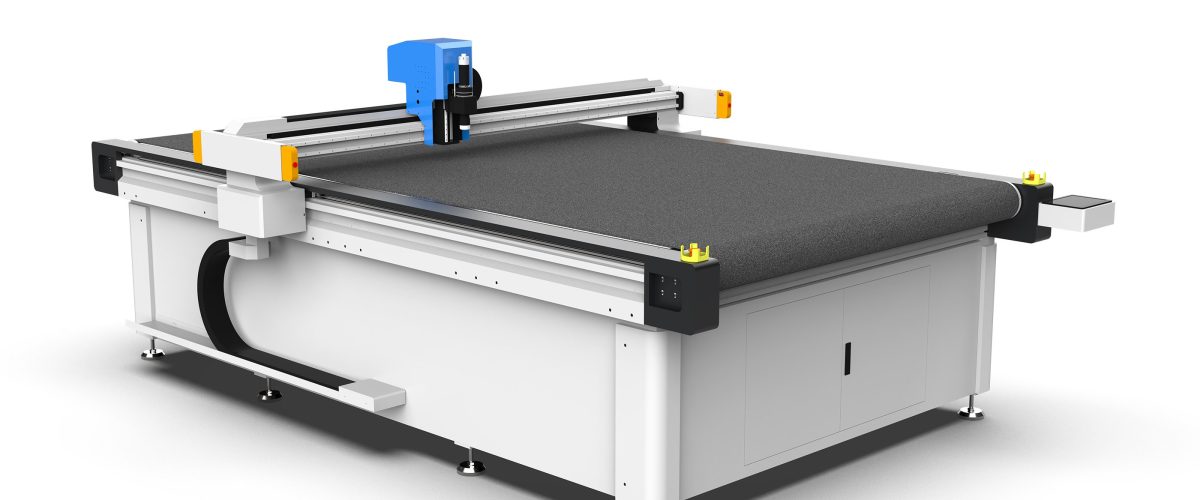
【Oszillationsmesser-Schneidemaschine】ist ein CNC-Gerät, das flexible Materialien mit hochfrequent schwingenden Klingen schneidet. Durch pneumatische Klemmung und Servoantrieb wird eine hochpräzise Schnittführung erreicht. Es wird umfassend in der Verarbeitung von Schaumstoff, EVA, Leder und anderen Materialien eingesetzt.
Praxishandbuch für Wartung und Instandhaltung von Oszillationsmesser-Schneidemaschinen
Die Oszillationsmesser-Schneidemaschine ist als Kernausrüstung für das Schneiden flexibler Materialien entscheidend für Produktionseffizienz und Schnittqualität. Viele Anwender verfügen jedoch nicht über systematisches Wartungswissen, was zu häufigen Störungen und verkürzter Lebensdauer führt. Dieser Artikel fasst auf Basis praktischer Reparaturerfahrung ein umsetzbares Wartungs- und Instandhaltungskonzept zusammen, das tägliche Inspektionen, regelmäßige Wartung und die Behandlung häufiger Störungen abdeckt und als Referenz für Bedien- und Wartungspersonal dient.
I. Tägliche Wartung (pro Schicht durchzuführen)
Die tägliche Wartung ist die erste Verteidigungslinie gegen Störungen – einfach in der Durchführung, aber von entscheidender Bedeutung.
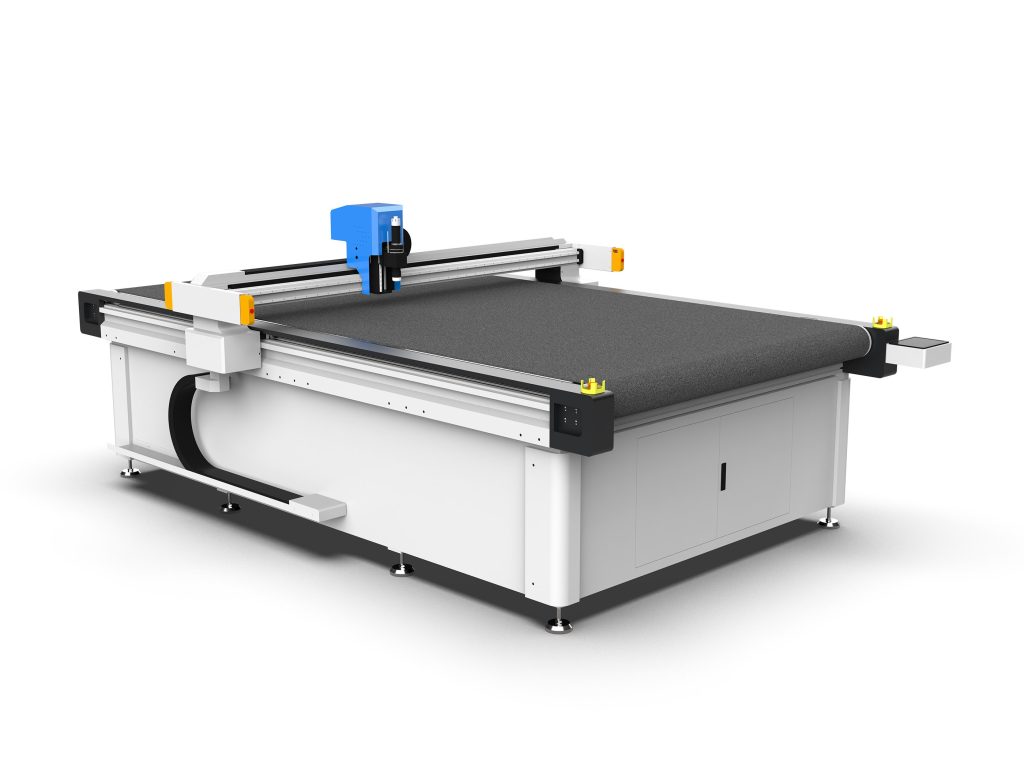
- Reinigung von Arbeitstisch und Führungsschienen: Nach Schichtende Späne mit einem Staubsauger oder einer weichen Bürste vom Tisch entfernen und anschließend die Führungsschienenoberfläche mit wasserfreiem Ethanol abwischen, um Staubablagerungen zu vermeiden. In die Führungsschienen eindringender Staub verstärkt den Verschleiß und führt zu verminderter Schnittpräzision.
- Prüfung des Klingenstatus: Prüfen, ob die Klingenspitze abgenutzt oder ausgebrochen ist. Wenn der Schnittwiderstand deutlich zunimmt oder die Schnittkante ausfranst, muss die Klinge rechtzeitig gewechselt werden. Üblicherweise beträgt die Standzeit der Klinge beim Schneiden mitteldichter Materialien (z. B. EVA-Schaumstoff) etwa 8–12 Stunden, je nach Material.
- Luftdruck prüfen:Oszillationsmesserschneidemaschinen verwenden häufig pneumatische Spannung oder Blaskühlung; der Druck der Druckluftquelle sollte stabil bei 0,6–0,8 MPa liegen. Prüfen Sie das Manometer jede Schicht; liegt der Wert unter 0,5 MPa, ist der Kompressor oder die Leitung auf Leckagen zu prüfen.
- Kühlventilator des Schaltschranks reinigen:Blasen Sie die Ein- und Auslassöffnungen des Schaltschranks mit Druckluft (Druck ≤ 0,3 MPa) aus, um Staubverstopfung und Überhitzung zu vermeiden. Bei Umgebungstemperaturen über 40 °C wird eine häufigere Reinigung empfohlen.
II. Regelmäßige Wartung (wöchentlich/monatlich/vierteljährlich)
1. Wöchentliche Wartungspunkte
- Linearführungen und Kugelgewindetriebe schmieren:Verwenden Sie Lithiumfett (NLGI-Klasse 2) zur Schmierung der Führungswagen und Kugelgewindetriebe. Entfernen Sie zuerst altes Fett und tragen Sie dann eine dünne Schicht gleichmäßig auf; überschüssiges Fett bindet Staub. Bei Hochgeschwindigkeitsmodellen (Schnittgeschwindigkeit > 1 m/s) wird eine wöchentliche Schmierung empfohlen.
- Spannung des Zahnriemens prüfen:Drücken Sie mit dem Finger auf die Mitte des Zahnriemens; der Durchhang sollte zwischen 3 und 5 mm liegen. Zu locker führt zu Schrittverlusten, zu straff beschleunigt den Lagerverschleiß. Zum Einstellen lösen Sie die Schrauben des Motorhalters, verschieben den Motor in die geeignete Position und ziehen ihn wieder fest.
- Werkzeugspannzange prüfen:Stellen Sie sicher, dass die Spannzange nicht locker und nicht verschlissen ist. Bei nachlassender Spannkraft ist die Spannzange oder die Spannhülse zu ersetzen. Der Rundlauf der Spannzange sollte ≤ 0,02 mm betragen und kann mit einer Messuhr geprüft werden.
2. Monatliche Wartungspunkte
- Luftfilter reinigen oder ersetzen:Nehmen Sie die Filterkammer der Druckluftaufbereitung ab, reinigen Sie den Filtereinsatz mit einem neutralen Reinigungsmittel und setzen Sie ihn nach dem Trocknen wieder ein. Ist der Filtereinsatz beschädigt oder stark verstopft, muss er ersetzt werden. Eine monatliche Prüfung und ein Filtereinsatzwechsel alle drei Monate werden empfohlen.
- Elektrische Verbindungen prüfen: Nach dem Ausschalten der Stromversorgung prüfen, ob die Klemmenleisten und Schützverdrahtungen im Schaltschrank locker sind, und sie einzeln mit einem Schraubendreher festziehen. Besonders auf Motorleistungskabel und Encoderkabel achten, um Alarmmeldungen durch lose Verbindungen zu vermeiden.
- Not-Aus und Sicherheitseinrichtungen testen: Not-Aus-Taster drücken und bestätigen, dass die Maschine sofort stoppt und die Antriebsleistung abschaltet; prüfen, ob das Sicherheitslichtgitter (falls vorhanden) anspricht. Defekte Sicherheitseinrichtungen müssen sofort instand gesetzt werden.
- Schnittgenauigkeit kalibrieren: Mit einer Standard-Testgeometrie (z. B. 100 mm × 100 mm Quadrat) einmal schneiden und die tatsächliche Maßabweichung messen. Bei einer Abweichung von mehr als ±0,1 mm müssen Führungsschienenverschleiß, Zahnriemenspannung oder Werkzeugkompensationsparameter geprüft werden.
3. Vierteljährliche Wartungspunkte
- Schmieröl wechseln: Bei ölgeschmierten Untersetzungsgetrieben oder Getriebegehäusen alle 2000 Betriebsstunden oder vierteljährlich das Schmieröl wechseln (z. B. ISO VG68 Getriebeöl). Beim Wechsel das Altöl vollständig ablassen und die Ölablassschraube reinigen.
- Kabelkette prüfen: Prüfen, ob die Kabelkette verschlissen oder verformt ist und ob Kabel Beschädigungen der Isolierung aufweisen. Der Biegeradius der Kabelkette sollte ≥ dem 7,5-fachen des Kabelaußendurchmessers betragen; bei Auffälligkeiten umgehend austauschen.
- Mechanische Verbindungselemente festziehen: Mit einem Drehmomentschlüssel alle mechanischen Verbindungsschrauben (z. B. Befestigungsschrauben der Führungsschienen, Motorbockschrauben) gemäß den vom Hersteller vorgegebenen Drehmomentwerten festziehen. Üblicherweise beträgt das Drehmoment für M6-Schrauben 8–10 N·m, für M8-Schrauben 20–25 N·m.
- Kühlsystem reinigen: Falls die Maschine mit einem Wasserkühlsystem ausgestattet ist (z. B. bei Hochleistungsspindeln), vierteljährlich das Kühlwasser wechseln und den Wassertank reinigen, um Verkalkung und Verstopfung vorzubeugen. Als Kühlwasser wird deionisiertes Wasser oder spezielle Kühlflüssigkeit empfohlen.
III. Häufige Fehlerdiagnose und Instandsetzung
1. Nachlassende Schnittgenauigkeit
Mögliche Ursachen: Verschleiß der Führungsschienen, lockerer Zahnriemen, abgenutzte Klinge, großer Rundlauf des Werkzeughalters, Drift der Servoparameter.
Prüfschritte:
① Prüfen, ob die Klinge abgenutzt ist, und mit einer neuen Klinge testen;
② Den Rundlauf des Halters mit einer Messuhr prüfen; bei >0,02 mm den Halter austauschen;
③ Die Zahnriemenspannung prüfen und auf den Standardwert einstellen;
④ Die Führungsschienen reinigen und schmieren; bei starkem Verschleiß (z. B. Rillen auf der Oberfläche) müssen die Führungsschienen ausgetauscht werden;
⑤ Die Servoverstärkung neu einstellen oder die Werkseinstellungen wiederherstellen.
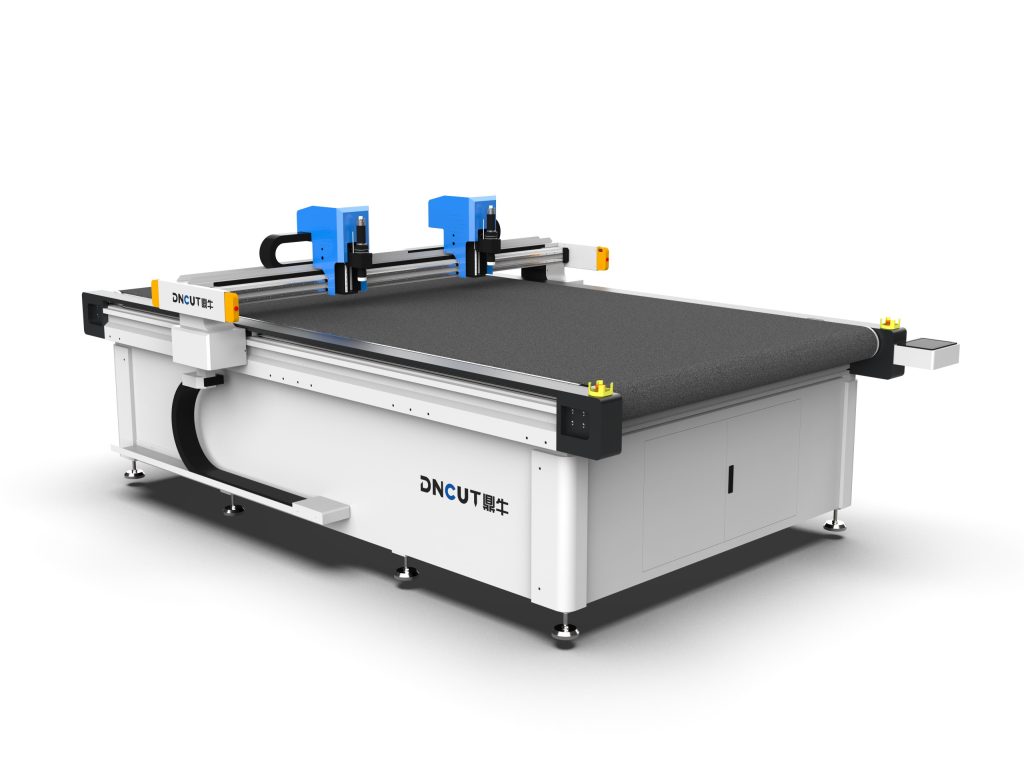
2. Gerätealarm „Servoüberlast“
Mögliche Ursachen: Zu großer mechanischer Widerstand, schlechter Kontakt der Motorleistungsleitung, falsche Treiberparameter, Motorüberhitzung.
Prüfschritte:
① Nach dem Ausschalten die Achsen manuell bewegen und prüfen, ob der Widerstand gleichmäßig ist; bei Stocken prüfen, ob Führungsschienen und Gewindespindeln unzureichend geschmiert sind oder Fremdkörper enthalten;
② Prüfen, ob der Stecker der Motorleistungsleitung locker ist, und den Widerstand zwischen den Leitungen mit einem Multimeter messen (Dreiphasengleichgewicht);
③ Die Überlastparametereinstellungen des Treibers prüfen (z. B. Überlastfaktor) und bei Bedarf anpassen;
④ Die Motortemperatur prüfen; bei über 80 °C muss die Wärmeabfuhr verbessert oder die Last reduziert werden.
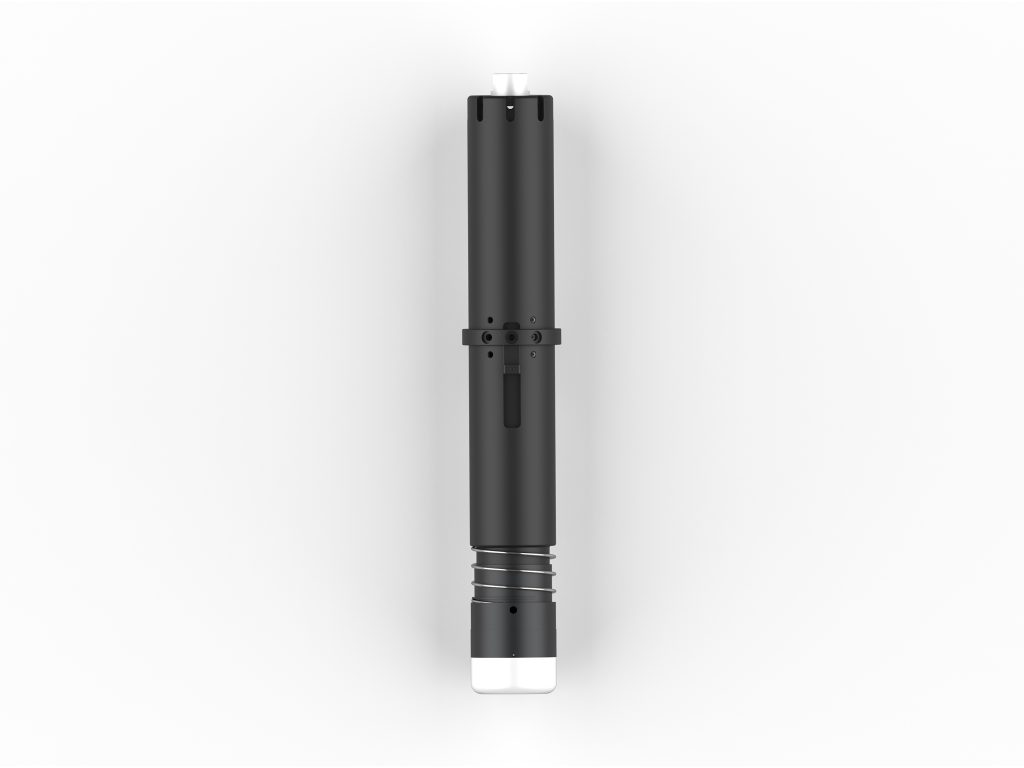
3. Unzureichender Druck im pneumatischen System
Mögliche Ursachen: Kompressorstörung, Leckage in der Leitung, verstopfter Filter, defektes Druckminderventil.
Prüfschritte:
① Ausgangsdruck des Kompressors prüfen, bei normalem Wert die Leitungen überprüfen;
② Anschlussstellen mit Seifenwasser bestreichen und auf Blasenbildung achten;
③ Filtereinsatz reinigen oder austauschen;
④ Druckminderventil einstellen, bei fehlender Einstellbarkeit austauschen.
4. Abnormer Klingenverschleiß oder Klingenbruch
Mögliche Ursachen: Ungeeignete Schneidparameter (zu hohe Geschwindigkeit, zu tiefe Eintauchtiefe), harte Verunreinigungen im Material, unsachgemäße Klingenmontage, unzureichende Kühlung.
Prüfschritte:
① Schneidgeschwindigkeit reduzieren (z. B. von 800 mm/s auf 500 mm/s) und Eintauchtiefe verringern (jeweils ≤ 1/3 der Materialdicke);
② Prüfen, ob Metallverunreinigungen im Material vorhanden sind;
③ Klinge neu montieren, Sauberkeit der Spannzange und senkrechten Sitz der Klinge sicherstellen;
④ Blaskühlung einschalten und sicherstellen, dass der Luftstrom auf den Schneidpunkt gerichtet ist.
IV. Hinweise zu Wartung und Instandhaltung
- Sicherheit an erster Stelle: Vor jeder Wartung muss die Strom- und Druckluftzufuhr unterbrochen und ein Warnschild „Nicht einschalten“ angebracht werden. Elektrische Wartungsarbeiten dürfen nur von zugelassenen Elektrikern durchgeführt werden.
- Verwenden Sie Originalersatzteile: Für Schlüsselkomponenten wie Klingen, Zahnriemen und Führungsschienen wird die Verwendung von Originalteilen oder Teilen gleicher Qualität empfohlen, um Sekundärfehler durch Maßtoleranzen zu vermeiden.
- Wartungsprotokoll führen: Erstellen Sie ein Gerätewartungsarchiv, in dem jeder Wartungsvorgang, ausgetauschte Teile und Fehlersymptome festgehalten werden, um Muster zu analysieren und Ersatzteile vorab zu bevorraten.
- Umgebungskontrolle: Das Gerät sollte in einer Umgebung mit 10-35 °C Temperatur und <70 % Luftfeuchtigkeit installiert werden, um Staub und korrosive Gase zu vermeiden.
Durch die Umsetzung des oben genannten Wartungsplans und der Fehlerbehebungsmethoden kann die Ausfallrate der Oscillating-Knife-Schneidemaschine deutlich gesenkt und die Lebensdauer verlängert werden. In der Praxis müssen die Wartungsintervalle entsprechend der Nutzungshäufigkeit des Geräts und den Materialeigenschaften angepasst werden. Die regelmäßige Schulung der Bediener, um sicherzustellen, dass sie grundlegende Wartungsfähigkeiten beherrschen, ist der Schlüssel für einen langfristig stabilen Betrieb des Geräts.
Kernpunkte
- Bei der täglichen Wartung müssen die Führungsschienen jede Schicht gereinigt und der Druckluftversorgungsdruck geprüft werden; der Druck sollte stabil bei 0,6-0,8 MPa liegen.
- Beim Schneiden von EVA-Schaumstoff beträgt die Klingenlebensdauer etwa 8-12 Stunden; nach Verschleiß muss die Klinge rechtzeitig ausgetauscht werden.
- Wöchentliche Schmierung der Linearschienen mit Lithiumfett der NLGI-Klasse 2; bei Hochgeschwindigkeitsmodellen einmal pro Woche.
- Monatliche Kalibrierung der Schnittgenauigkeit; bei einer Abweichung von mehr als ±0,1 mm bei einem 100-mm-Quadrat muss eine Fehlerdiagnose erfolgen.
- Vierteljährlicher Wechsel des Getriebeöls; nach 2000 Betriebsstunden oder einmal pro Quartal.
- Bei Servo-Überlastalarm die Motortemperatur prüfen; bei über 80 °C muss die Kühlung verbessert werden.
Häufige Fragen
Welche wichtigen Schritte umfasst die tägliche Wartung einer Oscillating-Knife-Schneidemaschine?
Die tägliche Wartung umfasst die Reinigung von Tisch und Führungsschienen, die Prüfung des Klingenstatus, die Bestätigung des Druckluftversorgungsdrucks bei 0,6-0,8 MPa und die Reinigung des Kühlventilators im Schaltschrank.
Wie lang ist die Klingenlebensdauer normalerweise? Wann muss sie ausgetauscht werden?
Beim Schneiden von Materialien mittlerer Dichte wie EVA-Schaumstoff beträgt die Klingenlebensdauer etwa 8-12 Stunden. Wenn der Schnittwiderstand zunimmt oder an der Schnittkante Grate auftreten, muss die Klinge ausgetauscht werden.
Wie diagnostiziert man ein Problem mit nachlassender Schnittpräzision?
Bei nachlassender Schnittpräzision sollten nacheinander Klingenverschleiß, Spannzangen-Rundlauf (≤0,02 mm), Zahnriemenspannung, Führungsschienenverschleiß und Servoparameter geprüft werden.
Wie geht man bei der Fehlermeldung „Servoüberlast“ vor?
Bei der Servoüberlast-Warnung müssen mechanischer Widerstand, Anschluss der Motorleistungsleitung, Treiberparameter und Motortemperatur (über 80 °C erfordert Kühlung) geprüft werden.
Welche Sicherheitshinweise sind bei der Wartung zu beachten?
Vor der Wartung muss die Strom- und Druckluftzufuhr unterbrochen und ein Warnschild angebracht werden. Elektrische Reparaturen dürfen nur von zugelassenen Elektrikern durchgeführt werden. Es sind Originalersatzteile zu verwenden und ein Wartungsprotokoll zu führen.