
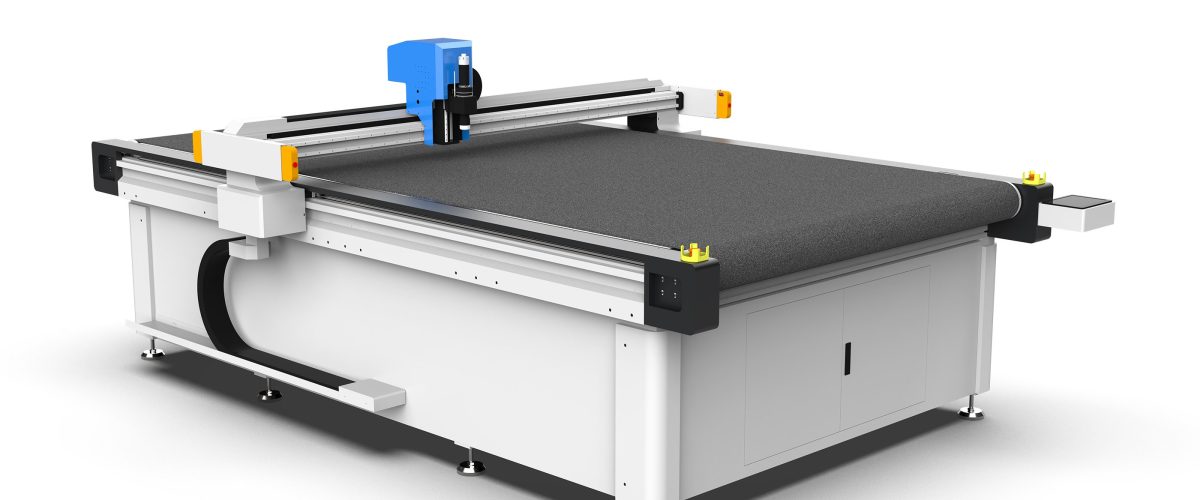
【pisau osilasi cutting machine】adalah peralatan CNC yang menggunakan oscillating knife frekuensi tinggi untuk memotong material fleksibel, mencapai pemotongan presisi tinggi melalui penjepitan pneumatik dan penggerak servo, banyak digunakan dalam pemrosesan material seperti busa, EVA, dan kulit.
Panduan Praktis Perawatan dan Perbaikan Mesin Pemotong Pisau Bergetar
Sebagai peralatan inti untuk pemotongan material fleksibel, operasi stabil mesin pemotong pisau bergetar secara langsung berkaitan dengan efisiensi produksi dan kualitas pemotongan. Namun, banyak pengguna mengalami kerusakan peralatan yang sering dan umur pakai yang lebih pendek karena kurangnya pengetahuan perawatan yang sistematis. Berdasarkan pengalaman perbaikan aktual, artikel ini merangkum serangkaian solusi perawatan dan perbaikan yang dapat dioperasikan, mencakup inspeksi harian, perawatan berkala, dan penanganan kerusakan umum, sebagai referensi bagi operator dan personel perawatan peralatan.
I. Perawatan Harian (Dilakukan Setiap Shift)
Perawatan harian adalah garis pertahanan pertama untuk mencegah kerusakan, operasinya sederhana tetapi sangat penting.
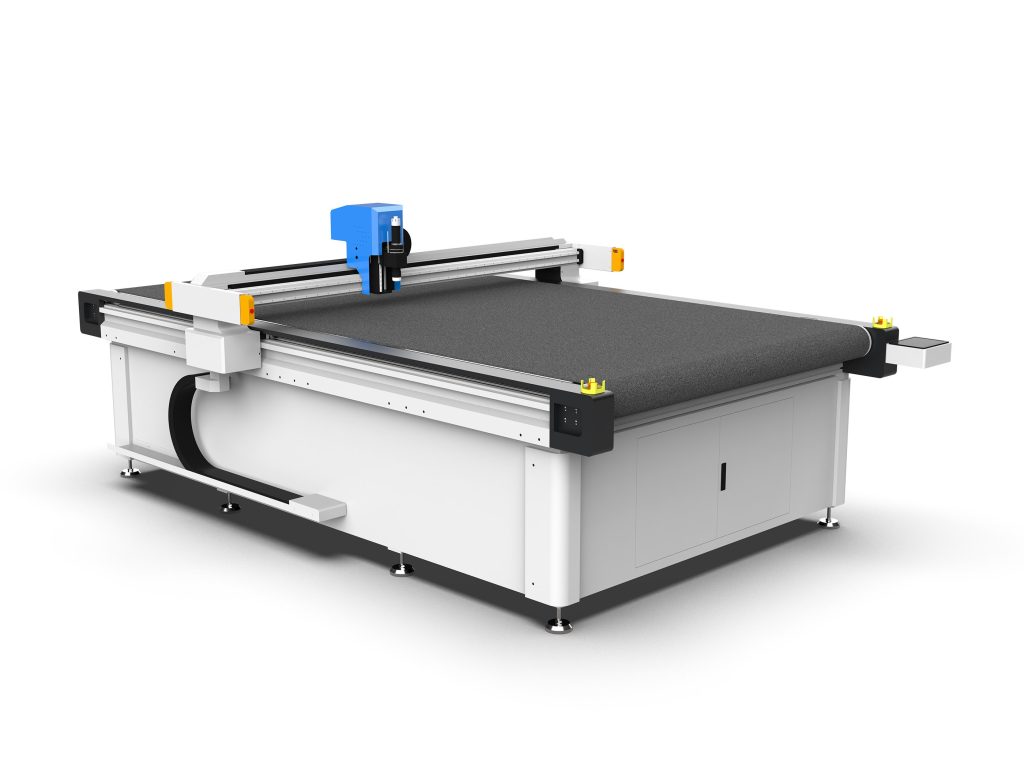
- Bersihkan permukaan meja kerja dan rel pemandu: Setelah setiap shift berakhir, bersihkan serpihan di permukaan meja dengan penyedot debu atau sikat berbulu lembut, lalu lap permukaan rel pemandu dengan etanol anhidrat untuk memastikan tidak ada penumpukan debu. Debu yang masuk ke rel pemandu akan mempercepat keausan dan menyebabkan penurunan akurasi pemotongan.
- Periksa kondisi bilah pisau: Amati apakah ujung pisau aus atau rusak. Jika hambatan pemotongan meningkat secara signifikan atau tepi potongan memiliki serat kasar, ganti bilah pisau tepat waktu. Biasanya, saat memotong material kepadatan sedang (seperti busa EVA), umur pakai bilah pisau sekitar 8-12 jam, tergantung pada materialnya.
- Periksa tekanan sumber udara: Mesin pemotong pisau osilasi sebagian besar menggunakan penjepitan pneumatik atau pendinginan hembusan udara, tekanan sumber udara harus stabil pada 0,6-0,8 MPa. Periksa pengukur tekanan setiap shift, jika di bawah 0,5 MPa, perlu memeriksa kompresor udara atau kebocoran saluran pipa.
- Bersihkan kipas pendingin kabinet kontrol listrik: Gunakan udara bertekanan (tekanan ≤0,3 MPa) untuk meniup saluran masuk dan keluar udara kabinet kontrol listrik, mencegah debu tersumbat yang menyebabkan panas berlebih. Ketika suhu lingkungan di atas 40℃, disarankan untuk meningkatkan frekuensi pembersihan.
II. Perawatan Berkala (Mingguan/Bulanan/Triwulanan)
1. Item Perawatan Mingguan
- Pelumasan rel pemandu linier dan poros sekrup: Gunakan gemuk berbasis litium (tingkat NLGI 2) untuk melumasi blok rel pemandu dan poros sekrup bola. Bersihkan gemuk lama terlebih dahulu, lalu oleskan lapisan tipis secara merata, gemuk berlebih akan menyerap debu. Untuk model kecepatan tinggi (kecepatan potong >1 m/s), disarankan pelumasan sekali seminggu.
- Periksa ketegangan sabuk sinkron: Tekan bagian tengah sabuk sinkron dengan jari, defleksi harus antara 3-5 mm. Terlalu longgar akan menyebabkan kehilangan langkah, terlalu kencang akan mempercepat keausan bantalan. Saat menyesuaikan, longgarkan baut dudukan motor, pindahkan motor ke posisi yang sesuai lalu kencangkan.
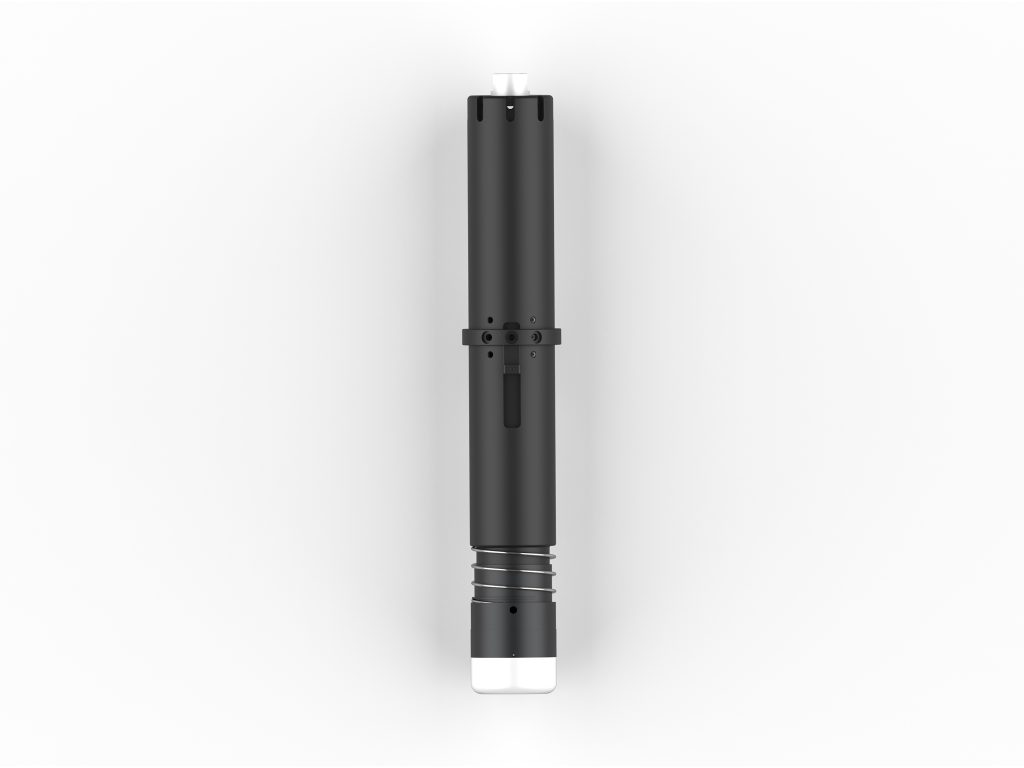
- Periksa chuck alat potong: Pastikan chuck tidak longgar dan tidak aus. Jika gaya penjepitan menurun, perlu mengganti chuck atau selongsong pegas. Runout chuck harus ≤0,02 mm, dapat diperiksa dengan dial indikator.
2. Item Perawatan Bulanan
- Bersihkan atau ganti filter udara: Lepaskan cangkir filter dari unit pengolah sumber udara, bersihkan elemen filter dengan pembersih netral, keringkan lalu pasang kembali. Jika elemen filter rusak atau tersumbat parah, harus diganti. Disarankan memeriksa sebulan sekali, mengganti elemen filter setiap tiga bulan.
- Periksa koneksi listrik: Setelah mematikan daya, periksa apakah terminal block dan koneksi kontaktor di dalam kabinet kontrol listrik kendor, kencangkan satu per satu dengan obeng. Fokus periksa kabel daya motor dan kabel encoder untuk menghindari koneksi tidak sempurna yang menyebabkan alarm.
- Uji tombol darurat dan perangkat keselamatan: Tekan tombol darurat, pastikan mesin segera berhenti dan memutus daya; periksa apakah safety light curtain (jika ada) berfungsi sensitif. Perangkat keselamatan yang tidak berfungsi harus segera diperbaiki.
- Kalibrasi akurasi pemotongan: Gunakan pola uji standar (seperti persegi 100 mm×100 mm) untuk memotong sekali, ukur deviasi dimensi aktual. Jika deviasi melebihi ±0,1 mm, perlu periksa keausan guide rail, tegangan timing belt, atau parameter kompensasi pisau.
3. Item pemeliharaan triwulanan
- Ganti oli pelumas: Untuk gearbox atau reducer yang menggunakan pelumasan oli, ganti oli pelumas setiap 2000 jam operasi atau setiap triwulan (seperti oli gigi ISO VG68). Saat mengganti, perhatikan untuk mengosongkan oli lama dan membersihkan sumbat oli.
- Periksa cable drag chain: Periksa apakah drag chain aus, berubah bentuk, dan apakah kabel terkelupas. Radius tekuk drag chain harus ≥7,5 kali diameter luar kabel, jika ditemukan kelainan segera ganti.
- Kencangkan komponen sambungan mekanik: Gunakan kunci torsi untuk memeriksa semua baut sambungan mekanik (seperti baut pemasangan guide rail, baut dudukan motor), kencangkan sesuai nilai torsi yang ditentukan pabrikan. Biasanya torsi baut M6 adalah 8-10 N·m, M8 adalah 20-25 N·m.
- Bersihkan sistem pendingin: Jika mesin dilengkapi sistem pendingin air (seperti spindle berdaya besar), ganti air pendingin setiap triwulan dan bersihkan tangki air untuk mencegah penyumbatan kerak. Air pendingin disarankan menggunakan air deionisasi atau cairan pendingin khusus.
Tiga, Diagnosis dan Perbaikan Kerusakan Umum
1. Penurunan akurasi pemotongan
Kemungkinan penyebab: Rel pemandu aus, sabuk sinkron kendor, bilah pisau aus, runout chuck pahat besar, parameter servo melayang.
Langkah pemeriksaan:
① Periksa apakah bilah pisau aus, ganti bilah baru untuk pengujian;
② Gunakan dial indicator untuk memeriksa runout chuck, jika >0,02 mm, ganti chuck;
③ Periksa tegangan sabuk sinkron, sesuaikan ke nilai standar;
④ Bersihkan rel pemandu dan beri pelumasan, jika aus parah (misalnya permukaan beralur), perlu ganti rel pemandu;
⑤ Lakukan penyesuaian gain servo ulang atau pulihkan parameter pabrik.
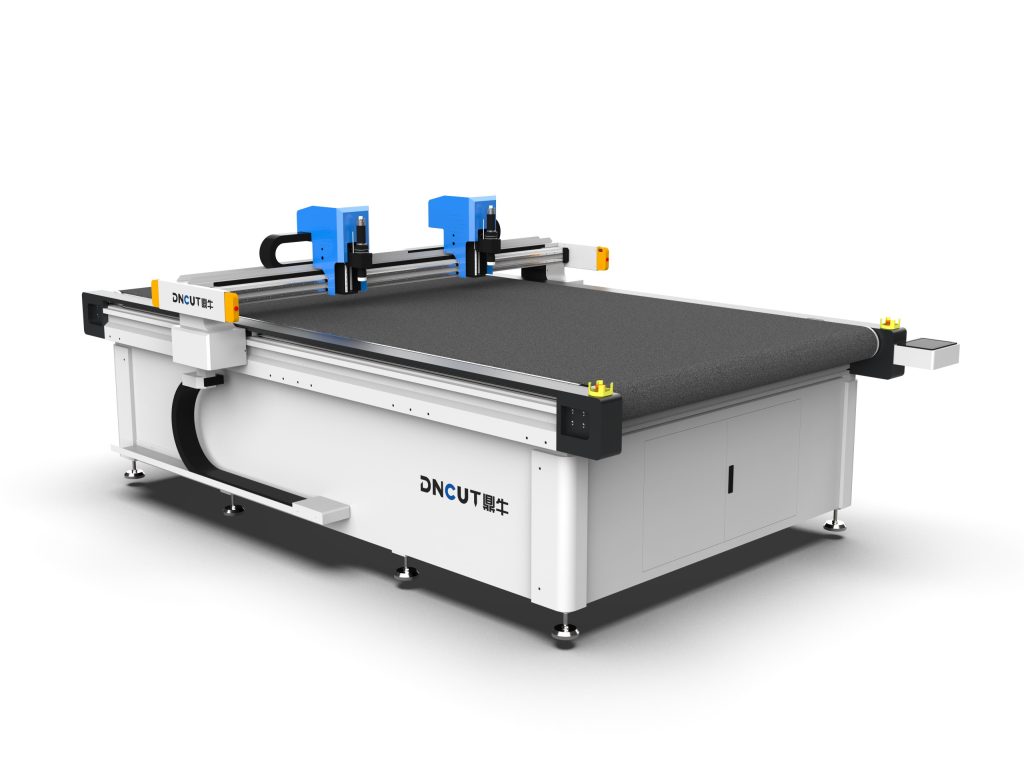
2. Alarm peralatan “servo overload”
Kemungkinan penyebab: Hambatan mekanis terlalu besar, koneksi kabel daya motor buruk, parameter driver salah, motor terlalu panas.
Langkah pemeriksaan:
① Setelah memutus daya, gerakkan setiap sumbu secara manual, rasakan apakah hambatan merata, jika tersendat periksa apakah rel pemandu, ball screw kekurangan pelumas atau ada benda asing;
② Periksa apakah konektor kabel daya motor longgar, ukur resistansi antar kabel dengan multimeter (tiga fasa seimbang);
③ Periksa pengaturan parameter overload driver (misalnya kelipatan overload), sesuaikan jika perlu;
④ Periksa suhu motor, jika melebihi 80℃, perlu memperbaiki pembuangan panas atau mengurangi beban.
3. Tekanan sistem pneumatik tidak mencukupi
Kemungkinan penyebab: Kerusakan kompresor udara, kebocoran saluran, filter tersumbat, katup reduksi tekanan rusak.
Langkah pemeriksaan:
① Periksa tekanan keluaran kompresor udara, jika normal periksa saluran;
② Oleskan air sabun pada sambungan, amati apakah ada gelembung;
③ Bersihkan atau ganti elemen filter;
④ Setel katup reduksi tekanan, jika tidak dapat disetel maka ganti.
4. Keausan atau patahnya bilah pisau yang tidak normal
Kemungkinan penyebab: Parameter pemotongan tidak tepat (kecepatan terlalu tinggi, kedalaman turun pisau terlalu dalam), material mengandung kotoran keras, pemasangan pisau tidak lurus, pendinginan kurang.
Langkah pemeriksaan:
① Turunkan kecepatan pemotongan (misalnya dari 800 mm/s menjadi 500 mm/s) dan kedalaman turun pisau (setiap kali ≤ 1/3 ketebalan material);
② Periksa apakah material tercampur kotoran logam;
③ Pasang kembali pisau, pastikan chuck bersih dan pisau tegak lurus;
④ Nyalakan pendinginan hembusan udara, pastikan aliran udara mengarah ke titik pemotongan.
IV. Catatan Perawatan dan Pemeliharaan
- Keselamatan pertama: Sebelum perawatan apa pun, wajib memutus daya dan udara, serta memasang papan peringatan “Dilarang Menyalakan”. Untuk perawatan kelistrikan, harus dilakukan oleh teknisi listrik bersertifikat.
- Gunakan suku cadang asli: Untuk komponen kunci seperti bilah pisau, timing belt, dan rel pemandu, disarankan menggunakan suku cadang asli atau berkualitas setara untuk menghindari kerusakan sekunder akibat toleransi dimensi.
- Catat log pemeliharaan: Buat arsip pemeliharaan peralatan, catat setiap konten perawatan, suku cadang pengganti, dan gejala kerusakan, untuk memudahkan analisis pola dan penyediaan suku cadang di muka.
- Kontrol lingkungan: Peralatan harus dipasang di lingkungan dengan suhu 10-35℃ dan kelembaban <70%, hindari debu dan gas korosif.
Dengan melaksanakan rencana perawatan dan metode troubleshooting di atas, tingkat kerusakan oscillating knife cutting machine dapat dikurangi secara signifikan dan memperpanjang masa pakai. Dalam aplikasi aktual, siklus pemeliharaan perlu disesuaikan dengan frekuensi penggunaan peralatan dan karakteristik material. Pelatihan rutin bagi operator untuk memastikan mereka menguasai keterampilan perawatan dasar adalah kunci untuk menjamin operasi peralatan yang stabil dalam jangka panjang.
Poin Utama
- Perawatan harian perlu membersihkan rel pemandu setiap shift dan memeriksa tekanan sumber udara, tekanan harus stabil pada 0,6-0,8 MPa.
- Saat memotong busa EVA, masa pakai bilah pisau sekitar 8-12 jam, ganti segera setelah aus.
- Pelumasan rel pemandu linier setiap minggu, gunakan gemuk lithium NLGI kelas 2, untuk model kecepatan tinggi sekali seminggu.
- Kalibrasi akurasi pemotongan setiap bulan, jika deviasi persegi 100 mm melebihi ±0,1 mm perlu investigasi.
- Ganti oli pelumas reducer setiap kuartal, setiap 2000 jam operasi atau sekali per kuartal.
- Saat alarm overload servo, periksa suhu motor, jika melebihi 80℃ perlu meningkatkan pendinginan.
Pertanyaan Umum
Apa saja langkah kunci perawatan harian oscillating knife cutting machine?
Perawatan harian meliputi membersihkan permukaan meja dan rel pemandu, memeriksa kondisi bilah pisau, memastikan tekanan sumber udara pada 0,6-0,8 MPa, membersihkan kipas pendingin kabinet kontrol listrik.
Berapa lama masa pakai bilah pisau biasanya? Kapan perlu diganti?
Saat memotong material kepadatan sedang seperti busa EVA, masa pakai bilah pisau sekitar 8-12 jam. Jika resistensi pemotongan meningkat atau tepi potongan muncul gerinda, bilah pisau perlu diganti.
Bagaimana cara mendiagnosis masalah penurunan akurasi pemotongan?
Ketika akurasi pemotongan menurun, periksa secara berurutan keausan bilah, runout chuck (≤0,02 mm), tegangan sabuk sinkron, keausan rel pemandu, dan parameter servo.
Bagaimana cara memeriksa alarm perangkat “servo overload”?
Alarm servo overload memerlukan pemeriksaan hambatan mekanis, koneksi kabel daya motor, parameter driver, dan suhu motor (di atas 80℃ perlu pendinginan).
Apa saja perhatian keselamatan saat perawatan dan pemeliharaan?
Sebelum perawatan wajib memutus listrik dan udara serta memasang papan peringatan, perbaikan kelistrikan harus dilakukan oleh teknisi listrik bersertifikat, gunakan suku cadang asli dan catat log perawatan.