
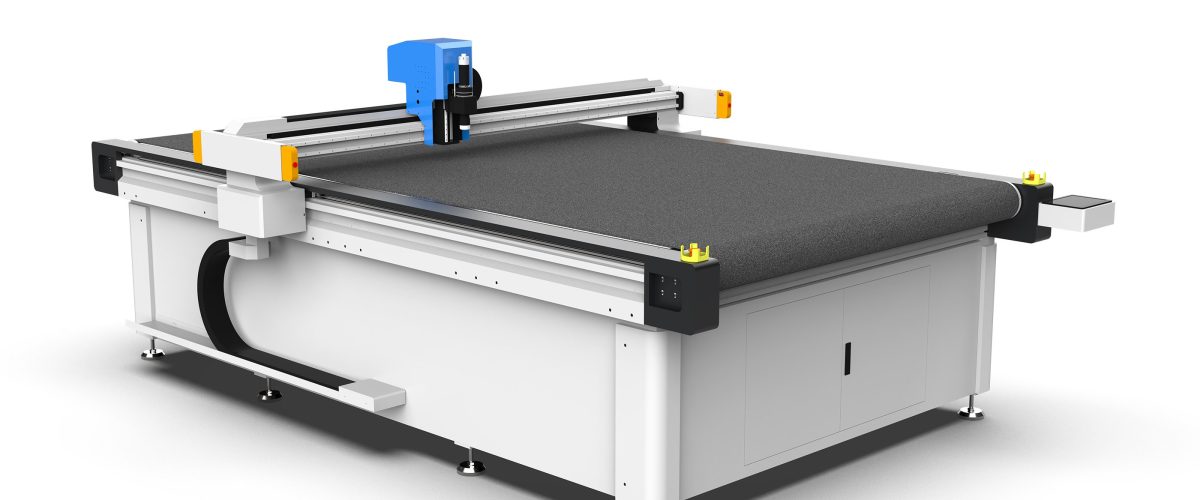
【Machine de découpe à lame oscillante】est un équipement à commande numérique qui utilise une lame à haute fréquence pour découper des matériaux souples. Grâce au serrage pneumatique et à l’entraînement par servomoteur, il permet une découpe de haute précision et est largement utilisé pour la transformation de mousses, d’EVA, de cuir et d’autres matériaux.
Guide pratique de maintenance et d’entretien des machines de découpe à lame oscillante
La machine de découpe à lame oscillante, en tant qu’équipement central pour la découpe de matériaux souples, voit son fonctionnement stable directement lié à l’efficacité de production et à la qualité de découpe. Cependant, de nombreux utilisateurs, faute de connaissances systématiques en maintenance, connaissent des pannes fréquentes et une durée de vie réduite de l’équipement. Basé sur une expérience réelle de maintenance, cet article résume un ensemble de solutions d’entretien et de réparation opérationnelles, couvrant l’inspection quotidienne, la maintenance périodique et le traitement des pannes courantes, à l’attention du personnel d’exploitation et de maintenance des équipements.
I. Entretien quotidien (à effectuer à chaque poste)
L’entretien quotidien est la première ligne de défense contre les pannes ; il est simple à réaliser mais crucial.
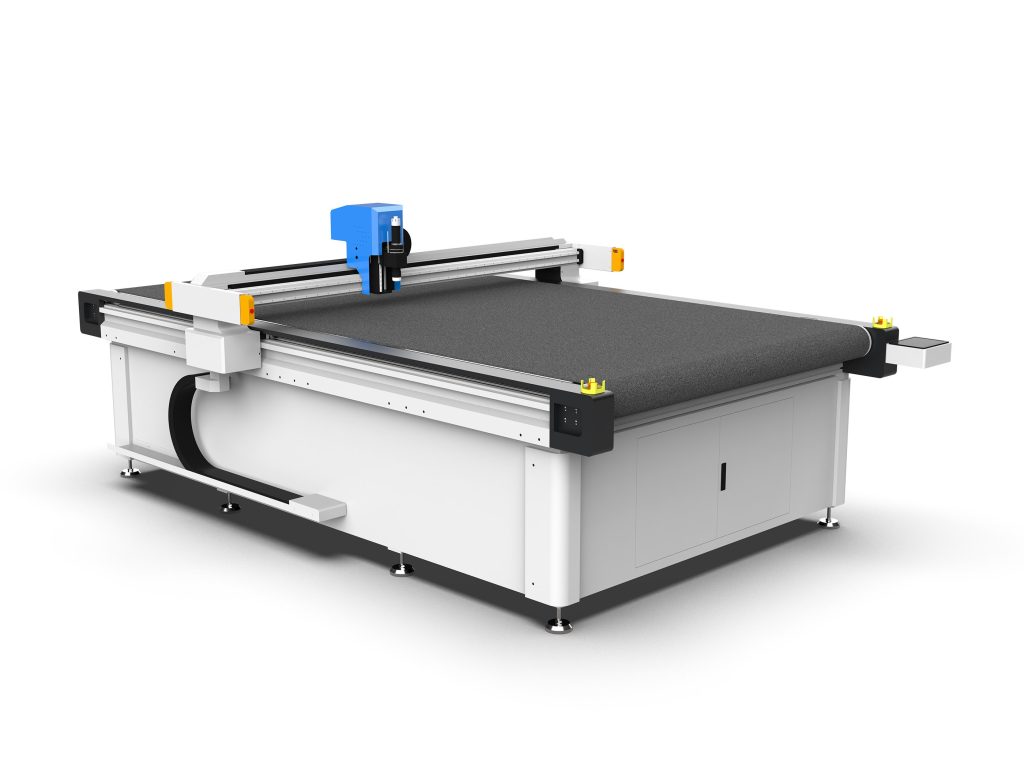
- Nettoyer la surface de travail et les rails de guidage : après chaque poste, retirez les débris de la table à l’aide d’un aspirateur ou d’une brosse douce, puis essuyez la surface des rails avec de l’éthanol anhydre pour garantir l’absence d’accumulation de poussière. La pénétration de poussière dans les rails accentue l’usure et entraîne une baisse de la précision de découpe.
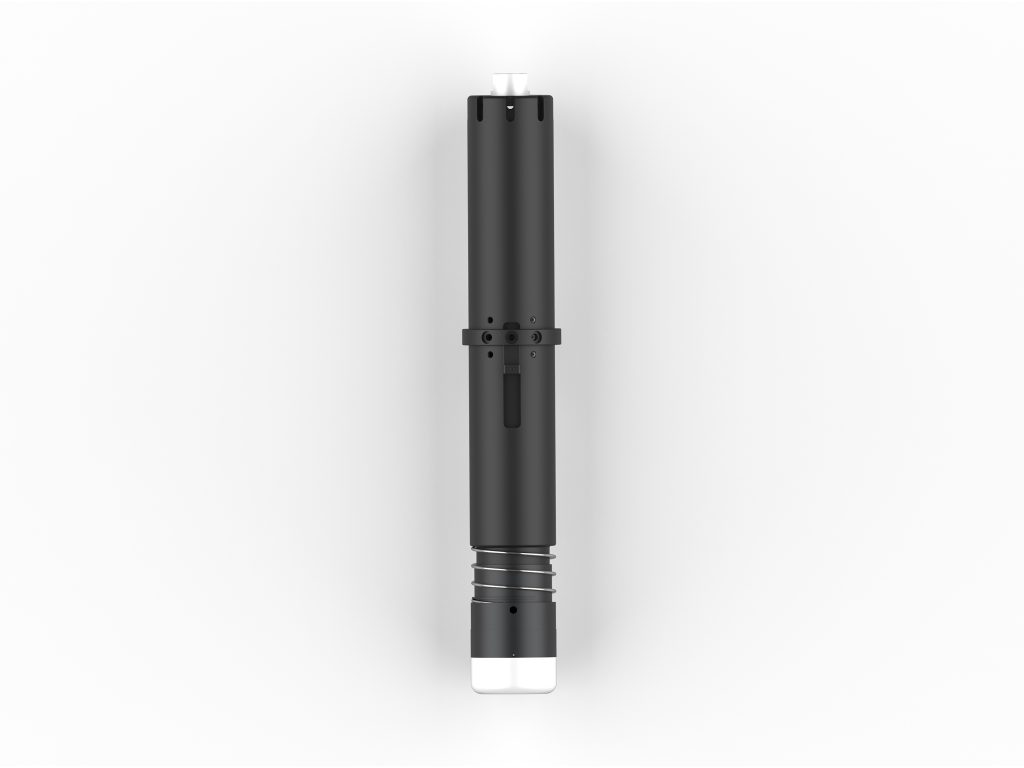
- Vérifier l’état de la lame : observez si la pointe de la lame est usée ou ébréchée. Si la résistance de découpe augmente nettement ou si des bavures apparaissent sur le trait de coupe, remplacez la lame sans délai. Généralement, lors de la découpe de matériaux de densité moyenne (comme la mousse EVA), la durée de vie de la lame est d’environ 8 à 12 heures, selon le matériau.
- Vérifier la pression de la source d’air : la machine de découpe à couteau oscillant utilise souvent un serrage pneumatique ou un refroidissement par soufflage d’air ; la pression de la source d’air doit rester stable entre 0,6 et 0,8 MPa. Contrôler le manomètre à chaque poste ; si la pression est inférieure à 0,5 MPa, vérifier le compresseur ou une éventuelle fuite dans le circuit.
- Nettoyer le ventilateur de refroidissement de l’armoire électrique : souffler de l’air comprimé (pression ≤ 0,3 MPa) dans les entrées et sorties d’air de l’armoire électrique pour éviter que la poussière ne les obstrue et provoque une surchauffe. Lorsque la température ambiante dépasse 40 °C, il est recommandé d’augmenter la fréquence de nettoyage.
II. Maintenance périodique (hebdomadaire / mensuelle / trimestrielle)
1. Opérations de maintenance hebdomadaire
- Lubrifier les rails de guidage linéaire et les vis à billes : utiliser de la graisse au lithium (grade NLGI 2) pour lubrifier les patins de guidage et les vis à billes. Retirer d’abord l’ancienne graisse, puis appliquer uniformément une fine couche ; un excès de graisse attire la poussière. Pour les modèles à grande vitesse (vitesse de découpe > 1 m/s), une lubrification hebdomadaire est recommandée.
- Vérifier la tension de la courroie synchrone : appuyer au centre de la courroie avec le doigt ; la flèche doit être comprise entre 3 et 5 mm. Une courroie trop détendue provoque des pertes de pas, une courroie trop tendue accélère l’usure des roulements. Pour le réglage, desserrer les boulons du support moteur, déplacer le moteur à la position adéquate, puis serrer.
- Vérifier le mandrin porte-outil : s’assurer que le mandrin n’est ni desserré ni usé. Si la force de serrage diminue, remplacer le mandrin ou la pince à ressort. Le faux rond du mandrin doit être ≤ 0,02 mm ; il peut être contrôlé avec un comparateur à cadran.
2. Opérations de maintenance mensuelle
- Nettoyer ou remplacer le filtre à air : démonter le bol filtrant du groupe de traitement d’air, nettoyer la cartouche filtrante avec un détergent neutre, laisser sécher puis remonter. Si la cartouche est endommagée ou fortement obstruée, elle doit être remplacée. Il est recommandé de vérifier une fois par mois et de remplacer la cartouche tous les trois mois.
- Vérifier les connexions électriques : Après avoir coupé l’alimentation, vérifiez si les borniers et les connexions des contacteurs dans l’armoire électrique sont desserrés, et serrez-les un par un avec un tournevis. Vérifiez particulièrement les câbles d’alimentation du moteur et les câbles de l’encodeur pour éviter les faux contacts qui pourraient provoquer des alarmes.
- Tester l’arrêt d’urgence et les dispositifs de sécurité : Appuyez sur le bouton d’arrêt d’urgence pour confirmer que la machine s’arrête immédiatement et coupe l’alimentation. Vérifiez la sensibilité de la barrière de sécurité (le cas échéant). Tout dispositif de sécurité défaillant doit être réparé immédiatement.
- Calibrer la précision de coupe : Utilisez un motif de test standard (par exemple, un carré de 100 mm × 100 mm) pour effectuer une coupe, puis mesurez l’écart de dimension réel. Si l’écart dépasse ±0,1 mm, vérifiez l’usure des rails, la tension de la courroie synchrone ou les paramètres de compensation de l’outil.
3. Points de maintenance trimestrielle
- Remplacer l’huile lubrifiante : Pour les réducteurs ou boîtes d’engrenages à lubrification par huile, remplacez l’huile lubrifiante toutes les 2000 heures de fonctionnement ou chaque trimestre (par exemple, huile pour engrenages ISO VG68). Lors du remplacement, veillez à vidanger l’ancienne huile et à nettoyer le bouchon de vidange.
- Vérifier la chaîne porte-câbles : Vérifiez si la chaîne porte-câbles est usée ou déformée, et si les câbles sont dénudés. Le rayon de courbure de la chaîne porte-câbles doit être ≥ 7,5 fois le diamètre extérieur du câble. Remplacez-la sans délai en cas d’anomalie.
- Serrer les éléments de fixation mécaniques : Utilisez une clé dynamométrique pour vérifier tous les boulons de fixation mécaniques (tels que les boulons de fixation des rails, les boulons du support moteur) et les serrer selon les valeurs de couple spécifiées par le fabricant. Généralement, le couple pour les boulons M6 est de 8 à 10 N·m, et de 20 à 25 N·m pour les M8.
- Nettoyer le système de refroidissement : Si la machine est équipée d’un système de refroidissement à eau (comme une broche de forte puissance), remplacez l’eau de refroidissement et nettoyez le réservoir chaque trimestre pour éviter l’engorgement par le calcaire. Il est recommandé d’utiliser de l’eau déminéralisée ou un liquide de refroidissement spécial pour l’eau de refroidissement.
III. Diagnostic et réparation des pannes courantes
1. Diminution de la précision de coupe
Causes possibles : usure des rails de guidage, courroie synchrone détendue, lame usée, faux rond important du mandrin porte-outil, dérive des paramètres du servomoteur.
Étapes de diagnostic :
① Vérifier si la lame est usée, remplacer par une lame neuve pour tester ;
② Contrôler le faux rond du mandrin avec un comparateur à cadran ; s’il est supérieur à 0,02 mm, remplacer le mandrin ;
③ Vérifier la tension de la courroie synchrone et l’ajuster à la valeur standard ;
④ Nettoyer et lubrifier les rails de guidage ; en cas d’usure sévère (par exemple présence de rainures en surface), remplacer les rails ;
⑤ Réeffectuer le réglage du gain du servomoteur ou restaurer les paramètres d’usine.
2. Alarme de l’équipement « surcharge du servomoteur »
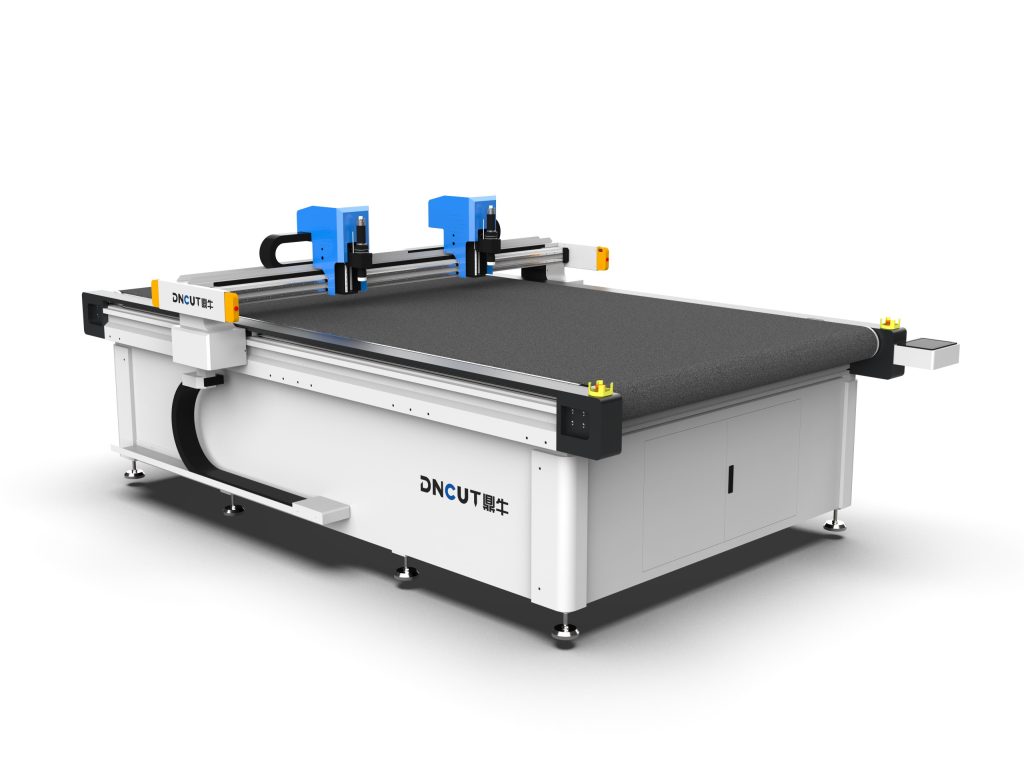
Causes possibles : résistance mécanique excessive, mauvais contact du câble d’alimentation du moteur, paramètres du variateur erronés, surchauffe du moteur.
Étapes de diagnostic :
① Après coupure de l’alimentation, déplacer manuellement chaque axe pour vérifier si la résistance est uniforme ; en cas de blocage, vérifier si les rails de guidage et les vis à billes manquent de lubrifiant ou contiennent des corps étrangers ;
② Vérifier si les connecteurs du câble d’alimentation du moteur sont desserrés et mesurer la résistance entre les phases avec un multimètre (équilibre triphasé) ;
③ Vérifier les paramètres de surcharge du variateur (par exemple le coefficient de surcharge) et les ajuster si nécessaire ;
④ Contrôler la température du moteur ; si elle dépasse 80 °C, améliorer la dissipation thermique ou réduire la charge.
3. Pression insuffisante du système pneumatique
Causes possibles : panne du compresseur d’air, fuite dans les conduites, filtre obstrué, détendeur défectueux.
Étapes de diagnostic :
① Vérifier la pression de sortie du compresseur d’air ; si elle est normale, contrôler les conduites ;
② Appliquer de l’eau savonneuse sur les raccords et observer la présence de bulles ;
③ Nettoyer ou remplacer la cartouche du filtre ;
④ Ajuster le détendeur ; s’il ne peut pas être réglé, le remplacer.
4. Usure anormale ou rupture de la lame
Causes possibles : paramètres de coupe inappropriés (vitesse trop élevée, profondeur de coupe excessive), présence d’impuretés dures dans le matériau, lame mal installée, refroidissement insuffisant.
Étapes de diagnostic :
① Réduire la vitesse de coupe (par exemple de 800 mm/s à 500 mm/s) et la profondeur de coupe (≤ 1/3 de l’épaisseur du matériau à chaque passe) ;
② Vérifier si le matériau contient des impuretés métalliques ;
③ Réinstaller la lame en s’assurant que le mandrin est propre et que la lame est bien verticale ;
④ Activer le refroidissement par soufflage d’air en veillant à ce que le flux d’air soit dirigé vers le point de coupe.
IV. Précautions de maintenance et d’entretien
- La sécurité avant tout : avant toute maintenance, couper l’alimentation électrique et l’air comprimé, et apposer une pancarte d’avertissement « Ne pas remettre sous tension ». Toute intervention électrique doit être effectuée par un électricien qualifié.
- Utiliser des pièces d’origine : pour les composants clés tels que lames, courroies synchrones et rails de guidage, il est recommandé d’utiliser des pièces d’origine ou de qualité équivalente, afin d’éviter les pannes secondaires dues aux tolérances dimensionnelles.
- Tenir un journal de maintenance : établir un dossier de maintenance de l’équipement, enregistrer le contenu de chaque entretien, les pièces remplacées et les phénomènes de panne, afin de faciliter l’analyse des tendances et l’anticipation des pièces de rechange.
- Contrôle de l’environnement : l’équipement doit être installé dans un environnement à température de 10-35 °C et humidité < 70 %, à l'abri de la poussière et des gaz corrosifs.
La mise en œuvre du plan d’entretien et des méthodes de dépannage ci-dessus permet de réduire significativement le taux de panne de la machine de découpe à lame oscillante et de prolonger sa durée de vie. En pratique, il convient également d’ajuster la périodicité de maintenance en fonction de la fréquence d’utilisation de l’équipement et des caractéristiques des matériaux. La formation régulière des opérateurs, afin de garantir la maîtrise des compétences de base en entretien, est essentielle pour assurer un fonctionnement stable de l’équipement sur le long terme.
Points clés
- L’entretien quotidien nécessite, à chaque poste, le nettoyage des rails de guidage et la vérification de la pression d’air comprimé, qui doit rester stable entre 0,6 et 0,8 MPa.
- Lors de la découpe de mousse EVA, la durée de vie de la lame est d’environ 8 à 12 heures ; elle doit être remplacée dès qu’elle est usée.
- Lubrifier chaque semaine les rails de guidage linéaires avec une graisse au lithium de classe NLGI 2 ; une fois par semaine pour les modèles à grande vitesse.
- Calibrer chaque mois la précision de découpe ; un écart supérieur à ±0,1 mm sur un carré de 100 mm nécessite une vérification.
- Remplacer chaque trimestre l’huile de lubrification du réducteur, après 2000 heures de fonctionnement ou une fois par trimestre.
- En cas d’alarme de surcharge du servomoteur, vérifier la température du moteur ; au-delà de 80 °C, améliorer la dissipation thermique.
Questions fréquentes
Quelles sont les étapes clés de l’entretien quotidien d’une machine de découpe à lame oscillante ?
L’entretien quotidien comprend le nettoyage de la table et des rails de guidage, la vérification de l’état de la lame, la confirmation que la pression d’air comprimé est entre 0,6 et 0,8 MPa, et le nettoyage du ventilateur de refroidissement de l’armoire électrique.
Quelle est la durée de vie habituelle d’une lame ? Quand faut-il la remplacer ?
Lors de la découpe de matériaux de densité moyenne comme la mousse EVA, la durée de vie de la lame est d’environ 8 à 12 heures. Si la résistance de découpe augmente ou si des bavures apparaissent sur la coupe, il faut remplacer la lame.
Comment diagnostiquer une baisse de précision de coupe ?
Lorsque la précision de coupe diminue, il convient de vérifier successivement l’usure de la lame, le faux rond du mandrin (≤0,02 mm), la tension de la courroie synchrone, l’usure des guides linéaires et les paramètres du servomoteur.
Comment procéder au dépannage en cas d’alarme « surcharge servo » ?
En cas d’alarme de surcharge servo, il faut vérifier la résistance mécanique, le raccordement des câbles d’alimentation du moteur, les paramètres du variateur et la température du moteur (au-delà de 80 °C, un refroidissement est nécessaire).
Quelles sont les précautions de sécurité lors de la maintenance ?
Avant toute maintenance, il est impératif de couper l’alimentation électrique et pneumatique et d’apposer un panneau d’avertissement ; les interventions électriques doivent être réalisées par un électricien qualifié ; utiliser des pièces d’origine et consigner les opérations dans le journal de maintenance.