
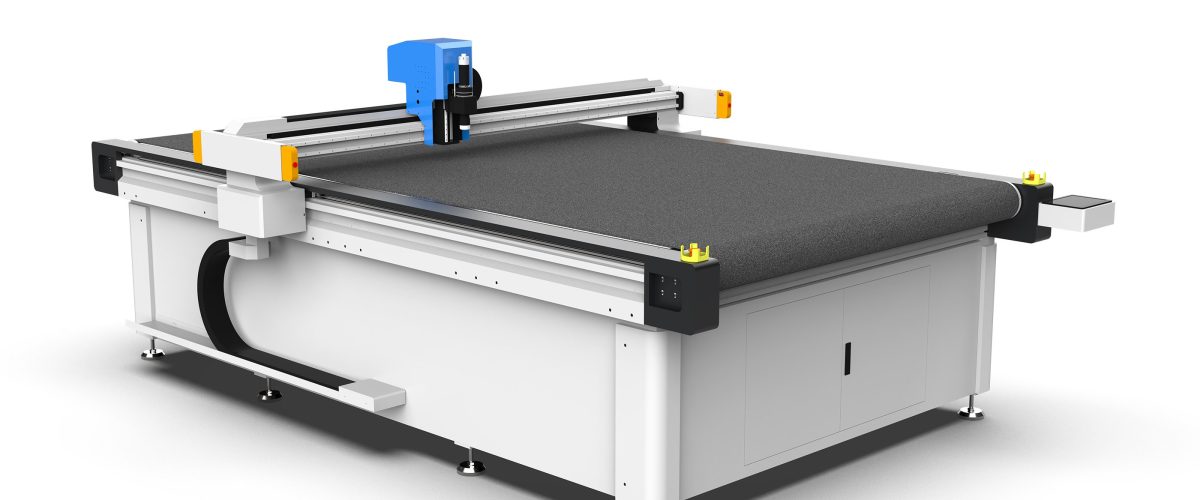
Titreşimli bıçak kesim makinesi, esnek malzemeleri yüksek hassasiyetle kesmek için titreşimli bir bıçak kullanan endüstriyel bir ekipmandır.
Titreşimli Bıçak Kesme Makinesi Bakım ve Onarım Uygulama Kılavuzu
Titrek bıçaklı kesim makinesi, esnek malzeme kesiminin temel ekipmanı olarak, istikrarlı çalışması üretim verimliliği ve kesim kalitesi ile doğrudan ilişkilidir.Ancak, birçok kullanıcı sistematik bakım bilgisinden yoksun olduğu için ekipman arızaları sık sık meydana gelmekte ve kullanım ömrü kısalmaktadır.
Bu makale, gerçek onarım deneyimlerine dayanarak, günlük kontrol, düzenli bakım ve yaygın arıza giderme işlemlerini kapsayan uygulanabilir bir bakım ve onarım planı sunmaktadır;ekipman operatörleri ve bakım personeli için referans niteliğindedir.
1. Günlük Bakım (her vardiyada uygulanır)
Günlük bakım, arızaları önlemenin ilk savunma hattıdır; işletimi basittir ancak son derece önemlidir.
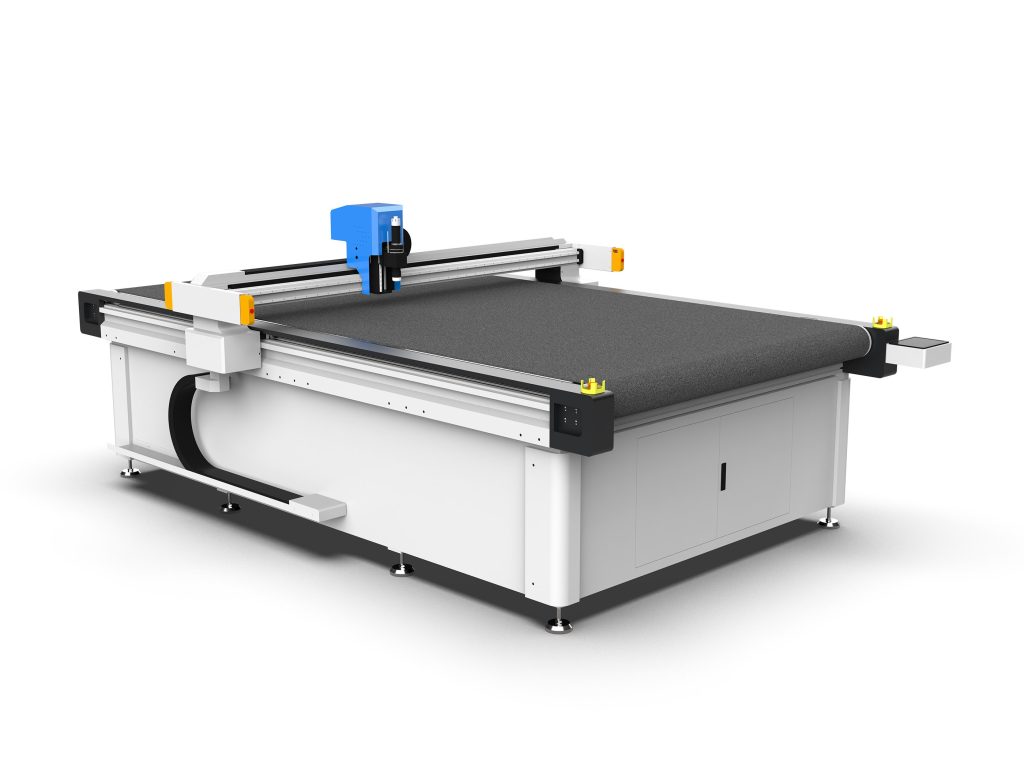
- Çalışma tezgahını ve kılavuz rayları temizleyin: Her vardiya sonunda, tezgah üzerindeki kalıntıları elektrikli süpürge veya yumuşak fırça ile temizleyin, ardından kılavuz ray yüzeyini susuz etanol ile silerek toz birikimini önleyin. Kılavuz raylara giren toz, aşınmayı hızlandırarak kesim hassasiyetinin düşmesine neden olur.
- Bıçak durumunu kontrol edin: Bıçak ucunun aşınıp aşınmadığını veya kırılıp kırılmadığını gözlemleyin. Kesme direnci belirgin şekilde artarsa veya kesim kenarında çapak oluşursa, bıçağı zamanında değiştirin. Genellikle orta yoğunluklu malzemeleri (örneğin EVA sünger) keserken bıçak ömrü yaklaşık 8-12 saattir ve malzemeye göre değişir.
- Hava kaynağı basıncını kontrol edin: Salınımlı bıçaklı kesim makinesi genellikle pnömatik sıkıştırma veya hava üflemeli soğutma kullanır; hava kaynağı basıncı 0.6-0.8 MPa aralığında sabit olmalıdır. Her vardiyada basınç göstergesini kontrol edin; 0.5 MPa’nın altındaysa kompresörde veya boru hattında kaçak olup olmadığını kontrol edin.
- Elektrik kontrol kabini soğutma fanını temizleyin: Toz birikmesinin aşırı ısınmaya yol açmasını önlemek için basınçlı hava (basınç ≤0,3 MPa) ile elektrik kontrol kabininin hava giriş ve çıkış deliklerini üfleyerek temizleyin. Ortam sıcaklığı 40℃’nin üzerinde olduğunda, temizlik sıklığının artırılması önerilir.
İki, Düzenli Bakım (Haftalık/Aylık/Üç Aylık)
1. Haftalık bakım kalemleri
- Kayar doğrusal kılavuzları ve vidalı milleri yağlayın: Kılavuz blokları ve bilyeli vidalı milleri yağlamak için lityum esaslı gres (NLGI 2 sınıfı) kullanın. Önce eski gresi temizleyin, ardından ince bir tabaka halinde eşit şekilde uygulayın; aşırı gres toz çeker. Yüksek hızlı modeller için (kesme hızı > 1 m/s), haftada bir yağlama önerilir.
- Senkron kayış gerginliğini kontrol edin: Senkron kayışın ortasına parmakla bastırın, sarkma miktarı 3-5 mm arasında olmalıdır. Çok gevşek olması adım kaybına yol açar, çok sıkı olması ise rulman aşınmasını hızlandırır. Ayar yaparken motor yuvası cıvatalarını gevşetin, motoru uygun konuma taşıyıp sıkın.
- Kesici uç pensini kontrol edin: Pensin gevşek veya aşınmış olmadığını doğrulayın. Tutma kuvveti azalırsa, pens veya yay kovanı değiştirilmelidir. Pens salgısı ≤0.02 mm olmalıdır ve komparatör saati ile ölçülebilir.
2. Aylık Bakım Kalemleri
- Hava filtresini temizleyin veya değiştirin: Hava kaynağı işleme ünitesindeki filtre kabını çıkarın, filtre elemanını nötr temizleyici ile temizleyin, kuruduktan sonra geri takın. Filtre elemanı hasarlıysa veya ciddi şekilde tıkanmışsa mutlaka değiştirilmelidir. Ayda bir kontrol edilmesi, her üç ayda bir filtre elemanının değiştirilmesi önerilir.
- Elektrik bağlantılarını kontrol edin: Gücü kestikten sonra, elektrik kontrol panosundaki klemens sıralarının ve kontaktör kablolarının gevşek olup olmadığını kontrol edin ve tornavida ile tek tek sıkın. Hatalı alarmlara yol açabilecek gevşek bağlantıları önlemek için motor güç kablolarına ve enkoder kablolarına özellikle dikkat edin.
- Acil durdurma ve güvenlik cihazlarını test edin: Acil durdurma butonuna basın, cihazın derhal durduğunu ve gücün kesildiğini doğrulayın; güvenlik ışık perdesinin (varsa) hassasiyetini kontrol edin. Güvenlik cihazları arızalandıysa derhal onarılmalıdır.
- Kalibrasyon kesim hassasiyeti: Standart bir test deseni (örneğin 100 mm×100 mm kare) ile bir kez kesim yapın ve gerçek boyut sapmasını ölçün. Sapma ±0,1 mm’yi aşarsa kılavuz ray aşınmasını, senkron kayış gerginliğini veya takım kompanzasyon parametrelerini kontrol edin.
3. Üç aylık bakım kalemleri
- Yağ değişimi: Yağlama yağı kullanılan redüktör veya dişli kutuları için her 2000 saatte bir veya üç ayda bir yağ değişimi yapın (örneğin ISO VG68 dişli yağı). Değişim sırasında eski yağı boşaltmaya ve yağ tapasını temizlemeye dikkat edin.
- Kablo taşıma zincirini kontrol edin: Zincirin aşınıp aşınmadığını, deforme olup olmadığını ve kabloların yalıtımının hasarlı olup olmadığını kontrol edin. Zincirin bükülme yarıçapı kablo dış çapının ≥7,5 katı olmalıdır; anormallik tespit edilirse derhal değiştirin.
- Sabitleme mekanik bağlantı elemanları: Tork anahtarı kullanarak tüm mekanik bağlantı cıvatalarını (kılavuz ray montaj cıvataları, motor yuvası cıvataları gibi) kontrol edin ve üreticinin belirlediği tork değerine göre sıkın. Genellikle M6 cıvata torku 8-10 N·m, M8 ise 20-25 N·m’dir.
- Soğutma sistemini temizleyin: Ekipman su soğutma sistemiyle donatılmışsa (örneğin yüksek güçlü mil), her çeyrekte soğutma suyunu değiştirin ve su deposunu temizleyin, kireç tıkanmasını önleyin. Soğutma suyu için deiyonize su veya özel soğutma sıvısı kullanılması önerilir.
Üç、Yaygın Arıza Teşhisi ve Onarımı
1. Kesim hassasiyeti düşüşü
Olası nedenler: kılavuz ray aşınması, senkron kayış gevşemesi, bıçak aşınması, takım pensinin yüksek salgısı, servo parametre kayması.
Sorun giderme adımları:① Bıçağın aşınıp aşınmadığını kontrol edin, yeni bıçakla test edin;② Ayna salgısını komparatörle kontrol edin;>0,02 mm ise aynayı değiştirin;③ Senkron kayış gerginliğini kontrol edin, standart değere ayarlayın;④ Kılavuz rayı temizleyin ve yağlayın;ciddi aşınma varsa (örneğin yüzeyde oluklar varsa), kılavuz rayın değiştirilmesi gerekir;
⑤ Servo kazancı ayarını yeniden yapın veya fabrika parametrelerini geri yükleyin.
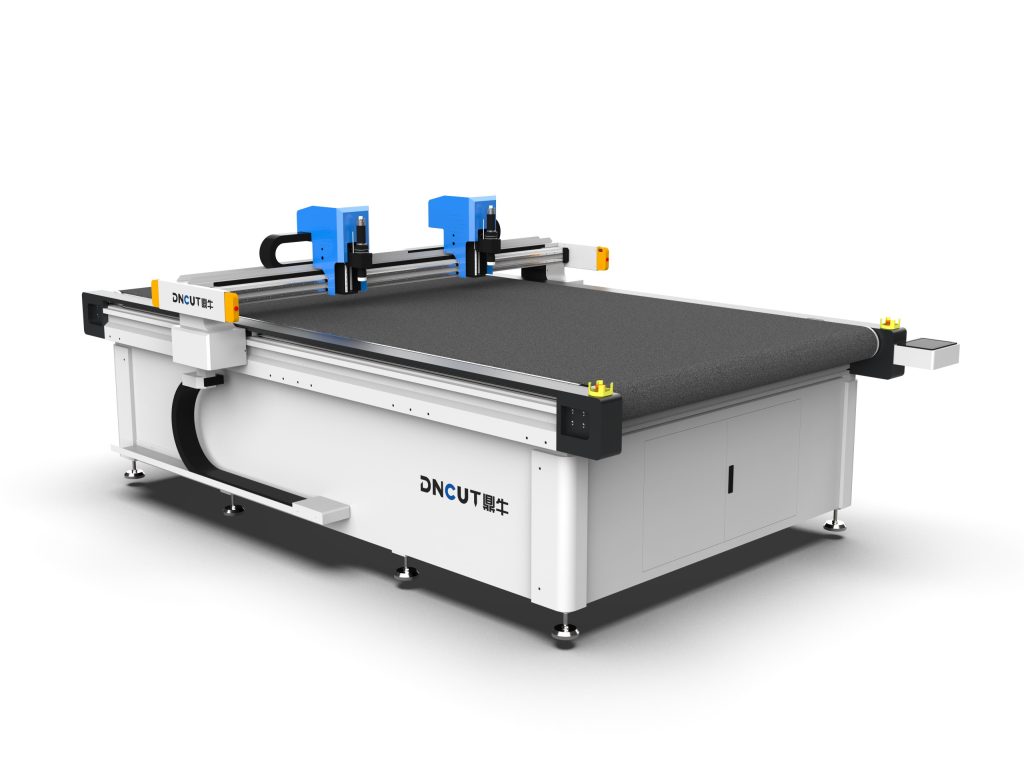
2. Ekipman alarmı “servo aşırı yük”
Olası nedenler: Aşırı mekanik direnç, motor güç kablosu bağlantısının zayıf olması, sürücü parametre hatası, motor aşırı ısınması.
Sorun giderme adımları:① Elektrik kesildikten sonra eksenleri manuel olarak hareket ettirin, direncin eşit olup olmadığını hissedin;takılma varsa kılavuz rayların ve vidalı millerin yağsız veya yabancı madde içerip içermediğini kontrol edin;② Motor güç kablosu fişinin gevşek olup olmadığını kontrol edin, multimetre ile hatlar arası direnci ölçün (üç faz dengeli);
③ Sürücü aşırı yük parametre ayarlarını (aşırı yük kat sayısı gibi) kontrol edin, gerekirse ayarlayın;④ Motor sıcaklığını kontrol edin;80℃’yi aşarsa soğutmayı iyileştirmeniz veya yükü azaltmanız gerekir.
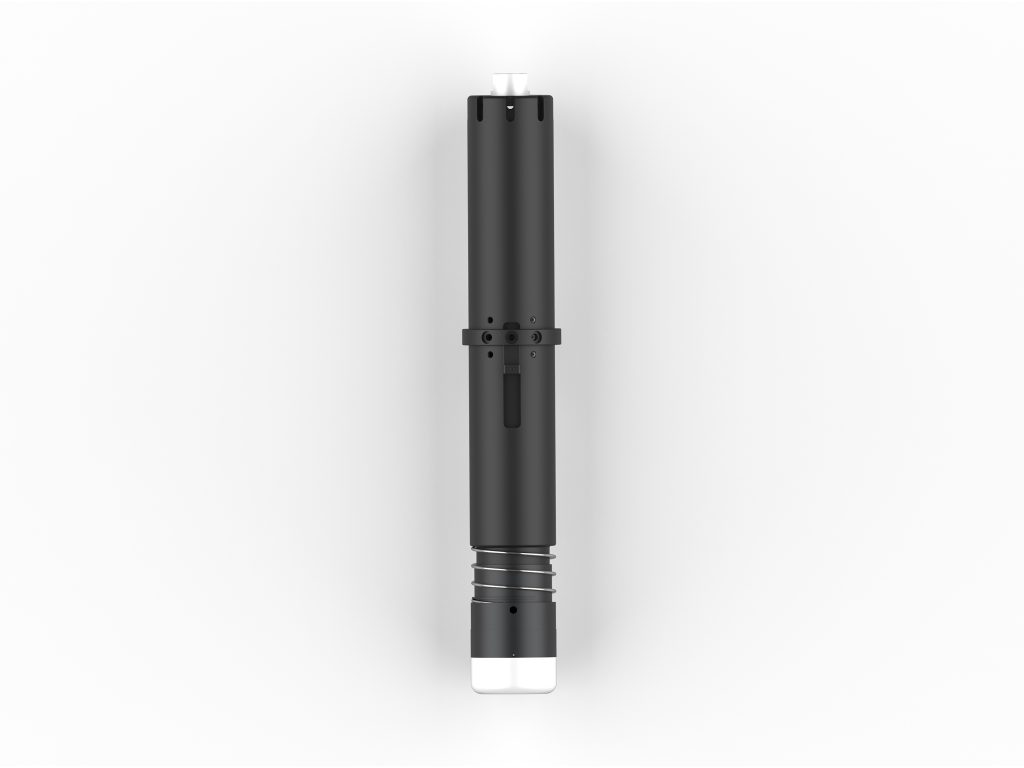
3. Pnömatik sistem basıncı yetersiz
Olası nedenler: Hava kompresörü arızası, boru hattı sızıntısı, filtre tıkanıklığı, basınç düşürme valfi hasarı.
Sorun giderme adımları:
① Hava kompresörünün çıkış basıncını kontrol edin, normal ise boru hattını inceleyin;
② Bağlantı yerine sabunlu su sürün ve kabarcık olup olmadığını gözlemleyin;
③ Filtre kartuşunu temizleyin veya değiştirin;
④ Basınç düşürme valfini ayarlayın; ayarlanamıyorsa değiştirin.
4. Bıçak anormal aşınması veya kırılması
Olası nedenler: Uygun olmayan kesim parametreleri (aşırı hız, aşırı bıçak dalışı), malzeme içinde sert yabancı maddeler, bıçağın yanlış takılması, yetersiz soğutma.
Sorun giderme adımları:① Kesme hızını (örneğin 800 mm/s’den 500 mm/s’ye) ve bıçak dalma derinliğini (her seferinde ≤ malzeme kalınlığının 1/3’ü) azaltın;② Malzemenin içine metal yabancı madde karışıp karışmadığını kontrol edin;③ Bıçağı yeniden takın, pensin temiz ve bıçağın dik olduğundan emin olun;
④ Kesim noktasına doğru yönlendirilmiş hava akışını sağlamak için üfleme soğutmasını açın.
Dört, Bakım ve Onarım Dikkat Edilmesi Gerekenler
- Önce güvenlik: Herhangi bir bakımdan önce elektrik ve hava beslemesi kesilmeli ve “Şalter kapatılmasın” uyarı levhası asılmalıdır. Elektrik bakımı söz konusu olduğunda, yetkili bir elektrik teknisyeni tarafından yapılmalıdır.
- Orijinal yedek parça kullanın: Bıçak, senkron kayış, kılavuz ray gibi kritik bileşenler için orijinal veya eşdeğer kalitede yedek parça kullanılması önerilir; böylece boyut toleranslarından kaynaklanan ikincil arızalar önlenir.
- Kayıt bakım günlüğü: Ekipman bakım dosyası oluşturun, her bakım içeriğini, değiştirilen parçaları ve arıza belirtilerini kaydedin; böylece düzenleri analiz etmek ve yedek parçaları önceden hazırlamak kolaylaşır.
- Ortam kontrolü: Cihaz 10-35℃ sıcaklık ve %70’ten düşük nem ortamında kurulmalı, toz ve aşındırıcı gazlardan kaçınılmalıdır.
Yukarıdaki bakım planını ve arıza giderme yöntemlerini uygulayarak, salınımlı bıçaklı kesim makinesinin arıza oranı önemli ölçüde azaltılabilir ve kullanım ömrü uzatılabilir.Gerçek uygulamada, bakım periyodunun ekipman kullanım sıklığına ve malzeme özelliklerine göre uygun şekilde ayarlanması da gereklidir.
Operatörlerin temel bakım becerilerini kazanmalarını sağlamak üzere düzenli olarak eğitilmesi, ekipmanın uzun süreli istikrarlı çalışmasını garanti etmenin anahtarıdır.
FAQ
Titreşimli bıçak kesim makinesinde bıçak ne sıklıkla değiştirilmelidir?
Bıçak ömrü malzemeye bağlıdır; EVA sünger gibi orta yoğunluklu malzemelerde genellikle 8-12 saatlik kesim sonrası bıçak değiştirilmelidir. Kesme direnci artar veya kenarda çapak oluşursa hemen değiştirin.
Hava kaynağı basıncı neden 0,6-0,8 MPa aralığında olmalıdır?
Bu aralık, pnömatik sıkıştırma ve hava üflemeli soğutmanın verimli çalışması için gereklidir. Basınç 0,5 MPa’nın altına düşerse yetersiz sıkıştırma ve soğutma sorunları ortaya çıkar; kompresör ve boru hattı kaçakları kontrol edilmelidir.
Senkron kayış gerginliği nasıl ayarlanır?
Kayışın orta noktasına parmakla bastırıldığında 3-5 mm sarkma olmalıdır. Ayar için motor yuvası cıvataları gevşetilir, motor uygun konuma taşınır ve cıvatalar sıkılır. Aşırı gevşeklik adım kaybına, aşırı gerginlik rulman aşınmasına yol açar.
Elektrik kontrol kabini fanı ne sıklıkla temizlenmelidir?
Her vardiyada basınçlı hava (≤0,3 MPa) ile hava giriş-çıkış delikleri temizlenmelidir. Ortam sıcaklığı 40°C’nin üzerindeyse temizlik sıklığı artırılmalıdır. Toz birikmesi aşırı ısınmaya ve arızalara neden olabilir.