
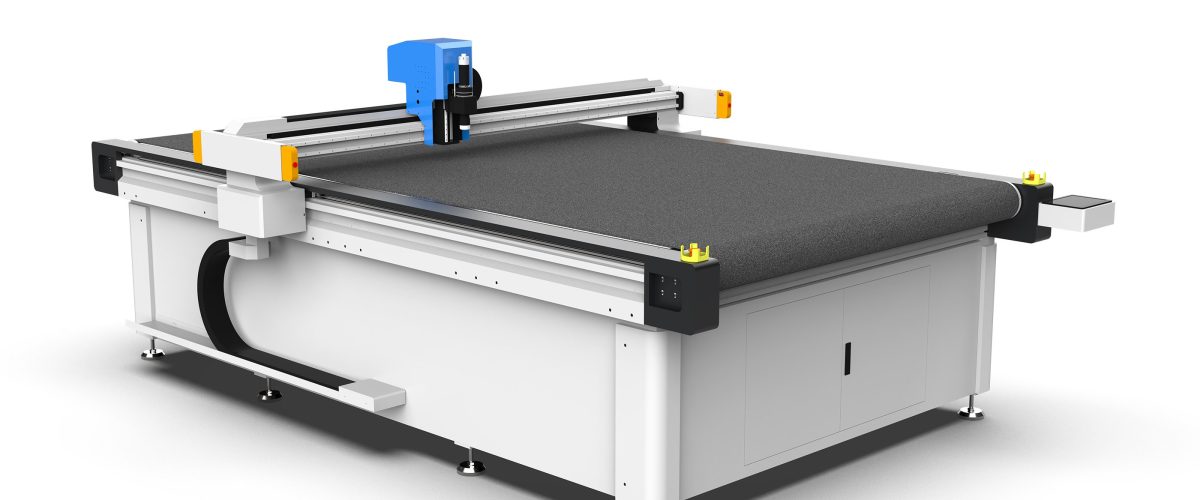
【振动刀切割机】是一种利用高频振动刀片切割柔性材料的数控设备,通过气动夹紧和伺服驱动实现高精度切割,广泛应用于泡棉、EVA、皮革等材料加工。
振动刀切割机维修保养实战指南
振动刀切割机作为柔性材料切割的核心设备,其稳定运行直接关系到生产效率和切割质量。然而,许多用户因缺乏系统的维护知识,导致设备故障频发、寿命缩短。本文基于实际维修经验,总结了一套可操作的保养与维修方案,涵盖日常点检、定期维护和常见故障处理,供设备操作和维护人员参考。
一、日常保养(每班次执行)
日常保养是预防故障的第一道防线,操作简单但至关重要。
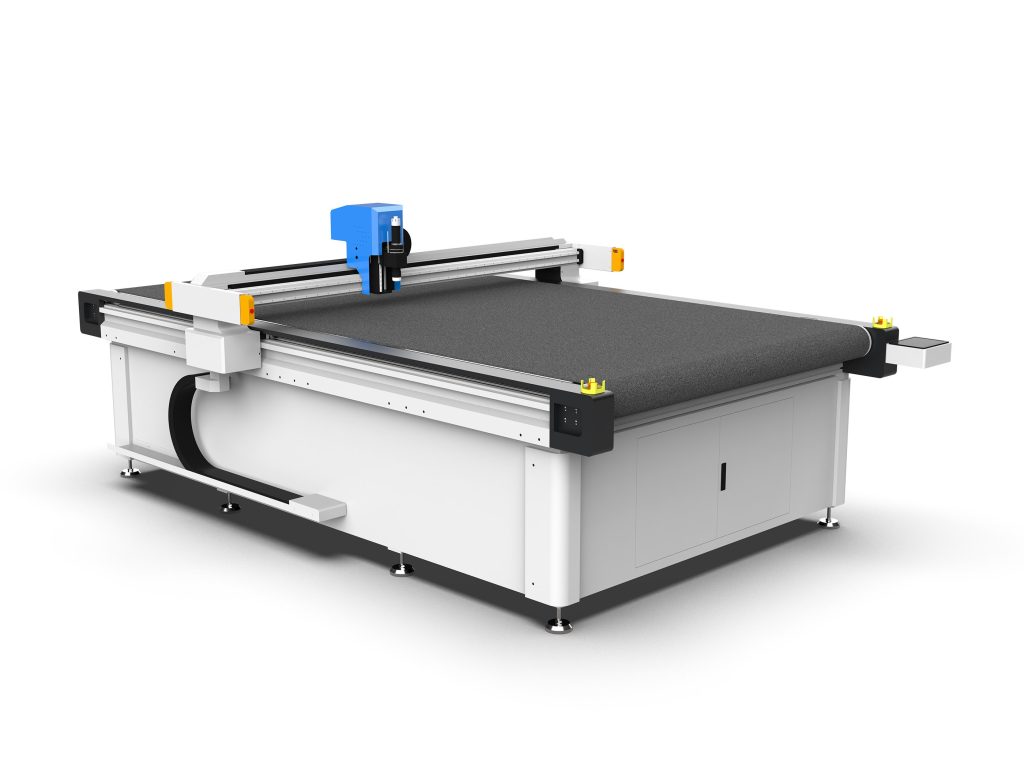
- 清洁工作台面与导轨:每班结束后,用吸尘器或软毛刷清除台面碎屑,再用无水乙醇擦拭导轨表面,确保无粉尘堆积。粉尘进入导轨会加剧磨损,导致切割精度下降。
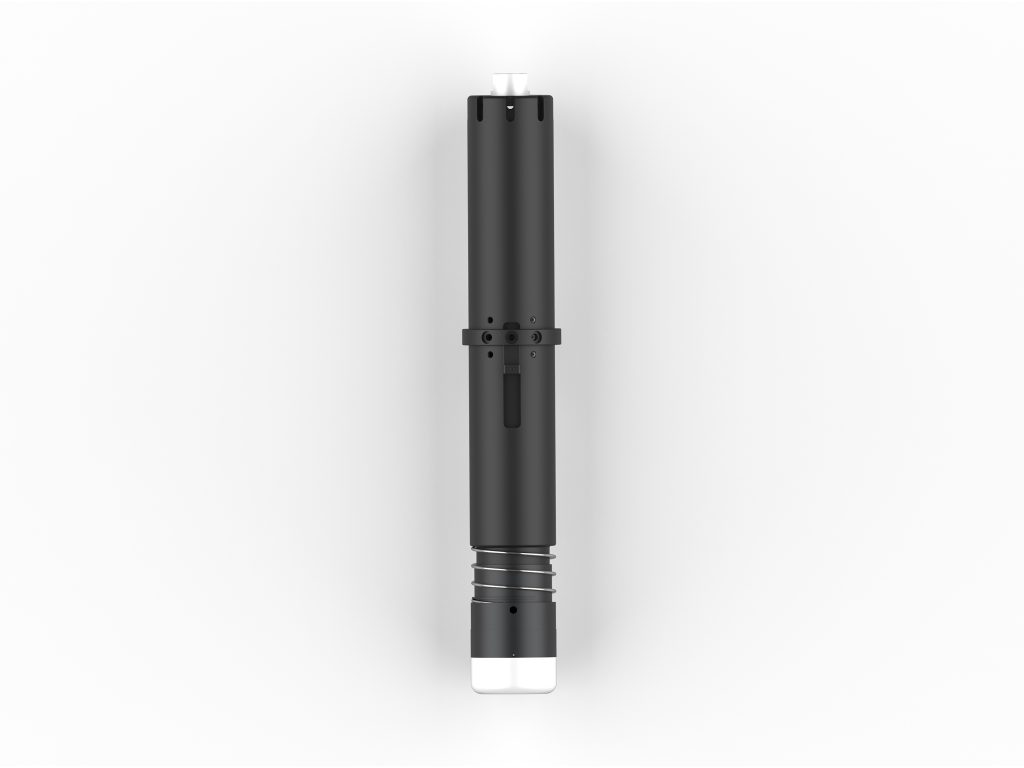
- 检查刀片状态:观察刀尖是否磨损或崩刃。若切割阻力明显增大或切口出现毛边,需及时更换刀片。通常,切割中等密度材料(如EVA泡棉)时,刀片寿命约为8-12小时,具体因材料而异。
- 检查气源压力:振动刀切割机多采用气动夹紧或吹气冷却,气源压力应稳定在0.6-0.8 MPa。每班检查压力表,若低于0.5 MPa,需检查空压机或管路是否泄漏。
- 清理电控柜散热风扇:用压缩空气(压力≤0.3 MPa)吹扫电控柜进出风口,防止灰尘堵塞导致过热。环境温度高于40℃时,建议增加清理频次。
二、定期维护(每周/每月/每季度)
1. 每周维护项目
- 润滑直线导轨和丝杠:使用锂基润滑脂(NLGI 2级)对导轨滑块和滚珠丝杠进行润滑。先清除旧油脂,再均匀涂抹薄层,过量油脂会吸附粉尘。对于高速机型(切割速度>1 m/s),建议每周润滑一次。
- 检查同步带张力:用手指按压同步带中部,下垂量应在3-5 mm之间。过松会导致丢步,过紧会加速轴承磨损。调整时,松开电机座螺栓,移动电机至合适位置后锁紧。
- 检查刀具夹头:确认夹头无松动、无磨损。若夹持力下降,需更换夹头或弹簧夹套。夹头跳动应≤0.02 mm,可用百分表检测。
2. 每月维护项目
- 清洁或更换空气过滤器:拆下气源处理件中的过滤杯,用中性清洗剂清洗滤芯,晾干后装回。若滤芯破损或堵塞严重,必须更换。建议每月检查一次,每三个月更换滤芯。
- 检查电气连接:断电后,检查电控柜内端子排、接触器接线是否松动,用螺丝刀逐一紧固。重点检查电机动力线和编码器线,避免虚接导致报警。
- 测试急停和安全装置:按下急停按钮,确认设备立即停止并切断动力;检查安全光栅(如有)是否灵敏。安全装置失效必须立即修复。
- 校准切割精度:使用标准测试图形(如100 mm×100 mm正方形)切割一次,测量实际尺寸偏差。若偏差超过±0.1 mm,需检查导轨磨损、同步带张力或刀具补偿参数。
3. 每季度维护项目
- 更换润滑油:对于采用油润滑的减速机或齿轮箱,每运行2000小时或每季度更换一次润滑油(如ISO VG68齿轮油)。更换时注意排空旧油并清洗油塞。
- 检查电缆拖链:检查拖链是否磨损、变形,电缆有无破皮。拖链弯曲半径应≥电缆外径的7.5倍,若发现异常及时更换。
- 紧固机械连接件:用扭矩扳手检查所有机械连接螺栓(如导轨安装螺栓、电机座螺栓),按厂家规定扭矩值紧固。通常M6螺栓扭矩为8-10 N·m,M8为20-25 N·m。
- 清理冷却系统:若设备配有水冷系统(如大功率主轴),每季度更换冷却水并清洗水箱,防止水垢堵塞。冷却水建议使用去离子水或专用冷却液。
三、常见故障诊断与维修
1. 切割精度下降
可能原因:导轨磨损、同步带松弛、刀片磨损、刀具夹头跳动大、伺服参数漂移。
排查步骤:
① 检查刀片是否磨损,更换新刀片测试;
② 用百分表检测夹头跳动,若>0.02 mm,更换夹头;
③ 检查同步带张力,调整至标准值;
④ 清洁导轨并润滑,若磨损严重(如表面有凹槽),需更换导轨;
⑤ 重新进行伺服增益调整或恢复出厂参数。
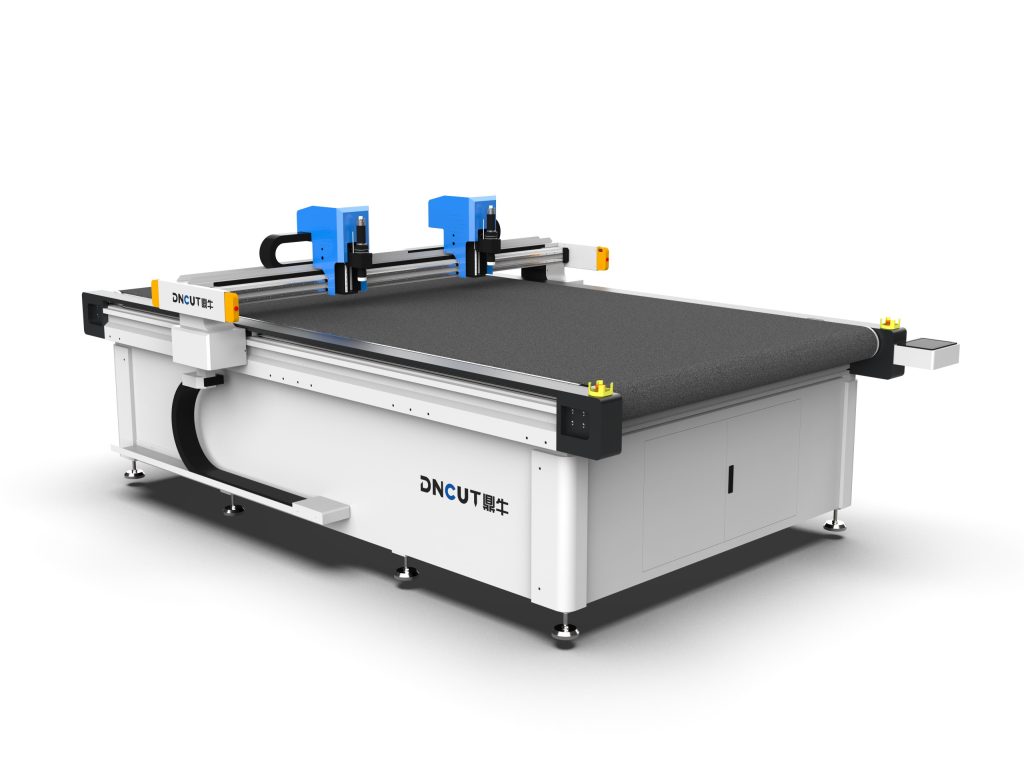
2. 设备报警“伺服过载”
可能原因:机械阻力过大、电机动力线接触不良、驱动器参数错误、电机过热。
排查步骤:
① 断电后手动移动各轴,感受阻力是否均匀,若卡顿则检查导轨、丝杠是否缺油或有异物;
② 检查电机动力线插头是否松动,用万用表测量线间电阻(三相平衡);
③ 查看驱动器过载参数设置(如过载倍数),必要时调整;
④ 检查电机温度,若超过80℃,需改善散热或降低负载。
3. 气动系统压力不足
可能原因:空压机故障、管路泄漏、过滤器堵塞、减压阀损坏。
排查步骤:
① 检查空压机输出压力,若正常则排查管路;
② 用肥皂水涂抹接头处,观察是否有气泡;
③ 清洗或更换过滤器滤芯;
④ 调整减压阀,若无法调节则更换。
4. 刀片异常磨损或断裂
可能原因:切割参数不当(速度过快、下刀过深)、材料中有硬杂质、刀片安装不正、冷却不足。
排查步骤:
① 降低切割速度(如从800 mm/s降至500 mm/s)和下刀深度(每次≤材料厚度的1/3);
② 检查材料是否混入金属杂质;
③ 重新安装刀片,确保夹头清洁、刀片垂直;
④ 开启吹气冷却,确保气流对准切割点。
四、维修保养注意事项
- 安全第一:任何维护前必须断电、断气,并挂“禁止合闸”警示牌。涉及电气维修时,需由持证电工操作。
- 使用原厂配件:刀片、同步带、导轨等关键部件建议使用原厂或同等品质配件,避免因尺寸公差导致二次故障。
- 记录维护日志:建立设备维护档案,记录每次保养内容、更换件及故障现象,便于分析规律和提前备件。
- 环境控制:设备应安装在温度10-35℃、湿度<70%的环境中,避免粉尘和腐蚀性气体。
通过执行上述保养计划和故障排查方法,可显著降低振动刀切割机的故障率,延长使用寿命。实际应用中,还需结合设备使用频率和材料特性适当调整维护周期。定期培训操作人员,确保其掌握基本保养技能,是保障设备长期稳定运行的关键。
核心要点
- 日常保养需每班清洁导轨并检查气源压力,压力应稳定在0.6-0.8 MPa。
- 切割EVA泡棉时刀片寿命约8-12小时,磨损后需及时更换。
- 每周润滑直线导轨,使用NLGI 2级锂基润滑脂,高速机型每周一次。
- 每月校准切割精度,100 mm正方形偏差超过±0.1 mm需排查。
- 每季度更换减速机润滑油,运行2000小时或每季度一次。
- 伺服过载报警时检查电机温度,超过80℃需改善散热。
常见问题
振动刀切割机日常保养有哪些关键步骤?
日常保养包括清洁台面与导轨、检查刀片状态、确认气源压力在0.6-0.8 MPa、清理电控柜散热风扇。
刀片寿命通常多长?何时需要更换?
切割中等密度材料如EVA泡棉时,刀片寿命约8-12小时。若切割阻力增大或切口出现毛边,需更换刀片。
如何诊断切割精度下降问题?
切割精度下降时,应依次检查刀片磨损、夹头跳动(≤0.02 mm)、同步带张力、导轨磨损及伺服参数。
设备报警“伺服过载”应如何排查?
伺服过载报警需检查机械阻力、电机动力线连接、驱动器参数及电机温度(超过80℃需散热)。
维护保养时有哪些安全注意事项?
维护前必须断电断气并挂警示牌,电气维修需持证电工操作,使用原厂配件并记录维护日志。