
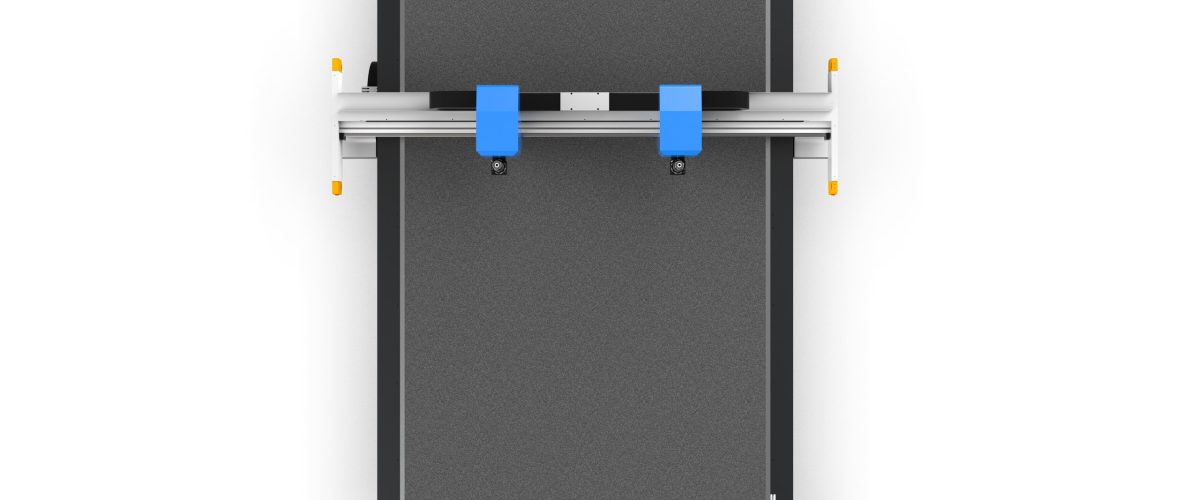
振动刀切割机是一种依靠高频振动刀片切割柔性材料的数控设备,其精度受机械装配、运动控制、刀具状态、材料特性及环境等多因素影响。
为什么振动刀切割机需要精度调整?
振动刀切割机依靠高频振动的刀片切割柔性材料,其精度受机械装配、运动控制、刀具状态、材料特性及环境等多因素影响。新机安装后或长期使用后,切割尺寸偏差、切口不垂直、拐角过切等问题逐渐显现。通过系统性的精度调整,可将切割误差稳定控制在±0.1mm以内,满足汽车内饰、广告标识、复合材料等行业的严苛要求。
一、机械精度调整:从源头消除误差
1. 导轨与齿条间隙调整
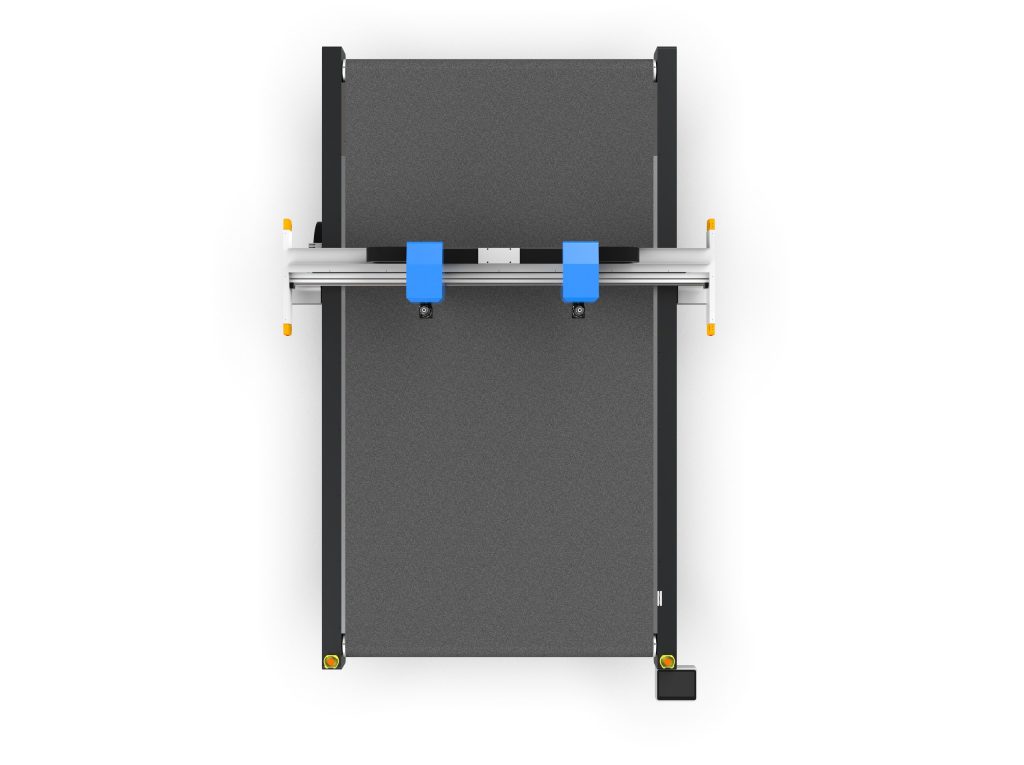
导轨滑块磨损或齿条啮合间隙过大会导致运动抖动。使用百分表测量滑块侧向间隙,应≤0.02mm;齿条啮合间隙通过偏心轴承调整至0.05~0.1mm。调整后手动推动龙门架,全程应无卡顿感。
2. 刀头垂直度校准
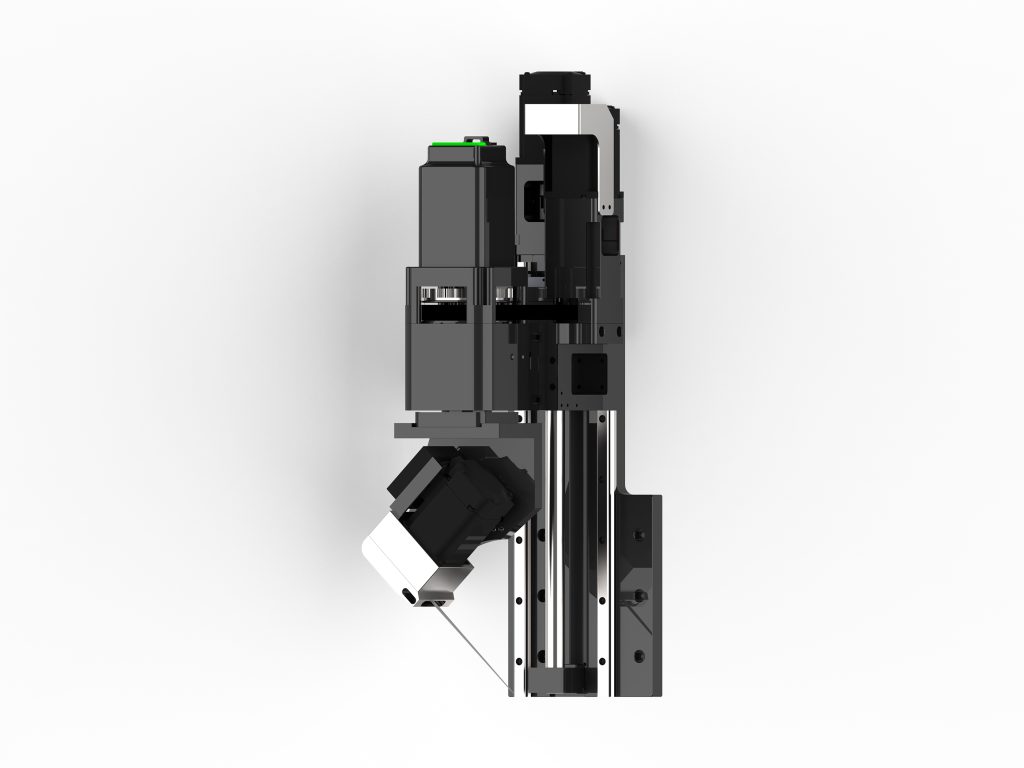
刀头与台面不垂直会造成切口斜边。将直角尺置于台面,用塞尺测量刀杆与直角尺间隙,上下差值应≤0.05mm/100mm。超差时调整刀头安装板的垫片或顶丝。
3. 台面平面度检测
台面不平会导致材料吸附后局部翘曲。用千分表沿对角线打表,平面度应≤0.15mm/m。超差可通过调整台面支撑螺栓或增加垫片修正。
4. 皮带张紧度调整
同步带过松会引起反向间隙。用张力计测量皮带跨距中点,下压量应为跨距的1/100~1/80。调整后手动来回移动刀头,感觉阻力均匀无松紧变化。
二、运动参数优化:平衡速度与精度
1. 加速度与拐角减速
过高的加速度会导致过冲和振动。建议将X/Y轴加速度设为0.5~1.5m/s²,拐角处采用圆弧过渡或降速至30%~50%进给速度。对于R<5mm的尖角,启用“拐角减速”功能,减速阈值设为0.3~0.5g。
2. 伺服增益调整
位置环增益过高会引起啸叫和振荡,过低则跟随误差大。通过驱动器软件观察跟随误差曲线,调整位置环增益至误差波动≤0.05mm,速度环积分时间设为10~20ms。建议先调速度环再调位置环。
3. 反向间隙补偿
在控制系统参数中设置反向间隙补偿值(通常0.02~0.1mm),通过激光干涉仪或千分表测量正反向定位误差,取多次测量的平均值输入补偿表。
三、刀具与切割参数调整
1. 刀片选择与安装
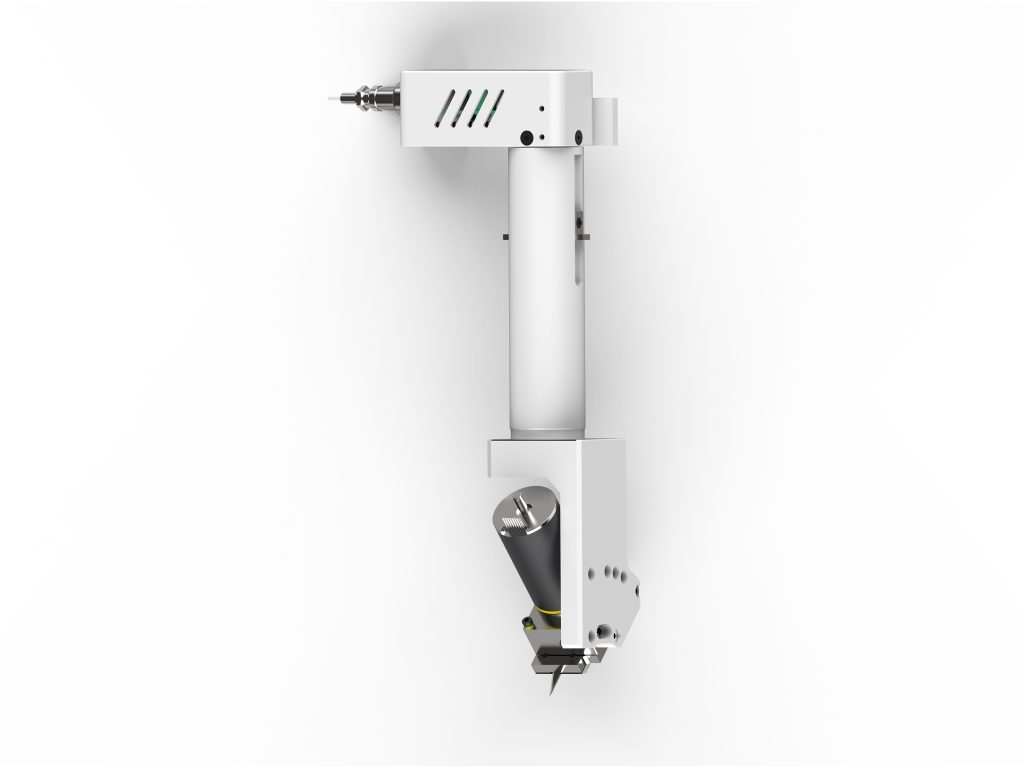
根据材料硬度选择刀片角度:软质材料用15°~20°尖刀,硬质材料用30°~45°斜刀。安装时确保刀片夹紧无松动,刀尖跳动≤0.03mm。定期检查刀片磨损,切割毛边增多时及时更换。
2. 振动频率与振幅匹配
振动频率通常设为8000~20000次/分钟,振幅0.5~2mm。切割薄软材料时用高频小振幅(如15000次/分,0.8mm),厚硬材料用低频大振幅(如10000次/分,1.5mm)。调整后观察切口,应平整无锯齿。
3. 切割速度与进给率
速度过快会导致切割不透或刀片偏摆。建议初始速度设为10~20m/min,根据材料厚度每增加1mm降低2~3m/min。通过试切调整,以切口底部无粘连、顶部无熔边为准。
4. 刀具下压量与过切控制
下压量过大会加速刀片磨损并造成台面损伤,过小则切不透。设置下压量为材料厚度的105%~110%,并启用“过切补偿”功能,在拐角处增加0.1~0.2mm的过切量以抵消刀具半径带来的欠切。
四、材料固定与吸附优化
1. 真空吸附压力调整
吸附力不足会导致材料位移。对于透气性材料,真空压力应≥-0.06MPa;对于密实材料,可降低至-0.04MPa以避免压痕。分区吸附时,确保切割区域全部覆盖。
2. 材料平整度预处理
卷材需充分展平,必要时用预热辊(40~60℃)消除内应力。片材应平整放置,翘曲度≤2mm/m。对于多层切割,每层间用双面胶固定,避免层间滑移。
五、环境与日常维护
1. 温度与振动隔离
环境温度波动应控制在±2℃/h以内,机床远离冲压设备等振动源。必要时安装减震垫,地基振动速度≤0.5mm/s。
2. 定期精度校验
每周用标准圆试切件检测圆度(≤0.1mm),每月用激光干涉仪检测定位精度(≤0.05mm/300mm)。建立精度档案,记录调整前后的数据趋势。
3. 清洁与润滑
每班清理导轨和齿条上的粉尘,每周对导轨滑块加注锂基脂,每月检查同步带磨损。保持刀头内部清洁,避免粉尘进入振动机构。
六、常见精度问题排查表
- 切口不垂直:检查刀头垂直度、刀片安装角度、下压量是否过大。
- 拐角过切或欠切:调整拐角减速参数、过切补偿值、加速度设置。
- 尺寸偏差大:校验伺服增益、反向间隙补偿、皮带张紧度。
- 切口毛边:更换刀片、调整振动频率与切割速度、检查吸附压力。
- 重复定位精度差:检查导轨磨损、丝杠/齿条间隙、电机编码器连接。
通过以上系统调整,振动刀切割机可长期保持高精度运行。建议每次调整后记录参数变化,形成适合自身材料和工艺的标准化作业指导书。
FAQ
振动刀切割机切口不垂直如何调整?
检查刀头垂直度(间隙差≤0.05mm/100mm)、刀片安装角度及下压量是否过大,必要时调整垫片或顶丝。
如何设置振动刀切割机的拐角减速参数?
将拐角处进给速度降至30%~50%,减速阈值设为0.3~0.5g,并对R<5mm的尖角启用拐角减速功能。
振动刀切割机反向间隙补偿值多少合适?
通常设置0.02~0.1mm,通过激光干涉仪或千分表测量正反向定位误差,取多次测量平均值输入补偿表。
振动刀切割机刀片如何选择?
软质材料用15°~20°尖刀,硬质材料用30°~45°斜刀,安装后刀尖跳动≤0.03mm,定期检查磨损。