
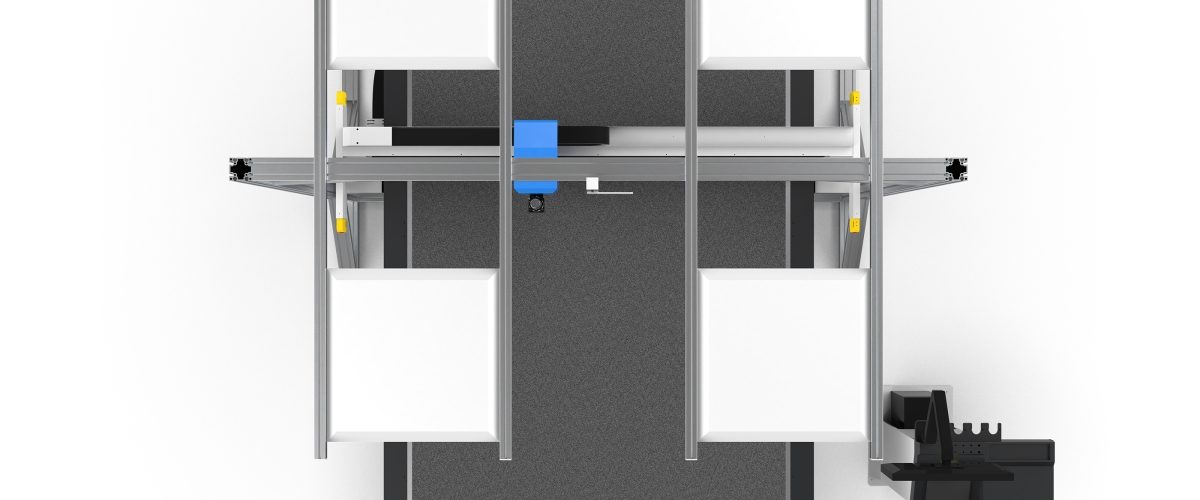
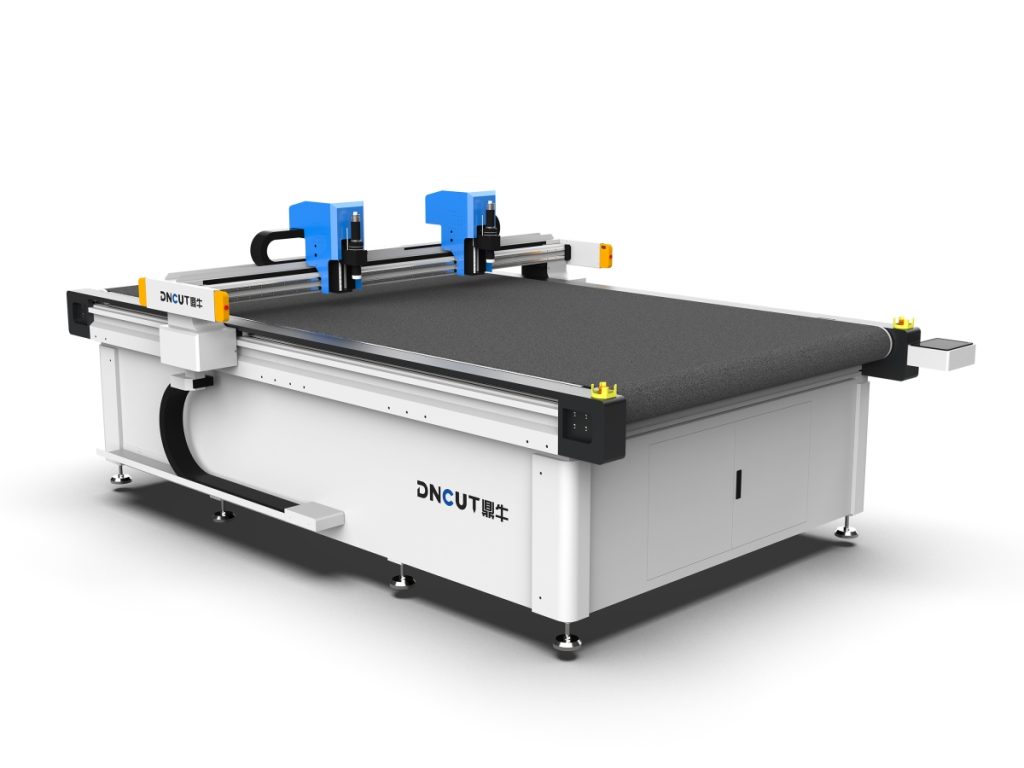
振动刀切割机是一种通过高频往复运动的刀片对柔性及半刚性材料进行数控切割的工业设备。
- 选型前需明确材料清单、厚度区间(0.1–100mm)和精度要求(±0.3mm至±0.05mm)三个数字。
- 重复定位精度行业常规为±0.02–0.05mm,比标称定位精度更能反映量产一致性。
- 有效切割速度受加速度(0.5G–1.5G)限制,切3mm EVA通常为200–400mm/s,切蜂窝纸板仅100–200mm/s。
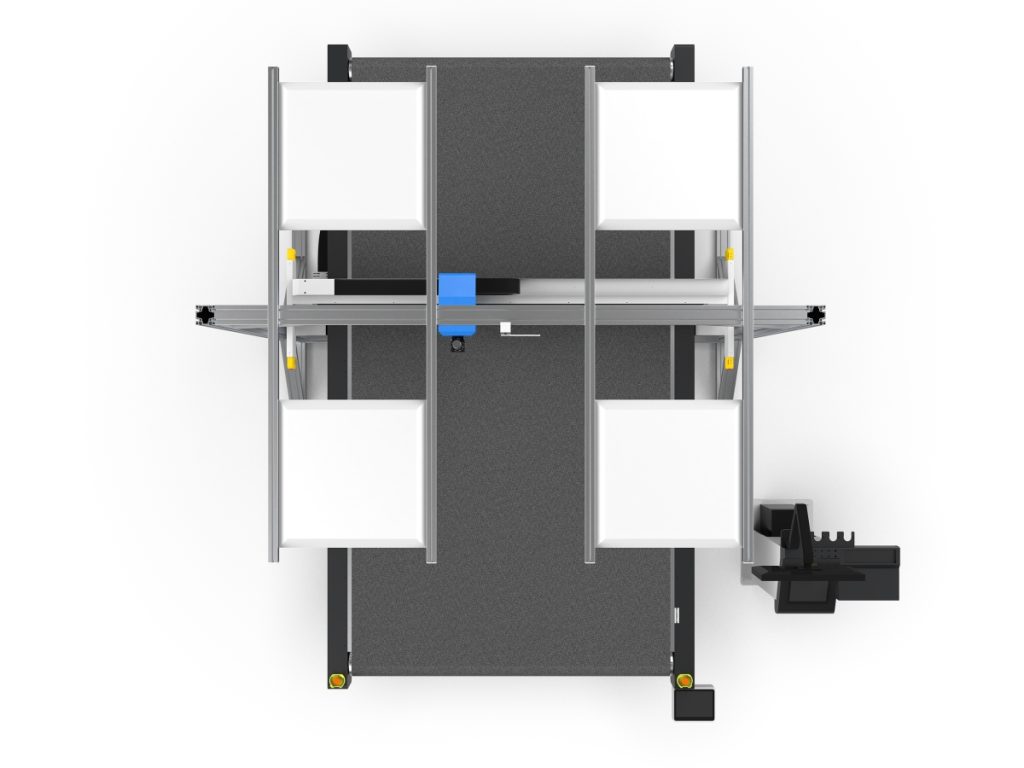
- 真空台面常见尺寸1600×2500mm至2500×3500mm,真空泵功率5.5–11kW,需4–8个独立分区。
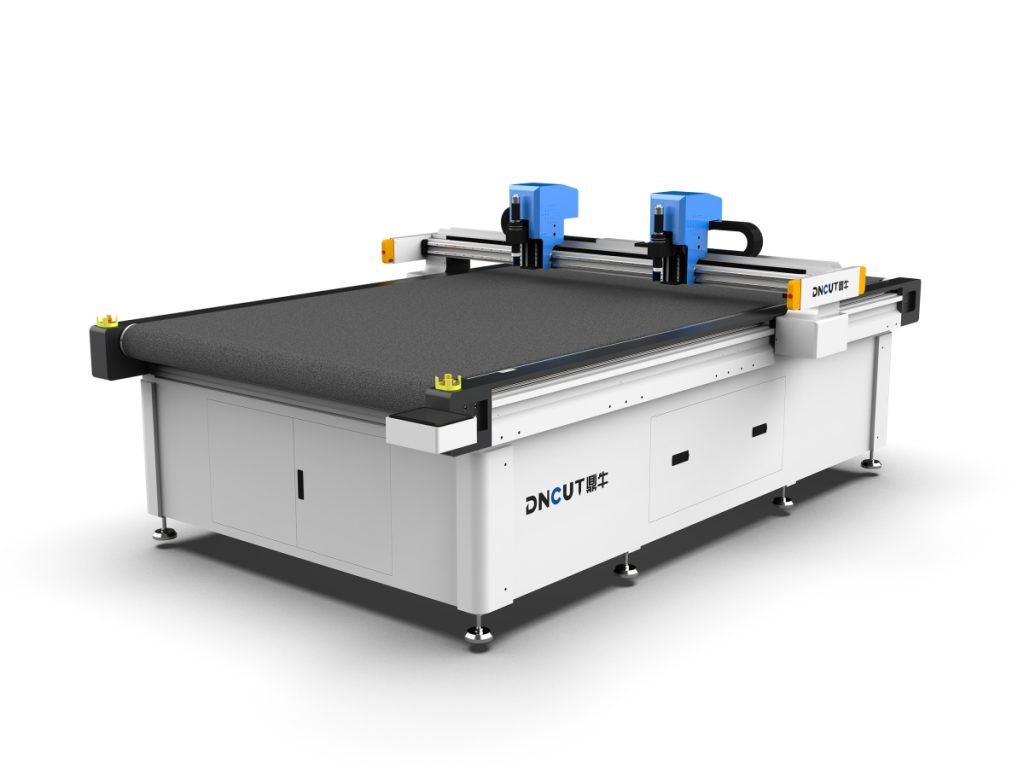
- 刀头工位常见3–5个自动切换,往复振动刀频率3000–12000次/分钟,半切刀深度调节精度达0.01mm级。
- 预算分级:入门级8–15万元,中端15–30万元,高端30–60万元,高端含CCD视觉与MES对接。
第一步:把需求写成三个数字
振动刀切割机不是通用设备,同一台机器很难同时切好0.1mm的PET薄膜和100mm的蜂窝纸板。选型前先确定三件事,供应商才有办法给你配置方案。
- 材料清单:瓦楞纸、蜂窝纸板、EPE/EVA泡棉、皮革、汽车内饰织物、PVC/亚克力薄膜、碳纤维预浸料、玻纤布、橡胶板,硬度与回弹性差异极大,直接决定刀型和刀压。
- 厚度区间:常见分层是0.1–3mm(薄膜、预浸料)、3–20mm(泡棉、皮革)、20–100mm(蜂窝板、厚泡棉)。跨两个区间通常需要两套刀头甚至两台设备。
- 精度要求:广告与包装行业±0.3mm即可;电子辅料、汽车内饰件多为±0.1mm;预浸料下料要求±0.05mm,且要看重复一致性而不是单件尺寸。
再加一个产能数字:每小时需要完成的切割面积(㎡/h)或每天件数。这个数字比“最高速度”更能决定你要买多大功率的伺服和多少分区的真空台面。
核心参数怎么读
精度:分清定位精度和重复定位精度
样本上的“±0.05mm”多半是空载、低速、单轴条件下的定位精度。真正影响量产的是重复定位精度,行业常规水平在±0.02–0.05mm。谈精度时必须追问测试条件:什么材料、多厚、是否开启真空吸附、切割速度多少。泡棉类材料切25mm厚时,刀片侧向让刀会带来0.2mm以上的实际偏差,这属于工艺问题而非机床精度问题。
速度:看加速度,不看峰值
标称0–1800mm/s是空程速度。实际有效速度取决于加速度(常见0.5G–1.5G)和拐角减速策略。切3mm EVA时,有效切割速度通常落在200–400mm/s;切蜂窝纸板受刀片排屑限制,往往只有100–200mm/s。判断方法很简单:让对方用你的材料、你的图形(含密集小圆角)现场跑一段,测实际节拍。
台面与真空吸附
台面尺寸常见1600×2500mm、2100×3100mm、2500×3500mm。真空泵功率一般5.5–11kW,关键是分区数量:4–8个可独立开关的真空区,切小件时只开对应区域才能吸住。台面结构要看是否带毛毡牺牲层和可更换面板,长期使用后平整度下降会直接影响首刀切入深度。
传动与结构
X/Y轴优先选研磨齿条配直线导轨,伺服功率1.2–2kW起步;步进电机在长时间连续切割后容易丢步。龙门横梁建议为焊接后时效处理或铸件结构,机器自重与刚性正相关,2吨以下的机器切厚料时振动会更明显。
刀头配置决定你能切什么
刀头工位数量比主机品牌更影响适用面,常见配置为3–5工位自动切换:
- 往复振动刀:通用主力,适合泡棉、皮革、蜂窝纸板、橡胶,往复频率3000–12000次/分钟,频率可调以适配不同材料。
- 拖刀/圆刀:薄膜、织物、无纺布,切口平整无拉伸。
- 半切刀(kiss cut):标签、胶带、背胶材料,只切穿面材保留底纸,深度调节精度要到0.01mm级。
- 压痕轮:瓦楞纸、卡纸的折线,压痕宽度需与纸厚匹配。
- V槽刀:30°/45°V槽,用于厚卡纸和蜂窝板的折角。
- 冲孔与笔:定位标记与打孔,常与CCD视觉配对使用。
还要确认刀压是否可编程(按图层设定)、刀头升降是气动还是电动、换刀是否需要工具。这三项决定换单效率。
软件与排版能力
机器再准,排版软件弱也会吃掉利润。必须确认:支持DXF/DWG/PLT/AI/PDF/HPGL导入并按图层自动分配刀头;支持共边切割、桥位连接、自动套裁(合理套裁可提升材料利用率5%–15%);工艺参数可按材料存库(速度、刀压、往复频率、过切量)。有ERP/MES对接需求的,要确认是否提供接口和条码工序管理。
容易被忽略的细节
- 除尘接口:切泡棉、纸板产生粉尘,需预留吸尘口,否则粉尘进入导轨。
- 静电处理:切薄膜必须配静电消除棒,否则材料吸附、走位。
- 安全配置:安全光栅、急停、防护罩,是验收项而非选配。
- 噪声:正常运行应低于75dB,真空泵是主要噪声源,需确认是否独立机房或加装消音。
- 耗材成本:刀片单价与寿命(切EVA通常几十小时换一次),按年产量折算进成本。
- 售后:本地是否有工程师、常用备件(刀片、毛毡、真空泵滤芯)交付周期。
验收试切清单
签合同前带自己的材料做现场试切,按以下项目逐条记录:
- 三种代表性材料各切20件,用卡尺测关键尺寸,计算偏差分布而非只看单件。
- 含密集小圆角与尖角的图形,检查过切、圆角塌陷和拐角毛刺。
- 切最小件(如20×20mm)时是否被真空吸稳、是否移位。
- 连续运行2小时,观察是否丢步、报警、真空度下降。
- 从A材料切换到B材料的实际耗时(含换刀、改参数)。
- 断电重启后能否恢复断点续切。
预算分级参考
- 入门级(8–15万元):单刀头、步进或小功率伺服、4分区以内,适合广告标识、小批量包装。
- 中端(15–30万元):3工位、伺服齿条传动、6–8分区真空,覆盖泡棉、皮革、瓦楞纸多材料切换。
- 高端(30–60万元):5工位、CCD视觉、自动送料、MES对接,用于汽车内饰、电子辅料、预浸料下料。
常见误区有三个:拿峰值速度对比机型;用标称精度替代试切验证;为省预算砍掉刀头工位,结果每次换单都要人工换刀。把这三条守住,选型基本不会出大偏差。
FAQ
振动刀切割机的精度应该看哪个指标?
振动刀切割机应重点关注重复定位精度,行业常规水平为±0.02–0.05mm,而非样本上的空载定位精度。
如何判断振动刀切割机的实际切割速度?
振动刀切割机的实际速度取决于加速度和拐角减速策略,应要求供应商用你的材料和图形现场试切测节拍。
振动刀切割机需要配置几个刀头工位?
振动刀切割机常见配置为3–5工位自动切换,工位数量比主机品牌更影响材料适用面和换单效率。
振动刀切割机验收试切应检查哪些项目?
振动刀切割机验收应试切三种材料各20件测偏差分布,检查小圆角过切、最小件吸附、连续运行2小时稳定性及换料耗时。
振动刀切割机的预算范围是多少?
振动刀切割机入门级8–15万元,中端15–30万元,高端30–60万元,高端配置含5工位、CCD视觉和MES对接。