
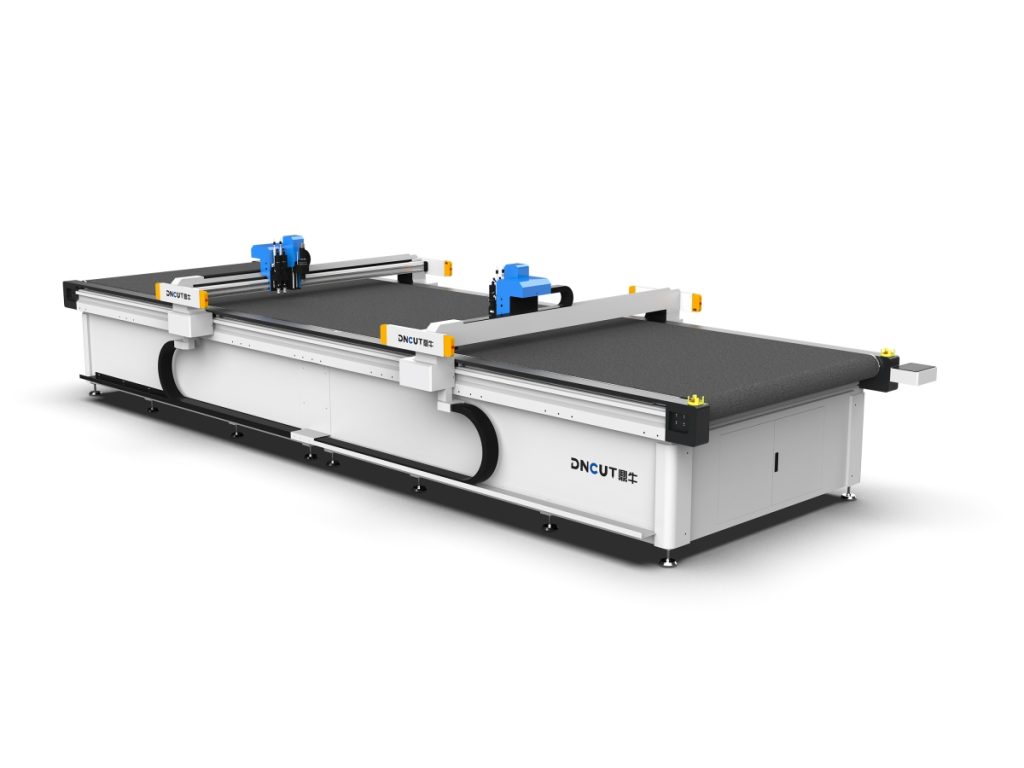
振动刀切割机是一种通过刀片垂直高频往复运动、以微幅剪切方式切割柔性及半刚性片材的数控设备。
- 偏心轮结构振动频率上限约12000次/分钟,音圈电机直驱可达20000次/分钟以上。
- 振幅经验值为材料厚度的1.5–2倍,如0.5mm薄膜配0.8–1.5mm,30mm海绵需5–10mm。
- 真空吸附负压约−8至−15kPa,分区控制可提升小件局部吸附力。
- 定位精度±0.1mm,重复定位精度±0.05mm,进给速度100–1200mm/s。
- 下刀深度一般过切0.3–0.5mm,切缝补偿常用0.3–0.9mm。
- 适用厚度覆盖0.1–60mm,小圆角半径可做到1mm以内。
- 偏心轮结构振动频率上限约12000次/分钟,音圈电机直驱可达20000次/分钟以上。
- 振幅经验值为材料厚度的1.5–2倍,如0.5mm薄膜配0.8–1.5mm,30mm海绵需5–10mm。
- 真空吸附负压约−8至−15kPa,分区控制可提升小件局部吸附力。
- 定位精度±0.1mm,重复定位精度±0.05mm,进给速度100–1200mm/s。
- 下刀深度一般过切0.3–0.5mm,切缝补偿常用0.3–0.9mm。
- 适用厚度覆盖0.1–60mm,小圆角半径可做到1mm以内。
振动刀切割机是一种通过刀片垂直高频往复运动、以微幅剪切方式切割柔性及半刚性片材的数控设备,其刀刃几乎不产生横向推力,切缝稳定且无热影响区。
- 偏心轮结构频率上限约12000次/分钟,音圈电机直驱可达20000次/分钟以上。
- 振幅经验值为材料厚度的1.5–2倍,0.5mm薄膜配0.8–1.5mm,30mm海绵需5–10mm。
- 真空吸附负压约−8至−15kPa,分区控制可提升小件局部吸附力。
- 定位精度±0.1mm,重复定位精度±0.05mm,进给速度100–1200mm/s。
- 下刀深度一般过切0.3–0.5mm,切缝补偿常用0.3–0.9mm。
- 适用厚度覆盖0.1–60mm,小圆角半径可做到1mm以内。
一、振动刀的核心动作
振动刀切割机的执行末端是一把只做垂直方向高频往复运动的刀片。电机输出的旋转运动经传动机构转换成刀杆的上下往复,刀片在切割过程中垂直行程很小、频率很高,水平方向则随机头沿 X/Y 轴移动。因此刀刃对材料的施力方向接近纯垂直,几乎没有横向推力。
这一特性决定了振动刀与拖刀、圆刀、激光的根本差异:它不靠刃口转向或高温熔断,而是靠极高频的微幅切入把材料”剪”开。理解这一点,后面的参数设置才有依据。
二、三种主流传动结构
1. 偏心轮 + 曲柄滑块
工业机型上最常见的方案。伺服或无刷电机驱动偏心轴,偏心距等于振幅的一半。设偏心轴转速为 n,则单偏心结构振动频率 f≈n;若采用双偏心对称布置,f≈2n。结构刚性好、能承受较大切削阻力,维护成本低;缺点是振幅需更换偏心套调节,频率上限受轴承与连杆惯性限制,一般在 12 000 次/分钟以内。
2. 音圈电机或直线电机直驱
动子直接带动刀杆,省去连杆环节。频率可做到 20 000 次/分钟以上,振幅通过程序在 0.3–5 mm 内无级调节,响应快、噪声低。推力相对有限,更适合薄膜、纸张、面料等薄型材料的中高速切割,整机成本偏高。
3. 气动或电磁振动
结构简单、成本低,多用于轻载广告材料和服装打样,频率稳定性与连续工作能力不如前两者,在连续量产设备上已较少采用。
三、切割机理:为什么是”切”而不是”划”
微锯齿逐层剪切
振动刀刀片的刃口带细密锯齿。每次下行程只切入材料很浅的一层,刃口在极短距离内完成局部剪切,应力集中使材料沿刃线断裂,而不是被挤压推开。多层裁剪时,这个动作会让上层、中层、下层依次断开,切口上下一致性比拖刀好得多。
无侧向力,切缝稳定
拖刀靠材料牵引刀片被动转向,转弯时刃口会对柔性材料产生横向推力,材料被拉伸,切出的圆角容易偏大或出现锯齿。振动刀的刀刃朝向由程序主动控制,切缝宽度基本恒定,小圆角半径可做到 1 mm 以内,适合汽车内饰、鞋材、复合材料的精细轮廓。
冷切割,不改变材料物性
激光靠高温熔断,边缘有焦痕和硬化层,热敏材料还会发黄;振动刀不产生热影响区。同时因为刀片不是连续挤压,对海绵、泡棉这类可压缩材料压缩量小,切面回弹后依然平整,不会出现斜边。
四、整机协同:刀只是最后一环
真空吸附工作台
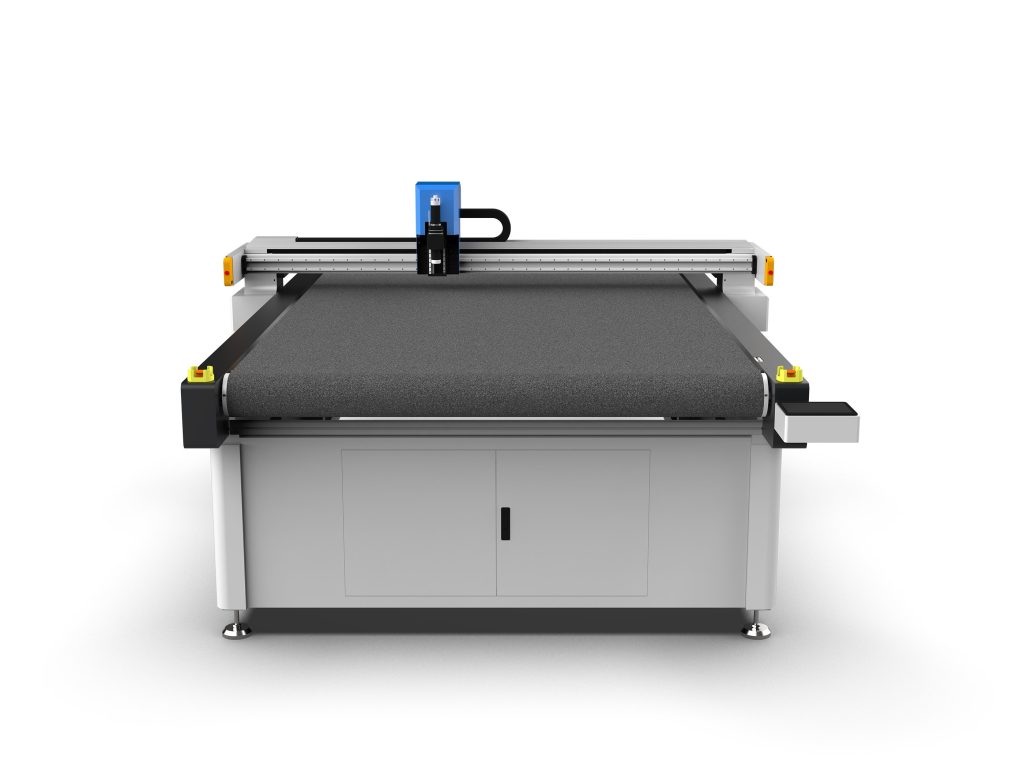
柔性材料如果不固定,再好的刀也切不准。常规配置是分区真空吸附台面,负压约 −8 至 −15 kPa,底板采用毛毡或蜂窝结构保证透气均匀。切割小件时关闭非工作区气路,可显著提升局部吸附力,避免材料在刀片上行时被带起。
运动平台
大幅面机型多用伺服电机配齿轮齿条,小幅面用同步带。典型指标:定位精度 ±0.1 mm,重复定位精度 ±0.05 mm,切割进给速度 100–1200 mm/s,空程速度可达 1500 mm/s 以上。
刀具与刀库
常见刀型包括直刀、圆刀、V 形刀、气动刀、冲孔刀与铣刀。直刀适合泡棉、纸板,圆刀适合多层布料和地毯,V 形刀用于开槽和倒角。自动换刀刀库通常 8–16 工位,同一张排版图上可以按区域调用不同刀具。
视觉与定位
印刷品、标识类切割依靠 CCD 识别 Mark 点或轮廓,定位精度可到 ±0.05 mm;投影定位则用于人工上下料的半自动工位。
五、关键参数怎么定
- 振动频率:薄料取高值,如 0.5 mm 薄膜、纸张常用 10 000–15 000 次/分钟;厚料取低值,EVA、海绵一般 3000–6000 次/分钟,频率过高会导致刀片发热、排屑不畅。
- 振幅:略大于材料厚度即可切透,经验值取材料厚度的 1.5–2 倍。0.5 mm 薄膜配 0.8–1.5 mm 振幅,30 mm 海绵需 5–10 mm。
- 进给速度:与频率、振幅共同决定每齿进给量。速度过快切不断、出现拉丝;过慢则刃口摩擦生热,边缘发糊或材料粘连。
- 下刀深度:一般过切 0.3–0.5 mm,保证完全切透又不伤底板。
- 切缝补偿:按刀片厚度设置,常用 0.3–0.9 mm,否则成品尺寸会系统性偏大。
六、常见缺陷与排查
- 边缘起毛、有须:优先提高频率或更换新刀片,其次降低进给速度。
- 局部切不透:检查真空吸附是否分区失效、材料是否拱起,再确认振幅是否足够。
- 尺寸整体偏大:切缝补偿未设置或设置偏小。
- 刀片易断:下刀过深、进给过快,或刀片伸出过长导致刚性不足。
- 切面发黄发亮:刃口摩擦过热,降低频率或提高进给,必要时改用带涂层的刀片。
七、适用边界
振动刀擅长处理柔性及半刚性片材:皮革、服装面料、汽车内饰革与顶棚、广告喷绘布与 KT 板、瓦楞纸板与蜂窝纸、泡棉海绵、密封垫片、玻璃纤维与碳纤维预浸料、地毯、隔音棉等,厚度覆盖 0.1–60 mm。
但它并不万能:厚钢板、硬质玻璃、高硬度陶瓷这类材料需要激光、水刀或等离子;加工极高精度的金属薄件也不适合。选型时先确认材料的硬度、厚度和是否含硬质颗粒,再决定刀型与频率区间,比单纯比较机器速度更有意义。
FAQ
振动刀切割机适合切多厚的材料?
振动刀切割机适用厚度覆盖0.1–60mm,可处理皮革、泡棉、蜂窝纸、预浸料等柔性及半刚性片材。
振动频率和振幅应该如何设置?
薄料取高频如10000–15000次/分钟,厚料取3000–6000次/分钟;振幅取材料厚度的1.5–2倍。
切割边缘起毛或切不透怎么排查?
边缘起毛应提高频率或换新刀片并降低进给;局部切不透需检查真空分区吸附与振幅是否足够。
振动刀与激光切割的核心区别是什么?
振动刀靠高频微幅剪切冷切割,无热影响区;激光靠高温熔断,边缘有焦痕且会改变材料物性。