
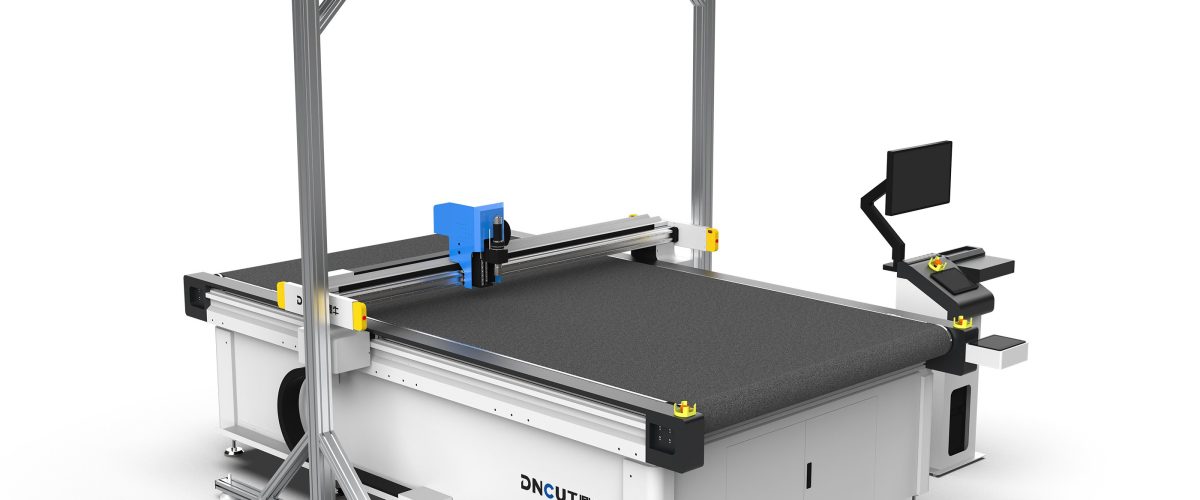
【Manutenção do sistema de vácuo e do circuito pneumático da máquina de corte com faca oscilante】É um trabalho fundamental para garantir a precisão de corte de materiais flexíveis e a operação estável do equipamento,abrangendo a inspeção e manutenção periódicas da bomba de vácuo,filtros,vedações,
tubulações e gerador de vácuo。
Manutenção do sistema de vácuo e do circuito pneumático da máquina de corte com faca oscilantePontos principais
Ao cortar materiais flexíveis, o sistema de retenção a vácuo da máquina de corte com faca oscilante é responsável por fixar firmemente o material na mesa de corte, garantindo a precisão do corte.O circuito pneumático fornece energia aos cilindros, gerador de vácuo, etc.
A manutenção inadequada pode causar redução da força de sucção, desvio de corte e paradas do equipamento.
Com base na experiência prática de manutenção, este artigo resume os pontos principais de manutenção do sistema de vácuo e do circuito pneumático, para referência dos operadores e pessoal de manutenção do equipamento。
Inspeção diária e manutenção da bomba de vácuo
A bomba de vácuo é o núcleo do sistema de retenção a vácuo, sendo os tipos comuns a bomba de palhetas rotativas ou a bomba de garras seca.
A qualidade da manutenção da bomba de vácuo determina diretamente a estabilidade do sistema de retenção a vácuo, e os operadores devem realizar as inspeções periodicamente。
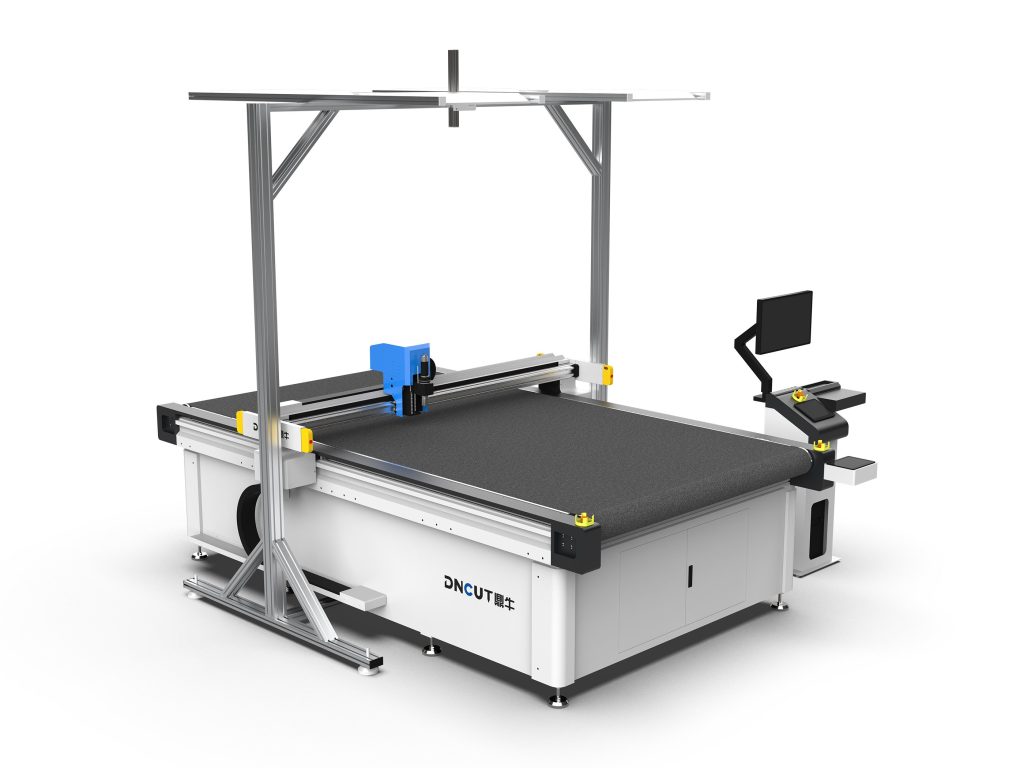
- Verificação do nível e da qualidade do óleo (bomba lubrificada a óleo):Verificar o nível de óleo semanalmente;deve estar próximo da linha central da janela de inspeção de óleo.Se o óleo escurecer ou emulsionar, deve ser substituído imediatamente.
- Normalmente, a cada operação de500horas, substituir o óleo da bomba de vácuo, utilizando a marca especificada (comoISO VG100)。
- Limpeza do filtro de exaustão:Verificar mensalmente o filtro de exaustão;se houver acúmulo severo de poeira, soprar com ar comprimido (pressão≤0.3MPa)de dentro para fora, ou substituir o elemento filtrante.
- A exaustão obstruída causa aumento da temperatura da bomba e redução da velocidade de bombeamento。
- Verificação do sistema de resfriamento:Para bombas resfriadas a ar, garantir a limpeza das aletas de dissipação, limpando a poeira com ar comprimido trimestralmente; para bombas resfriadas a água, verificar a vazão de água de resfriamento (recomenda-se≥2L/min)e a temperatura da água(≤30℃)。
- Ruído e vibração em operação:Monitorar diariamente o ruído de operação da bomba; ruídos anormais podem indicar desgaste de rolamentos ou danos nas palhetas, devendo-se parar a máquina imediatamente para manutenção。
Manutenção do filtro de vácuo
O filtro de vácuo é usado para interceptar poeira e detritos gerados pelo corte, evitando que poeira e detritos entrem na bomba de vácuo.。Manutenção do filtro de vácuoO ponto-chave está emMonitoramento da pressão diferenciale limpeza do elemento filtrante。
- Monitoramento da pressão diferencial:Instale um manômetro de pressão diferencial na entrada e saída do filtro;quando a pressão diferencial exceder0.05MPaé necessário limpar ou substituir o elemento filtrante.
- Se não houver manômetro de pressão diferencial, verifique o elemento filtrante uma vez por semana, observando a transparência com uma lanterna。
- Método de limpeza:Retire o elemento filtrante, sopre com ar comprimido (pressão≤0.2MPa)de dentro para fora, ou lave com água limpa (apenas para elementos filtrantes laváveis), seque completamente e recoloque. Elementos filtrantes de papel não podem ser lavados com água。
- Ciclo de substituição:Dependendo da frequência de uso, geralmente substitua o elemento filtrante a cada3meses; se o material cortado gerar muita poeira, reduza para1meses。
Verificação da vedação e da plataforma de adsorção
A vedação ao redor da plataforma de sucção e a placa permeável na superfície da plataforma afetam diretamente o efeito de sucção. O estado da vedação e da placa permeável deve ser verificado em níveis semanais a trimestrais.
- Integridade da vedação: Verifique semanalmente se a vedação está envelhecida, rachada ou solta. Desgaste leve pode ser reparado com silicone; em casos graves, substitua. A compressão da vedação deve ser mantida entre 20% e 30% para garantir o ajuste.
- Limpeza da superfície da plataforma: Após o trabalho diário, limpe os resíduos da superfície da plataforma com um aspirador para evitar o entupimento dos orifícios permeáveis.
- A placa permeável (geralmente feltro ou placa sinterizada) deve ser removida e lavada trimestralmente, deixando de molho em detergente neutro e secando ao ar.
- Teste de força de sucção: Meça mensalmente o vácuo em cada região da plataforma com um vacuômetro; o normal deve estar entre -60kPa e -80kPa. Se o vácuo em alguma região estiver visivelmente baixo, verifique se a vedação ou a placa permeável dessa região está danificada.
Manutenção das tubulações de ar
As tubulações de ar incluem as linhas de vácuo e as linhas de ar comprimido, cujos problemas comuns são vazamentos e entupimentos. A manutenção das tubulações de ar deve abranger verificação de vazamentos, limpeza das tubulações, substituição de mangueiras e manutenção do filtro regulador de pressão.
- Verificação de vazamentos: Mensalmente, aplique água com sabão em todas as conexões, válvulas e pontos de ligação das mangueiras e observe se há bolhas.Ao encontrar vazamentos, aperte ou substitua as vedações imediatamente.Vazamentos na linha de vácuo reduzem a força de sucção;
- vazamentos de ar comprimido aumentam o consumo de energia.
- Limpeza das tubulações: A cada seis meses, desmonte as tubulações e sopre o interior com ar comprimido para remover o pó acumulado. Se houver óleo nas tubulações, lave com detergente neutro e seque completamente.
- Substituição de mangueiras: Verifique se as mangueiras apresentam rachaduras, endurecimento ou achatamento; geralmente substitua a cada 2 anos, ou antes conforme a condição real.
- Filtro e válvula redutora de pressão: No circuito de ar comprimido, limpe trimestralmente o copo do filtro do conjunto filtro-regulador e verifique o valor ajustado da válvula redutora (geralmente 0,5-0,6MPa) para garantir estabilidade.
Manutenção do gerador de vácuo e plano de manutenção
Alguns equipamentos utilizam geradores de vácuo para produzir pressão negativa; a manutenção do gerador de vácuo deve atentar para a pressão de entrada, o silenciador e o bico. Além disso, os operadores devem estabelecer planos de manutenção diária e periódica para prevenir falhas.
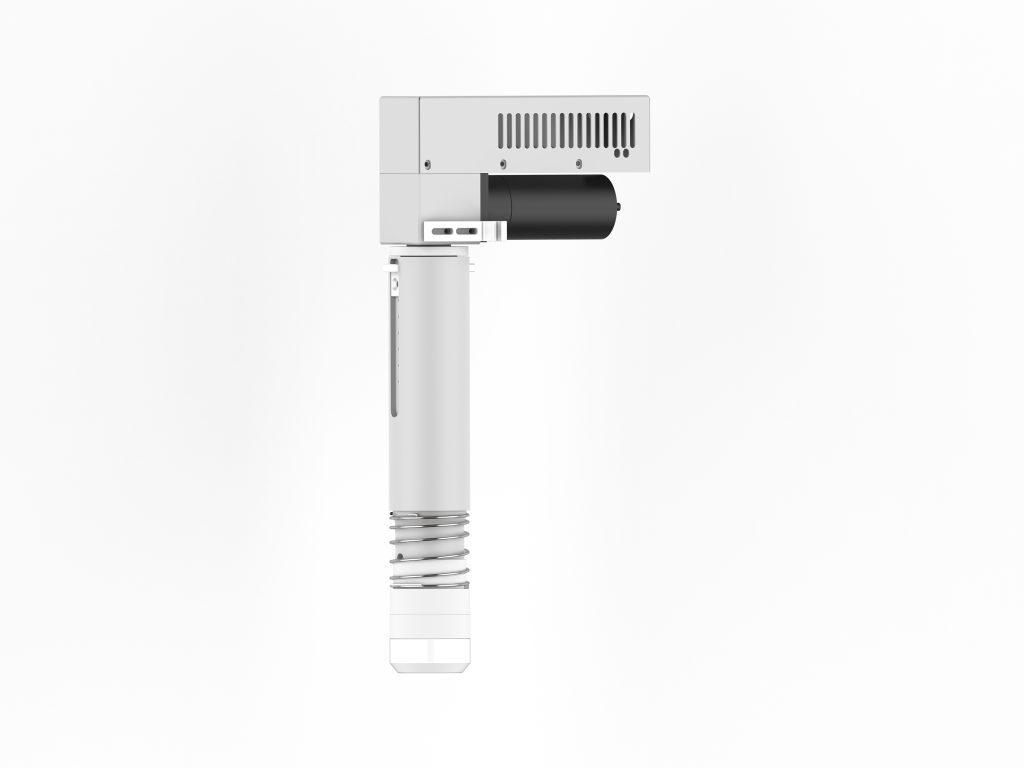
Manutenção do gerador de vácuo (se utilizado)
- Verificação da pressão de admissão de ar: Certifique-se de que a pressão do ar comprimido esteja na faixa de 0,4-0,6 MPa; pressão baixa causa capacidade de sucção insuficiente.
- Limpeza do silenciador: Remova o silenciador mensalmente e sopre com ar comprimido para evitar entupimento que afete a exaustão.
- Verificação do bocal: A cada seis meses, verifique se o bocal apresenta desgaste ou entupimento; pode desobstruí-lo com uma agulha fina e substituí-lo em caso de desgaste severo.
Plano de manutenção diária e periódica
- Diariamente: Verifique o nível de óleo da bomba de vácuo (bomba lubrificada a óleo), limpe a superfície da mesa e monitore o som de operação da bomba.
- Semanalmente: Verifique as vedações, limpe os filtros (conforme necessário) e teste a força de sucção.
- Mensalmente: Verifique vazamentos nas tubulações, limpe o filtro de exaustão e inspecione o gerador de vácuo.
- Trimestralmente: Troque o óleo da bomba de vácuo (ou a cada 500 horas), limpe a placa porosa e verifique a válvula redutora de pressão.
- Semestralmente: Faça uma inspeção completa das tubulações de ar, substitua mangueiras desgastadas e faça a manutenção da bomba de vácuo.
Registre o conteúdo de cada manutenção e os problemas encontrados para facilitar o acompanhamento do estado do equipamento.
Tratamento de falhas comuns e precauções de segurança
Os operadores devem dominar as direções de diagnóstico de falhas comuns, como força de sucção insuficiente, flutuação do vácuo, superaquecimento da bomba de vácuo e ruídos anormais.
As atividades de manutenção também devem cumprir os requisitos de segurança elétrica, de uso de ar comprimido e ambientais.
| Sintoma da falha | Possíveis causas | Medidas corretivas |
|---|---|---|
| Força de sucção insuficiente | Nível de óleo da bomba de vácuo anormal, filtro entupido, vazamento na tubulação, vedação danificada | Verifique o nível de óleo da bomba de vácuo, se o filtro está entupido, se há vazamento na tubulação e se a vedação está intacta, eliminando as causas uma a uma |
| Flutuação do vácuo | Desgaste das palhetas da bomba de vácuo ou presença de corpos estranhos na tubulação | Repare a bomba ou limpe a tubulação |
| Superaquecimento da bomba de vácuo | Sistema de resfriamento anormal, filtro de exaustão entupido, deterioração do óleo | Verifique o sistema de resfriamento, se o filtro de exaustão está entupido e se o óleo está deteriorado |
| Ruído anormal | Corpos estranhos dentro da bomba, rolamentos danificados | Verifique se há corpos estranhos dentro da bomba e se os rolamentos estão danificados; pare a máquina para manutenção imediatamente |
Precauções de segurança
- Antes da manutenção, certifique-se de desligar a alimentação elétrica e a fonte de ar, e liberar a pressão residual na tubulação.
- Ao usar ar comprimido para sopro, use óculos de proteção; a pressão não deve exceder 0,3 MPa.
- Ao trocar o óleo da bomba de vácuo, aguarde a bomba esfriar até a temperatura ambiente para evitar queimaduras.
- Descarte o óleo usado e os elementos filtrantes de acordo com os requisitos ambientais.
Por meio de manutenção sistemática, o sistema de sucção a vácuo e o circuito de ar podem manter operação estável, reduzindo o tempo de parada e prolongando a vida útil do equipamento.
Recomenda-se elaborar procedimentos de manutenção adequados com base no manual do equipamento e nas condições reais de operação.
Pontos principais
- Troque o óleo da bomba de vácuo a cada 500 horas de operação; o nível de óleo deve estar próximo da linha central da janela de inspeção, utilizando a classificação ISO VG100.
- Quando a diferença de pressão do filtro de vácuo exceder 0,05MPa, é necessário limpar ou substituir o elemento filtrante, geralmente a cada 3 meses.
- A vacuidade da plataforma de sucção deve estar normalmente entre -60kPa e -80kPa, mantendo a compressão da vedação entre 20% e 30%.
- Verifique vazamentos no circuito de ar mensalmente com água e sabão; o valor de ajuste da válvula redutora de pressão do ar comprimido é geralmente de 0,5-0,6MPa.
- A pressão de entrada do gerador de vácuo deve estar entre 0,4-0,6MPa; limpe o silenciador mensalmente e verifique o bico a cada seis meses.
- Antes da manutenção, é obrigatório cortar a energia elétrica e a fonte de ar e liberar a pressão residual; a pressão de sopro com ar comprimido não deve exceder 0,3MPa.
Perguntas frequentes
Com que frequência o óleo da bomba de vácuo deve ser trocado?
O óleo da bomba de vácuo geralmente deve ser trocado a cada 500 horas de operação; quando o óleo escurecer ou emulsionar, troque imediatamente, usando a especificação ISO VG100 designada.
Qual é a vacuidade normal da plataforma de sucção?
A vacuidade normal de cada área da plataforma de sucção deve estar entre -60kPa e -80kPa; se estiver significativamente baixa, verifique a vedação ou a placa permeável.
Quando o elemento filtrante do filtro de vácuo precisa ser limpo ou substituído?
Quando a diferença de pressão do filtro de vácuo exceder 0,05MPa, é necessário limpar ou substituir o elemento filtrante, geralmente a cada 3 meses; em ambientes com muito pó, reduza para 1 mês.
Como verificar vazamentos no circuito de ar?
Verifique mensalmente vazamentos no circuito de ar aplicando água e sabão nas conexões, válvulas e mangueiras, observando bolhas; ao encontrar vazamento, aperte ou substitua imediatamente as vedações.
Quais são os cuidados de segurança na manutenção?
Antes da manutenção, certifique-se de cortar a energia elétrica e a fonte de ar e liberar a pressão residual; a pressão de sopro com ar comprimido não deve exceder 0,3MPa e use óculos de proteção.
Método de seleção de lâminas e julgamento do ciclo de substituição para máquina de corte com faca oscilante
Causas da queda de precisão da máquina de corte com faca oscilante e métodos de calibração
Guia prático de manutenção e conservação da máquina de corte com faca oscilante