
I. O movimento principal da faca vibratória
O elemento final de execução de uma máquina de corte com faca vibratória é uma lâmina que realiza apenas movimentos reciprocantes de alta frequência na direção vertical. O movimento rotativo do motor é convertido, por meio do mecanismo de transmissão, em movimento reciprocante vertical do suporte da lâmina: durante o corte, o curso vertical da lâmina é muito pequeno e a frequência é alta, enquanto na direção horizontal o conjunto se desloca com o cabeçote nos eixos X/Y. Assim, a direção da força aplicada pela borda ao material é praticamente vertical, sem força lateral significativa.
É essa característica que determina a diferença fundamental entre a faca vibratória e a faca de arrasto, a faca circular e o laser: ela não depende do giro da borda nem da fusão por alta temperatura, mas abre o material por um corte de amplitude mínima em frequência extremamente elevada. Entender esse ponto é a base para o ajuste dos parâmetros a seguir.
II. Três estruturas de transmissão principais
1. Excêntrico + mecanismo manivela-corrediça
É a solução mais comum em máquinas industriais. Um servo motor ou motor sem escovas aciona o eixo excêntrico, e o desbalanceamento equivale à metade da amplitude. Se a rotação do eixo excêntrico é n, a frequência de vibração do sistema com um único excêntrico é f≈n; com dois excêntricos simétricos, f≈2n. A estrutura tem boa rigidez, suporta elevadas forças de corte e tem baixo custo de manutenção; a desvantagem é que a amplitude é ajustada trocando a bucha excêntrica, e o limite de frequência é restringido pelos mancais e pela inércia da biela, normalmente dentro de 12 000 ciclos/min.
2. Motor de bobina de voz ou motor linear com acionamento direto
O elemento móvel aciona o suporte da lâmina diretamente, sem a biela. A frequência pode ultrapassar 20 000 ciclos/min, a amplitude é ajustada continuamente pelo programa entre 0.3–5 mm, a resposta é rápida e o ruído é baixo. A força de avanço é relativamente limitada, por isso a solução é mais indicada para o corte de materiais finos — films, papéis e tecidos — em velocidade média ou alta, e o custo do conjunto é mais elevado.
3. Vibração pneumática ou eletromagnética
Estrutura simples e de baixo custo, usada sobretudo em materiais publicitários leves e na preparação de amostras de vestuário. A estabilidade de frequência e a capacidade de trabalho contínuo são inferiores às das duas soluções anteriores, razão pela qual já é menos utilizada em equipamentos de produção em série.
III. Mecanismo de corte: por que “cortar” e não “raspar”
Corte em camadas com dentes finos
A borda da lâmina vibratória possui dentes finos e cerrados. A cada curso descendente, a lâmina penetra apenas uma camada muito rasa do material e executa um cisalhamento local em uma distância mínima: a concentração de tensões rompe o material ao longo da linha de corte, em vez de expulsá-lo por compressão. No corte de várias camadas, essa ação faz com que a camada superior, a intermediária e a inferior se separem em sequência, e a uniformidade do corte ao longo da altura é muito melhor do que na faca de arrasto.
Sem força lateral, passagem de corte estável
A faca de arrasto é girada passivamente pela tração do material e, nas curvas, a borda gera força lateral sobre o material flexível, que é esticado, fazendo com que os raios cortados fiquem grandes demais ou serrilhados. Na faca vibratória, a orientação da borda é controlada ativamente pelo programa, a largura do corte permanece praticamente constante e raios pequenos podem ser obtidos dentro de 1 mm, o que atende a contornos detalhados em interiores automotivos, calçados e compósitos.
Corte a frio, sem alterar as propriedades do material
O laser depende da fusão a alta temperatura, deixando marcas de queimado e uma camada endurecida na borda, e materiais sensíveis ao calor amarelem; a faca vibratória não produz zona afetada pelo calor. Além disso, como a lâmina não comprime de forma contínua, a compressão em materiais compressíveis como esponja e espuma é pequena e a superfície permanece plana após o retorno elástico, sem apresentar bordas inclinadas.
IV. Trabalho conjunto da máquina: a lâmina é apenas a última etapa
Mesa com sucção a vácuo
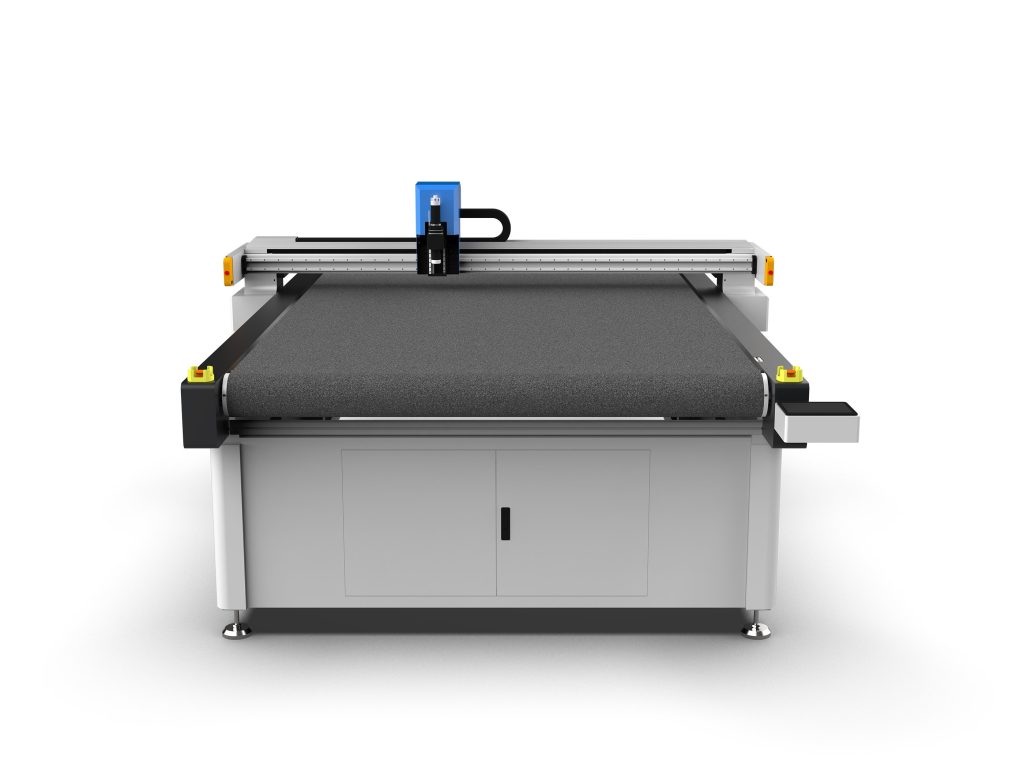
Se o material flexível não for fixado, nem a melhor lâmina corta com precisão. A configuração padrão é uma mesa com sucão a vácuo dividida em zonas, com pressão negativa de cerca de −8 a −15 kPa e base em feltro ou estrutura alveolar para garantir uma distribuição uniforme de ar. Ao cortar peças pequenas, o circuito de ar das zonas sem trabalho é fechado, o que aumenta significativamente a força de sucção local e evita que o material seja levantado junto com a lâmina na subida.
Plataforma de movimento
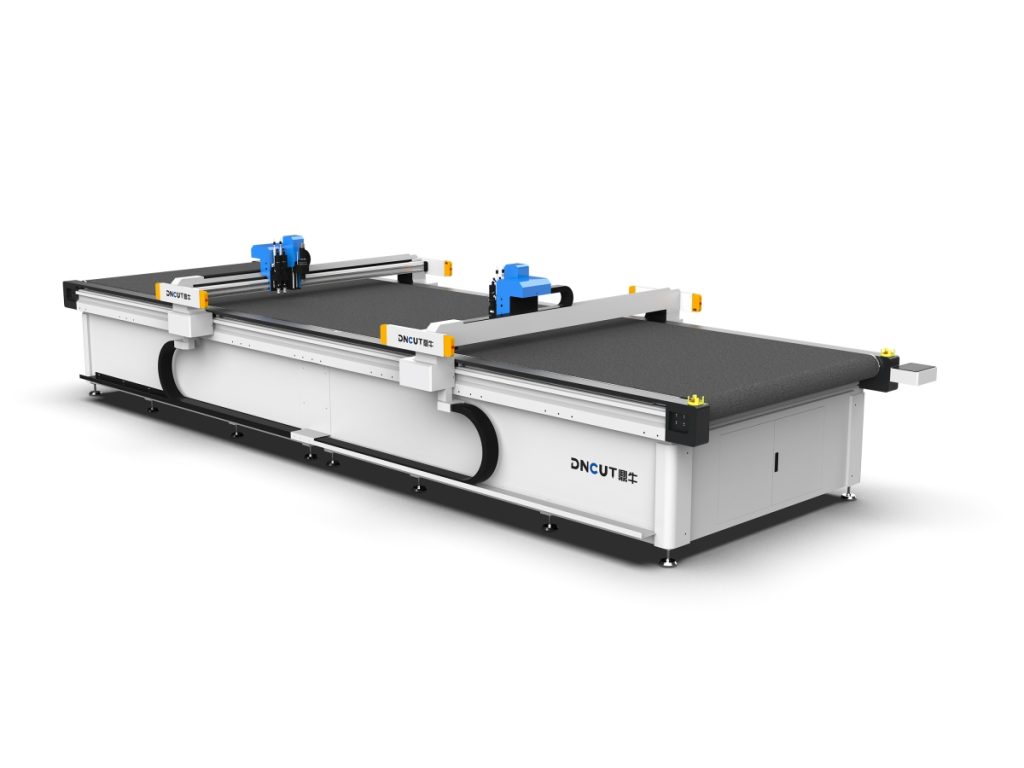
Nos modelos de grande formato são usados servo motores com cremalheira e pinhão, e nos de pequeno formato, correias sincronizadoras. Indicadores típicos: precisão de posicionamento ±0.1 mm, repetibilidade de posicionamento ±0.05 mm, velocidade de avanço no corte 100–1200 mm/s e velocidade de deslocamento rápido acima de 1500 mm/s.
Facas e magazine de ferramentas
Os tipos de lâmina mais comuns são a reta, a circular, a em V, a pneumática, a de perfuração e a fresa. A lâmina reta é indicada para espuma e papelão, a circular para tecidos em várias camadas e tapetes, e a em V para ranhuras e chanfros. O magazine automático costuma ter de 8 a 16 posições, e é possível chamar ferramentas diferentes por região no mesmo desenho de nesting.
Visão e posicionamento
O corte de impressos e de sinalizações baseia-se no reconhecimento de marcas de registro ou de contornos pela câmera CCD, com precisão de posicionamento de até ±0.05 mm; o posicionamento por projeção é utilizado em estações semiautomáticas com carga e descarga manuais.
V. Como definir os parâmetros principais
- Frequência de vibração: para materiais finos, adota-se valor alto — para filmes de 0.5 mm e papel são usuais 10 000–15 000 ciclos/min; para materiais grossos, adota-se valor baixo, e EVA e espuma ficam em 3000–6000 ciclos/min. Frequência excessiva provoca aquecimento da lâmina e máxima retenção de resíduos.
- Amplitude: basta ser um pouco maior que a espessura do material para que o corte atravesse; como referência, usa-se de 1.5 a 2 vezes a espessura. Para film de 0.5 mm, amplitude de 0.8–1.5 mm; para espuma de 30 mm, são necessários 5–10 mm.
- Velocidade de avanço: define, em conjunto com a frequência e a amplitude, o avanço por dente. Velocidade alta demais impede o corte e gera fios; velocidade baixa demais faz a borda aquecer por atrito, deixando a borda queimada ou o material aderindo.
- Profundidade de penetração: em geral, corte excedente de 0.3–0.5 mm, para garantir a passagem completa sem danificar a base da mesa.
- Compensação da fenda: ajustada conforme a espessura da lâmina, normalmente 0.3–0.9 mm; sem isso, a dimensão final do produto fica sistematicamente maior.
VI. Defeitos comuns e diagnóstico
- Bordas fiapadas e com fios: em primeiro lugar aumentar a frequência ou trocar a lâmina por uma nova; em seguida reduzir a velocidade de avanço.
- Corte incompleto em pontos locais: verificar se a sucção falhou em alguma zona e se o material arquearou, e depois confirmar se a amplitude é suficiente.
- Dimensão geral maior: compensação da fenda não ajustada ou ajustada com valor baixo demais.
- Lâmina quebrando com frequência: entrada profunda demais, avanço rápido demais ou lâmina muito saliente, o que reduz a rigidez.
- Superfície de corte amarelada e brilhante: atrito excessivo na borda; reduzir a frequência ou aumentar o avanço e, se necessário, usar lâmina com revestimento.
VII. Limites de aplicação
A faca vibratória é indicada para materiais flexíveis e semirrígidos: couro, tecidos para vestuário, couro e forro de interiores automotivos, lona de impressão publicitária e painel KT, papelão ondulado e papel alveolar, espumas, juntas de vedação, pré-impregnados de fibra de vidro e de fibra de carbono, tapetes, materiais de isolamento acústico, etc, com espessuras de 0.1–60 mm.
Mas não serve para tudo: chapas de aço espessas, vidro duro e cerâmica de alta dureza exigem laser, jato de água ou plasma; peças metálicas de precisão muito elevada também não são adequadas. Na seleção, confirme primeiro a dureza e a espessura do material e se ele contém partículas duras, e só então defina o tipo de lâmina e a faixa de frequência — isso é mais útil do que simplesmente comparar a velocidade das máquinas.