
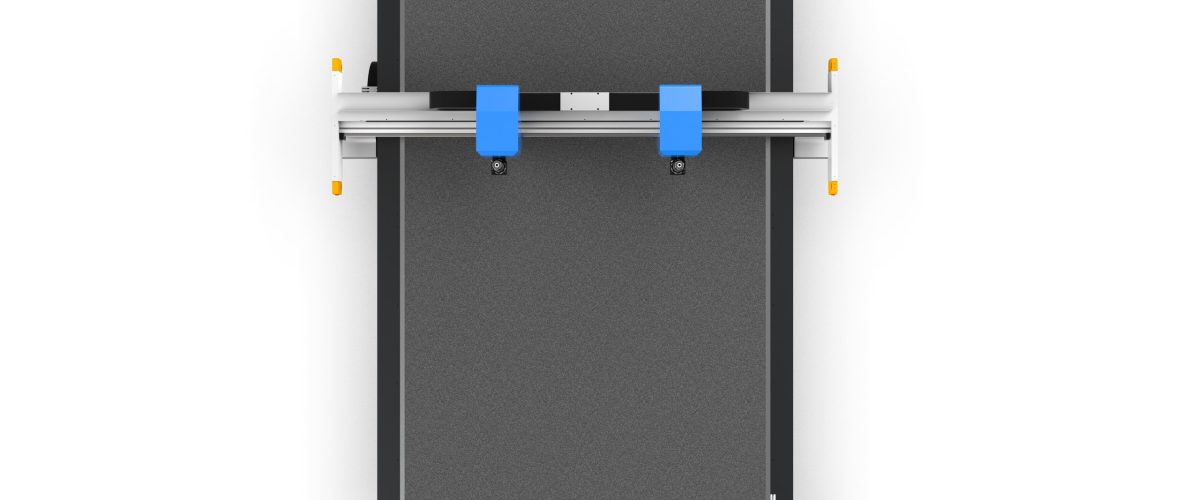
A máquina de corte com faca oscilante é um equipamento CNC que corta materiais flexíveis com uma lâmina de alta frequência, e sua precisão é afetada por múltiplos fatores, como montagem mecânica, controle de movimento, estado da ferramenta, características do material e ambiente.
A precisão é influenciada pela montagem mecânica, controle de movimento, estado da ferramenta, características do material e ambiente.Após a instalação de uma nova máquina ou após uso prolongado, problemas como desvio dimensional de corte, incisão não vertical e sobrecorte em cantos aparecem gradualmente.
Por meio de ajustes sistemáticos de precisão, o erro de corte pode ser controlado de forma estável dentro de ±0,1 mm, atendendo aos requisitos rigorosos de setores como interiores automotivos, sinalização publicitária e materiais compostos.
Por que a máquina de corte com faca oscilante precisa de ajuste de precisão?
A máquina de corte com faca oscilante corta materiais flexíveis com uma lâmina de alta frequência, e sua precisão é afetada por múltiplos fatores, como montagem mecânica, controle de movimento, estado da ferramenta, características do material e ambiente.
Após a instalação de uma nova máquina ou após uso prolongado, problemas como desvio dimensional de corte, incisão não vertical e sobrecorte em cantos aparecem gradualmente.
Por meio de ajustes sistemáticos de precisão, o erro de corte pode ser controlado de forma estável dentro de ±0,1 mm, atendendo aos requisitos rigorosos de setores como interiores automotivos, sinalização publicitária e materiais compostos.
1. Ajuste de precisão mecânica: eliminar o erro desde a origem
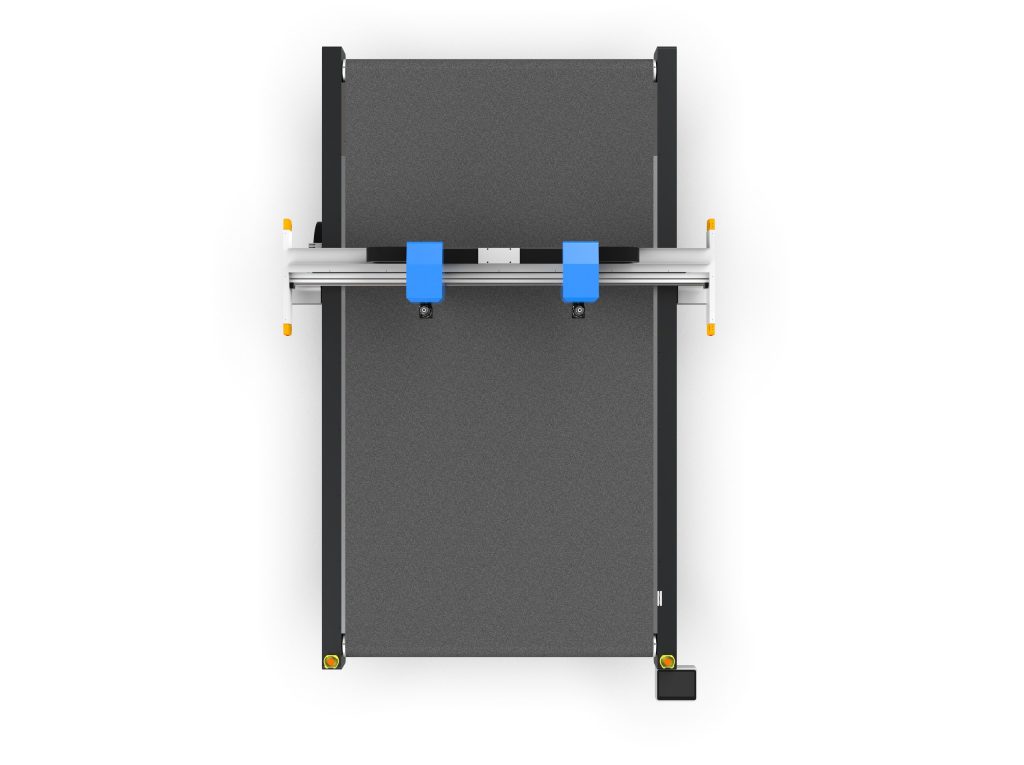
1. Ajuste da folga entre guias lineares e cremalheira
O desgaste do bloco da guia linear ou uma folga excessiva no engrenamento da cremalheira podem causar vibração no movimento.Use um relógio comparador para medir a folga lateral do bloco, que deve ser ≤0,02 mm;a folga de engrenamento da cremalheira deve ser ajustada para 0,05~0,1 mm por meio do rolamento excêntrico.
Após o ajuste, empurre manualmente o pórtico ao longo de todo o curso;não deve haver sensação de travamento.
2. Calibração da perpendicularidade do cabeçote de corte
Se o cabeçote de corte não estiver perpendicular à mesa, ocorrerá chanfro no corte.Coloque um esquadro de 90° sobre a mesa e use um calibrador de lâminas para medir a folga entre a haste da faca e o esquadro;a diferença entre a parte superior e inferior deve ser ≤0,05 mm/100 mm.
Se estiver fora da tolerância, ajuste os calços ou os parafusos de ajuste da placa de montagem do cabeçote de corte.
3. Verificação da planicidade da mesa
Uma mesa irregular pode causar empenamento local após a adsorção do material. Use um relógio comparador ao longo da diagonal; a planicidade deve ser ≤0,15 mm/m. Se estiver fora da tolerância, corrija ajustando os parafusos de suporte da mesa ou adicionando calços.
4. Ajuste da tensão da correia
Uma correia sincronizadora muito solta provoca folga de reversão. Meça o ponto médio do vão da correia com um tensiômetro; a deflexão deve ser de 1/100 a 1/80 do vão. Após o ajuste, mova manualmente o cabeçote de corte para frente e para trás; a resistência deve ser uniforme, sem variação de folga ou aperto.
II. Otimização dos parâmetros de movimento: equilíbrio entre velocidade e precisão
1. Aceleração e desaceleração em cantos
Aceleração excessiva causa ultrapassagem e vibração. Recomenda-se definir a aceleração dos eixos X/Y em 0,5~1,5 m/s²; nos cantos, utilize transição em arco ou reduza a velocidade para 30%~50% da velocidade de avanço. Para cantos agudos com R<5mm, ative a função “desaceleração em cantos” com limite de desaceleração de 0,3~0,5g.
2. Ajuste do ganho do servo
Ganho de malha de posição muito alto causa ruído e oscilação;muito baixo resulta em grande erro de seguimento.Observe a curva de erro de seguimento no software do driver e ajuste o ganho da malha de posição até que a flutuação do erro seja ≤0,05mm;defina o tempo de integração da malha de velocidade em 10~20ms.
Recomenda-se ajustar primeiro a malha de velocidade e depois a malha de posição.
3. Compensação de folga de reversão
Defina o valor de compensação de folga de reversão nos parâmetros do sistema de controle (normalmente 0,02~0,1mm). Meça o erro de posicionamento direto e reverso com interferômetro a laser ou relógio comparador e insira a média de várias medições na tabela de compensação.
III. Ajuste da Ferramenta e dos Parâmetros de Corte
1. Seleção e Instalação da Lâmina
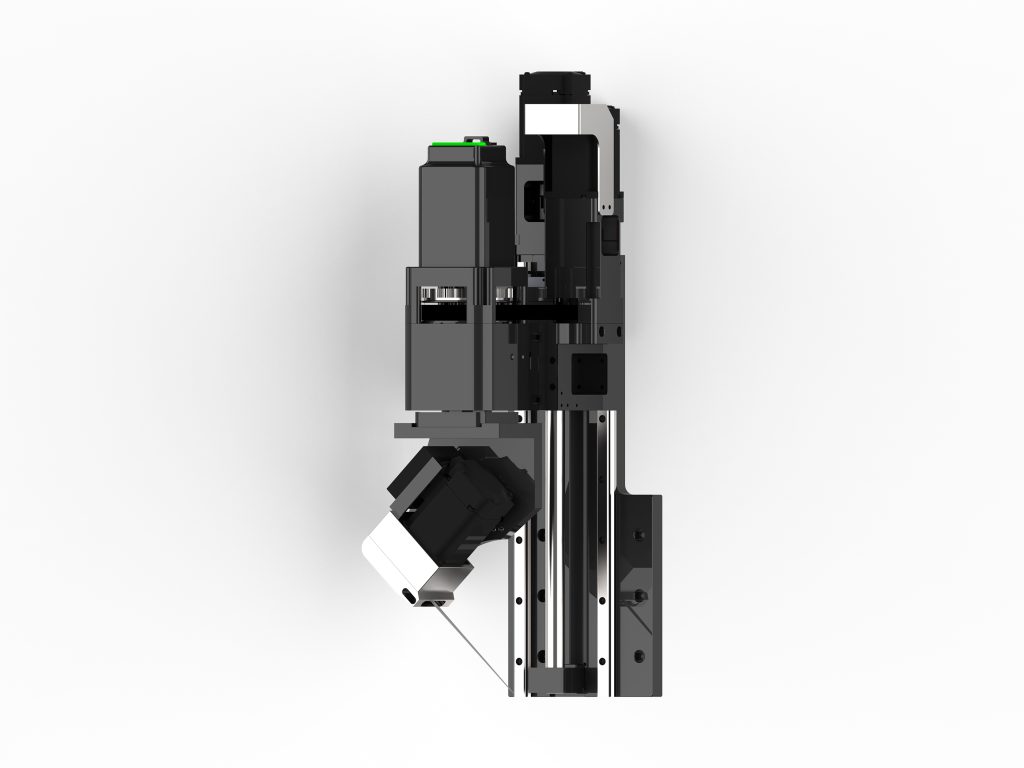
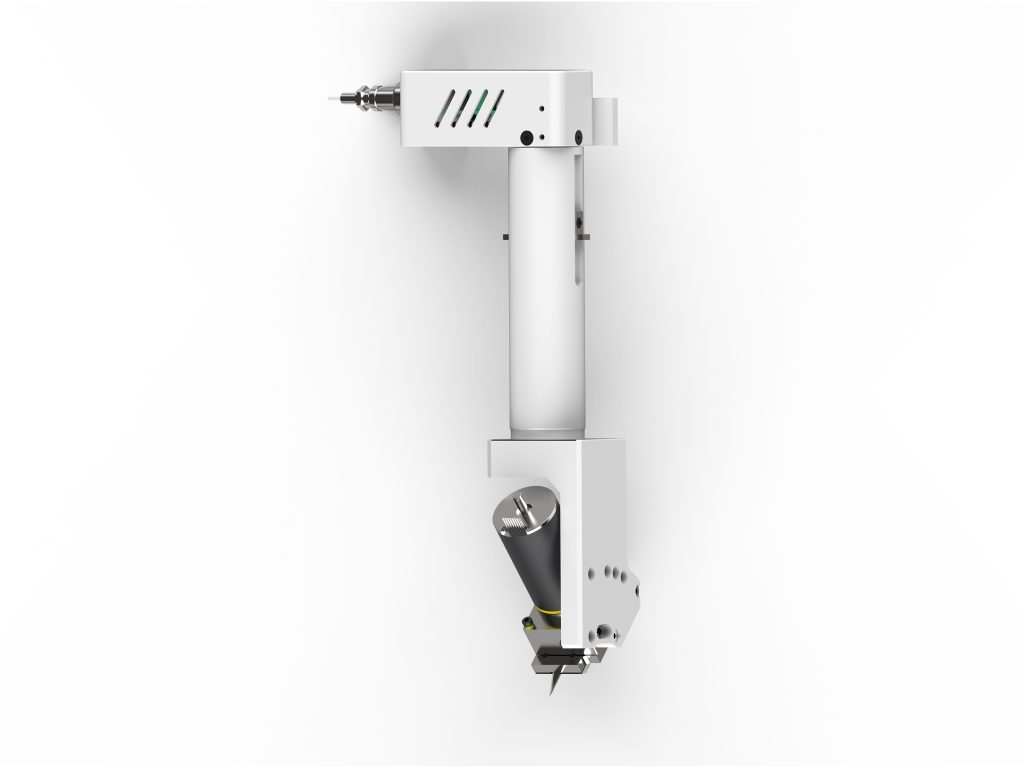
Selecione o ângulo da lâmina de acordo com a dureza do material: materiais macios usam lâmina pontiaguda de 15°~20°, materiais duros usam lâmina em ângulo de 30°~45°.Durante a instalação, certifique-se de que a lâmina esteja firmemente fixada, sem folga, e que a excentricidade da ponta da lâmina seja ≤0,03mm.
Verifique regularmente o desgaste da lâmina e substitua-a a tempo quando as rebarbas de corte aumentarem.
2. Correspondência entre Frequência de Vibração e Amplitude
A frequência de vibração geralmente é definida entre 8000~20000 vezes/minuto, com amplitude de 0,5~2mm.Ao cortar materiais finos e macios, use alta frequência e pequena amplitude (por exemplo, 15000 vezes/min, 0,8mm);para materiais espessos e duros, use baixa frequência e grande amplitude (por exemplo, 10000 vezes/min, 1,5mm).
Após o ajuste, observe o corte, que deve estar plano e sem serrilhado.
3. Velocidade de Corte e Taxa de Avanço
Velocidade excessiva pode causar corte incompleto ou desvio da lâmina. Recomenda-se definir a velocidade inicial em 10~20m/min e, para cada 1mm de aumento na espessura do material, reduzir 2~3m/min. Ajuste por meio de cortes de teste, tendo como referência a ausência de aderência na parte inferior do corte e de rebarbas fundidas na parte superior.
4. Pressão de Descida da Ferramenta e Controle de Sobrecorte
Pressão de descida excessiva acelera o desgaste da lâmina e causa danos à mesa; pressão insuficiente resulta em corte incompleto. Defina a pressão de descida em 105%~110% da espessura do material e ative a função de “compensação de sobrecorte”, adicionando 0,1~0,2mm de sobrecorte nos cantos para compensar o subcorte causado pelo raio da ferramenta.
IV. Otimização da fixação e adsorção de materiais
1. Ajuste da pressão de adsorção a vácuo
A força de adsorção insuficiente causa deslocamento do material. Para materiais permeáveis ao ar, a pressão de vácuo deve ser ≥-0,06MPa; para materiais densos, pode ser reduzida para -0,04MPa para evitar marcas de compressão. Na adsorção por zonas, certifique-se de que a área de corte esteja totalmente coberta.
2. Pré-tratamento da planicidade do material
Materiais em rolo devem ser totalmente desenrolados e alisados; se necessário, use rolos de pré-aquecimento (40~60℃) para eliminar tensões internas. Chapas devem ser posicionadas planas, com empenamento ≤2mm/m. Para corte em múltiplas camadas, fixe cada camada com fita dupla-face para evitar deslizamento entre camadas.
V. Ambiente e manutenção diária
1. Isolamento de temperatura e vibração
A flutuação da temperatura ambiente deve ser controlada dentro de ±2℃/h, e a máquina deve ser mantida afastada de fontes de vibração, como equipamentos de estampagem. Se necessário, instale almofadas de amortecimento; a velocidade de vibração do piso deve ser ≤0,5mm/s.
2. Verificação periódica de precisão
Semanalmente, use uma peça de teste circular padrão para verificar a circularidade (≤0,1mm); mensalmente, use um interferômetro a laser para verificar a precisão de posicionamento (≤0,05mm/300mm). Mantenha um registro de precisão, anotando as tendências de dados antes e após os ajustes.
3. Limpeza e lubrificação
A cada turno, limpe a poeira das guias lineares e cremalheiras; semanalmente, aplique graxa à base de lítio nos blocos das guias; mensalmente, verifique o desgaste das correias sincronizadoras. Mantenha o interior da cabeça de corte limpo, evitando a entrada de poeira no mecanismo de oscilação.
VI. Tabela de solução de problemas comuns de precisão
- Corte não vertical: verifique a perpendicularidade do cabeçote de corte, o ângulo de instalação da lâmina e se a profundidade de pressão está excessiva.
- Sobre-corte ou sub-corte em cantos: ajuste os parâmetros de desaceleração em cantos, o valor de compensação de sobre-corte e as configurações de aceleração.
- Grande desvio dimensional: verifique o ganho do servo, a compensação de folga reversa e a tensão da correia.
- Rebarbas no corte: substitua a lâmina, ajuste a frequência de vibração e a velocidade de corte, verifique a pressão de sucção.
- Baixa repetibilidade de posicionamento: verifique o desgaste das guias lineares, a folga do fuso/cremalheira e a conexão do encoder do motor.
Por meio dos ajustes sistemáticos acima, a máquina de corte por faca oscilante pode manter alta precisão de operação a longo prazo. Recomenda-se registrar as alterações de parâmetros após cada ajuste, formando uma instrução de trabalho padronizada adequada aos próprios materiais e processos.
FAQ
Como ajustar o corte não vertical da máquina de corte por faca oscilante?
Verifique a perpendicularidade do cabeçote de corte (diferença de folga ≤0,05mm/100mm), o ângulo de instalação da lâmina e se a profundidade de pressão está excessiva; se necessário, ajuste calços ou parafusos de fixação.
Como configurar os parâmetros de desaceleração em cantos da máquina de corte por faca oscilante?
Reduza a velocidade de avanço nos cantos para 30%~50%, defina o limiar de desaceleração em 0,3~0,5g e ative a função de desaceleração em cantos para ângulos agudos com R<5mm.
Qual valor de compensação de folga reversa é adequado para a máquina de corte por faca oscilante?
Normalmente, define-se 0,02~0,1mm; meça o erro de posicionamento direto e reverso com interferômetro a laser ou relógio comparador e insira a média de múltiplas medições na tabela de compensação.
Como escolher a lâmina da máquina de corte por faca oscilante?
Para materiais macios, use faca pontiaguda de 15°~20°; para materiais duros, use faca inclinada de 30°~45°. Após a instalação, a oscilação da ponta da lâmina deve ser ≤0,03mm; verifique o desgaste regularmente.