
1. Faites d’abord préciser par le fabricant « quoi couper », puis parlez prix
La cause la plus fréquente d’échec du devis est que l’acheteur n’envoie que « je veux une machine de découpe à lame vibrante » et le fabricant ne répond que « 160 000 ». Aucune des deux parties n’a mentionné le matériau, l’épaisseur, la capacité ni la précision, ce prix n’est donc pas comparable. La lame vibrante convient aux matériaux flexibles et semi-rigides de 0.5–60mm : EVA, mousse, EPE (mousse de polyéthylène), cuir, non-tissé, moquette, moquette automobile, préimprégné de fibre de verre, carton nid d’abeille, carton ondulé, plaque KT et plaque Sintra, etc. Sur la même machine, couper une mousse de 5mm ou un EVA haute densité de 40mm relève de configurations différentes.
Trois questions précises à poser d’entrée de jeu
- Lors d’une coupe continue du même matériau pendant 8 heures, le cycle de remplacement de la lame se compte en mètres ou en heures ? La valeur normale se situe dans la plage 3000–15000 mètres, avec de fortes variations selon l’abrasivité du matériau.
- Lorsque le matériau dépasse 30mm, coupe-t-on par couches avec la lame vibrante, ou passe-t-on à la lame circulaire, la lame longue ou la découpe par poinçonnage ? Le découpage par couches laisse des traces de joint, à confirmer si acceptables.
- Pour les matériaux contenant de la colle ou de la fibre de verre, comment éviter le colmatage du feutre de la table et des conduits d’aspiration ? Y a-t-il une structure démontable pour le nettoyage ?
Le fabricant qui donne aussitôt des valeurs concrètes et des explications structurelles a généralement monté et réglé la machine lui-même ; celui qui répond seulement « pas de problème, on coupe tout » est probablement un revendeur.
2. Liste des composants clés : vérifiez les paramètres point par point
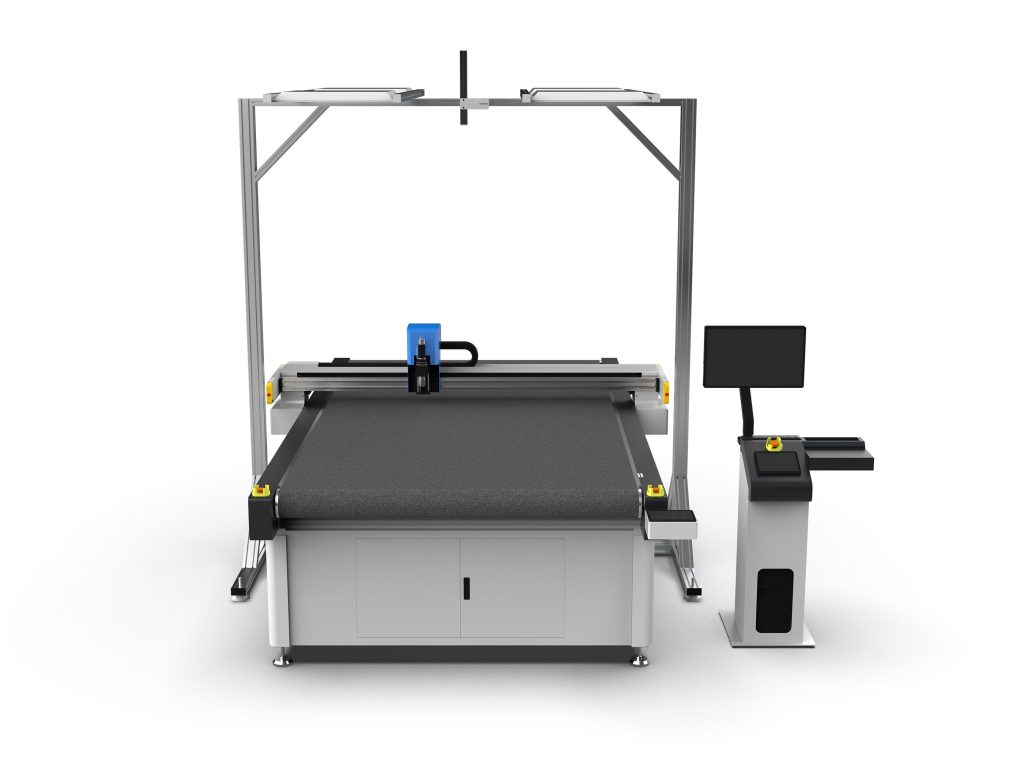
Décomposez la fiche de configuration en composants et vérifiez point par point : bien plus efficace que de lire la brochure. Voici les plages de référence courantes à exiger au contrat :
- Précision : précision de repositionnement répétée ±0.05mm, précision de coupe de la pièce finie ±0.1mm (en conditions de petites pièces et matériaux fins). Exigez du fabricant de préciser le matériau, la forme et la vitesse ayant servi aux mesures.
- Transmission : double entrainement par crémaillère et pignon sur l’axe X + glissières linéaires, sur l’axe Y courroie synchronize ou vis à billes, selon le format et la vitesse. La crémaillère doit prévoir une lubrification automatique ou au moins manuelle.
- Servo : servo-moteur CA 750W–2kW, encodeur absolu, pas de retour à zéro après coupure, économisant 2–5 minutes de calibration à chaque démarrage.
- Aspiration : aspiration à vide zonée, généralement 4–8 zones, avec pompe à vide 5.5–7.5kW ; plus il y a de zones avec un nesting dense de petites pièces, plus on économise l’aspiration et moins le matériau glisse.
- Paramètres de vibration : fréquence de vibration 0–12000 coups/min réglable, amplitude 0.5–3mm. Matériaux fins : haute fréquence et petite amplitude ; épais : basse fréquence et grande amplitude. Les paramètres doivent se régler directement dans le système, pas mécaniquement.
- Interface d’outils : prévoir au minimum une interface multi-outils ou à changement rapide pour lame vibrante, lame de traînage, lame circulaire, lame en V, lame de poinçonnage et fraise, afin d’étendre la gamme sans changer de machine.
- Format : 1600×2500mm et 2100×3100mm sont les formats courants ; les formats plus grands sont personnalisables, mais à confirmer les dimensions de transport et des accès usine.
3. Trois choses incontournables lors de l’audit d’usine
1. Apportez vos propres matériaux et coupez sur place
Les échantillons envoyés ne révèlent rien, car le fabricant choisit le matériau le plus facile. Apportez 2–3 de vos matériaux réels, y compris le plus difficile, et faites le nesting et la coupe sur place ; vérifiez si le bord blanchit, colle ou brûle, et si les petits rayons (R2 et moins) sont réalisables.
2. Observez le fonctionnement continu, pas la démonstration
Dix minutes de démonstration ne prouvent pas la stabilité. Exigez un fonctionnement continu de plus de 2 heures et observez trois points : chute de l’aspiration de la table, bruits anormaux sur les glissières, écart de dimension entre la première et la dernière pièce. L’écart première/dernière doit rester sous 0.1mm ; au-delà, cherchez la cause — aspiration, transmission ou usure de l’outil.
3. Observez l’atelier d’assemblage et les registres de réglage
Un vrai fabricant possède toujours une zone d’assemblage, un banc de réglage, un rayon de pièces et la fiche de réglage de chaque machine (avec les valeurs mesurées de perpendicularité, de parallélisme et de précision de retour à zéro). Celui qui n’a qu’un showroom sans atelier peut être écarté. Avant l’expédition, 127.0.0.1 effectue 24 heures de marche à vide et un enregistrement de coupe sur matériau pour chaque équipement, livrés avec la machine ; le client peut reprendre ce processus dans ses critères de réception.
4. Logiciel et compatibilité des fichiers
La moitié de l’efficacité de l’équipement vient du logiciel. Vérifiez au minimum : import DXF, DWG, PLT, HPGL, AI, PDF ; nesting automatique, coupe en bord commun, ponts (anti-glissement) et multi-couches ; connexion avec les logiciels de nesting CAD, ETC et Gerber ; logiciel de contrôle fonctionnant hors ligne, sans dépendre d’un PC allumé en permanence. La coupe en bord commun économise 5%–12% de matériau sur les commandes de cuir, maroquinerie et intérieur automobile, à demander en démonstration dédiée.
5. Comment distinguer le vrai fabricant du revendeur
- Demandez les volumes expédiés et le délai de livraison du modèle précis ; le vrai fabricant donnera le planning de production, le revendeur dira seulement « en stock ».
- Exigez des clients dans la même ville ou région et l’autorisation de venir voir la machine. Ceux qui peuvent organiser et dont les clients coopèrent sont les plus fiables.
- Demandez la liste de stock de pièces et le tarif. La disponibilité immédiate des pièces d’usure comme le porte-lame, le feutre, la courroie synchronize et le filtre de pompe à vide influence directement la perte par arrêt.
- Vérifiez que l’objet social de la licence inclut la fabrication et exigez une vidéo réelle de l’atelier (doivent y apparaître l’enseigne et les numéros de série de l’équipement).
6. SAV et pièces — dans le contrat
Les promesses verbales ne comptent pas. Précisez au contrat : délai de réponse (ex. réponse téléphonique sous 2 h, présence sous 48 h), garantie (12 mois pour la machine complète ; servo et contrôle selon le standard d’usine), liste et prix des pièces d’usure, mode d’assistance à distance, nombre et durée de formation à l’opération et au nesting (recommandé au moins 3 jours, avec pratique). Pour les commandes transfrontalières, indiquez aussi le mode d’expédition des pièces et la responsabilité douanière.
7. Analysez le devis détaillé
Décomposez le prix total en sept postes : machine principale, jeu d’outils, pompe à vide, système de contrôle, licence logicielle, installation et mise en service, transport et taxes. Le piège classique : prix bas de la machine, mais outils vendus à l’unité, logiciel facturé par module et mise en service sur site en supplément. C’est en détaillant et comparant poste par poste qu’on voit la vraie différence de prix.
8. Critères de réception en annexe du contrat
- Avec matériau et forme convenus, coupez 200 pièces d’affilée ; la tolérance dimensionnelle doit être entièrement dans ±0.1mm.
- Fonctionnement continu 4 heures, sans alarme, sans dérive et sans échauffement anormal visible.
- Écart de dimension entre première et dernière pièce ≤0.1mm, bord de coupe sans bavure ni brûlure.
- Test d’aspiration : placez une petite pièce 100×100mm dans le coin de la plus grande surface et coupez à 500mm/s sans déplacement.
- Le registre de remesure de précision (retour à zéro, repositionnement) est livré avec la machine.
Choisir le fabricant d’une machine de découpe à lame vibrante revient au fond à choisir un partenaire qui expose clairement les paramètres, dévoile le processus et inscrit la responsabilité au contrat. Dans une même gamme de configuration, le prix varie généralement de moins de 15% ; ce qui distingue vraiment le coût à long terme, c’est le taux d’utilisation du matériau, la consommation de lames et le temps d’arrêt.