
Machine de prototypage pour carton ondulé : du choix à l’utilisation efficace, guide complet
La machine de prototypage pour carton ondulé est un équipement essentiel pour les entreprises d’emballage afin de réaliser rapidement des échantillons et de valider la conception structurelle. Que ce soit une usine de cartons, une usine de boîtes couleur ou un bureau de design, une machine de prototypage pour carton ondulé aux performances stables peut réduire considérablement les délais de livraison et les coûts d’essai-erreur. Cet article, partant de l’application pratique, explique systématiquement les paramètres de sélection, les points clés d’utilisation et les méthodes de maintenance de la machine de prototypage pour carton ondulé, afin de vous aider à prendre des décisions plus éclairées.
I. Types principaux et scénarios d’application de la machine de prototypage pour carton ondulé
Actuellement, les machines de prototypage pour carton ondulé dominantes sur le marché peuvent être classées en trois catégories selon le mode de découpe :
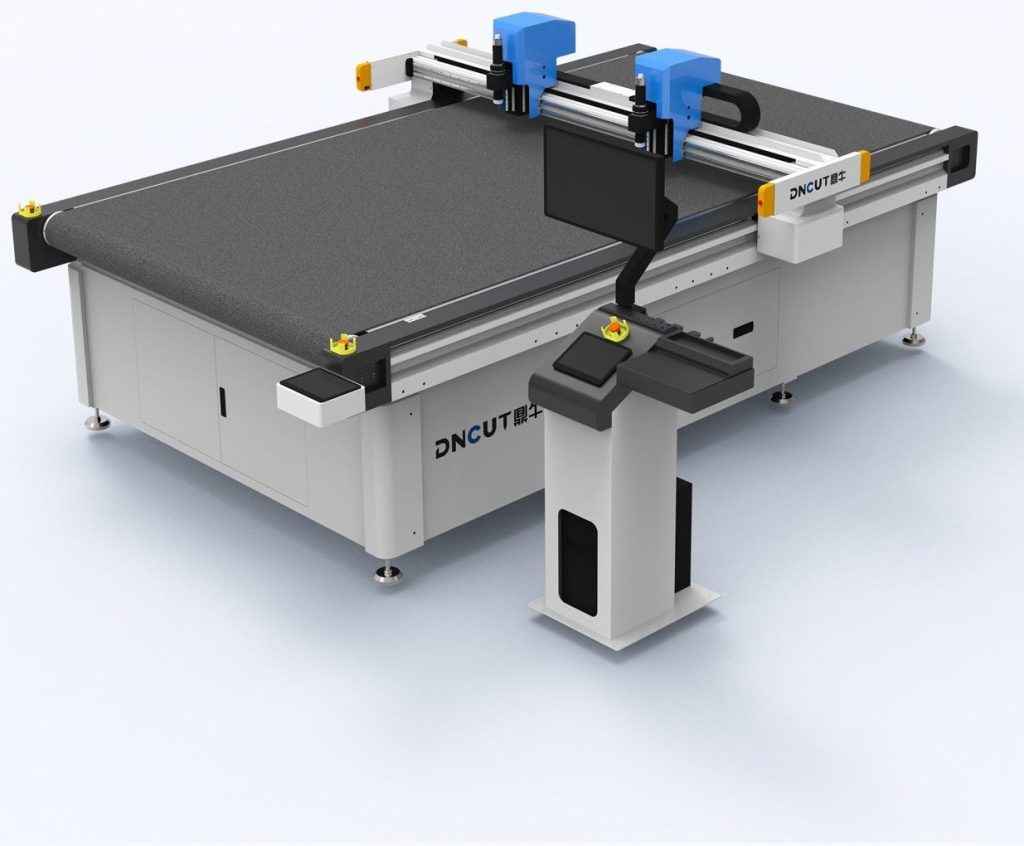
- Machine de découpe par couteau oscillant : utilise une lame à haute fréquence pour découper le carton ondulé, offrant une coupe nette et sans bavures, adaptée aux présentoirs et boîtes de forme irrégulière exigeant une haute précision. L’épaisseur de coupe est généralement de 1 à 10 mm, et la surface d’alimentation maximale courante est de 1300 mm × 2500 mm.
- Machine de découpe laser : découpe sans contact au moyen d’un faisceau laser, vitesse pouvant atteindre 60 m/min, mais les bords présentent une carbonisation et elle ne convient pas au carton ondulé à forte teneur en colle ; elle est principalement utilisée pour le carton blanc ou le carton ondulé fin.
- Machine de découpe à lame circulaire / lame traînante : structure simple et coût faible, adaptée à la découpe rectiligne et au rainage simple, mais peu adaptée aux formes complexes, avec une précision généralement d’environ ±0,5 mm.
Pour la plupart des usines de cartons d’emballage et de boîtes colorées, la machine de découpe à couteau oscillant pour l’échantillonnage est le choix le plus rentable, car elle peut traiter le carton ondulé (cannelure E, cannelure B, cannelure C) et est également compatible avec le papier cartonné et le carton gris, offrant ainsi une polyvalence à une seule machine.
II. Interprétation des paramètres clés : comment lire les spécifications de l’équipement
1. Précision de coupe et précision de repositionnement
La précision de coupe désigne l’écart entre la ligne de coupe réelle et la ligne de conception ; une machine de découpe à lame oscillante de qualité peut atteindre ±0,1 mm. La précision de repositionnement désigne l’erreur lors du retour répété à une même position, généralement exigée à ±0,05 mm maximum. Ces deux paramètres déterminent directement si l’échantillon peut correspondre à la forme de découpe ultérieure.
2. Épaisseur de coupe maximale et adaptabilité aux matériaux
L’épaisseur de coupe nominale d’une machine de découpe de carton ondulé désigne généralement l’épaisseur totale d’un carton ondulé simple cannelure. Par exemple, la cannelure E a une épaisseur d’environ 1,5 à 2 mm, la cannelure B d’environ 3 mm, la cannelure C d’environ 4 mm. Pour découper du carton ondulé multicouche complexe (par exemple AB, épaisseur 7 à 8 mm), il faut vérifier si l’équipement est équipé de lames rallongées et d’un moteur vibrant de puissance suffisante. Il est recommandé d’apporter lors de l’achat des échantillons de carton issus de la production réelle pour des essais de coupe sur place.
3. Dimensions de la surface de travail
Les spécifications courantes sont 1300×2500 mm, 1600×2800 mm, 1800×3000 mm, etc. Lors du choix, il faut tenir compte des dimensions développées des cartons d’échantillonnage les plus fréquents et prévoir une marge de 10 %. Si l’espace est limité, on peut envisager un modèle équipé d’un système d’alimentation automatique, permettant la découpe par segments pour réaliser des formats de grande dimension.
4. Fonctions de rainage et de cannelage
Les tables de découpe de carton ondulé pour prototypage sont généralement équipées de roues de rainage et de lames de refendage. La profondeur de rainage doit être réglable afin de s’adapter aux différents types d’ondulation et épaisseurs de carton ; la largeur de refendage est généralement disponible en 3 mm, 5 mm et 7 mm, selon les besoins de différents types de caisses. Certains modèles haut de gamme prennent en charge le changement automatique d’outils, réduisant ainsi l’intervention manuelle.
III. Processus opérationnel et astuces pratiques
1. Préparation des fichiers et mise en page
Exportez le fichier de conception au format DXF ou AI, en vérifiant que les calques des lignes de découpe, des lignes de rainage et des lignes de refendage sont bien séparés. Lors de la mise en page, respectez le principe « d’abord l’intérieur puis l’extérieur, d’abord le petit puis le grand » pour réduire le gaspillage de matière. Il est recommandé de prévoir une marge de sécurité d’au moins 20 mm sur les bords du carton afin d’éviter tout déplacement du carton lors de la découpe.
2. Fixation du carton et réglage de l’outil
Utilisez la table à aspiration sous vide pour fixer le carton, la valeur de vide recommandée est de -0,06 à -0,08 MPa. Lors du réglage de la lame, abaissez d’abord manuellement la pointe de la lame jusqu’à la surface du carton, puis ajustez finement vers le bas de 0,1 à 0,2 mm pour garantir une coupe traversante sans être trop profonde. Lors de la découpe de carton ondulé, la pointe de la lame doit être légèrement en dessous de la face inférieure du carton de 0,1 mm afin d’éviter que la couche inférieure du carton ne soit pas entièrement coupée.
3. Référence de réglage des paramètres
- Fréquence d’oscillation : pour le carton ondulé, il est recommandé de 8000 à 12000 coups/minute ; pour le carton compact, on peut augmenter jusqu’à 15000 coups/minute.
- Vitesse de coupe : les segments rectilignes peuvent être réglés entre 800 et 1200 mm/s, tandis que les segments courbes sont réduits à 400-600 mm/s pour garantir la précision.
- Pression de rainage : à ajuster selon l’épaisseur du carton, environ 0,2-0,3 MPa pour l’onde E et environ 0,3-0,4 MPa pour l’onde B.
4. Contrôle de la première pièce et échantillonnage en série
Une fois la première pièce terminée, mesurez les dimensions clés au pied à coulisse (par exemple longueur, largeur et hauteur de la caisse, position des rainures) et comparez-les aux valeurs de conception. Après confirmation, vous pouvez enregistrer un modèle de paramètres et l’appeler directement pour les commandes similaires ultérieures. Lors de l’échantillonnage en série, il est recommandé de prélever un échantillon tous les 5 à 10 pièces afin d’éviter toute dérive dimensionnelle due à l’usure de la lame.
IV. Problèmes courants et solutions
- Bords de coupe effilochés ou déchirés : vérifiez si la lame est usée (généralement à remplacer après 200 à 300 mètres de coupe), ou réduisez la vitesse de coupe et augmentez la fréquence d’oscillation.
- Ligne de rainage peu nette : augmentez la pression de rainage ou remplacez la molette de rainage (son diamètre diminue avec l’usure).
- Déplacement du carton entraînant un décalage de coupe : vérifiez l’étanchéité de l’aspiration sous vide, ou ajoutez des galets presseurs auxiliaires.
- Profondeur de coupe irrégulière : calibrez l’horizontalité de la table, ou vérifiez si la pointe de la lame est courbée suite à un choc.
V. Maintenance et gestion des consommables
Après chaque journée de travail, nettoyez les chutes de papier et la poussière sur la table, essuyez les guides avec un chiffon doux et appliquez une petite quantité de graisse lubrifiante. Chaque semaine, vérifiez si les vis de fixation de la lame sont desserrées et si le circuit de vide est obstrué. Chaque mois, calibrez une fois l’horizontalité de la table (à l’aide d’un comparateur à cadran) et vérifiez la tension de la courroie d’entraînement.
En ce qui concerne les consommables, la lame oscillante est une pièce d’usure ; il est recommandé d’en garder 2 à 3 jeux en stock ; la molette de rainage et la lame de rainurage doivent être remplacées tous les 3 à 6 mois selon la fréquence d’utilisation. Lors de l’achat de consommables, veillez à ce qu’ils correspondent à la marque de l’équipement ; des lames de mauvaise qualité accélèrent l’usure du moteur d’oscillation.
VI. Conseils de sélection : adaptation selon les besoins métier
Si vos commandes d’échantillonnage sont principalement constituées de cartons d’emballage standard, avec un volume quotidien de 20 à 50 pièces, il suffit de choisir une machine de découpe à lame oscillante d’une zone de travail de 1300×2500 mm et d’une précision de ±0,2 mm, au prix d’environ 60 000 à 100 000 yuans. Si vous avez affaire à des structures complexes telles que des présentoirs ou des caisses de forme irrégulière, il est recommandé de choisir un modèle haut de gamme équipé d’un positionnement visuel CCD et d’un changement d’outil automatique, avec une précision pouvant atteindre ±0,1 mm, au prix de 150 000 à 250 000 yuans. Pour les sociétés de design ou les scénarios de petites séries à grande variété, vous pouvez envisager une petite machine d’échantillonnage de bureau, d’une zone de travail de 600×900 mm, peu encombrante et flexible à utiliser.
Enfin, un rappel : avant l’achat, exigez impérativement du fournisseur une découpe d’essai sur machine de démonstration, en utilisant votre propre carton et des motifs typiques pour tester la qualité de coupe, la qualité du rainage et l’efficacité. Confirmez également la compatibilité logicielle (prise en charge de l’import direct de DXF, AI, PDF) et le délai de réponse du service après-vente ; ces détails sont souvent plus importants que la fiche technique.