
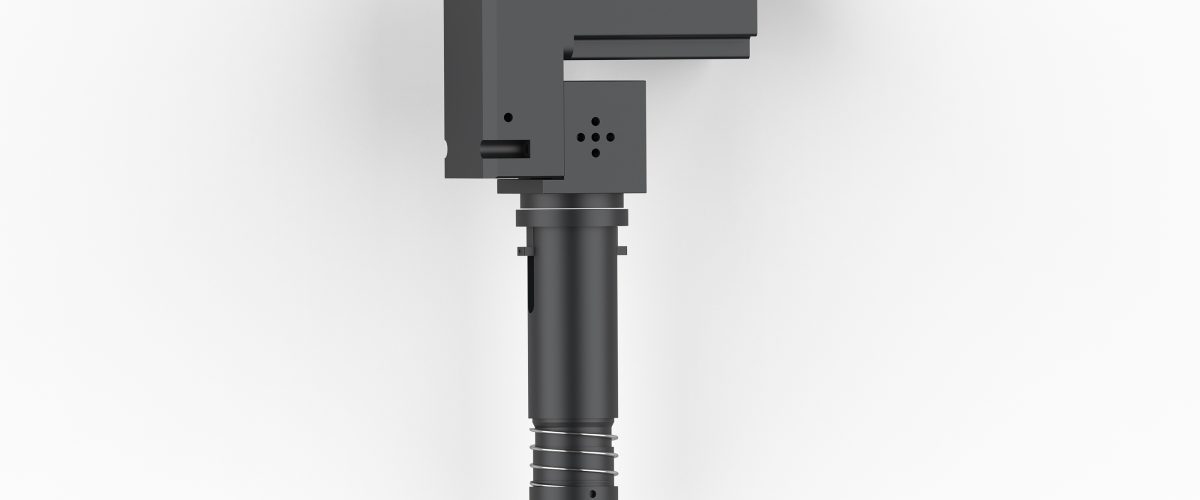
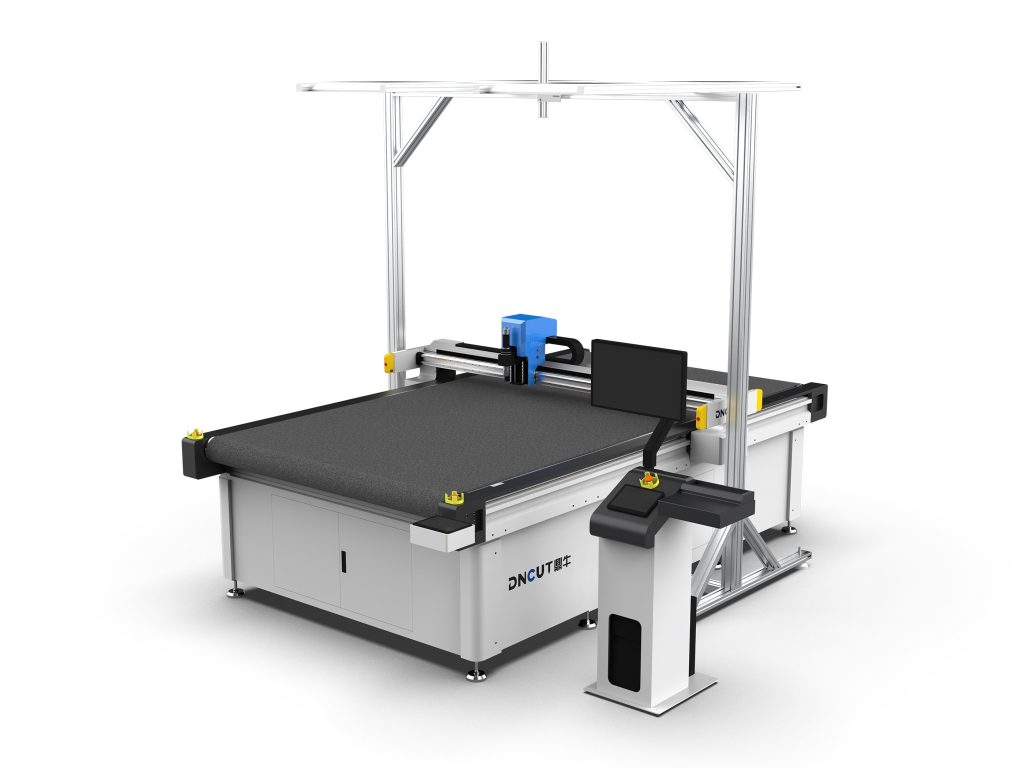
【Machine de découpe à couteau oscillant】est un équipement à commande numérique qui utilise une lame à haute fréquence de vibration pour découper des matériaux souples. La tête de coupe est entraînée par un système servo, adapté aux matériaux non métalliques tels que la mousse EVA, le cuir et le tissu, avec une précision de découpe généralement contrôlée dans ±0,1 mm.
Causes courantes de la baisse de précision des machines de découpe à couteau oscillant
Après une utilisation prolongée, la baisse de précision de découpe des machines de découpe à couteau oscillant est un problème courant.La baisse de précision se manifeste généralement par des écarts dimensionnels de coupe, des traits de coupe non verticaux, une dégradation de la précision de répétition de positionnement, etc.
Selon les données de maintenance réelles, environ 70 % des problèmes de précision proviennent de l’usure des pièces mécaniques ou de réglages de paramètres inappropriés.Les causes sont analysées ci-dessous sous six aspects, avec des méthodes d’étalonnage concrètes.
1. Usure des rails de guidage et des patins
Les rails de guidage et les patins sont les composants essentiels garantissant la précision de mouvement de la tête de coupe.Lorsque la lubrification des rails est insuffisante ou que de la poussière y pénètre, l’usure s’aggrave, ce qui augmente le jeu de mouvement.
Les symptômes typiques sont l’apparition d’ondulations ou une dérive dimensionnelle lors de la découpe de lignes droites.Méthode de contrôle : pousser la tête de coupe à la main pour détecter d’éventuels points durs ou jeux ;mesurer la rectitude du rail avec un comparateur à cadran, l’erreur devant être inférieure à 0,02 mm/300 mm.
Méthode d’étalonnage : nettoyer les rails et les lubrifier à nouveau (avec de la graisse au lithium), et si les patins sont fortement usés (jeu supérieur à 0,05 mm), les remplacer.Après remplacement, il faut réajuster la précharge des rails pour garantir l’absence de jeu tout en assurant un mouvement fluide.
2. Usure ou mauvaise installation de la lame
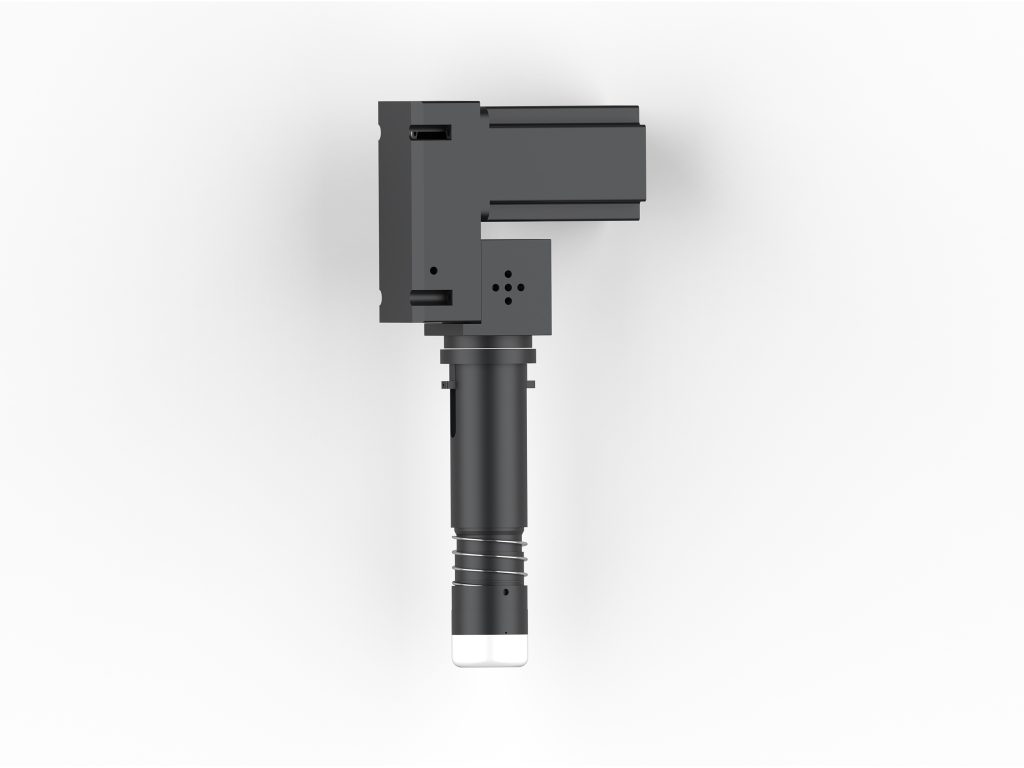
Après usure de la lame oscillante, la résistance de coupe augmente, ce qui provoque un fléchissement de la lame et un trait de coupe incliné.En outre, si la lame n’est pas correctement serrée lors de l’installation ou si des corps étrangers se trouvent dans la douille de serrage, cela peut également entraîner une baisse de précision.
Méthode de contrôle : observer si le trait de coupe présente des bavures ou des bords obliques ;examiner l’usure de la pointe de lame au microscope, et la remplacer si l’usure dépasse 0,1 mm.Méthode d’étalonnage : lors du remplacement de la lame, nettoyer la douille de serrage et le porte-lame pour éliminer tout copeau ;
serrer la douille de serrage avec une clé dynamométrique selon le couple prescrit par le fabricant (généralement 2-3 N·m).Après installation, mesurer le faux-rond radial de la pointe de lame avec un comparateur à cadran, qui doit être inférieur à 0,03 mm.
3. Jeu de la courroie de transmission ou de la vis à billes
Pour les modèles à transmission par courroie, un relâchement de la courroie augmente le jeu inverse ;pour les modèles à transmission par vis, l’usure de l’écrou de la vis produit un jeu axial.La manifestation typique est un écart important sur la diagonale lors de la découpe de carrés.
Méthode de contrôle : placer un comparateur à cadran contre la tête de coupe et la déplacer manuellement en avant et en arrière pour lire la valeur du jeu ;si elle dépasse 0,05 mm, un ajustement est nécessaire.Méthode d’étalonnage : pour la transmission par courroie, ajuster le galet tendeur de manière à obtenir une flèche de courroie de 5 à 10 mm ;
pour la transmission par vis, ajuster la précharge de l’écrou ou remplacer la vis à billes.Après ajustement, effectuer une compensation du jeu inverse en réglant la valeur de compensation dans les paramètres du système de commande (généralement 0,01-0,05 mm).
4. Problèmes du servomoteur et de l’encodeur
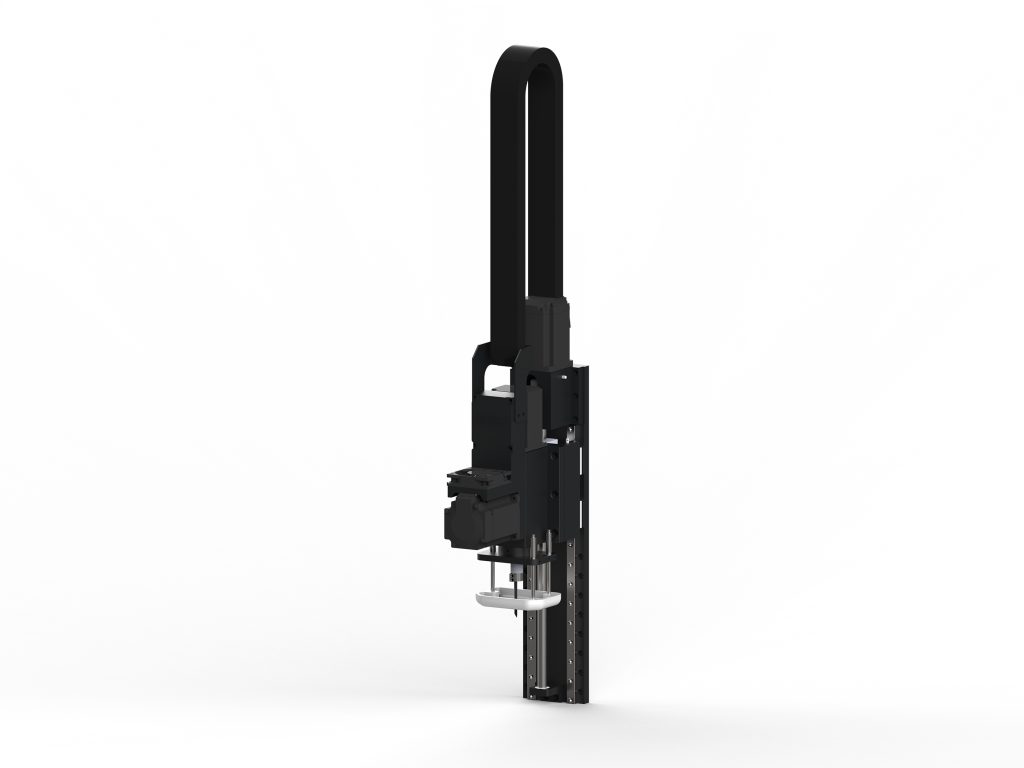
La contamination ou l’endommagement de l’encodeur du servomoteur entraîne des erreurs de retour de position, provoquant un positionnement imprécis.De plus, le desserrage de l’accouplement entre le moteur et la vis à billes génère également des erreurs.Méthode de vérification : observer si le moteur présente des bruits anormaux en fonctionnement ;
utiliser un logiciel de diagnostic pour vérifier la stabilité du signal de l’encodeur.Méthode de calibration : nettoyer l’encodeur (à l’alcool anhydre), le remplacer s’il est endommagé ;vérifier que les vis de l’accouplement sont bien serrées, remplacer l’accouplement élastique si nécessaire.Après remplacement, effectuer à nouveau l’auto-réglage des paramètres du servomoteur.
5. Paramètres de découpe mal réglés
Une inadéquation des paramètres tels que la fréquence de vibration, la vitesse de découpe et la profondeur de pénétration de la lame entraîne une diminution de la précision de découpe.Par exemple, une fréquence de vibration trop élevée fait chauffer et déformer la lame, tandis qu’une fréquence trop basse augmente la résistance de découpe.
Méthode de vérification : comparer avec le tableau des paramètres de process pour confirmer que les paramètres actuels se situent dans la plage recommandée.Méthode de calibration : effectuer des essais de découpe et ajuster progressivement les paramètres.
Pour la découpe d’une mousse EVA de 5 mm d’épaisseur, la fréquence de vibration recommandée est de 12 000 à 15 000 coups/minute, la vitesse de découpe de 200 à 300 mm/s et la profondeur de pénétration de 0,5 à 1 mm.Trouver la meilleure combinaison par essais de découpe et l’enregistrer dans la bibliothèque de process.
6. Plateau de travail non plan ou force d’aspiration insuffisante
Un plateau de travail non plan entraîne un écart inégal entre le matériau et le plateau, affectant l’uniformité de la profondeur de découpe.Une force d’aspiration insuffisante provoque le déplacement du matériau, causant des écarts dimensionnels.
Méthode de vérification : vérifier la planéité du plateau avec une règle et un jeu de cales, l’erreur devant être inférieure à 0,1 mm/m² ;vérifier la pression d’aspiration sous vide, qui doit atteindre au moins -0,06 MPa.Méthode de calibration : refraiser le plateau (avec une fraise dédiée, profondeur de passe de 0,1 à 0,2 mm) ;
vérifier l’absence de fuites dans le circuit de vide, nettoyer le filtre et augmenter la puissance de la pompe à vide si nécessaire.
Procédure de calibration systématique
En cas de baisse de précision, il est recommandé de procéder à une calibration systématique selon les étapes suivantes :
- Étape 1 : Nettoyage et inspection : nettoyer soigneusement les rails de guidage, la vis à billes et le porte-lame, vérifier l’usure de chaque composant.
- Étape 2 : Calibration de la précision mécanique : ajuster successivement la rectitude des rails de guidage, le jeu inverse de la vis à billes et le saut radial de la lame.
- Étape 3 : Calibration des paramètres électriques : vérifier l’encodeur du servomoteur, effectuer l’auto-réglage des paramètres, configurer la compensation du jeu inverse.
- Étape 4 : Optimisation des paramètres de process : ajuster la fréquence de vibration, la vitesse et la profondeur par essais de découpe, enregistrer les meilleurs paramètres.
- Étape 5 : Validation et enregistrement : découper une figure de test standard (par exemple un carré de 100 mm × 100 mm), mesurer l’écart dimensionnel, qui doit être contenu dans ±0,1 mm. Enregistrer les données de calibration et les pièces remplacées, établir un dossier de maintenance.
Recommandations de maintenance préventive
Pour maintenir la précision à long terme, il est recommandé de nettoyer et lubrifier les rails de guidage toutes les 500 heures, de vérifier la lame et la courroie toutes les 2 000 heures et de calibrer la précision mécanique une fois par semestre.
Par ailleurs, maintenir une température ambiante de 20 ± 5 °C et une humidité de 40 % à 70 %, et éviter la pénétration de poussière dans les composants de transmission.
Points essentiels
- Environ 70 % des problèmes de précision proviennent de l’usure des composants mécaniques ou d’un réglage inapproprié des paramètres ; il est nécessaire de vérifier régulièrement le jeu entre les rails de guidage et les patins.
- L’erreur de rectitude des rails de guidage doit être inférieure à 0,02 mm/300 mm ; lorsque le jeu du patin dépasse 0,05 mm, il faut le remplacer.
- Remplacer la lame lorsque l’usure dépasse 0,1 mm ; après installation, le faux rond radial de la pointe de lame doit être inférieur à 0,03 mm.
- La flèche de la courroie de transmission doit être réglée entre 5 et 10 mm ; la valeur de compensation du jeu inverse de la vis à billes est généralement de 0,01 à 0,05 mm.
- Pour la découpe de mousse EVA de 5 mm d’épaisseur, fréquence d’oscillation recommandée : 12 000 à 15 000 coups/min ; vitesse : 200 à 300 mm/s.
- L’erreur de planéité de la surface de travail doit être inférieure à 0,1 mm/m² ; la pression d’aspiration sous vide doit atteindre au moins -0,06 MPa.
Questions fréquentes
Quels sont les signes courants d’une baisse de précision d’une machine de découpe à lame oscillante ?
La baisse de précision d’une machine de découpe à lame oscillante se manifeste généralement par des écarts dimensionnels de coupe, des traits de coupe non perpendiculaires, une dégradation de la précision de répétition du positionnement, ainsi que l’apparition d’ondulations ou d’une dérive dimensionnelle lors de coupes rectilignes.
Comment vérifier si les rails de guidage d’une machine de découpe à lame oscillante nécessitent un calibrage ?
Pousser la tête de coupe à la main pour détecter d’éventuels points durs ou jeux, et mesurer la rectitude des rails au comparateur à cadran ; l’erreur doit être inférieure à 0,02 mm/300 mm, sinon procéder au nettoyage et à la lubrification ou remplacer les patins.
À quoi faut-il faire attention lors de l’installation de la lame oscillante ?
Lors de l’installation de la lame oscillante, nettoyer le porte-pince et le siège de lame pour s’assurer de l’absence de copeaux, serrer la pince au couple de 2 à 3 N·m à l’aide d’une clé dynamométrique ; après installation, le faux rond radial de la pointe de lame doit être inférieur à 0,03 mm.
Quels sont les paramètres recommandés pour la découpe de mousse EVA de 5 mm d’épaisseur ?
Pour la découpe de mousse EVA de 5 mm d’épaisseur, les paramètres recommandés sont : fréquence d’oscillation de 12 000 à 15 000 coups/min, vitesse de coupe de 200 à 300 mm/s, profondeur de pénétration de 0,5 à 1 mm ; optimiser la combinaison par des essais de coupe.
Quelle est la périodicité de maintenance préventive d’une machine de découpe à lame oscillante ?
Pour une machine de découpe à lame oscillante, il est recommandé de nettoyer et lubrifier les rails toutes les 500 heures, de vérifier la lame et la courroie toutes les 2 000 heures, de calibrer la précision mécanique une fois par semestre, et de maintenir la température ambiante à 20 ± 5 °C.
Méthode de choix des lames et de détermination de la périodicité de remplacement pour machine de découpe à lame oscillante
Points essentiels de maintenance du système d’aspiration sous vide et du circuit pneumatique d’une machine de découpe à lame oscillante
Guide pratique de maintenance et de réparation des machines de découpe à couteau oscillant
Petit CC