
I. الحركة الأساسية للسكين المتذبذب
طرف التنفيذ في ماكينة القطع بالسكين المتذبذب هو نصل يقوم بحركة ذهاب وإياب عالية التردد في الاتجاه العمودي فقط. تُحوَّل الحركة الدوارة الصادرة عن المحرك عبر آلية النقل إلى حركة ذهاب وإياب عمودية لحامل النصل: أثناء القطع يكون الشوط العمودي للنصل صغيرًا جدًا مع تردد مرتفع، أما في الاتجاه الأفقي فيتحرك مع الرأس على محوري X/Y. لذلك يكون اتجاه القوة المطبَّقة على المادة عموديًا تقريبًا، مع غياب شبه كامل للقوة الجانبية.
هذه الخاصية هي التي تحدد الفرق الجوهري بين السكين المتذبذب وسكين السحب والسكين الدائري والليزر: فهو لا يعتمد على توجيه حافة القطع ولا على الانصهار الحراري، بل يفتح المادة بقطع دقيق جدًّا عند تردد فائق العالية. فهم هذه النقطة هو أساس ضبط المعاملات اللاحقة.
II. ثلاثة أنظمة نقل رئيسية
1. العجلة اللامركزية + آلية الشاقود والزلاق
هذا هو الحل الأكثر شيوعًا في الموديلات الصناعية. يدفع محرك سيرفو أو محرك بدون فرش العمود اللامركزي، وتُساوي الإزاحة نصف سعة الحركة. إذا كانت سرعة دوران العمود اللامركزي n فإن تردد الاهتزاز في نظام الإزاحة الواحدة f≈n؛ وفي التوزيع المتماثل للإزاحتين f≈2n. البنية متينة وتتحمل مقاومة قطع كبيرة وتكلفة الصيانة منخفضة؛ أما العيب فهو أن السعة تُعدَّل بتبديل خرطوشة الإزاحة، وأن الحد الأعلى للتردد محدود بالمحامل وقصور الذاتي للرابط، وعادة ضمن 12 000 دورة/دقيقة.
2. محرك الملف الصوتي أو المحرك الخطي بالقيادة المباشرة
يقود المتحرّك حامل النصل مباشرة دون مفصل الرابط. يمكن بلوغ تردد يتجاوز 20 000 دورة/دقيقة، وتُعدَّل السعة بدرجة متصلة ضمن 0.3–5 mm عبر البرنامج، والاستجابة سريعة والضجيج منخفض. قوة الدفع محدودة نسبيًا، لذا يناسب هذا النظام القطع متوسط وعالي السرعة للمواد الرقيقة مثل الأغشية والورق والأقمشة، كما أن تكلفة الماكينة مرتفعة.
3. الاهتزاز الهوائي أو الكهرومغناطيسي
بنية بسيطة وتكلفة منخفضة، وتُستخدم غالبًا في المواد الإعلانية خفيفة الحمل وفي نماذج الملابس، مع استقرار في التردد وقدرة على العمل المستمر أقل من النظامين السابقين، لذا انخفض استخدامها في معدات الإنتاج المتصل.
III. آلية القص: لماذا القص وليس الخدش
قص متدرج بأسنان دقيقة
حافة نصل السكين المتذبذب مسننة بأسنان دقيقة. في كل حركة هبوط يخترق النصل المادة بعمق ضئيل جدًا، وتُنجز الحافة قصًا موضعيًا على مسافة قصيرة جدًا: يتركز الإجهاد فتنكسر المادة على خط القطع بدلًا من دفعها بالإزاحة. وفي القص متعدد الطبقات يؤدي هذا الفعل إلى انفصال الطبقة العليا ثم الوسطى ثم السفلية بالتتابع، فيصبح اتساق الحافة رأسيًا أفضل بكثير من السكين الساحب.
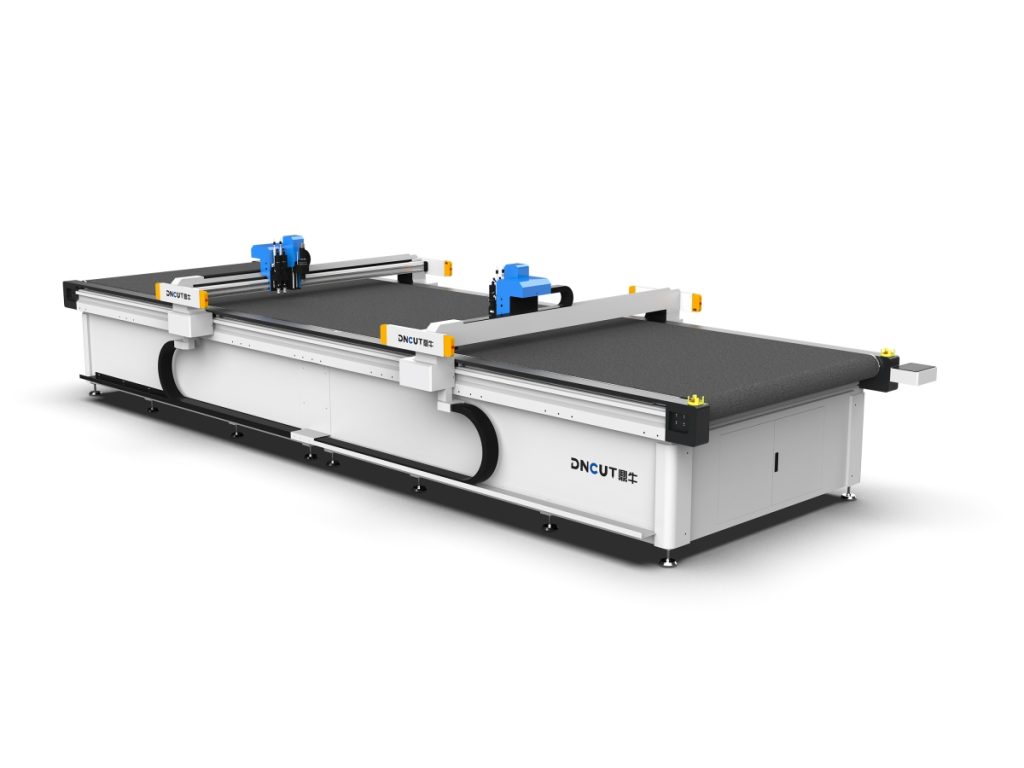
غياب القوة الجانبية وثبات شق القطع
يعتمد سكين السحب على سحب المادة لتوجيه النصل بشكل سلبي، وعند الانعطاف تُنشئ الحافة قوة جانبية على المادة المرنة فتمتد ويصبح نصف القطر كبيرًا أو مسننًا. أما اتجاه حافة السكين المتذبذب فتتحكم فيه البرنامج بفاعلية، ويبقى عرض شق القطع ثابتًا تقريبًا، ويمكن تحقيق أنصاف أقطار صغيرة ضمن 1 mm، وهو مناسب للالمحافظ الدقيق في داخليات السيارات ومواد الأحذية والمواد المركبة.
قص بارد دون تغيير خصائص المادة
يعتمد الليزر على الانصهار بدرجة حرارة عالية فتظهر آثار حرق وطبقة متصلبة على الحواف وتصفرّ المواد الحساسة للحرارة؛ أما السكين المتذبذب فلا ينتج منطقة متأثرة بحرارة. ولأن النصل لا يضغط باستمرار فإن ضغطه لمادة قابلة للانضغاط مثل الإسفنج والفوم صغير، وتبقى القطعة مستوية بعد ارتداد النصل دون ظهور حافة مائلة.
IV. التكامل بين أجزاء الماكينة: النصل هو الحلقة الأخيرة
طاولة الشفط بالتفريغ
إذا لم تُثبَّت المادة المرنة فلن يحقق أي نصل دقة في القطع. التكوين المعتاد هو طاولة شفط مقسّمة إلى مناطق بضغط سالب يقارب −8 إلى −15 kPa، وتُصنع القاعدة من اللباد أو من بنية قرصية لضمان توزيع منتظم لمرور الهواء. وعند قطع القطع الصغيرة تُغلق مسارات الهواء في المناطق غير العاملة، مما يرفع قوة الالتصاق المحلية بدرجة ملحوظة ويمنع انجراف المادة مع حركة النصل لأعلى.
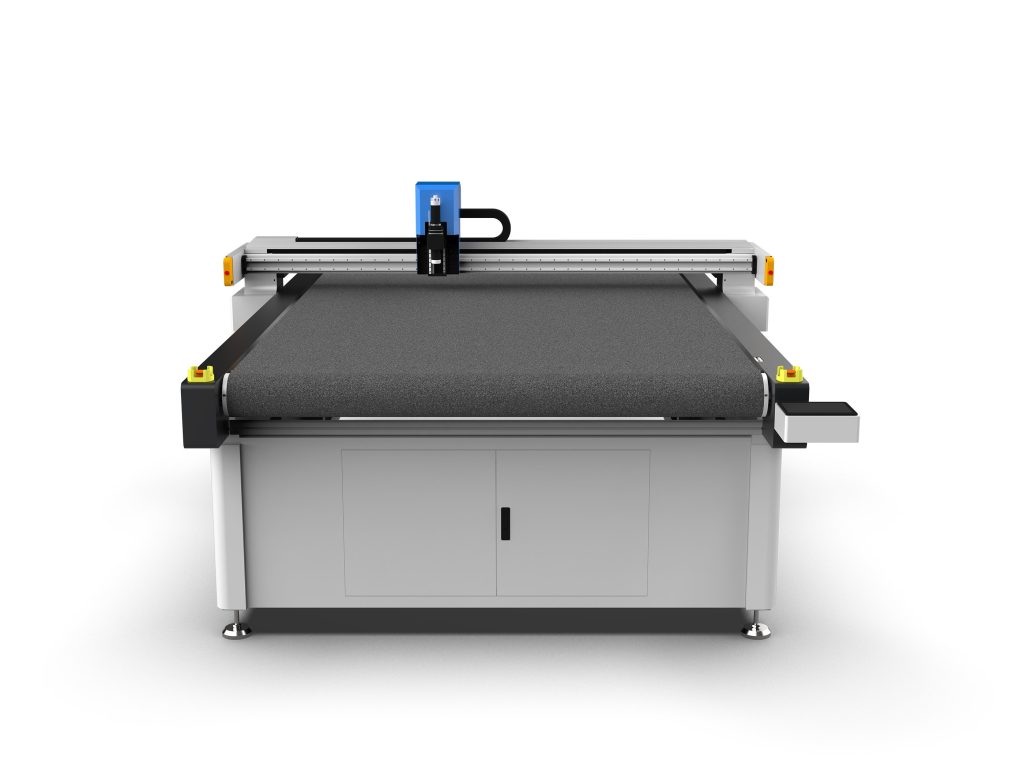
منصة الحركة
تُستخدم في الموديلات ذات المقاس الكبير محركات سيرفو مع نظام الترس والرف، بينما تُستخدم في المقاسات الصغيرة أحزمة توقيت. المؤشرات النموذجية: دقة التموضع ±0.1 mm، دقة تكرار التموضع ±0.05 mm، سرعة تقديم القطع 100–1200 mm/s، وسرعة الانتقال السريع تتجاوز 1500 mm/s.
الأدوات ومخزن الأدوات
تشمل أنواع السكاكين الشائعة السكين المستقيم والسكين الدائري وسكين V والسكين الهوائي وسكين التثقيب وأداة الطحن. يناسب السكين المستقيم الفوم والكرتون، ويناسب السكين الدائري الأقمشة متعددة الطبقات والسجاد، ويُستخدم سكين V للشق والحواف المائلة. ويضم مخزن الأدوات الأوتوماتيكي عادة 8–16 موضعًا، ويمكن استدعاء أدوات مختلفة حسب المنطقة على مخطط التدريج نفسه.
الرؤية والتموضع
تعتمد قطع المطبوعات والعلامات على كاميرا CCD للتعرف على علامات التطابق أو على المخطط، فتصل دقة التموضع إلى ±0.05 mm؛ أما التموضع بالإسقاط فيُستخدم في المحطات شبه الآلية ذات التحميل والتفريغ اليدويين.
V. كيف تُحدَّد المعاملات الأساسية
- تردد الاهتزاز: تُؤخذ قيمة مرتفعة للمواد الرقيقة، مثل غشاء 0.5 mm والورق التي تُستخدم فيها 10 000–15 000 دورة/دقيقة عادة؛ وتُؤخذ قيمة منخفضة للمواد السميكة، مثل EVA والفوم يعتمدان عادة 3000–6000 دورة/دقيقة، والتردد المرتفع جدًا يؤدي إلى ارتفاع حرارة النصل وسوء تصريف البقايا.
- سعة الحركة: يكفي أن تكون أكبر قليلًا من سماكة المادة لاختراقها، والقاعدة العملية من 1.5 إلى 2 ضعف سماكة المادة. لغشاء 0.5 mm تُستخدم سعة 0.8–1.5 mm، ولإسفنج سماكة 30 mm يلزم 5–10 mm.
- سرعة التقديم: تحدد مع التردد والسعة مقدار التقديم لكل سن. فالسرعة العالية تعني عدم القطع وظهور الخيوط، والبطيئة تعني احتكاك الحافة وتولد الحرارة وذهاب الحواف أو التصاق المادة.
- عمق الغطس: القاعدة قطع زائد 0.3–0.5 mm، لضمان الاختراق الكامل دون إيذاء قاعدة اللوح.
- تعويض شق القطع: يُضبط حسب سماكة النصل، والشائع 0.3–0.9 mm، وإلا أصبح مقاس المنتج النهائي أكبر من المقصود بشكل منتظم.
VI. العيوب الشائعة وطرق الفحص
- تفتتير الحواف وظهور الخيوط: الأولوية لرفع التردد أو استبدال النصل بنصل جديد، ثم خفض سرعة التقديم.
- عدم القطع في مواضع محلية: افحص هل فشل الشفط في منطقة معينة وهل تقوّست المادة، ثم تأكد من كفاية السعة.
- كبر المقاس الكلي: تعويض شق القطع غير مضبوط أو مضبوط بقيمة صغيرة.
- كسر النصل بشكل متكرر: غطس عميق أو تقديم سريع، أو بروز النصل أكثر من اللازم فيفقد صلابته.
- اصفرار لمعان السطح المقطوع: الحرارة الزائدة من احتكاك الحافة، خفّض التردد أو ارفع سرعة التقديم، واستخدم عند الحاجة نصلًا بطبقة تغطية.
VII. حدود الاستخدام
يبرع السكين المتذبذب في معالجة الألواح المرنة وشبه الصلبة: الجلد وأقمشة الملابس وجلد داخليات السيارات والبطانات السقف وأقمشة الإعلانات المطبوعة ولوح KT والكرتون المموج والورق القرصي والفوم والإسفنج وجوانات الإحكام وألياف الزجاج وألياف الكربون ما قبل التشريب والسجاد وقطع العزل الصوتي وغيرها، بسمك يتراوح بين 0.1–60 mm.
لكنه ليس حلًا شاملًا: فالصلب السميك والزجاج الصلب والسيراميك عالي الصلابة تحتاج إلى ليزر أو مقص مائي أو بلازما؛ كما أنه غير مناسب لقطع الأجزاء المعدنية الرقيقة فائقة الدقة. وعند الاختيار يجب أولًا تأكيد صلابة المادة وسماكتها وهل تحتوي على جسيمات صلبة، ثم تحديد نوع النصل ومدى التردد، وهذا أكثر فائدة من مجرد مقارنة سرعة الماكينات.