
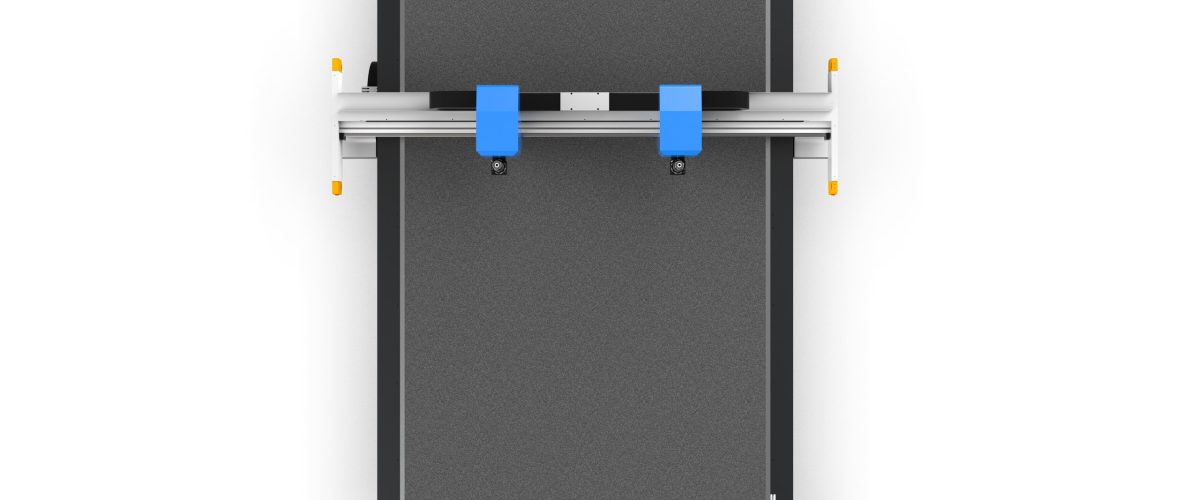
آلة القطع بالسكين المتذبذب هي معدات CNC تعتمد على شفرة عالية التردد لقطع المواد المرنة، وتتأثر دقتها بعوامل متعددة مثل التجميع الميكانيكي والتحكم الحركي وحالة الأداة وخصائص المادة والبيئة.
لماذا تحتاج آلة القطع بالسكين المتذبذب إلى ضبط الدقة؟
تعتمد آلة القطع بالسكين المتذبذب على شفرة عالية التردد لقطع المواد المرنة، وتتأثر دقتها بعوامل متعددة مثل التجميع الميكانيكي والتحكم الحركي وحالة الأداة وخصائص المادة والبيئة.بعد تركيب الآلة الجديدة أو بعد الاستخدام الطويل، تظهر تدريجياً مشاكل مثل انحراف أبعاد القطع، وعدم عمودية القطع، والقطع الزائد في الزوايا.
من خلال الضبط المنهجي للدقة، يمكن التحكم في خطأ القطع بشكل مستقر ضمن ±0.1mm، لتلبية المتطلبات الصارمة في صناعات التصميم الداخلي للسيارات ولافتات الإعلانات والمواد المركبة وغيرها.
1. ضبط الدقة الميكانيكية: إزالة الخطأ من المصدر
1. ضبط الخلوص بين السكة والجريدة المسننة
تآكل منزلق السكة أو زيادة خلوص التزاوج في الجريدة المسننة يؤدي إلى اهتزاز الحركة. استخدم مقياس ميكرومتر لقياس الخلوص الجانبي للمنزلق، ويجب أن يكون ≤0.02mm؛ يتم ضبط خلوص تزاوج الجريدة المسننة عبر المحمل اللامركزي إلى 0.05~0.1mm. بعد الضبط، ادفع الجسر المتحرك يدوياً، ويجب ألا يكون هناك إحساس بالتعثر طوال المسار.
2. معايرة عمودية رأس القطع
عدم عمودية رأس القطع مع سطح الطاولة يؤدي إلى حواف قطع مائلة. ضع المسطرة الزاوية على سطح الطاولة، واستخدم مقياس الفيلر لقياس الخلوص بين عمود القطع والمسطرة الزاوية، ويجب أن يكون الفرق بين الأعلى والأسفل ≤0.05mm/100mm. عند تجاوز التفاوت، اضبط الحشوات أو البراغي الضاغطة للوحة تركيب رأس القطع.
3. فحص استواء سطح الطاولة
عدم استواء سطح الطاولة يؤدي إلى انحناء موضعي للمادة بعد الشفط. استخدم مقياس ميكرومتر على طول القطر، ويجب أن يكون الاستواء ≤0.15mm/m. عند تجاوز التفاوت، يمكن تصحيحه بضبط براغي دعم سطح الطاولة أو إضافة حشوات.
4. ضبط شد الحزام
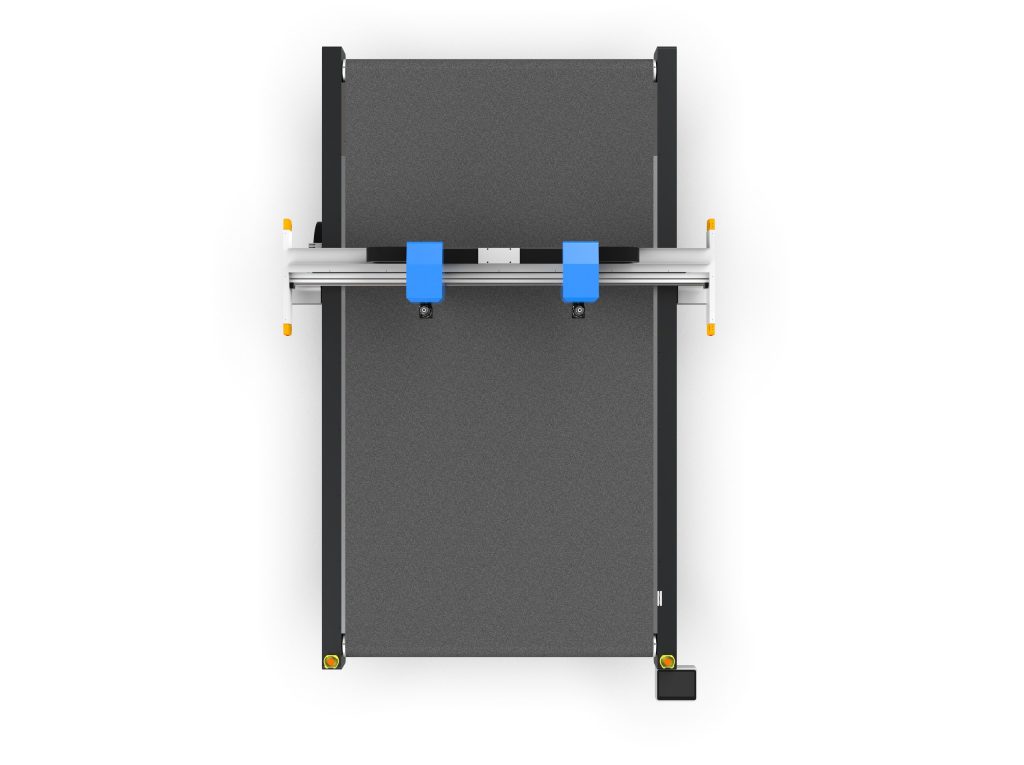
يؤدي ارتخاء الحزام المتزامن إلى ظهور خلوص عكسي. استخدم مقياس الشد لقياس منتصف المسافة بين البكرتين، ويجب أن يكون مقدار الانخفاض 1/100~1/80 من المسافة بين البكرتين. بعد الضبط، حرّك رأس القطع يدويًا ذهابًا وإيابًا، ويجب أن تشعر بمقاومة منتظمة دون تغير في الارتخاء أو الشد.
ثانيًا، تحسين معاملات الحركة: الموازنة بين السرعة والدقة
1. التسارع وتباطؤ الزوايا
يؤدي التسارع المفرط إلى التجاوز والاهتزاز. يُوصى بضبط تسارع المحورين X/Y على 0.5~1.5m/s²، واستخدام انتقال قوسي عند الزوايا أو خفض السرعة إلى 30%~50% من سرعة التغذية. بالنسبة للزوايا الحادة التي يكون فيها R<5mm، فعّل وظيفة “تباطؤ الزوايا” واضبط حد التباطؤ على 0.3~0.5g.
2. ضبط كسب السيرفو
يؤدي ارتفاع كسب حلقة الموضع إلى الصفير والتذبذب، بينما يؤدي انخفاضه إلى خطأ تتبع كبير. راقب منحنى خطأ التتبع عبر برنامج المشغّل، واضبط كسب حلقة الموضع حتى يكون تذبذب الخطأ ≤0.05mm، واضبط زمن تكامل حلقة السرعة على 10~20ms. يُوصى بضبط حلقة السرعة أولاً ثم حلقة الموضع.
3. تعويض الخلوص العكسي
اضبط قيمة تعويض الخلوص العكسي في معاملات نظام التحكم (عادةً 0.02~0.1mm)، وقس خطأ التموضع الأمامي والعكسي باستخدام مقياس التداخل الليزري أو مقياس ميكرومتري، ثم أدخل متوسط القياسات المتعددة في جدول التعويض.
ثالثًا: ضبط أدوات القطع ومعاملات القطع
1. اختيار الشفرة وتركيبها
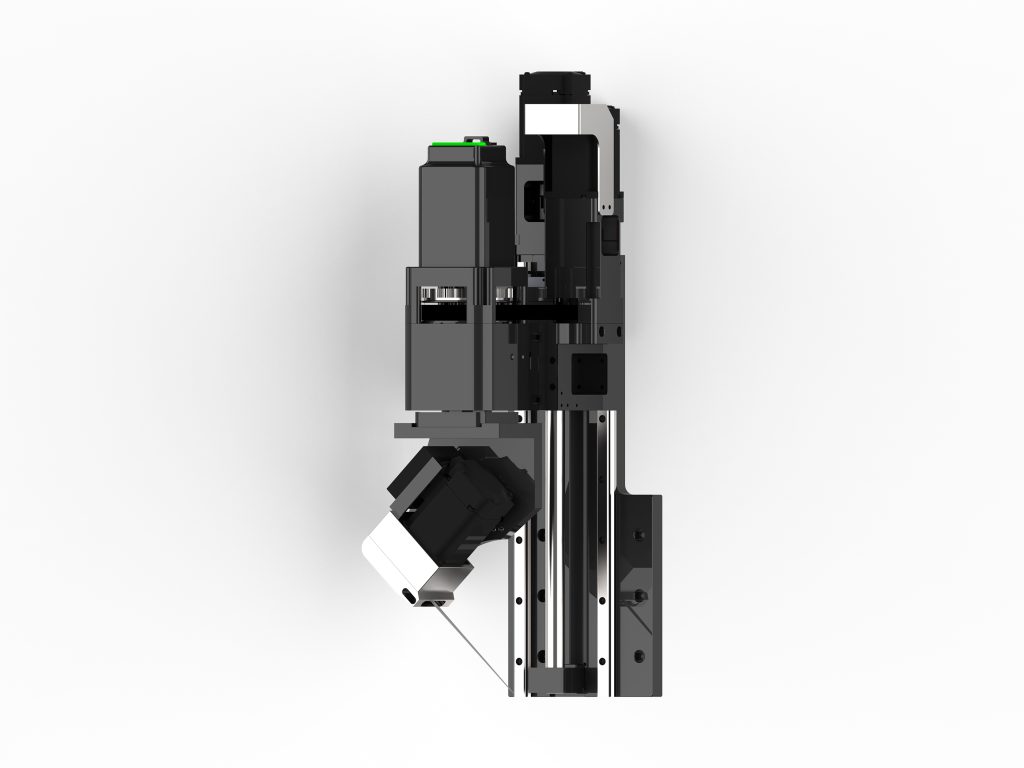
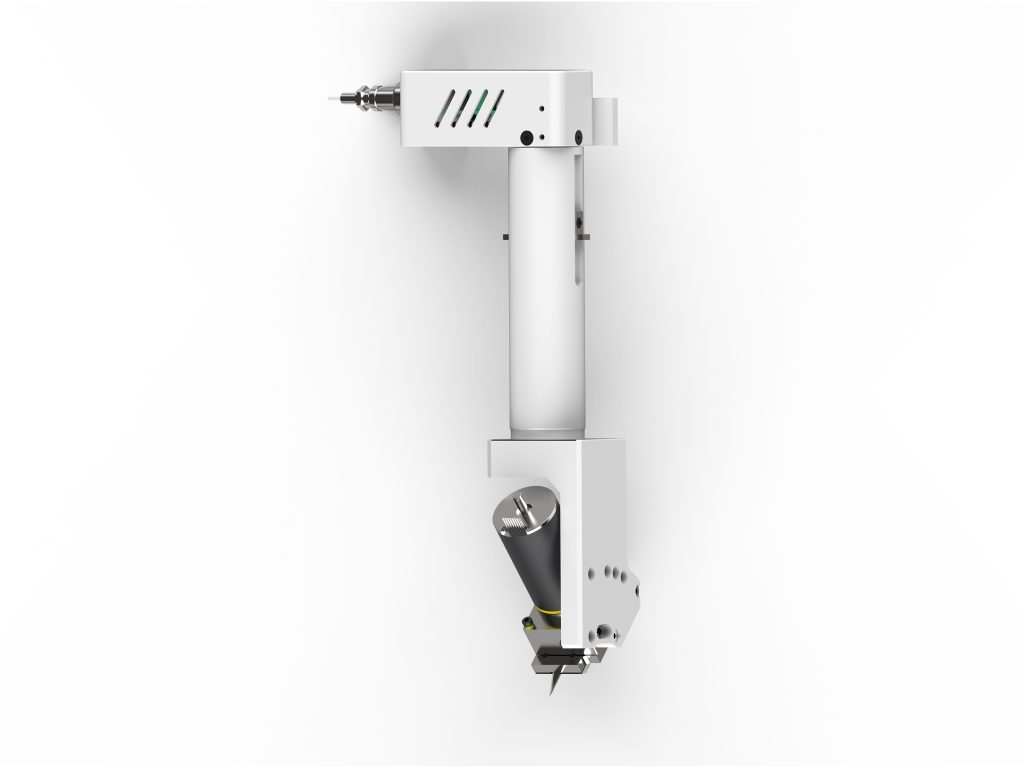
اختر زاوية الشفرة وفقًا لصلابة المادة: استخدم شفرة مدببة بزاوية 15°~20° للمواد اللينة، وشفرة مائلة بزاوية 30°~45° للمواد الصلبة. تأكد عند التركيب من إحكام تثبيت الشفرة دون ارتخاء، وأن يكون انحراف طرف الشفرة ≤0.03mm. افحص تآكل الشفرة بانتظام، واستبدلها فورًا عند زيادة الحواف الخشنة في القطع.
2. مطابقة تردد الاهتزاز وسعة الاهتزاز
يُضبط تردد الاهتزاز عادةً على 8000~20000 مرة/دقيقة، بسعة 0.5~2mm. عند قطع المواد الرقيقة واللينة استخدم ترددًا عاليًا وسعة صغيرة (مثل 15000 مرة/دقيقة، 0.8mm)، وعند قطع المواد السميكة والصلبة استخدم ترددًا منخفضًا وسعة كبيرة (مثل 10000 مرة/دقيقة، 1.5mm). بعد الضبط راقب سطح القطع، ويجب أن يكون مستويًا دون تسنين.
3. سرعة القطع ومعدل التغذية
السرعة المفرطة تؤدي إلى عدم اختراق القطع بالكامل أو انحراف الشفرة. يُنصح بضبط السرعة الأولية على 10~20m/min، وتقليلها بمقدار 2~3m/min لكل زيادة 1mm في سماكة المادة. اضبط من خلال القطع التجريبي، بحيث يكون معيار الضبط عدم وجود التصاق في قاع القطع وعدم وجود حواف منصهرة في أعلاه.
4. ضغط الأداة والتحكم في القطع الزائد
الضغط المفرط يسرّع تآكل الشفرة ويسبب تلف سطح الطاولة، بينما الضغط الأقل من اللازم لا يخترق القطع بالكامل. اضبط مقدار الضغط على 105%~110% من سماكة المادة، وفعّل وظيفة “تعويض القطع الزائد”، بإضافة مقدار قطع زائد قدره 0.1~0.2mm عند الزوايا لتعويض النقص الناتج عن نصف قطر الأداة.
رابعاً: تثبيت المواد وتحسين الامتصاص
1. ضبط ضغط الامتصاص بالتفريغ الهوائي
قوة الامتصاص غير الكافية تؤدي إلى انزلاق المادة. بالنسبة للمواد المنفذة للهواء، يجب أن يكون ضغط التفريغ ≥-0.06MPa؛ وبالنسبة للمواد الكثيفة، يمكن تخفيضه إلى -0.04MPa لتجنب آثار الضغط. عند الامتصاص المناطقي، تأكد من تغطية منطقة القطع بالكامل.
2. المعالجة المسبقة لاستواء المادة
يجب فرد المواد الملفوفة بشكل كافٍ، وعند الضرورة استخدم أسطوانة التسخين المسبق (40~60℃) لإزالة الإجهاد الداخلي. يجب وضع الألواح بشكل مستوٍ، بحيث لا يتجاوز الانحناء ≤2mm/m. في حالة القطع متعدد الطبقات، ثبّت كل طبقة بشريط لاصق مزدوج الوجه لتجنب الانزلاق بين الطبقات.
خامساً: البيئة والصيانة اليومية
1. عزل الحرارة والاهتزاز
يجب التحكم في تقلبات درجة حرارة البيئة ضمن ±2℃/h، مع إبعاد الماكينة عن مصادر الاهتزاز مثل معدات الكبس. عند الضرورة، ركّب وسائد مخمدة للاهتزاز، بحيث لا تتجاوز سرعة اهتزاز الأساس ≤0.5mm/s.
2. التحقق الدوري من الدقة
أسبوعياً، افحص الاستدارة باستخدام قطعة اختبار دائرية قياسية (≤0.1mm)، وشهرياً افحص دقة التموضع باستخدام مقياس التداخل الليزري (≤0.05mm/300mm). أنشئ سجلاً للدقة يدوّن اتجاهات البيانات قبل وبعد التعديل.
3. التنظيف والتزييت
نظّف الغبار عن الأدلة والمسننات كل وردية، وأضف الشحم الليثيومي إلى مشابك الأدلة أسبوعياً، وافحص تآكل السيور المتزامنة شهرياً. حافظ على نظافة الجزء الداخلي لرأس القطع لمنع دخول الغبار إلى آلية التذبذب.
سادساً: جدول استكشاف مشاكل الدقة الشائعة وإصلاحها
- القَطع غير عمودي: تحقّق من عمودية رأس القص، وزاوية تركيب الشفرة، وما إذا كانت مسافة الضغط السفلي كبيرة جدًا.
- القَطع الزائد أو الناقص عند الزوايا: اضبط معاملات تباطؤ الزوايا، وقيمة تعويض القطع الزائد، وإعدادات التسارع.
- انحراف كبير في الأبعاد: تحقّق من كسب السيرفو (servo gain)، وتعويض الخلوص العكسي (backlash)، وشد الحزام.
- نتوءات على حافة القَطع: استبدل الشفرة، واضبط تردد الاهتزاز وسرعة القَطع، وتحقّق من ضغط الشفط.
- دقة التموضع التكراري ضعيفة: تحقّق من تآكل الأدلة، وخلوص اللولب/الجريدة المسننة، وتوصيل مُشفّر المحرك.
من خلال التعديلات المنهجية المذكورة أعلاه، يمكن لآلة القَطع بالسكين الاهتزازي (oscillating knife cutting machine) أن تحافظ على تشغيل عالي الدقة على المدى الطويل. يُنصح بتسجيل تغيّرات المعاملات بعد كل تعديل، لتكوين دليل عمل معياري مناسب للمواد والعمليات الخاصة بك.
الأسئلة الشائعة (FAQ)
كيف يمكن ضبط عدم عمودية القَطع في آلة القَطع بالسكين الاهتزازي؟
تحقّق من عمودية رأس القص (فرق الخلوص ≤0.05mm/100mm)، وزاوية تركيب الشفرة، وما إذا كانت مسافة الضغط السفلي كبيرة جدًا، واضبط الحشوات أو براغي الضبط عند الحاجة.
كيف يتم ضبط معاملات تباطؤ الزوايا في آلة القَطع بالسكين الاهتزازي؟
خفّض سرعة التغذية عند الزوايا إلى 30%~50%، واضبط عتبة التباطؤ على 0.3~0.5g، وفعّل وظيفة تباطؤ الزوايا للزوايا الحادة التي يكون فيها R<5mm.
ما القيمة المناسبة لتعويض الخلوص العكسي في آلة القَطع بالسكين الاهتزازي؟
عادةً يتم ضبطها على 0.02~0.1mm، وذلك بقياس خطأ التموضع الأمامي والعكسي باستخدام مقياس التداخل الليزري أو مقياس مدرج، ثم إدخال متوسط القياسات المتعددة في جدول التعويض.
كيف يتم اختيار شفرة آلة القَطع بالسكين الاهتزازي؟
تُستخدم شفرة مدببة بزاوية 15°~20° للمواد اللينة، وشفرة مائلة بزاوية 30°~45° للمواد الصلبة، ويجب أن يكون انحراف طرف الشفرة بعد التركيب ≤0.03mm، مع فحص التآكل بانتظام.