
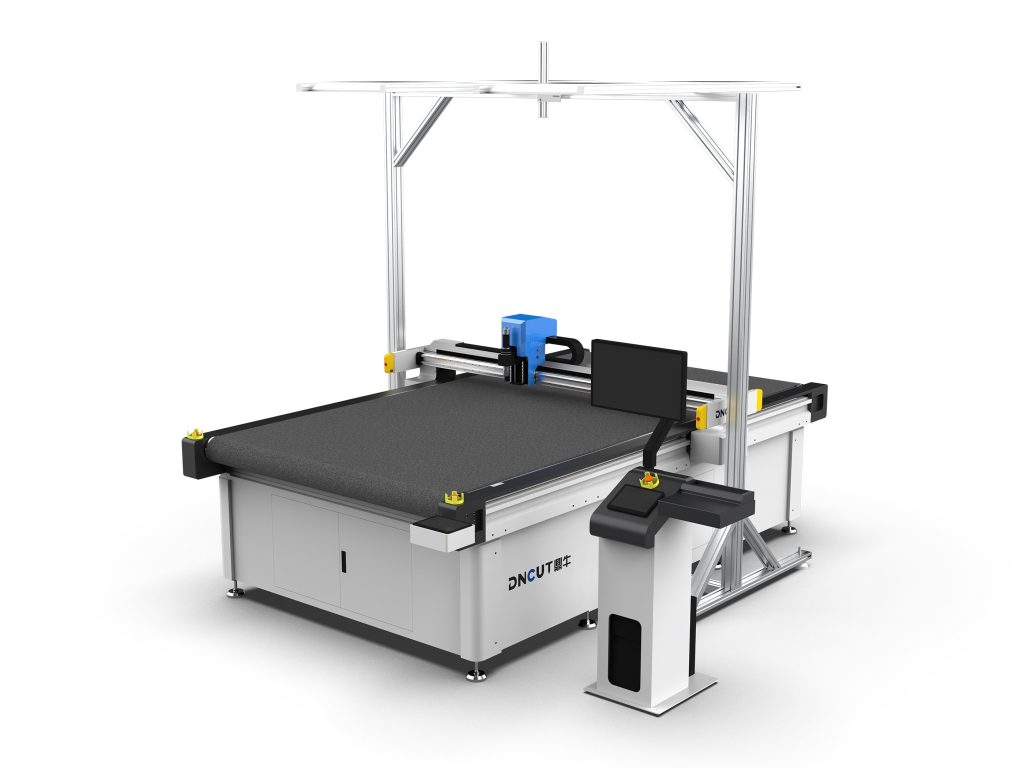
【آلة القطع بالسكين المتذبذب】 هي معدات تحكم رقمي تستخدم شفرة عالية التردد لقطع المواد المرنة، حيث يتم تحريك رأس القطع بواسطة نظام سيرفو، وهي مناسبة للمواد غير المعدنية مثل فوم EVA والجلد والأقمشة، وعادةً ما يتم التحكم في دقة القطع في حدود ±0.1mm.
الأسباب الشائعة لانخفاض دقة آلة القطع بالسكين المتذبذب
بعد الاستخدام طويل الأمد لآلة القطع بالسكين المتذبذب، يعد انخفاض دقة القطع مشكلة شائعة. عادةً ما يظهر انخفاض الدقة على شكل انحراف في أبعاد القطع، وعدم عمودية القطع، وتدهور دقة التموضع المتكرر. وفقًا لبيانات الصيانة الفعلية، فإن حوالي 70% من مشكلات الدقة تنشأ عن تآكل الأجزاء الميكانيكية أو الإعداد غير الصحيح للمعاملات. فيما يلي تحليل للأسباب من ستة جوانب، مع تقديم طرق معايرة محددة.
1. تآكل الأدلة والمزالق
تعد الأدلة والمزالق المكونات الأساسية لضمان دقة حركة رأس القطع.عندما تكون زيوت التشحيم غير كافية أو يتسرب الغبار إلى الأدلة، يزداد التآكل، مما يؤدي إلى زيادة الخلوص في الحركة.تتمثل الأعراض النموذجية في ظهور تموجات عند القطع المستقيم أو انحراف في الأبعاد.
طريقة الفحص: دفع رأس القطع يدويًا للإحساس بوجود تعثر أو ارتخاء؛ قياس استقامة الدليل باستخدام مقياس مقارن، ويجب أن يكون الخطأ أقل من 0.02mm/300mm.طريقة المعايرة: تنظيف الدليل وإعادة تشحيمه (باستخدام شحم أساسه الليثيوم)، وإذا كان تآكل المزلق شديدًا (الخلوص أكبر من 0.05mm)، فيجب استبدال المزلق.بعد الاستبدال، يجب إعادة ضبط قوة التحميل المسبق للدليل لضمان عدم وجود خلوص مع حركة سلسة.
2. تآكل الشفرة أو التركيب غير الصحيح
بعد تآكل الشفرة المتذبذبة، تزداد مقاومة القطع، مما يؤدي إلى انحراف الشفرة وزيادة ميل القطع.بالإضافة إلى ذلك، إذا لم يتم إحكام تثبيت الشفرة أثناء التركيب أو وُجدت أجسام غريبة داخل المشبك، فإن ذلك يؤدي أيضًا إلى انخفاض الدقة.طريقة الفحص: ملاحظة ما إذا كانت حواف القطع تظهر عليها نتوءات أو حواف مائلة؛ فحص مقدار تآكل طرف الشفرة باستخدام عدسة مكبرة، وإذا تجاوز التآكل 0.
1mm فيجب الاستبدال.طريقة المعايرة: عند استبدال الشفرة، نظف المشبك وقاعدة الشفرة للتأكد من خلوها من الرقائق؛ استخدم مفتاح عزم لربط المشبك وفقًا لقيمة العزم المحددة من الشركة المصنعة (عادةً 2-3N·m).بعد التركيب، قم بقياس الانحراف الشعاعي لطرف الشفرة باستخدام مقياس مقارن، ويجب أن يكون أقل من 0.03mm.
3. خلوص حزام النقل أو اللولب الكروي
بالنسبة للطرازات التي تعمل بحزام النقل، يؤدي ارتخاء الحزام إلى زيادة الخلوص العكسي؛ وبالنسبة للطرازات التي تعمل باللولب الكروي، يؤدي تآكل صامولة اللولب إلى خلوص محوري.المظهر النموذجي هو انحراف كبير في القطر عند قطع الأشكال المربعة.طريقة الفحص: تثبيت مقياس مقارن على رأس القطع، وتحريكه يدويًا في الاتجاهين الأمامي والخلفي، وقراءة قيمة الخلوص، وإذا كانت أكبر من 0.05mm فيجب الضبط.
طريقة المعايرة: في حالة النقل بالحزام، اضبط بكرة الشد بحيث يكون ارتخاء الحزام بين 5-10mm؛ في حالة النقل باللولب الكروي، اضبط التحميل المسبق للصامولة أو استبدل اللولب الكروي.بعد الضبط، يجب إجراء تعويض الخلوص العكسي، وتعيين قيمة التعويض في معاملات نظام التحكم (عادةً 0.01-0.05mm).
4. مشكلات محرك السيرفو والترميز
تلوث أو تلف مُشفّر محرك السيرفو يؤدي إلى أخطاء في التغذية الراجعة للموضع، مما يسبب عدم دقة في تحديد الموضع.بالإضافة إلى ذلك، ارتخاء قارنة الربط بين المحرك ولولب القيادة يُنتج أخطاء أيضاً.طريقة الفحص: مراقبة ما إذا كان هناك ضجيج غير طبيعي أثناء تشغيل المحرك؛ استخدام برنامج التشخيص للتحقق من استقرار إشارة المُشفّر.
طريقة المعايرة: تنظيف المُشفّر (باستخدام الكحول اللامائي)، واستبداله في حال التلف؛ التحقق من إحكام ربط براغي القارنة، واستبدال القارنة المرنة عند الضرورة.بعد الاستبدال يجب إعادة الضبط الذاتي لمعاملات السيرفو.
5. إعداد معاملات القطع بشكل غير مناسب
عدم تطابق معاملات مثل تردد الاهتزاز وسرعة القطع وعمق النزول يؤدي إلى انخفاض دقة القطع.على سبيل المثال، التردد العالي جداً للاهتزاز يجعل الشفرة تسخن وتتشوه، والتردد المنخفض جداً يزيد مقاومة القطع.طريقة الفحص: مقارنة جدول معاملات العملية والتأكد من أن المعاملات الحالية ضمن النطاق الموصى به.طريقة المعايرة: إجراء قطع تجريبي وضبط المعاملات تدريجياً.
على سبيل المثال، لقطع رغوة EVA بسماكة 5mm، التردد الموصى به للاهتزاز هو 12000-15000 مرة/دقيقة، سرعة القطع 200-300mm/s، عمق النزول 0.5-1mm.إيجاد أفضل توليفة من خلال القطع التجريبي وتسجيلها في مكتبة العمليات.
6. سطح طاولة العمل غير مستوٍ أو قوة الشفط غير كافية
عدم استواء سطح طاولة العمل يؤدي إلى تفاوت الفجوة بين المادة والسطح، مما يؤثر على انتظام عمق القطع.قوة الشفط غير الكافية تؤدي إلى حركة المادة causing انحرافات في الأبعاد.طريقة الفحص: استخدام المسطرة ومقياس الفجوة للتحقق من استواء السطح، ويجب أن يكون الخطأ أقل من 0.1mm/m²؛ التحقق من ضغط الشفط الفراغي، ويجب أن يصل إلى -0.06MPa أو أكثر.
طريقة المعايرة: إعادة تفريز السطح (باستخدام قاطع تفريز مخصص، عمق القطع 0.1-0.2mm)؛ التحقق من تسرب خطوط الأنابيب الفراغية، تنظيف شبكة الفلتر، وزيادة قدرة مضخة التفريغ عند الضرورة.
عملية المعايرة المنهجية
عند انخفاض الدقة، يُنصح بإجراء معايرة منهجية وفق الخطوات التالية:
- الخطوة 1: التنظيف والفحص: تنظيف الأدلة الخطية ولولب القيادة وقاعدة الشفرة thoroughly، وفحص حالة تآكل كل مكون.
- الخطوة 2: معايرة الدقة الميكانيكية: ضبط استقامة الأدلة الخطية، والخلوص العكسي للولب، والانحراف الشعاعي للشفرة بالتتابع.
- الخطوة 3: معايرة المعاملات الكهربائية: فحص مُشفّر محرك السيرفو، إجراء الضبط الذاتي للمعاملات، وتعيين تعويض الخلوص العكسي.
- الخطوة 4: تحسين معاملات العملية: ضبط تردد الاهتزاز والسرعة والعمق من خلال القطع التجريبي، وتسجيل أفضل المعاملات.
- الخطوة 5: التحقق والتسجيل: قطع شكل اختبار قياسي (مثل مربع 100mm×100mm)، وقياس انحراف الأبعاد، ويجب أن يكون ضمن ±0.1mm. تسجيل بيانات المعايرة والمكونات المستبدلة، وإنشاء سجل الصيانة.
توصيات الصيانة الوقائية
للحفاظ على الدقة على المدى الطويل، يُنصح بتنظيف الأدلة الخطية وتزييتها كل 500 ساعة، وفحص الشفرة والحزام كل 2000 ساعة، ومعايرة الدقة الميكانيكية مرة كل ستة أشهر. في الوقت نفسه، الحفاظ على درجة حرارة البيئة عند 20±5℃، والرطوبة 40%-70%، وتجنب دخول الغبار إلى مكونات النقل.
النقاط الأساسية
- حوالي 70% من مشاكل الدقة تنشأ عن تآكل المكونات الميكانيكية أو الإعداد غير المناسب للمعاملات، لذا يجب فحص الخلوص بين الأدلة الخطية والمنزلقات بانتظام.
- يجب أن يكون خطأ استقامة الأدلة الخطية أقل من 0.02mm/300mm، وعندما يكون خلوص المنزلق أكبر من 0.05mm يجب استبدال المنزلق.
- يجب استبدال الشفرة عندما يتجاوز التآكل 0.1mm، ويجب أن يكون الانحراف الشعاعي لطرف الشفرة بعد التركيب أقل من 0.03mm.
- يجب ضبط ارتخاء سير النقل إلى 5-10mm، وقيمة تعويض الخلوص العكسي للبرغي عادةً 0.01-0.05mm.
- لقطع رغوة EVA بسمك 5mm يُوصى بتردد اهتزاز 12000-15000 مرة/دقيقة، وسرعة 200-300mm/s.
- يجب أن يكون خطأ استواء سطح الطاولة أقل من 0.1mm/m²، ويجب أن يصل ضغط الشفط الفراغي إلى -0.06MPa أو أكثر.
الأسئلة الشائعة
ما هي المظاهر الشائعة لانخفاض دقة آلة القطع بالسكين الاهتزازي؟
عادةً ما يتجلى انخفاض دقة آلة القطع بالسكين الاهتزازي في انحراف أبعاد القطع، وعدم عمودية القطع، وتدهور دقة التموضع المتكرر، وظهور تموجات أو انحراف في الأبعاد عند القطع بخطوط مستقيمة.
كيف يتم فحص ما إذا كانت القضبان الموجهة لآلة القطع بالسكين الاهتزازي تحتاج إلى معايرة؟
ادفع رأس القطع يدويًا للتحسس مما إذا كان هناك تعثر أو ارتخاء، وقِس استقامة القضيب الموجه بمقياس مقارن، ويجب أن يكون الخطأ أقل من 0.02mm/300mm، وإذا تجاوز ذلك فيجب التنظيف والتزييت أو استبدال الكتلة المنزلقة.
ما الذي يجب الانتباه إليه عند تركيب شفرة السكين الاهتزازي؟
عند تركيب شفرة السكين الاهتزازي يجب تنظيف الجلبة وقاعدة الشفرة والتأكد من خلوها من الرايش، واستخدام مفتاح عزم لربط الجلبة بعزم 2-3N·m، ويجب أن يكون الانحراف الشعاعي لطرف الشفرة بعد التركيب أقل من 0.03mm.
ما هي المعلمات الموصى بها لقطع رغوة EVA بسمك 5mm؟
لقطع رغوة EVA بسمك 5mm يُوصى بتردد اهتزاز 12000-15000 مرة/دقيقة، وسرعة قطع 200-300mm/s، وعمق نزول الشفرة 0.5-1mm، مع ضرورة تحسين التركيبة من خلال القطع التجريبي.
ما هي دورة الصيانة الوقائية لآلة القطع بالسكين الاهتزازي؟
يُوصى لآلة القطع بالسكين الاهتزازي بتنظيف وتزييت القضبان الموجهة كل 500 ساعة، وفحص الشفرات والأحزمة كل 2000 ساعة، ومعايرة الدقة الميكانيكية مرة كل نصف سنة، مع الحفاظ على درجة حرارة البيئة عند 20±5℃.