
I. Le mouvement de base du couteau vibrant
L’élément d’exécution d’une machine à découper à couteau vibrant est une lame qui n’effectue que des mouvements de va-et-vient à haute fréquence dans la direction verticale. Le mouvement de rotation fourni par le moteur est transformé, par le mécanisme de transmission, en mouvement de va-et-vient vertical du porte-lame : pendant la découpe, la course verticale de la lame est très faible et la fréquence élevée, tandis qu’horizontalement l’ensemble se déplace avec le tête de coupe sur les axes X/Y. La direction de l’effort appliqué par l’arête sur le matériau est donc pratiquement verticale, sans effort latéral significatif.
C’est cette caractéristique qui détermine la différence fondamentale entre le couteau vibrant, le couteau à glissement, le couteau circulaire et le laser : il ne repose ni sur l’orientation de l’arête ni sur la fusion à haute température, mais ouvre le matériau par une découpe de très faible amplitude à fréquence extrêmement élevée. Comprendre ce point est la base du réglage des paramètres qui suivent.
II. Trois structures de transmission principales
1. Excentrique + mécanisme manivelle-glissière
C’est la solution la plus courante sur les machines industrielles. Un servo-moteur ou un moteur sans balais entraîne l’arbre excentrique, et l’excentrement équivaut à la moitié de l’amplitude. Si la vitesse de rotation de l’arbre excentrique est n, la fréquence de vibration du système à un seul excentrique est f≈n ; avec deux excentriques symétriques, f≈2n. La structure est rigide, supporte d’importants efforts de coupe et son coût d’entretien est faible ; son inconvénient est que l’amplitude se règle en remplaçant la douille excentrique, et la fréquence maximale est limitée par les roulements et l’inertie de la bielle, généralement en dessous de 12 000 cycles/min.
2. Moteur à bobine vocale ou moteur linéaire en commande directe
L’élément mobile entraîne directement le porte-lame, sans la bielle. La fréquence peut dépasser 20 000 cycles/min, l’amplitude se règle en continu par le programme entre 0.3–5 mm, la réponse est rapide et le niveau sonore est bas. L’effort de poussée est relativement limité, ce qui convient davantage à la découpe à vitesse moyenne ou élevée de matériaux fins — films, papiers et tissus — et le coût de la machine est plus élevé.
3. Vibration pneumatique ou électromagnétique
Structure simple et peu coûteuse, utilisée surtout pour les supports publicitaires légers et les maquettes de vêtements. La stabilité de fréquence et la capacité de fonctionnement continu sont inférieures à celles des deux solutions précédentes, ce qui explique qu’elle soit désormais moins employée sur les équipements de production en série.
III. Mécanisme de découpe : pourquoi « couper » et non « rayer »
Découpe par couches à petites dents
L’arête de la lame vibrante présente de petites dents serrées. À chaque course descendante, la lame ne pénètre qu’une très fine couche du matériau et l’arête réalise un cisaillement local sur une distance très courte : la concentration des contraintes fait rompre le matériau le long de la ligne de coupe au lieu de l’expulser par compression. Lors d’une découpe multicouche, ce mouvement détache successivement la couche supérieure, la couche intermédiaire puis la couche inférieure, et la régularité de la coupe sur la hauteur est bien meilleure qu’avec le couteau à glissement.
Absence d’effort latéral, passage de coupe stable
Le couteau à glissement est orienté passivement par la traction du matériau et, dans les virages, l’arête exerce un effort latéral sur le matériau souple, qui se tend, ce qui rend les rayons coupés trop grands ou dentelés. Sur le couteau vibrant, l’orientation de l’arête est pilotée activement par le programme, la largeur de coupe reste pratiquement constante et les petits rayons peuvent être obtenus sous 1 mm, ce qui convient aux contours fins des intérieurs automobiles, des chaussures et des composites.
Découpe à froid, sans modifier les propriétés du matériau
Le laser repose sur la fusion à haute température : des traces de brûlure et une couche durcie apparaissent en bordure, et les matériaux thermosensibles jaunissent ; le couteau vibrant ne produit aucune zone affectée par la chaleur. De plus, comme la lame ne comprime pas en continu, la compression des matériaux compressibles comme la mousse et le latex est faible, et la surface reste plane après retour élastique, sans bord incliné.
IV. Coopération des organes de la machine : la lame n’est que le dernier maillon
Table à aspiration à vide
Si le matériau souple n’est pas fixé, même une bonne lame ne coupe pas juste. La configuration courante est une table à aspiration à vide répartie par zones, avec une pression négative d’environ −8 à −15 kPa et un socle en feutre ou à structure alvéolaire garantissant une répartition homogène de l’air. Pour la découpe de petites pièces, on ferme les circuits d’air des zones non travaillées, ce qui augmente nettement la force d’aspiration locale et évite que le matériau ne soit soulevé avec la lame lors de la remontée.
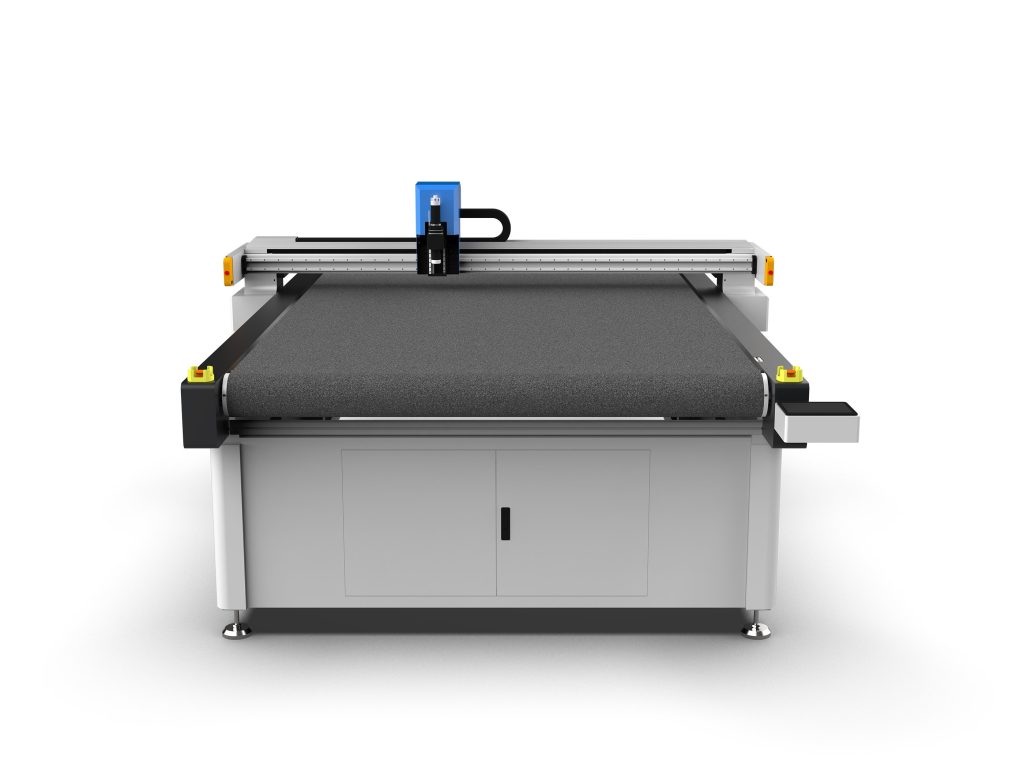
Plate-forme de déplacement
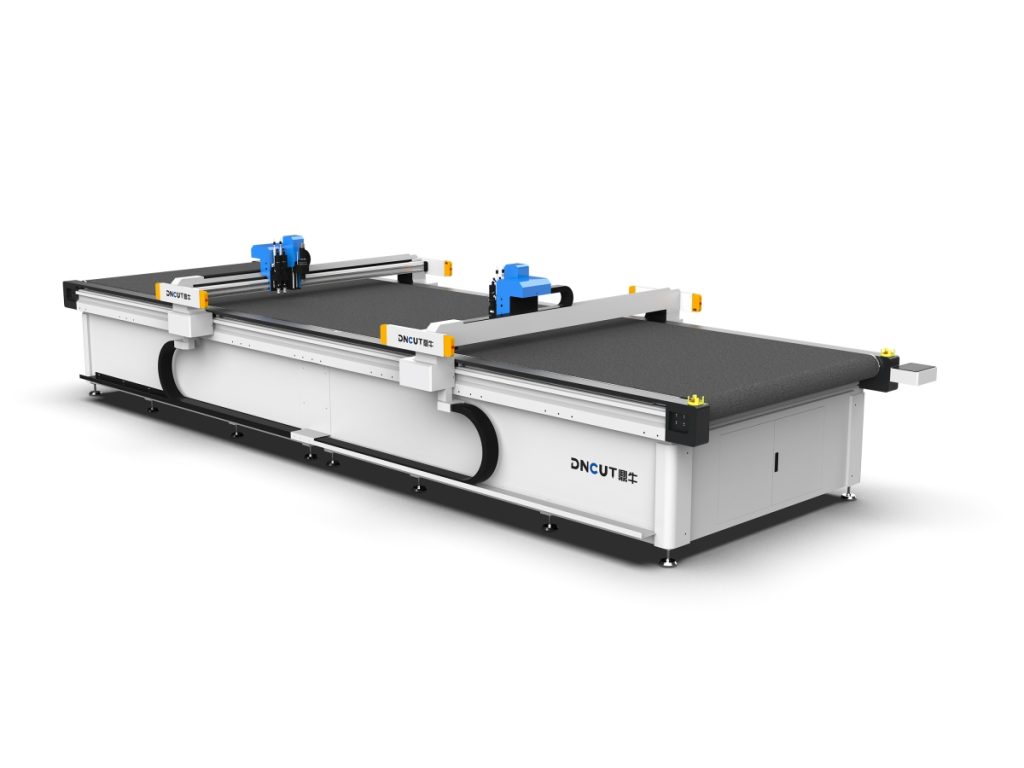
Sur les modèles de grand format, on associe servo-moteurs et commande crémaillère-pignon ; sur les petits formats, on utilise des courroies crantées. Indicateurs typiques : précision de positionnement ±0.1 mm, répétabilité de positionnement ±0.05 mm, vitesse d’avance en coupe 100–1200 mm/s, vitesse de déplacement rapide supérieure à 1500 mm/s.
Outils et magazine d’outils
Les types de lames courants sont la lame droite, la lame circulaire, la lame en V, la lame pneumatique, la lame de perforation et la fraise. La lame droite convient aux mousses et au carton, la lame circulaire aux tissus multicouches et aux moquettes, la lame en V aux rainures et aux chanfreins. Le magazine automatique compte généralement 8 à 16 postes, et l’on peut appeler différents outils par zone sur un même plan de découpe.
Vision et positionnement
La découpe des imprimés et des signalisations repose sur la reconnaissance des repères de calage ou du contour par caméra CCD, avec une précision de positionnement pouvant atteindre ±0.05 mm ; le positionnement par projection est utilisé sur les postes semi-automatiques à chargement et déchargement manuels.
V. Comment définir les paramètres clés
- Fréquence de vibration : on retient une valeur élevée pour les matériaux fins — pour un film de 0.5 mm et le papier, on utilise généralement 10 000–15 000 cycles/min ; pour les matériaux épais, on retient une valeur basse, l’EVA et la mousse se situant généralement entre 3000 et 6000 cycles/min. Une fréquence trop élevée provoque l’échauffement de la lame et une mauvaise évacuation des copeaux.
- Amplitude : il suffit qu’elle dépasse légèrement l’épaisseur du matériau pour traverser celui-ci ; on retient empiriquement 1.5 à 2 fois l’épaisseur. Pour un film de 0.5 mm, une amplitude de 0.8–1.5 mm ; pour une mousse de 30 mm, il faut 5–10 mm.
- Vitesse d’avance : avec la fréquence et l’amplitude, elle détermine l’avance par dent. Une vitesse trop élevée empêche la coupe et produit des filaments ; une vitesse trop faible fait chauffer l’arête par frottement, la bordure se brouille ou le matériau colle.
- Profondeur de pénétration : en général une surcoupe de 0.3–0.5 mm, pour garantir une coupe complète sans abîmer le socle de la table.
- Compensation de la saignée : réglée selon l’épaisseur de la lame, généralement 0.3–0.9 mm ; sinon la cote finale du produit est systématiquement trop grande.
VI. Défauts courants et diagnostic
- Bords pelucheux et filaments : augmenter d’abord la fréquence ou remplacer la lame par une lame neuve, puis réduire la vitesse d’avance.
- Découpe incomplète par zones : vérifier si l’aspiration a défaillé dans une zone et si le matériau s’est bombé, puis confirmer que l’amplitude est suffisante.
- Cote globalement trop grande : compensation de saignée non réglée ou réglée trop faible.
- Lame cassant fréquemment : pénétration trop profonde, avance trop rapide ou lame trop en saillie, ce qui réduit la rigidité.
- Surface de coupe jaunie et brillante : échauffement par frottement de l’arête ; réduire la fréquence ou augmenter l’avance et, si nécessaire, utiliser une lame revêtue.
VII. Limites d’application
Le couteau vibrant convient particulièrement aux matériaux souples et semi-rigides : cuir, tissus d’habillement, cuirs et plafonds d’intérieurs automobiles, bâches d’impression publicitaire et panneaux KT, carton ondulé et papier alvéolaire, mousses, joints d’étanchéité, préimprégats de fibre de verre et de fibre de carbone, moquettes, isolants acoustiques, etc., pour des épaisseurs de 0.1 à 60 mm.
Ce n’est toutefois pas universel : les tôles d’acier épaisses, le verre dur et la céramique très dure nécessitent un laser, un jet d’eau ou du plasma ; les pièces métalliques de très haute précision ne conviennent pas non plus. Lors du choix, confirmez d’abord la dureté et l’épaisseur du matériau et la présence éventuelle de particules dures, puis choisissez le type de lame et la plage de fréquence : c’est plus utile que de comparer simplement la vitesse des machines.