
1. การเคลื่อนที่หลักของมีดสั่น
ปลายการทำงานของเครื่องตัดมีดสั่นคือใบมีดหนึ่งใบที่ทำงานเฉพาะการเคลื่อนที่ไปกลับด้วยความถี่สูงในแนวดิ่ง แรงหมุนที่มอเตอร์ส่งออกมาถูกเปลี่ยนเป็นการเคลื่อนที่ขึ้นลงของด้ามมีดผ่านกลไกส่งกำลัง ระหว่างการตัด ใบมีดมีระยะเดินในแนวดิ่งน้อยมากแต่ความถี่สูง ส่วนในแนวนอนจะเคลื่อนที่ตามแกน X/Y ไปกับหัวตัด ดังนั้นทิศทางแรงที่ใบมีดกระทำต่อวัสดุจึงเกือบเป็นแนวดิ่งล้วน แทบไม่มีแรงผลักในแนวข้าง
คุณสมบัตินี้กำหนดความแตกต่างอย่างสาระสำคัญระหว่างมีดสั่นกับดรากไฟ ดรากรอบ และเลเซอร์: มันไม่ได้อาศัยการหมุนเปลี่ยนทิศของคมมีดหรือการหลอมละลายด้วยความร้อนสูง แต่อาศัยการตัดเข้าไปในวัสดุด้วยความถี่สูงสุดและระยะเคลื่อนที่เล็กน้อยที่สุด เพื่อ “ตัด” วัสดุออกมา การเข้าใจจุดนี้ การตั้งค่าพารามิเตอร์ในส่วนถัดไปจึงมีฐานความรู้รองรับ
2. โครงสร้างการส่งกำลังหลักสามแบบ
1. ล้อเยื้องศูนย์ + สไลด์ครันก
แบบที่พบบ่อยที่สุดในเครื่องระดับอุตสาหกรรม เซอร์โวหรือมอเตอร์ไร้แปรงชับเพลาล้อเยื้องศูนย์ โดยระยะเยื้องศูนย์เท่ากับครึ่งหนึ่งของแอมพลิจูด ถ้าความเร็วรอบของเพลาล้อเยื้องศูนย์เป็น n โครงสร้างล้อเยื้องศูนย์หนึ่งตัวจะมีความถี่สั่น f≈n หากใช้การจัดวางล้อเยื้องศูนย์คู่แบบสมมาตรจะได้ f≈2n โครงสร้างมีความแข็งแรง รับแรงตัดขนาดใหญ่ได้ ค่าใช้จ่ายในการบำรุงรักษาต่ำ แต่ข้อเสียคือต้องเปลี่ยนปลอกล้อเยื้องศูนย์เพื่อปรับแอมพลิจูด และเพดานความถี่ถูกจำกัดด้วยความเฉื่อยของลูกประจำและคันโยก โดยทั่วไปอยู่ที่ไม่เกิน 12 000 ครั้ง/นาที
2. มอเตอร์ voice coil หรือมอเตอร์เส้นตรงแบบขับตรง
ตัวโรเตอร์ขับด้ามมีดโดยตรง จึงตัดขั้นคันโยกออกไป ความถี่ทำได้ถึง 20 000 ครั้ง/นาทีขึ้นไป แอมพลิจูดปรับได้อย่างต่อเนื่องในช่วง 0.3–5 mm ผ่านโปรแกรม ตอบสนองเร็วและเสียงเบา แรงดันมีข้อจำกัด จึงเหมาะกับการตัดวัสดุบางอย่างเช่น ฟิล์ม กระดาษ และผ้าในช่วงความเร็วปานกลางถึงสูง ต้นทุนเครื่องโดยรวมค่อนข้างสูง
3. การสั่นด้วยลมอัดหรือแม่เหล็กไฟฟ้า
โครงสร้างเรียบง่าย ต้นทุนต่ำ นิยมใช้กับวัสดุโฆษณาภาระเบาและงานตัดตัวอย่างเสื้อผ้า แต่ความเสถียรของความถี่และความสามารถในการทำงานต่อเนื่องด้อยกว่าสองแบบแรก จึงพบได้น้อยลงในเครื่องผลิตแบบต่อเนื่อง
3. กลไกการตัด: ทำไมต้องเป็น “ตัด” ไม่ใช่ “ขูด”
การตัดแบบแยกทีละชั้นด้วยฟันเล็กละเอียด
คมมีดของใบมีดสั่นมีฟันเล็กละเอียดเกาะอยู่ ในแต่ละช่วงการเคลื่อนที่ลง ใบมีดจะตัดเข้าไปในวัสดุเพียงชั้นบางมาก คมมีดทำการตัดเฉพาะที่ในระยะทางสั้นมาก ความเค้นย้อนกลับทำให้วัสดุแตกตามแนวคมมีด แทนที่จะถูกบีบดันออกไป เมื่อตัดหลายชั้น การเคลื่อนที่นี้จะทำให้ชั้นบน ชั้นกลาง และชั้นล่างขาดออกจากกันตามลำดับ โดยความสม่ำเสมอของรอยตัดในแนวความหนาดีกว่าดรากไฟมาก
ไม่มีแรงด้านข้าง รอยตัดนิ่ง
ดรากไฟอาศัยการที่วัสดุเป็นตัวดึงใบมีดให้เปลี่ยนทิศแบบอิสระ เมื่อเลี้ยวโค้ง คมมีดจะเกิดแรงผลักในแนวข้างต่อวัสดุอ่อนตัว ทำให้วัสดุยืด และมุมกลมที่ตัดออกมามักมีขนาดใหญ่กว่าหรือเกิดรอยคลื่น ส่วนทิศของใบมีดสั่นถูกควบคุมโดยโปรแกรม ความกว้างของรอยตัดจึงค่อนข้างคงที่ และทำรัศมีมุมกลมขนาดเล็กได้ภายใน 1 mm เหมาะกับงานตัดละเอียดของวัสดุในรถยนต์ วัสดุรองเท้า และวัสดุคอมโพสิต
การตัดเย็น ไม่เปลี่ยนสมบัติของวัสดุ
เลเซอร์ตัดด้วยการหลอมละลายด้วยความร้อนสูง ขอบจึงมีรอยไหม้และชั้นแข็งตัว วัสดุที่ไวต่อความร้อนยังเปลี่ยนเป็นสีเหลือง ขณะที่มีดสั่นไม่ก่อให้เกิดโซนความร้อน และเนื่องจากใบมีดไม่ได้บีบอย่างต่อเนื่อง ปริมาณการยุบตัวของวัสดุที่ยุบได้อย่างฟอง เช่น สปอนจ์และโฟม จึงน้อย หลังตัดเสร็จผิวยังคงเรียบ ไม่เกิดขอบเอียง
4. การทำงานร่วมกันของทั้งเครื่อง: ใบมีดเป็นเพียงขั้นตอนสุดท้าย
โต๊ะดูดสุญญากาศ
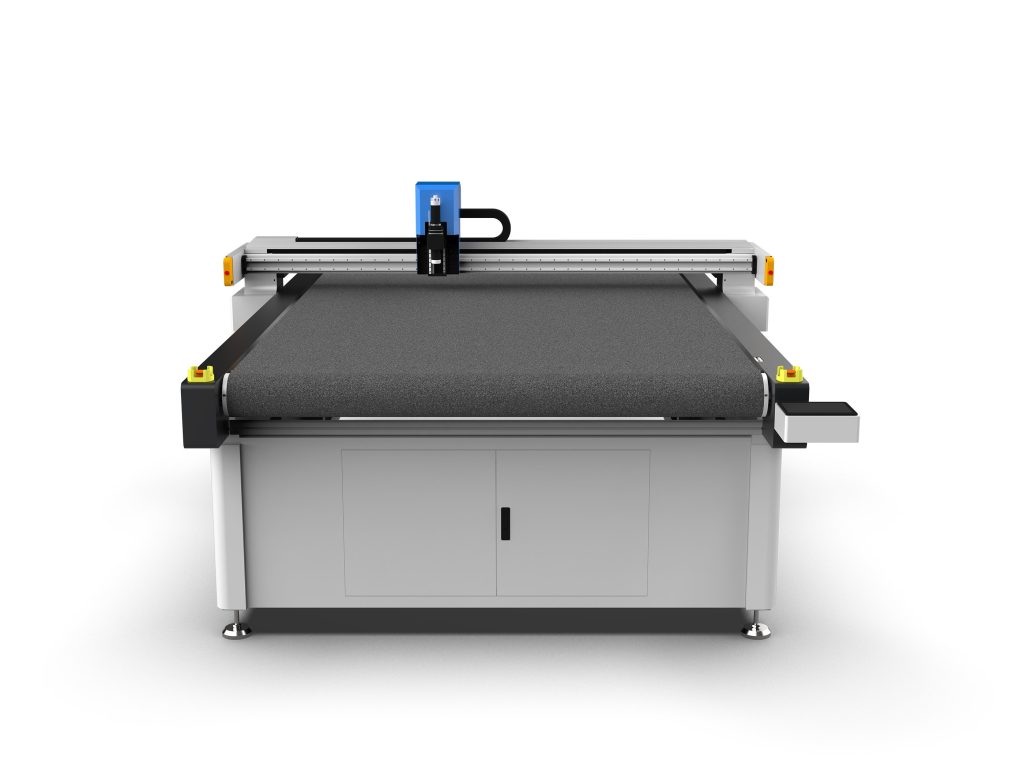
ถ้าวัสดุอ่อนตัวไม่ถูกยึด แม้ใบมีดจะดีเพียงใดก็ตัดไม่แม่นยำ การจัดวางโดยทั่วไปคือโต๊ะดูดสุญญากาศแบบแบ่งโซน ความดันลบอยู่ที่ประมาณ −8 ถึง −15 kPa แผ่นฐานใช้วัสดุขนสันหรือโครงสร้างรังผึ้งเพื่อให้อากาศไหลผ่านสม่ำเสมอ เมื่อตัดชิ้นงานเล็ก ให้ปิดวงจรอากาศของบริเวณที่ไม่ได้ทำงาน จะช่วยเพิ่มแรงดูดเฉพาะจุดอย่างชัดเจน และป้องกันไม่ให้วัสดุถูกยกขึ้นตอนใบมีดไต่ขึ้น
แท่นเคลื่อนที่
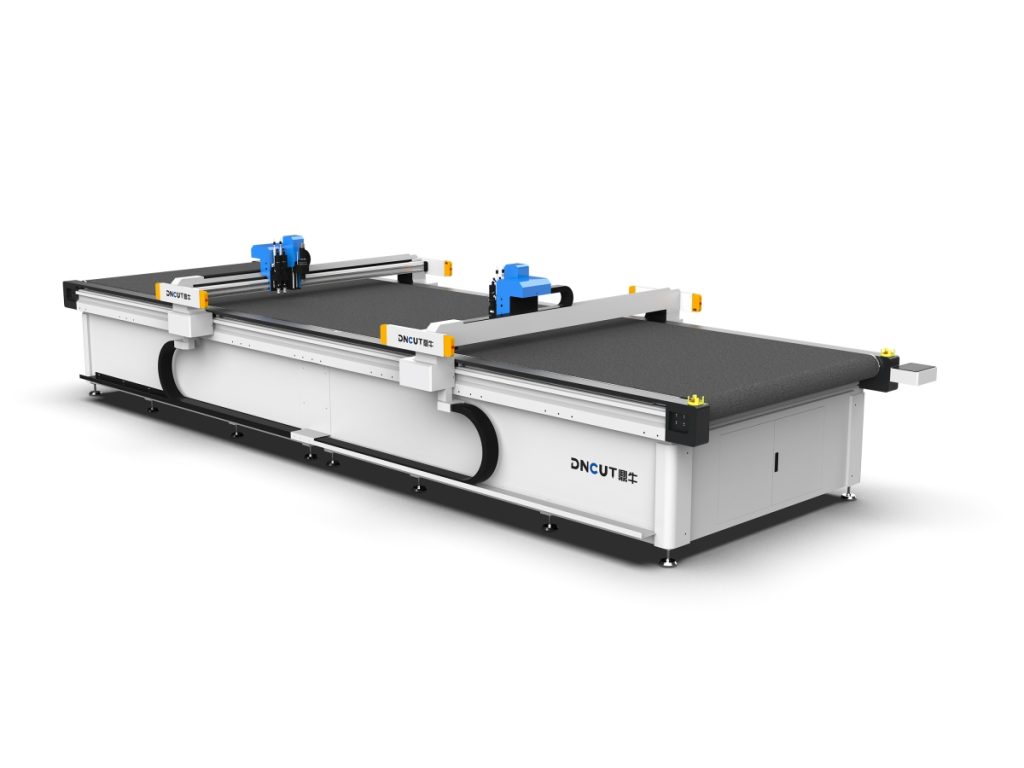
เครื่องขนาดใหญ่ใช้เซอร์โวมอเตอร์คู่เฟืองเฟืองราง ส่วนเครื่องขนาดเล็กใช้สายรองเวียน ข้อมูลจำเพาะทั่วไป: ความแม่นยำในการกำหนดตำแหน่ง ±0.1 mm ความแม่นยำในการกำหนดตำแหน่งซ้ำ ±0.05 mm ความเร็วในการเดินแกนตัด 100–1200 mm/s ความเร็วในการเดินแกนเปล่าสูงกว่า 1500 mm/s
ใบมีดและชั้นเก็บใบมีด
ชนิดใบมีดที่พบบ่อยได้แก่ ใบมีดตรง ใบมีดกลม ใบมีดรูปตัววี ใบมีดลมอัด ใบมีดเจาะรู และใบมีดเฟรซ ใบมีดตรงเหมาะกับโฟมและกระดาษลังการ ใบมีดกลมเหมาะกับผ้าหลายชั้นและพรม ใบมีดรูปตัววีใช้ตัดร่องและเก็บมุม ชั้นเก็บใบมีดแบบเปลี่ยนอัตโนมัติมีตำแหน่ง 8–16 ตำแหน่ง ในผังเก็บงานแผ่นเดียวกันสามารถเรียกใบมีดต่างกันตามแต่ละโซนได้
ระบบมองเห็นและการกำหนดตำแหน่ง
การตัดงานพิมพ์และงานทำเครื่องหมายอาศัย CCD ในการระบุจุด Mark หรือเส้นขอบ ความแม่นยำในการกำหนดตำแหน่งทำได้ถึง ±0.05 mm ส่วนการกำหนดตำแหน่งด้วยการฉายภาพใช้กับสถานีกึ่งอัตโนมัติที่มีการใส่และถอดวัสดุด้วยมือ
5. การกำหนดพารามิเตอร์หลัก
- ความถี่สั่น: วัสดุบางควรใช้ค่าสูง เช่น ฟิล์ม 0.5 mm และกระดาษมักใช้ 10 000–15 000 ครั้ง/นาที วัสดุหนาควรใช้ค่าต่ำ EVA และสปอนจ์ใช้ 3000–6000 ครั้ง/นาที หากความถี่สูงเกินไปจะทำให้ใบมีดร้อนและระบายเศษไม่ดี
- แอมพลิจูด: เพียงใหญ่กว่าความหนาของวัสดุเล็กน้อยก็ตัดทะลุได้ โดยทั่วไปใช้ค่าประมาณ 1.5–2 เท่าของความหนาวัสดุ ฟิล์ม 0.5 mm ใช้แอมพลิจูด 0.8–1.5 mm ส่วนสปอนจ์ 30 mm ต้องใช้ 5–10 mm
- ความเร็วในการเดินแกน: ร่วมกับความถี่และแอมพลิจูดในการกำหนดระยะเดินแกนต่อฟัน ถ้าเร็วเกินไปจะตัดไม่ขาดเกิดเส้นใย ถ้าช้าเกินไปคมมีดจะเสียดสีเกิดความร้อน ขอบจะเกาะหรือวัสดุจะติดกัน
- ความลึกในการตัด: โดยทั่วไปตัดเกินลึก 0.3–0.5 mm เพื่อให้ตัดทะลุหมดแต่ไม่ทำร้ายแผ่นฐาน
- การชดเชยความกว้างรอยตัด: ตั้งตามความหนาของใบมีด โดยทั่วไปใช้ 0.3–0.9 mm หากไม่ตั้งค่า ขนาดของชิ้นงานจะใหญ่เกินไปอย่างเป็นระบบ
6. ข้อบกพร่องที่พบบ่อยและวิธีตรวจสอบ
- ขอบฟู มีขน: ให้เพิ่มความถี่หรือเปลี่ยนใบมีดใหม่ก่อน จากนั้นจึงลดความเร็วในการเดินแกน
- บางจุดตัดไม่ทะลุ: ตรวจสอบว่าระบบดูดสุญญากาศเสียการทำงานเฉพาะโซนหรือไม่ วัสดุมีลอยขึ้นหรือไม่ แล้วจึงยืนยันว่าแอมพลิจูดเพียงพอหรือไม่
- ขนาดใหญ่เกินไปโดยรวม: ยังไม่ได้ตั้งค่าการชดเชยความกว้างรอยตัด หรือตั้งค่าไว้ต่ำเกินไป
- ใบมีดแตกง่าย: ตัดลึกเกินไป เดินแกนเร็วเกินไป หรือใบมีดยื่นยาวเกินไปจนความแข็งแรงไม่พอ
- ผิวตัดเหลืองและเงา: เกิดความร้อนจากการเสียดสีที่คมมีด ให้ลดความถี่หรือเพิ่มความเร็วในการเดินแกน หากจำเป็นให้ใช้ใบมีดที่มีชั้นเคลือบ
7. ขอบเขตการใช้งาน
มีดสั่นมีความชำนาญกับวัสดุแผ่นที่ยืดหยุ่นและครึ่งแข็ง เช่น หนัง ผ้าแฟชั่น หนังตกแต่งรถยนต์และเพดานรถ ผ้าพิมพ์โฆษณาและแผ่น KT กระดาษลังการและกระดาษรังผึ้ง โฟมและสปอนจ์ ปะเก็นกันรั่ว เส้นใยแก้วและพรีเพร็กเส้นใยคาร์บอน พรม และฉนวนกันเสียง โดยครอบคลุมความหนา 0.1–60 mm
แต่ก็ไม่ใช่ว่าทำได้ทุกอย่าง: วัสดุเช่น เหล็กหนา กระจกแข็ง และเซรามิกความแข็งสูง ต้องใช้เลเซอร์ น้ำ หรือพลาสมา การทำชิ้นงานโลหะบางที่ต้องการความแม่นยำสูงมากก็ไม่เหมาะสม เมื่อเลือกเครื่อง ควรยืนยันความแข็ง ความหนา และการมีอนุภาคแข็งในวัสดุก่อน แล้วจึงตัดสินใจเลือกชนิดใบมีดและช่วงความถี่ ซึ่งมีความหมายกว่าการเปรียบเทียบเพียงความเร็วของเครื่อง