
1. 진동칼의 핵심 동작
진동칼 절단기의 실행 끝은 수직 방향으로만 고주파 왕복 운동을 하는 하나의 칼날이다. 모터의 회전 운동이 전달 기구를 통해 칼봉의 상하 왕복으로 변환되고, 절단 중 칼날의 수직 스트로크는 매우 작으면서 주파수는 매우 높으며, 수평 방향으로는 헤드가 X/Y 축을 따라 이동한다. 따라서 칼날이 소재에 가하는 힘의 방향은 거의 순수 수직이고, 측방 밀림은 발생하지 않는다.
이 특성이 진동칼과 드래그 나이프, 원형 칼, 레이저의 근본적인 차이를 결정한다: 칼날 방향 전환이나 고열 용융에 의존하지 않고, 극히 높은 주파수의 미세 절입으로 소재를 “전단”하여 갈라놓는다. 이 점을 이해해야 이후의 파라미터 설정에 근거가 생긴다.
2. 대표적인 세 가지 구동 구조
1. eccentric 휠 + 크랭크 슬라이더
산업용 기종에서 가장 흔한 방식이다. 서보 또는 브러시리스 모터가 eccentric 축을 구동하며, 편심거리는 진폭의 절반과 같다. eccentric 축의 회전수를 n이라 하면 단일 eccentric 구조의 진동 주파수는 f≈n이고, 좌우 대칭의 복수 eccentric 배치라면 f≈2n이 된다. 강성이 커서 비교적 큰 절단 저항을 견디고 유지보수 비용도 낮다. 반면 진폭은 eccentric 슬리브 교체로 조정해야 하며, 주파수 상한은 베어링과 크랭크 로드의 관성으로 제한되어 일반적으로 12 000회/분 이내이다.
2. 보이스 코일 모터 또는 직선 모터 직접 구동
동자가 칼봉을 직접 구동하여 크랭크 로드 단계를 생략한다. 주파수는 20 000회/분 이상 구현할 수 있고, 진폭은 프로그램으로 0.3–5 mm 범위에서 무 단계 조정이 가능하다. 응답성이 빠르고 소음도 낮다. 추력에는 한계가 있어 필름, 종이, 원단 같은 박형 소재의 중속 절단에 적합하며, 전체 장비 비용은 다소 높다.
3. 공압 또는 전자기 진동
구조가 단순하고 비용이 저렴해 경부하 광고소재와 의류 샘플 작업에 많이 쓰이지만, 주파수 안정성과 연속 운전 성능은 앞의 두 방식에 미치지 못해 연속 양산 장비에서는 채택이 줄고 있다.
3. 절단 메커니즘: 왜 ‘자르기’인가, ‘긁기’인가
미세 톱니에 의한 단계별 전단
진동칼날의 날개에는 촘촘한 톱니가 있다. 하행정마다 소재의 매우 얕은 층만 절입하고, 날개는 극히 짧은 거리에서 국부 전단을 끝낸다. 응력 집중으로 소재는 칼날선을 따라 파단되지 눌려 밀려나는 것이 아니다. 다층 절단에서 이 동작은 상층·중층·하층을 차례로 분리해, 절단면의 상하 일관성이 드래그 나이프보다 훨씬 우수하다.
측방력 없음, 절단폭 안정
드래그 나이프는 소재가 칼날을 끌고 수동으로 방향을 바꾸므로, 곡선부에서 날개가 유연 소재에 측방 밀림을 가해 소재가 늘어나고, 잘라낸 라운드 코너가 커지거나 톱니 모양이 된다. 진동칼의 칼날 방향은 프로그램이 능동적으로 제어하므로 절단폭은 거의 일정하고, 작은 라운드 R도 1 mm 이내로 가능하여 자동차 인테리어, 신발 원단, 복합소재의 정밀 외곽에 적합하다.
냉각 절단, 소재 물성 불변
레이저는 고열 용융으로 끊어내므로 가장자리에 그을음과 경화층이 생기고 열에 약한 소재는 변색된다. 진동칼은 열영향 영역을 만들지 않는다. 또한 칼날이 연속 압착하는 방식이 아니므로 스펀지나 폼 같은 압축성 소재의 압축량이 작고, 절단면이 탄회해도 평평하게 유지되어 경사가 생기지 않는다.
4. 전체 기기 협동: 칼은 마지막 단계
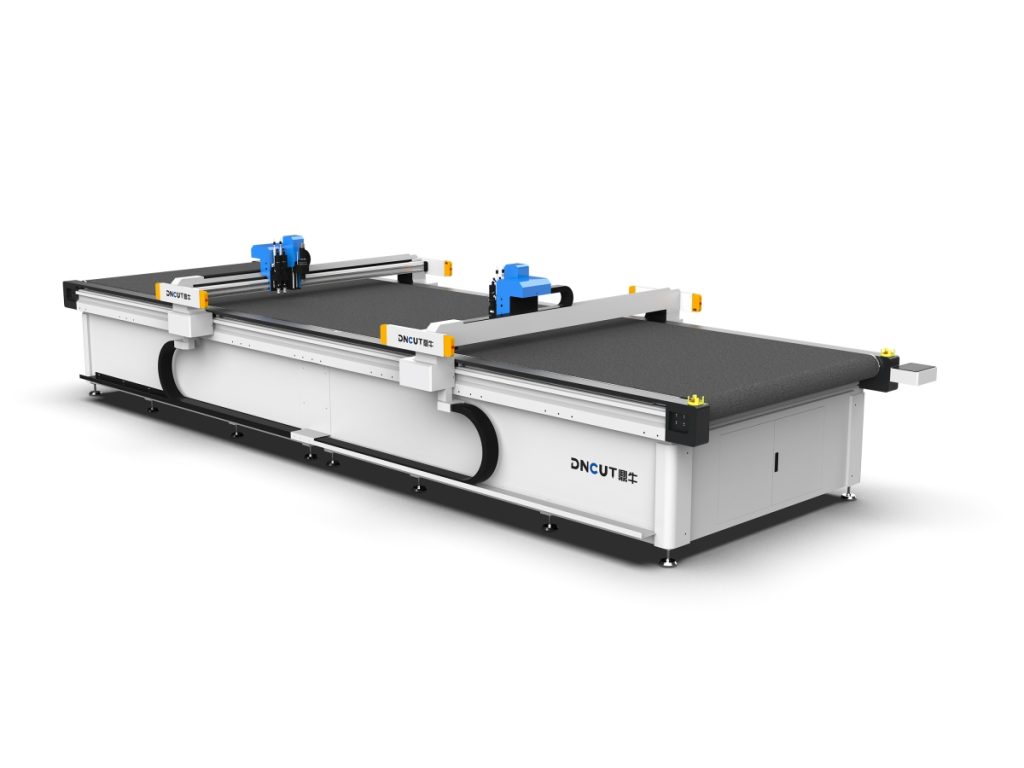
진공 흡착 워크테이블
유연 소재를 고정하지 않으면 아무리 좋은 칼날로도 정확하게 자를 수 없다. 일반 구성은 구역별 진공 흡착 테이블로, 음압은 약 −8 ~ −15 kPa이며 베이스 플레이트에는 펠트 또는 벌집 구조를 사용해 균일한 통기성을 확보한다. 작은 부품을 절단할 때는 작업 구역 이외의 기로를 닫아 국부 흡착력을 뚜렷하게 높이고, 칼날 상승 시 소재가 들리는 현상을 방지한다.
모션 플랫폼
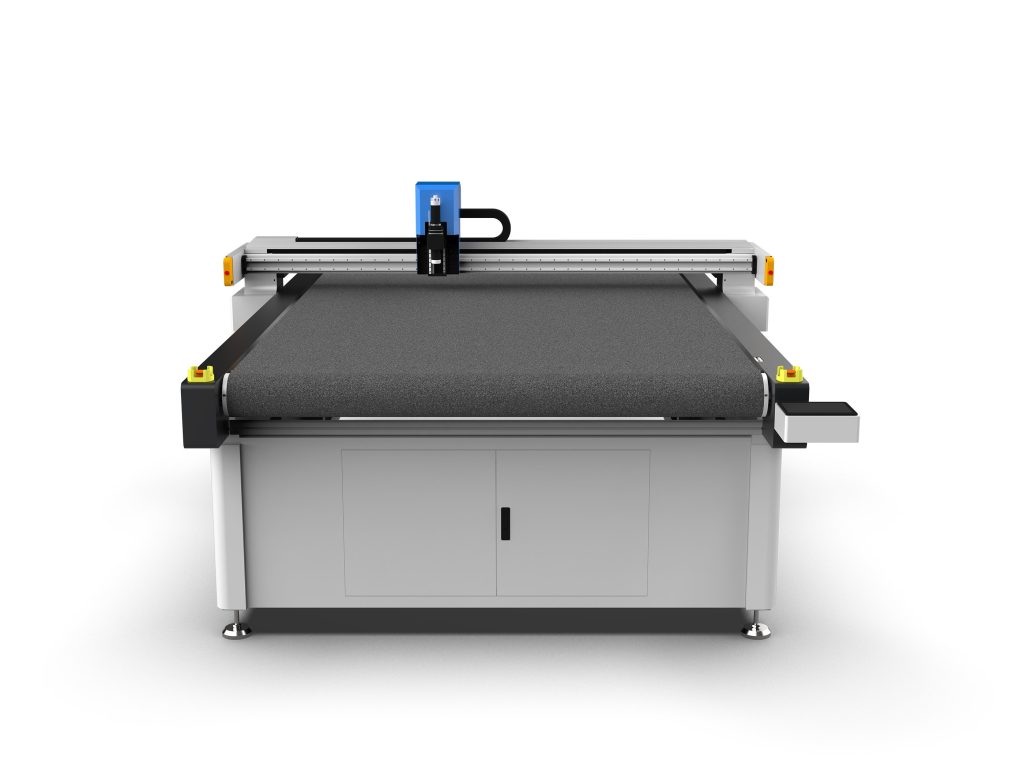
대면적 기종은 서보 모터에 기어 rack을, 소면적 기종은 타이밍 벨트를 사용한다. 대표 사양: 위치 결정 정밀도 ±0.1 mm, 반복 위치 결정 정밀도 ±0.05 mm, 절단 이송 속도 100–1200 mm/s, 무부하 이동 속도는 1500 mm/s 이상.
칼날과 공구 매거진
대표적인 칼날 종류는 직선 칼, 원형 칼, V 형 칼, 공압 칼, 펀칭 칼, 밀링 칼이다. 직선 칼은 폼과 골판지, 원형 칼은 다층 원단과 카펫, V 형 칼은 홈 가공과 모따기에 적합하다. 자동 교체형 공구 매거진은 통상 8~16 포지션이며, 동일한 네스팅 도면에서도 영역별로 다른 공구를 호출할 수 있다.
시각과 위치 결정
인쇄물이나 마킹류 절단은 CCD로 Mark 점 또는 외곽을 인식하며 위치 결정 정밀도는 ±0.05 mm까지 나옵니다. 프로젝션 위치 결정은 수작업 상하하역이 필요한 반자동 셀로 사용됩니다.
5. 핵심 파라미터 설정 방법
- 진동 주파수: 박물은 높은 값을 사용한다. 0.5 mm 필름이나 종이에는 10 000~15 000회/분이 일반적이며, 두꺼운 소재는 낮은 값으로 EVA나 스펀지는 보통 3000~6000회/분이다. 주파수가 지나치게 높으면 칼날이 발열하고 절삭 배출이 방해된다.
- 진폭: 소재 두께보다 약간 크면 완전히 끊을 수 있다. 경험적으로 소재 두께의 1.5~2배를 잡는다. 0.5 mm 필름에는 0.8~1.5 mm 진폭, 30 mm 스펀지에는 5~10 mm가 필요하다.
- 이송 속도: 주파수와 진폭에 함께 따라 정마다의 이송량이 결정된다. 너무 빠르면 잘리지 않아 늘어짐이 생기고, 너무 느리면 날개 마찰로 발열해 가장자리가 눌어지거나 소재가 달라붙는다.
- 칼 하강 깊이: 일반적으로 0.3~0.5 mm 여유를 주어 완전히 관통시키면서 베이스 플레이트는 손상시키지 않도록 한다.
- 절단폭 보정: 칼날 두께에 맞춰 설정하며 통상 0.3~0.9 mm를 쓴다. 설정하지 않으면 완제품 치수가 체계적으로 커진다.
6. 흔한 불량과 점검
- 가장자리 모 및 턱: 우선 주파수를 높이거나 새 칼날로 교체하고, 다음으로 이송 속도를 낮춘다.
- 일부만 잘리지 않음: 구역별 진공 흡착이 부분적으로 고장 나지 않았는지, 소재가 들리거나 처지지 않았는지 확인한 뒤 진폭이 충분한지 검토한다.
- 치수가 전체적으로 큼: 절단폭 보정이 설정되지 않았거나 값이 너무 작다.
- 칼날이 잘 깨짐: 하강 깊이가 너무 깊거나, 이송이 너무 빠르거나, 칼날 돌출 길이가 너무 길어 강성이 부족한 경우다.
- 절단면이 황변되고 반짝임: 날개 마찰 과열이 원인이다. 주파수를 낮추거나 이송을 높이고, 필요하면 코팅된 칼날을 사용한다.
7. 적용 범위
진동칼은 유연 및 반강성 평판 소재 처리에 강점이 있다: 가죽, 의류 원단, 자동차 인테리어 가죽과 천장재, 광고용 인쇄물과 KT 판, 골판지와 벌집지, 폼 스펀지, 개스킷, 유리와 탄소섬유 프리프레그, 카펫, 흡음솜 등이며 두께 범위는 0.1~60 mm를 커버한다.
다만 만능은 아니다: 두꺼운 강판, 경질 유리, 고경도 세라믹 같은 소재는 레이저, 워터제트, 플라즈마가 필요하며, 극고정밀 금속 박판 가공에도 적합하지 않다. 선정 시 먼저 소재의 경도, 두께, 경질 입자 포함 여부를 확인한 뒤 칼날 종류와 주파수 범위를 정하는 편이 단순한 기계 속도 비교보다 의미가 있다.