
1. Cử động cốt lõi của dao rung
Đầu ra cắt của máy cắt dao rung là một lưỡi dao chỉ thực hiện chuyển động tịnh tiến hồi tần số cao theo chiều thẳng đứng. Chuyển động quay của motor được cơ chế truyền động biến thành chuyển động lên xuống của cán dao; trong quá trình cắt, hành trình thẳng đứng của lưỡi rất nhỏ còn tần số rất cao, theo chiều ngang thì đầu cắt di chuyển theo trục X/Y. Vì vậy lực tác động của lưỡi lên vật liệu gần như thuần túy theo chiều thẳng đứng, hầu như không có lực đẩy ngang.
Đặc tính này quyết định khác biệt căn bản giữa dao rung với dao kéo, dao tròn và laser: nó không dựa vào đổi hướng lưỡi cắt hay nóng chảy ở nhiệt độ cao, mà dựa vào độ xâm nhập cực nhỏ ở tần số cực cao để “cắt” mở vật liệu. Hiểu rõ điều này thì các thông số cài đặt phía sau mới có cơ sở.
2. Ba cấu trúc truyền động chủ yếu
1. Bánh lệch + trục khuỷu
Sơ đồ phổ biến nhất trên máy công nghiệp. Servo hoặc motor không chổi than dẫn động trục lệch, độ lệch bằng một nửa biên độ. Nếu tốc độ quay của trục lệch là n thì tần số rung của cấu trúc một bánh lệch là f≈n; nếu bố trí đối xứng hai bánh lệch thì f≈2n. Cấu trúc cứng vững, chịu được lực cắt lớn, chi phí bảo trì thấp; nhược điểm là biên độ phải đổi ống lệch để điều chỉnh, trần tần số bị giới hạn bởi ổ bi và quán tính thanh nối, thường trong khoảng 12 000 lần/phút.
2. Motor voice coil hoặc motor tuyến tính truyền động trực tiếp
Rotor trực tiếp dẫn động cán dao, bỏ qua khâu thanh nối. Tần số có thể đạt trên 20 000 lần/phút, biên độ điều chỉnh liên tục trong khoảng 0.3–5 mm nhờ chương trình, đáp ứng nhanh và độ ồn thấp. Lực đẩy tương đối hạn chế, phù hợp hơn với việc cắt tốc độ vừa phải các vật liệu mỏng như màng, giấy, vải, nhưng tổng chi phí máy cao hơn.
3. Rung khí nén hoặc điện từ
Cấu trúc đơn giản, chi phí thấp, thường dùng cho vật liệu quảng cáo tải trọng nhẹ và cắt mẫu trang phục; độ ổn định tần số và khả năng làm việc liên tục kém hơn hai kiểu trên, nên ngày càng ít dùng trên thiết bị sản xuất liên tục.
3. Cơ chế cắt: tại sao là “cắt” chứ không phải “cào”
Cắt từng lớp bằng răng cưa siêu mịn
Lưỡi dao rung có cạnh cắt với răng cưa rất mịn. Mỗi hành trình đi xuống chỉ cắn vào một lớp rất mỏng của vật liệu, cạnh dao hoàn tất cắt cục bộ trong khoảng cách cực ngắn, và do tập trung ứng suất, vật liệu nứt theo đường lưỡi dao thay vì bị ép dạt sang bên. Khi cắt nhiều lớp, chuyển động này làm các lớp trên, giữa và dưới lần lượt đứt ra, tính đồng nhất của mép cắt theo chiều dày tốt hơn nhiều so với dao kéo.
Không lực ngang, đường cắt ổn định
Dao kéo dựa vào vật liệu kéo lưỡi dao để đổi hướng thụ động, nên ở khúc cong cạnh dao tạo lực đẩy ngang lên vật liệu mềm, vật liệu bị kéo giãn, góc tròn cắt ra dễ lớn hơn hoặc xuất hiện răng cưa. Hướng lưỡi của dao rung do chương trình điều khiển chủ động, độ rộng đường cắt gần như không đổi, bán kính góc tròn nhỏ có thể đạt dưới 1 mm, phù hợp cho nội thất ô tô, vật liệu giày và vật liệu composite có đường viền tinh tế.
Cắt nguội, không thay đổi tính chất vật liệu
Laser cắt bằng nóng chảy ở nhiệt độ cao, cạnh có vết cháy và lớp cứng, vật liệu nhạy nhiệt còn bị ố vàng; dao rung không tạo vùng ảnh hưởng nhiệt. Đồng thời vì lưỡi dao không ép liên tục, lượng nén với vật liệu có thể nén như mút xốp, foam rất nhỏ, mặt cắt sau khi hoàn nguyên vẫn phẳng, không bị vát cạnh.
4. Phối hợp toàn máy: dao chỉ là khâu cuối
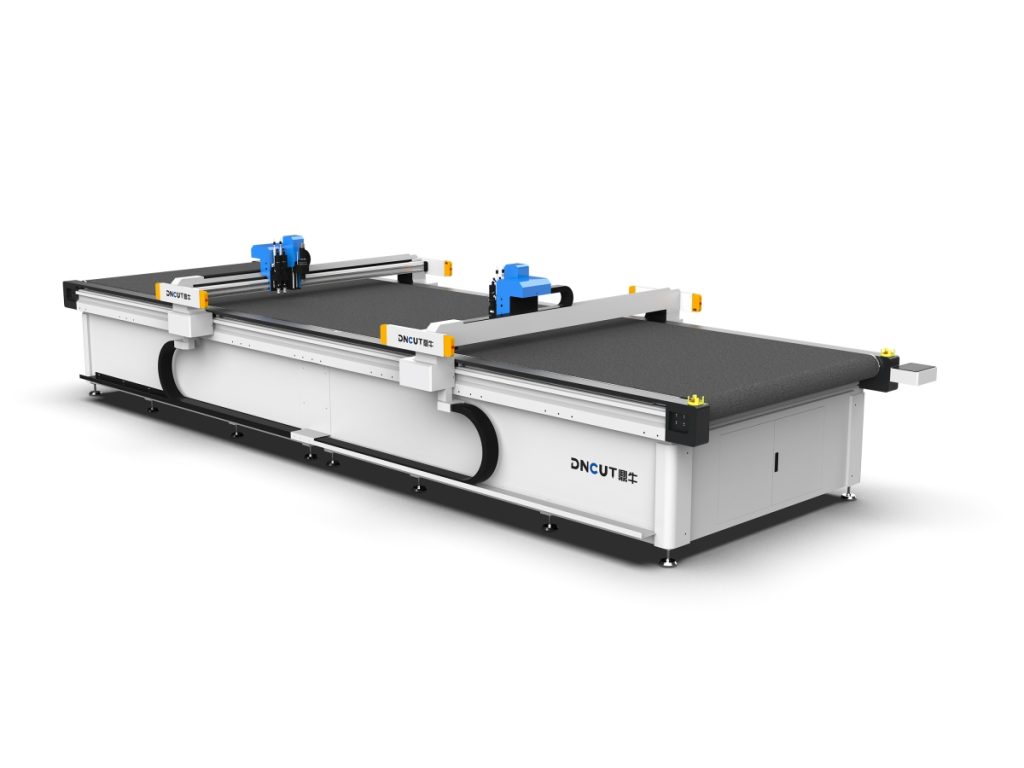
Bàn hút chân không
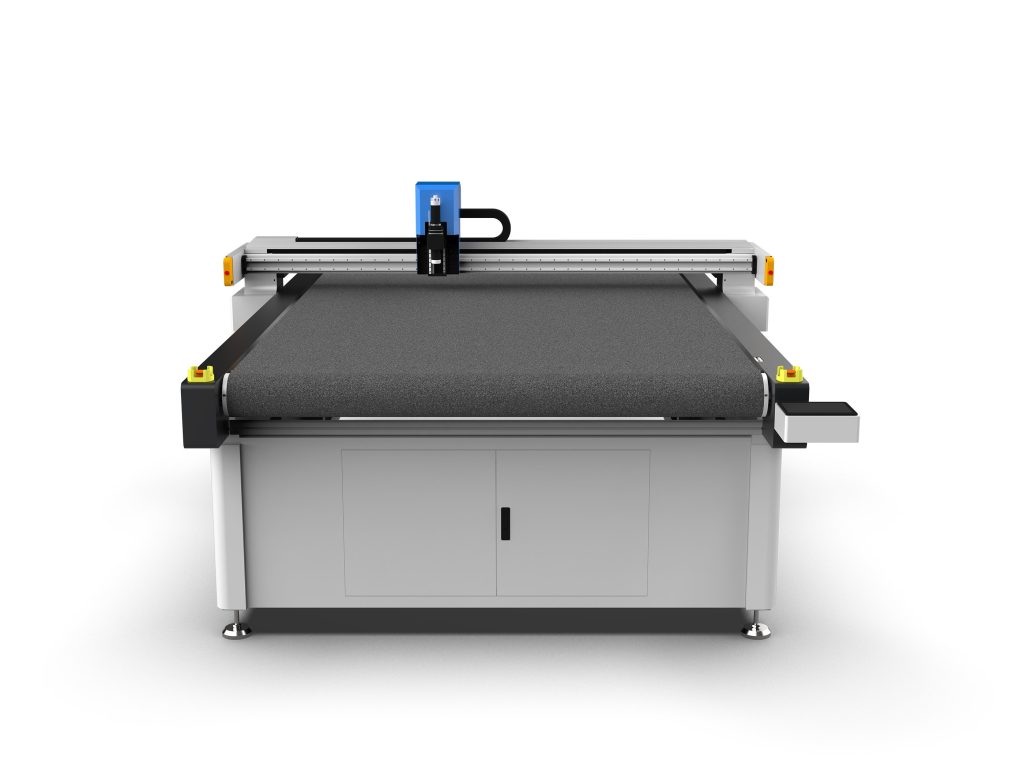
Nếu vật liệu mềm không được cố định thì dù dao tốt đến đâu cũng không cắt chính xác. Cấu hình thông thường là bàn hút chân không chia vùng, áp suất âm khoảng −8 đến −15 kPa, tấm đáy dùng nhung hoặc cấu trúc tổ ong để bảo đảm thông khí đều. Khi cắt chi tiết nhỏ, đóng các đường khí ngoài vùng làm việc giúp lực hút cục bộ tăng rõ rệt, tránh vật liệu bị nhấc lên khi lưỡi dao nâng lên.
Bàn chuyển động
Máy khổ lớn dùng servo motor kèm bánh răng và thanh răng, máy khổ nhỏ dùng đai đồng bộ. Thông số tiêu biểu: độ chính xác định vị ±0.1 mm, độ chính xác lặp lại định vị ±0.05 mm, tốc độ tiến dao cắt 100–1200 mm/s, tốc độ chạy không tải đạt trên 1500 mm/s.
Dao và magazine dao
Các loại dao thông dụng gồm dao thẳng, dao tròn, dao hình chữ V, dao khí nén, dao đục lỗ và dao phay. Dao thẳng hợp với foam, bìa carton, dao tròn hợp với vải nhiều lớp và thảm, dao hình V dùng để rãnh và vát mép. Magazine dao đổi tự động thường có 8–16 vị trí, trên cùng một bản xếp đồ có thể gọi dao khác nhau theo từng khu vực.
Thị giác và định vị
Cắt sản phẩm in ấn và nhận dạng dựa vào CCD để nhận dạng điểm Mark hoặc đường viền, độ chính xác định vị đạt ±0.05 mm; định vị chiếu được dùng cho các tủ bán tự động có thao tác xếp hàng thủ công.
5. Cách xác định các thông số chính
- Tần số rung: vật liệu mỏng nên chọn giá trị cao, ví dụ màng 0.5 mm và giấy thường dùng 10 000–15 000 lần/phút; vật liệu dày nên chọn giá trị thấp, EVA và mút thường 3000–6000 lần/phút, tần số quá cao khiến dao nóng và thoát phế liệu kém.
- Biên độ: chỉ cần lớn hơn một chút so với độ dày vật liệu là cắt thủng được, kinh nghiệm chọn bằng 1.5–2 lần độ dày. Màng 0.5 mm đi với biên độ 0.8–1.5 mm, mút 30 mm cần 5–10 mm.
- Tốc độ tiến dao: cùng với tần số và biên độ quyết định lượng tiến dao mỗi răng. Chạy quá nhanh sẽ không cắt đứt, xuất hiện tua; chạy quá chậm thì cạnh dao ma sát sinh nhiệt, mép bị nhòe hoặc vật liệu dính.
- Chiều sâu cắt: thông thường cắt dư 0.3–0.5 mm, đảm bảo cắt thủng hoàn toàn mà không làm hỏng tấm đáy.
- Bù lề cắt: đặt theo độ dày lưỡi dao, thường dùng 0.3–0.9 mm, nếu không kích thước thành phẩm sẽ bị lớn hệ thống.
6. Các lỗi thường gặp và cách xử lý
- Mép xù, có tua: ưu tiên tăng tần số hoặc thay lưỡi dao mới, sau đó mới giảm tốc độ tiến dao.
- Chỗ cắt không thủng: kiểm tra hút chân không có bị mất tác dụng cục bộ theo vùng hay không, vật liệu có bị vồng lên không, rồi xác nhận biên độ đã đủ chưa.
- Kích thước lớn hệ thống: chưa cài bù lề cắt hoặc cài giá trị quá nhỏ.
- Lưỡi dao dễ gãy: cắt sâu quá mức, tiến dao quá nhanh, hoặc lưỡi dao chìa ra quá dài khiến độ cứng không đủ.
- Mặt cắt ố vàng và bóng: cạnh dao ma sát quá nóng, hãy giảm tần số hoặc tăng tốc độ tiến dao, cần thiết dùng lưỡi có lớp phủ.
7. Ranh giới áp dụng
Dao rung mạnh với vật liệu tấm mềm và bán cứng: da, vải may mặc, da bọc nội thất và trần xe ô tô, vải in quảng cáo và tấm KT, bìa carton sóng và giấy tổ ong, foam và mút, tấm đệm kín, sợi thủy tinh và prepreg sợi carbon, thảm, bông cách âm, với độ dày phủ 0.1–60 mm.
Nhưng nó không phải là vạn năng: thép dày, kính cứng, gốm sứ độ cứng cao cần laser, nước hoặc plasma; gia công tấm kim loại mỏng độ chính xác cực cao cũng không phù hợp. Khi chọn máy, trước tiên hãy xác nhận độ cứng, độ dày và sự có mặt của hạt cứng trong vật liệu, rồi mới quyết định loại dao và dải tần số; điều này có ý nghĩa hơn so với chỉ so sánh tốc độ máy.