
I. Il movimento base del coltello vibrante
L’organo finale di una macchina da taglio a coltello vibrante è una lama che esegue unicamente movimenti di andata e ritorno ad alta frequenza in direzione verticale. Il movimento rotativo erogato dal motore viene convertito, tramite il meccanismo di trasmissione, in un movimento di andata e ritorno verticale del supporto lama: durante il taglio la corsa verticale della lama è molto piccola e la frequenza è elevata, mentre in direzione orizzontale il gruppo si sposta con la testa sugli assi X/Y. La direzione della forza applicata dal bordo al materiale è quindi praticamente verticale, senza forze laterali significative.
È questa caratteristica a determinare la differenza fondamentale tra coltello vibrante, coltello da trascinamento, coltello circolare e laser: non si basa sulla deviazione del bordo né sulla fusione ad alta temperatura, ma apre il materiale con un taglio di ampiezza minima a frequenza estremamente elevata. Comprendere questo punto è la base per la regolazione dei parametri che seguono.
II. Tre strutture di trasmissione principali
1. Eccentrico + meccanismo biella-manovella
È la soluzione più comune sulle macchine industriali. Un servomotore o un motore brushless aziona l’albero eccentrico, ed eccentricità equivale a metà dell’ampiezza. Se la velocità di rotazione dell’albero eccentrico è n, la frequenza di vibrazione del sistema a eccentrico singolo è f≈n; con due eccentrici a disposizione simmetrica, f≈2n. La struttura è rigida, sopporta elevate forze di taglio e ha basso costo di manutenzione; lo svantaggio è che l’ampiezza va regolata sostituendo la boccia eccentrica e il limite superiore di frequenza è vincolato dai cuscinetti e dall’inerzia della biella, in genere entro 12 000 cicli/min.
2. Motore a bobina vocale o motore lineare in azionamento diretto
Il cursore aziona direttamente il supporto lama, senza la biella. La frequenza può superare i 20 000 cicli/min, l’ampiezza si regola in modo continuo via programma tra 0.3–5 mm, la risposta è rapida e il rumore è ridotto. La spinta è relativamente limitata, quindi la soluzione è più adatta al taglio medio e ad alta velocità di materiali sottili come pellicole, carta e tessuti, con un costo complessivo più elevato.
3. Vibrazione pneumatica o elettromagnetica
Struttura semplice e a basso costo, usata soprattutto per materiali pubblicitari leggeri e per i campioni di abbigliamento. La stabilità di frequenza e la capacità di lavoro continuativo sono inferiori rispetto alle due soluzioni precedenti, per questo oggi è meno impiegata sulle macchine per la produzione in serie.
III. Meccanismo di taglio: perché “tagliare” e non “graffiare”
Taglio a strati con denti fini
Il bordo della lama vibrante è dotato di denti fini e ravvicinati. A ogni corsa discendente la lama penetra solo uno strato molto sottile di materiale e il bordo esegue un taglio locale su una distanza molto breve: la concentrazione di tensione fa sì che il materiale si rompa lungo la linea di taglio anziché essere espulso per compressione. Nel taglio multilayer questo movimento stacca in successione lo strato superiore, quello intermedio e quello inferiore, e l’uniformità del bordo in verticale è molto migliore rispetto al coltello da trascinamento.
Nessuna forza laterale, passaggio di taglio stabile
Il coltello da trascinamento viene deviato passivamente dalla trazione del materiale e, in curva, il bordo esercita una forza laterale sul materiale flessibile, che viene tirato, e i raggi tagliati risultano troppo grandi o seghettati. Sul coltello vibrante l’orientamento del bordo è controllato attivamente dal programma, la larghezza del taglio resta praticamente costante e i raggi piccoli si ottengono entro 1 mm, condizione adatta a contorni di precisione per interni auto, materiali per calzature e compositi.
Taglio a freddo, senza modificare le proprietà del materiale
Il laser opera per fusione ad alta temperatura: sul bordo restano segni di bruciatura e uno strato indurito, e i materiali termosensibili ingialliscono; il coltello vibrante non produce zone termicamente alterate. Inoltre, poiché la lama non comprime in modo continuo, la compressione su materiali comprimibili come spugna e schiuma è ridotta e la superficie resta piatta dopo il ritorno elastico, senza bordi obliqui.
IV. Lavoro d’insieme dei componenti: la lama è solo l’ultimo anello
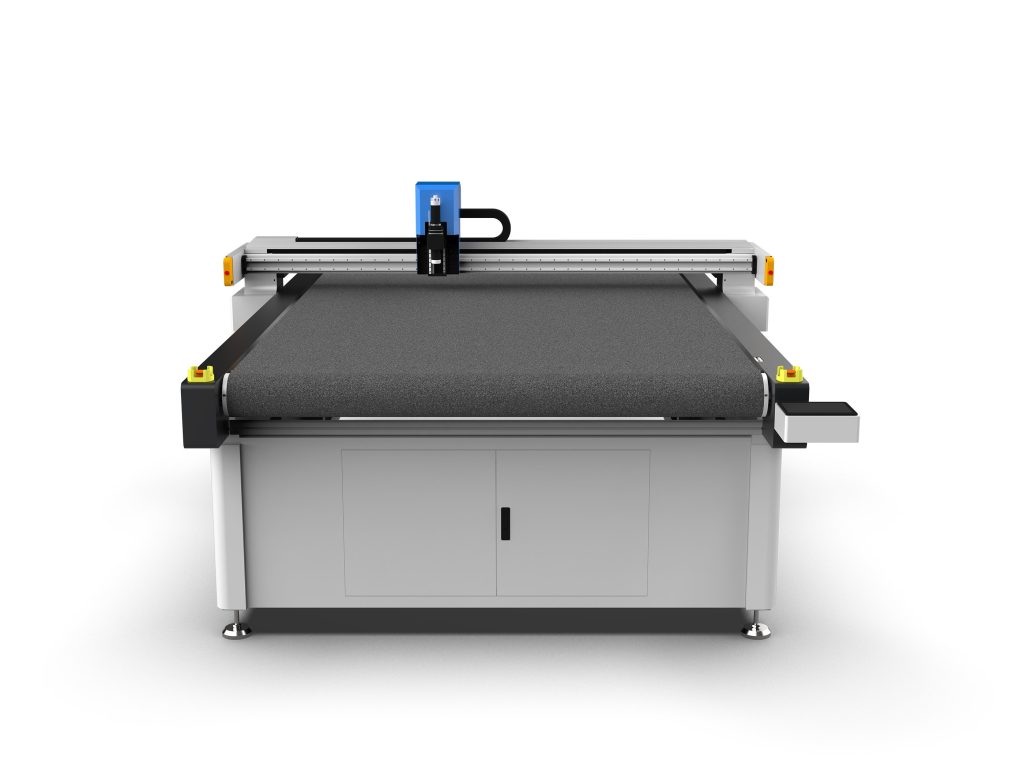
Piano di lavoro con aspirazione a vuoto
Se il materiale flessibile non viene fissato, anche la migliore lama non taglia con precisione. La configurazione standard è un piano di lavoro con aspirazione a vuoto suddiviso in zone, con pressione negativa di circa −8÷−15 kPa e base in feltro o a struttura alveolare per garantire un passaggio d’aria uniforme. Durante il taglio di piccoli pezzi si chiudono i circuiti d’aria delle zone non lavorate, il che aumenta nettamente la forza di tenuta locale ed evita che il materiale venga sollevato insieme alla lama in fase di risalita.
Piattaforma di movimento
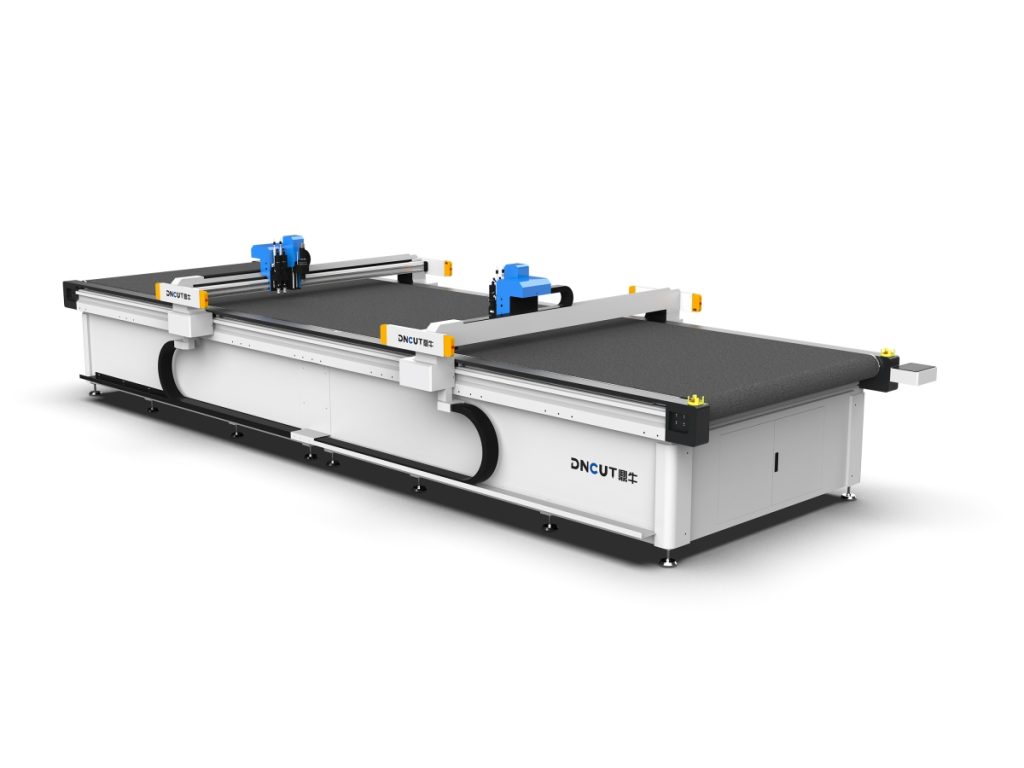
Sui modelli di grande formato si impiegano servomotori con ingranaggia e cremagliera, sui piccoli formati cinghie dentate. Valori tipici: precisione di posizionamento ±0.1 mm, ripetibilità di posizionamento ±0.05 mm, velocità di avanzamento in taglio 100–1200 mm/s, velocità di rapida posizione superiore a 1500 mm/s.
Utensili e magazzino utensili
I tipi di lama più diffusi sono la lama dritta, la lama circolare, la lama a V, la lama pneumatica, la lama di perforazione e la fresa. La lama dritta è adatta a spugne e cartone, quella circolare a tessuti multistrato e moquette, la lama a V a incavi e smussature. Il magazzino automatico ha di solito 8–16 posizioni e consente di richiamare utensili diversi per area sullo stesso piano di nesting.
Visione e posizionamento
Il taglio di stampati e segnaletica si basa sul riconoscimento dei segni di registro o del profilo tramite telecamera CCD, con precisione di posizionamento fino a ±0.05 mm; il posizionamento per proiezione è impiegato nelle postazioni semiautomatiche con carico e scarico manuali.
V. Come si determinano i parametri principali
- Frequenza di vibrazione: per i materiali sottili si adotta un valore elevato — per pellicole di 0.5 mm e carta si usano di solito 10 000–15 000 cicli/min; per i materiali spessi si adotta un valore basso, ed EVA e schiuma stanno in genere tra 3000 e 6000 cicli/min. Una frequenza troppo elevata provoca il surriscaldamento della lama e una cattiva evacuazione dei trucioli.
- Ampiezza: è sufficiente che sia di poco superiore allo spessore del materiale per attraversarlo; come regola pratica si usa da 1.5 a 2 volte lo spessore. Per pellicole da 0.5 mm si impiegano 0.8–1.5 mm di ampiezza; per spugne da 30 mm servono 5–10 mm.
- Velocità di avanzamento: insieme a frequenza e ampiezza determina l’avanzamento per dente. Una velocità eccessiva impedisce il taglio e produce filamenti; una velocità troppo bassa fa riscaldare il bordo per attrito, con bordi bruciacchiati o materiale che si incolla.
- Profondità di penetrazione: di regola si effettua un taglio in eccesso di 0.3–0.5 mm, per garantire il passaggio completo senza danneggiare il piano di appoggio.
- Compensazione del passaggio di taglio: si imposta in base allo spessore della lama, di solito 0.3–0.9 mm; in caso contrario la quota del prodotto finito risulta sistematicamente maggiore.
VI. Difetti comuni e diagnosi
- Bordi sfilacciati e con filamenti: innanzitutto aumentare la frequenza o sostituire la lama con una nuova, poi ridurre la velocità di avanzamento.
- Taglio incompleto in zone localizzate: verificare se l’aspirazione ha ceduto in una zona e se il materiale si è gonfiato, poi confermare che l’ampiezza sia sufficiente.
- Quota complessiva troppo grande: compensazione del passaggio di taglio non impostata o impostata troppo bassa.
- Lama che si rompe spesso: penetrazione troppo profonda, avanzamento troppo rapido oppure lama troppo sporgente, con perdita di rigidità.
- Superficie di taglio ingiallita e lucida: eccesso di temperatura per attrito sul bordo; ridurre la frequenza o aumentare l’avanzamento e, se necessario, usare una lama rivestita.
VII. Limiti di applicazione
Il coltello vibrante è particolarmente adatto a materiali flessibili e semirigidi: pelle, tessuti per abbigliamento, pelle e soffitti per interni auto, teloni da stampa pubblicitaria e pannelli KT, cartone ondulato e carta alveolare, spugne e schiume, guarnizioni, preimpregnati in fibra di vetro e fibra di carbonio, moquette, materiali fonoassorbenti e simili, con spessori da 0.1 a 60 mm.
Non è però universale: lamiera spessa, vetro duro e ceramica ad alta durezza richiedono laser, getto d’acqua o plasma; i pezzi metallici ad altissima precisione non sono adatti. Nella scelta occorre prima verificare durezza e spessore del materiale e l’eventuale presenza di particelle dure, poi definire tipo di lama e intervallo di frequenza: è più utile del solo confronto della velocità delle macchine.