
一、振動刀の中核動作
振動刀切断機の実行末端は、垂直方向に高周波往復運動だけを行う刃 것이다。モーターの回転運動が伝動機構によって刀杆の上下往復に変換され、切断中の刃は垂直ストロークが小さく周波数が高く、水平方向にはヘッドが X/Y 軸に沿って移動する。したがって刃の材料への作用方向はほぼ垂直で、横向推力はほとんど発生しない。
この特性は振動刀とドラッグナイフ、円刃、レーザーの根本的な違いを決める:刃口の向き替えや高温の溶断に頼るのではなく、極めて高周波の微小な切込みによって材料を「剪る」のである。この点を理解して初めて、後述のパラメータ設定に根拠が生まれる。
二、代表的な3つの駆動構造
1. 偏心ホイール + クランクスライダー
産業機型で最も一般的な方式。サーボまたはブラッシュレスモーターが偏心軸を駆動し、偏心距は振幅の半分に等しい。偏心軸の回転数を n とすると、単一偏心構造の振動周波数は f≈n、左右対称の双偏心配置なら f≈2n となる。剛性が高く比較的大きな切断抵抗に耐え、保全コストも低い;一方で振幅は偏心スリーブの交換で調整が必要で、周波数の上限は軸受とコンロッドの慣性で決まるため、一般に 12 000 回/分以内である。
2. ボイスコイルモーター/リニアモーター直動駆動
動子が直接駆動する刃物軸により、リンク機構を省略。周波数は毎分20,000回以上を実現し、振幅はプログラムにより0.3~5 mmの範囲で無段階調整が可能。応答が速く、騒音が小さい。推力は限定的だが、フィルム、紙、布地などの薄型材料の中高速裁断に適しており、装置全体のコストは高め。
3. 空気動/電磁振動
構造が単純でコストが安く、軽負荷の広告材料や衣類のサンプル裁断に多用されるが、周波数の安定性と連続稼働性能は前2者に及ばず、量産設備での採用は少なくなっている。
三、切断のメカニズム:なぜ「切る」のか「削る」のか
微歯による逐次せん断
振動刀の刃先には微細な歯がある。下行程ごとに材料のごく薄い層だけを切入し、刃先はごく短い距離で局所せん断を完了する。応力集中により材料は刃線に沿って破断し、押し潰されるのではない。多層裁断ではこの動作が上層、中層、下層の順に切り離します、切口の上下一致性はドラッグナイフより圧倒的に良好である。
横方向の力なし、切り幅が安定
ドラッグナイフは材料に牽引されて刃が受動的に方向を変えるため、曲線部で刃先が柔軟材に横推力を与え、材料が引き伸ばされ、切り出したR角が大きくなったり鋸歯状になることがある。振動刀の刃の向きはプログラムが能動的に制御するため、切り幅はほぼ一定で、小さなR角でも 1 mm 以内に収まり、自動車内装、靴材、複合材料の精密な輪郭に適している。
冷間切断、材料の物性は変化しない
レーザーは高温で溶断するため、縁に焦げ目と硬化層が生じ、熱に弱い材料は黄変する;振動刀は熱影響域を発生させない。また刃が連続的に押し潰さないため、スポンジやフォームのような圧縮性材料への圧縮量が小さく、切断面が戻っても平らで斜め面が生じない。
四、マシン全体での連携:刃は最終工程
真空吸着ワークテーブル
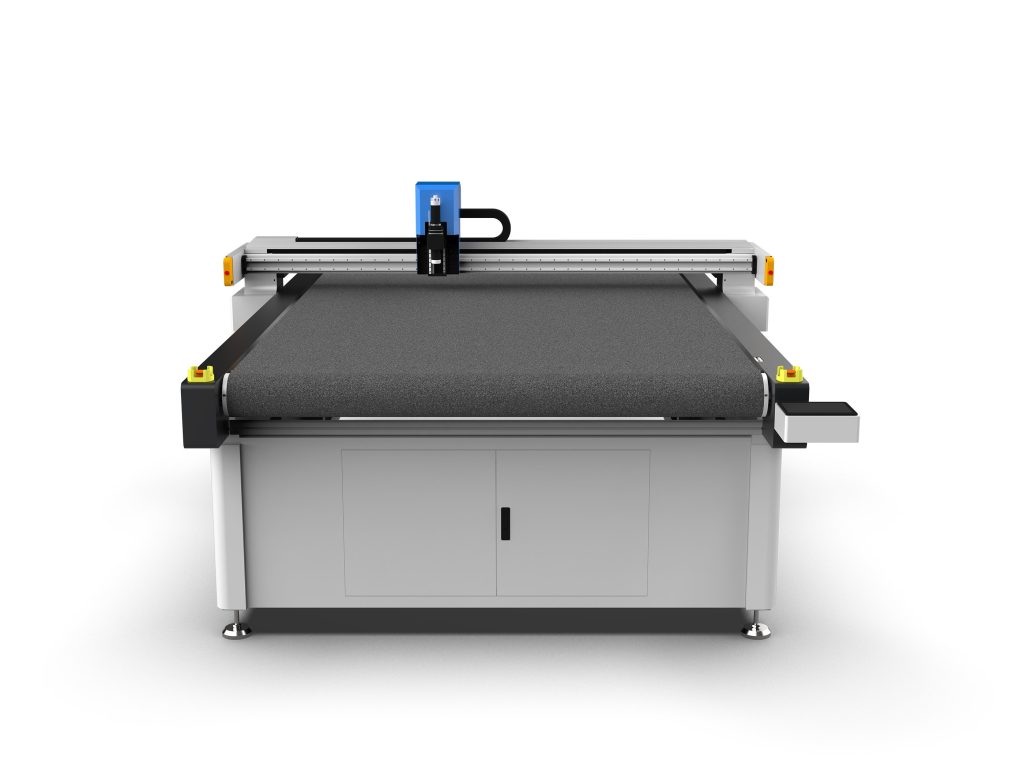
柔軟材が固定されていなければ、よい刃でも正確に切れない。一般構成は区画ごとの真空吸着テーブルで、負圧は約 −8 〜 −15 kPa、ベース板にはフェルトまたはハニカム構造を用いて均一な通気性を確保する。小さな部品を切断するときは作業区以外の気路を閉じることで局所吸着力を明らかに高め、刃が上昇する際に材料を持ち上げる現象を防げる。
モーションプラットフォーム
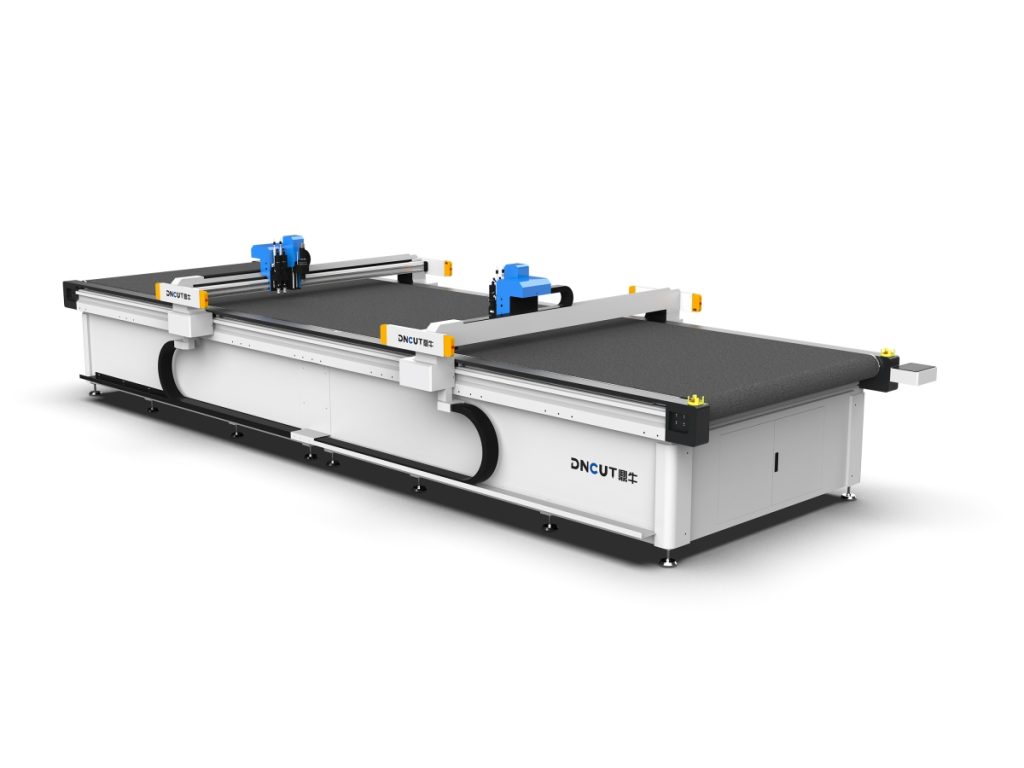
Large-format models use a combination of servo motors, gears, and rack-and-pinion systems, while small-format models employ timing belts. Representative specifications: positioning accuracy ±0.1 mm, repeat positioning accuracy ±0.05 mm, cutting feed speed 100–1200 mm/s, rapid traverse speed over 1500 mm/s.
刃物と工具雑誌
一般的な刃種はストレート刃、円刃、V 形刃、空気動刃、打抜き刃、ミリング刃。ストレート刃はフォームや段ボール、円刃は多層生地やカーペット、V 形刃は溝掘りと面取りに用いる。自動交換式刃物雑誌は通常 8〜16 ポジションで、同じ割付図のエリアごとに異なる刃具を呼び出せる。
視覚と位置決め
印刷物やマーキング類の切断では CCD で Mark 点または輪郭を識別し、位置決め精度は ±0.05 mm に達する;投影位置決めは手作業での搬送を伴う半自動工程で用いられる。
五、主要パラメータの決め方
- 振動周波数:薄材には高値を取る。0.5 mm フィルムや用紙では 10 000〜15 000 回/分が常用;厚材には低値で、EVA やスポンジは一般に 3000〜6000 回/分。周波数が高すぎると刃が発熱し、切屑の排出が悪くなる。
- 振幅:材料厚をわずかに上回る値で十分切断できる。経験値は材料厚の 1.5〜2 倍。0.5 mm フィルムには 0.8〜1.5 mm 振幅、30 mm スポンジには 5〜10 mm が必要。
- 送り速度:周波数と振幅とあわせて一歯あたりの送り量を決める。速すぎると切断できずフィラメントが生じる;遅すぎると刃先の摩擦で発熱し、縁が焦げるか材料が貼り付く。
- 刃下げ深さ:一般に 0.3〜0.5 mm 行き過ぎさせ、完全に貫通させつつベース板を傷めない範囲にする。
- 切り幅補正:刃厚に合わせて設定し、通常 0.3〜0.9 mm を使う。設定しないと製品寸法が系統的に大きくなる。
六、よくある不良とその調査手順
- エッジの毛羽立ち・バリ:まず周波数を高めるか新品刃に交換し、次に送り速度を下げる。
- 一部だけ切れていない:区画ごとの真空吸着が失われていないか、材料が反っていないかを確認し、振幅が十分かを検証する。
- 寸法が全体的に大きい:切り幅補正が未設定、または小さすぎる。
- 刃が折れやすい:刃下げが深すぎる、送り速度が速すぎる、または刃の突出量が長すぎて剛性が不足している。
- 切断面が黄変して光沢を帯びる刃先の摩擦発熱。周波数を下げるか送り速度を上げる。必要に応じてコーティング付き刃を使う。
七、適用範囲
振動刀が得意とするのは柔軟および半硬質のシート材:皮革、衣料用生地、自動車内装革と天井材、広告用布と KT 板、段ボールとハニカム紙、フォーム・スポンジ、ガスケット、ガラス繊維と炭素繊維のプリプレグ、カーペット、吸音綿など、厚度は 0.1〜60 mm をカバーする。
ただし万能ではない:厚鋼板、硬質ガラス、高硬度セラミックスのような材料にはレーザー、水刀、プラズマが必要で、超高精度の金属薄板の加工にも向かない。選定時はまず材料の硬度、厚さ、硬質粒子の有無を確認し、その上で刃種と周波数範囲を決める方が、単純な送り速度の比較より意味がある。