
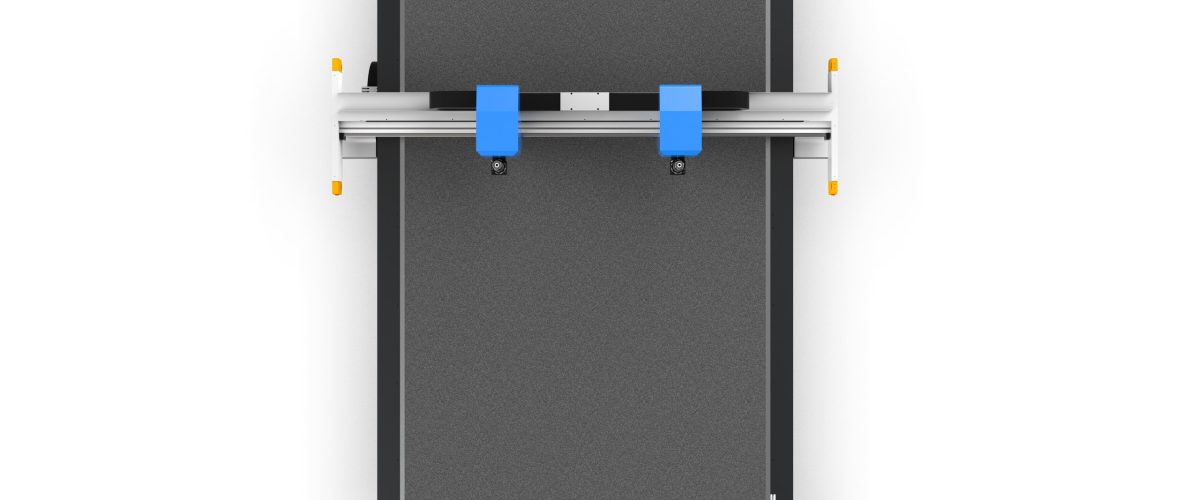
La machine de découpe à lame oscillante est un équipement à commande numérique qui découpe des matériaux souples au moyen d’une lame à haute fréquence de vibration ; sa précision est influencée par de multiples facteurs tels que l’assemblage mécanique, le contrôle du mouvement, l’état de l’outil, les caractéristiques du matériau et l’environnement.
Pourquoi la machine de découpe à lame oscillante nécessite-t-elle un ajustement de précision ?
La machine de découpe à lame oscillante découpe des matériaux souples au moyen d’une lame à haute fréquence de vibration ;sa précision est influencée par de multiples facteurs tels que l’assemblage mécanique, le contrôle du mouvement, l’état de l’outil, les caractéristiques du matériau et l’environnement.
Après l’installation d’une machine neuve ou après une utilisation prolongée, des problèmes tels que des écarts de dimensions de coupe, des bords de coupe non verticaux et des surcoupes dans les angles apparaissent progressivement.
Grâce à un ajustement systématique de la précision, l’erreur de coupe peut être stabilisée dans une plage de ±0,1 mm, répondant aux exigences strictes des secteurs de l’intérieur automobile, de la signalétique publicitaire, des matériaux composites, etc.
I. Ajustement de la précision mécanique : éliminer les erreurs à la source
1. Ajustement du jeu entre les rails de guidage et la crémaillère
L’usure des patins de guidage ou un jeu d’engrènement excessif de la crémaillère provoquent des vibrations de mouvement.Mesurer le jeu latéral des patins à l’aide d’un comparateur à cadran ;il doit être ≤0,02 mm ;le jeu d’engrènement de la crémaillère est ajusté à 0,05~0,1 mm au moyen d’un roulement excentrique.
Après ajustement, pousser manuellement le portique sur toute sa course ;aucun point dur ne doit être ressenti.
2. Calibrage de la perpendicularité de la tête de coupe
Une tête de coupe non perpendiculaire à la table provoque des bords de coupe biseautés.Placer une équerre à angle droit sur la table et mesurer le jeu entre la tige de lame et l’équerre à l’aide d’une jauge d’épaisseur ;la différence entre le haut et le bas doit être ≤0,05 mm/100 mm.
En cas de dépassement de tolérance, ajuster les cales ou les vis de réglage de la plaque de montage de la tête de coupe.
3. Contrôle de la planéité de la table
Une table non plane provoque un gauchissement local du matériau après aspiration. Mesurer au comparateur à cadran le long des diagonales ; la planéité doit être ≤0,15 mm/m. En cas de dépassement de tolérance, corriger en ajustant les boulons de support de la table ou en ajoutant des cales.
4. Réglage de la tension de la courroie
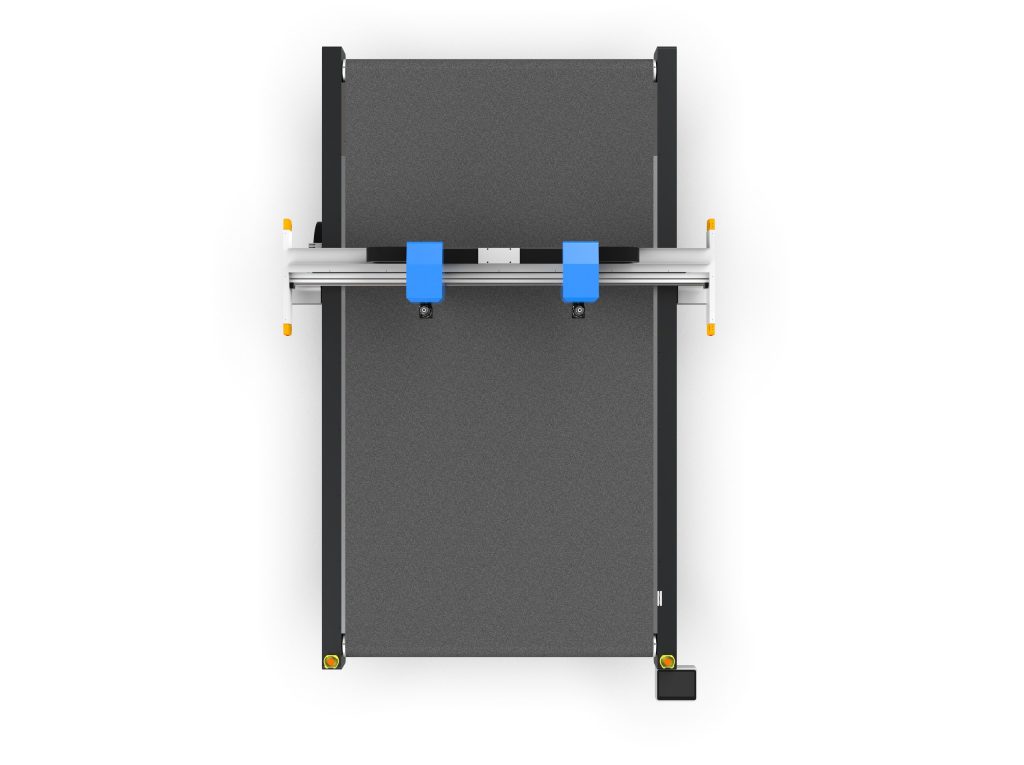
Une courroie synchrone trop détendue provoque un jeu inverse. Mesurez au point médian de la portée de la courroie à l’aide d’un tensiomètre ; la flèche de déflexion doit être comprise entre 1/100 et 1/80 de la portée. Après réglage, déplacez manuellement la tête de coupe d’avant en arrière ; la résistance doit être uniforme, sans variation de serrage.
II. Optimisation des paramètres de mouvement : équilibre entre vitesse et précision
1. Accélération et décélération dans les angles
Une accélération trop élevée entraîne un dépassement et des vibrations.Il est recommandé de régler l’accélération des axes X/Y entre 0,5 et 1,5 m/s², et d’utiliser une transition en arc ou de réduire la vitesse à 30 %~50 % de la vitesse d’avance dans les angles.Pour les angles vifs avec R<
5 mm, activez la fonction « décélération dans les angles » avec un seuil de décélération réglé à 0,3~0,5 g.
2. Réglage du gain du servomoteur
Un gain de boucle de position trop élevé provoque des sifflements et des oscillations ;trop bas, l’erreur de poursuite devient importante.Observez la courbe d’erreur de poursuite via le logiciel du variateur et ajustez le gain de boucle de position jusqu’à ce que la fluctuation de l’erreur soit ≤0,05 mm ;réglez le temps d’intégration de la boucle de vitesse entre 10 et 20 ms.
Il est recommandé de régler d’abord la boucle de vitesse, puis la boucle de position.
3. Compensation du jeu inverse
Définissez la valeur de compensation du jeu inverse dans les paramètres du système de commande (généralement 0,02~0,1 mm). Mesurez l’erreur de positionnement en avant et en arrière à l’aide d’un interféromètre laser ou d’un comparateur à cadran, puis saisissez la moyenne de plusieurs mesures dans la table de compensation.
III. Réglage des outils et des paramètres de coupe
1. Sélection et installation des lames
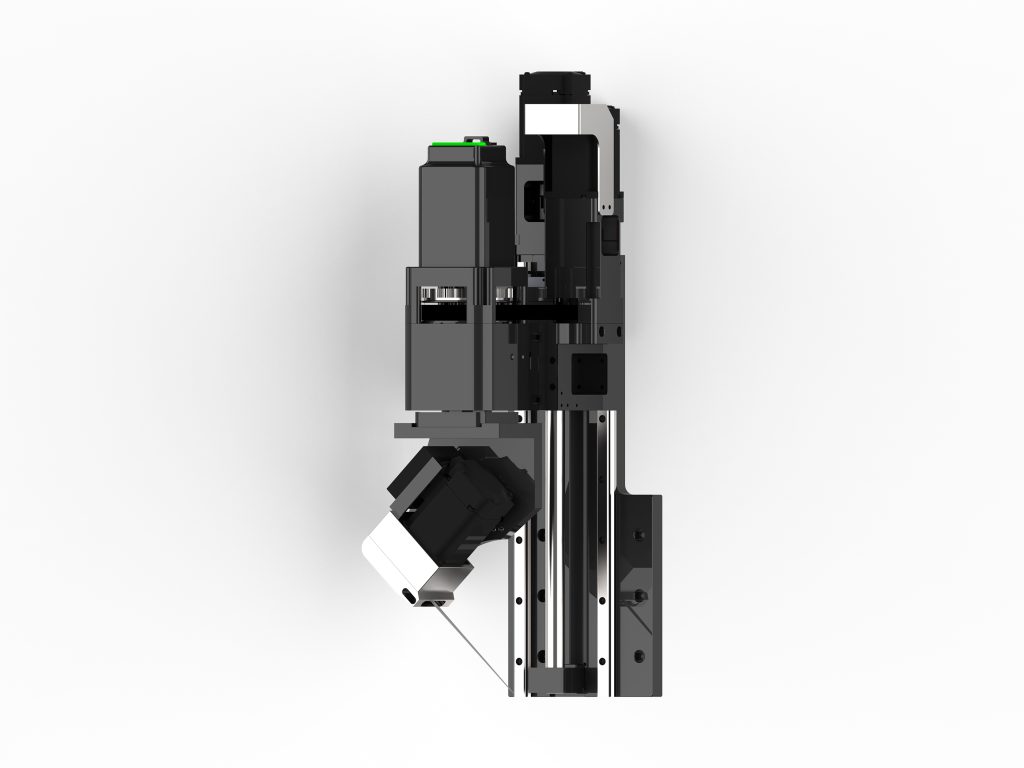
Choisissez l’angle de la lame en fonction de la dureté du matériau : lame pointue de 15°~20° pour les matériaux souples, lame inclinée de 30°~45° pour les matériaux durs.Lors de l’installation, assurez-vous que la lame est bien serrée et sans jeu, avec un saut de pointe de lame ≤0,03 mm.
Vérifiez régulièrement l’usure de la lame et remplacez-la dès que les bavures de coupe augmentent.
2. Correspondance entre fréquence et amplitude de vibration
La fréquence de vibration est généralement réglée entre 8000 et 20000 cycles/minute, avec une amplitude de 0,5~2 mm.Pour la coupe de matériaux fins et souples, utilisez une fréquence élevée et une faible amplitude (par exemple 15000 cycles/min, 0,8 mm) ;pour les matériaux épais et durs, utilisez une fréquence basse et une grande amplitude (par exemple 10000 cycles/min, 1,5 mm).
Après réglage, observez la ligne de coupe : elle doit être plane et sans dents de scie.
3. Vitesse de coupe et taux d’avance
Une vitesse trop élevée entraîne une coupe incomplète ou un déport de la lame. Il est recommandé de régler la vitesse initiale entre 10 et 20 m/min, puis de la réduire de 2~3 m/min pour chaque millimètre supplémentaire d’épaisseur du matériau. Ajustez par essais de coupe jusqu’à obtenir une absence d’adhérence en bas de la ligne de coupe et l’absence de bord fondu en haut.
4. Contrôle de la pression de l’outil et de la surcoupe
Une pression excessive accélère l’usure de la lame et endommage la surface de la table, tandis qu’une pression insuffisante ne permet pas de couper complètement.
Réglez la pression à 105 %~110 % de l’épaisseur du matériau et activez la fonction « compensation de surcoupe » pour ajouter une surcoupe de 0,1~0,2 mm dans les angles afin de compenser la sous-coupe due au rayon de l’outil.
IV. Optimisation de la fixation et de l’aspiration des matériaux
1. Réglage de la pression d’aspiration sous vide
Une force d’aspiration insuffisante entraîne un déplacement du matériau. Pour les matériaux perméables à l’air, la pression de vide doit être ≥ -0,06 MPa ; pour les matériaux denses, elle peut être réduite à -0,04 MPa afin d’éviter les marques de pression. Lors de l’aspiration zonale, assurez-vous que la zone de coupe est entièrement couverte.
2. Prétraitement de la planéité du matériau
Les matériaux en rouleau doivent être suffisamment déroulés et aplatis ;si nécessaire, utilisez un rouleau de préchauffage (40~60 °C) pour éliminer les contraintes internes.Les matériaux en feuille doivent être placés à plat, avec une déformation ≤ 2 mm/m.
Pour la découpe multicouche, fixez chaque couche avec du ruban adhésif double face afin d’éviter tout glissement entre les couches.
V. Environnement et maintenance quotidienne
1. Isolation thermique et vibratoire
Les fluctuations de température ambiante doivent être maintenues dans une plage de ±2 °C/h, et la machine doit être éloignée des sources de vibration telles que les équipements de poinçonnage. Si nécessaire, installez des patins antivibratiles ; la vitesse de vibration du sol doit être ≤ 0,5 mm/s.
2. Vérification périodique de la précision
Chaque semaine, vérifiez la circularité à l’aide d’une pièce d’essai circulaire standard (≤ 0,1 mm) ; chaque mois, vérifiez la précision de positionnement à l’aide d’un interféromètre laser (≤ 0,05 mm/300 mm). Établissez un dossier de précision en enregistrant les tendances des données avant et après les réglages.
3. Nettoyage et lubrification
Nettoyez la poussière sur les rails de guidage et les crémaillères à chaque poste, appliquez de la graisse au lithium sur les patins de guidage chaque semaine et vérifiez l’usure des courroies synchrones chaque mois. Maintenez l’intérieur de la tête de coupe propre afin d’éviter que la poussière ne pénètre dans le mécanisme d’oscillation.
VI. Tableau de dépannage des problèmes de précision courants
- Coupe non perpendiculaire : vérifier la perpendicularité de la tête de coupe, l’angle d’installation de la lame et si la quantité de pression vers le bas est excessive.
- Surcoupe ou sous-coupe dans les angles : ajuster les paramètres de décélération dans les angles, la valeur de compensation de surcoupe et les réglages d’accélération.
- Écart dimensionnel important : vérifier le gain du servomoteur, la compensation du jeu inverse et la tension de la courroie.
- Bavures de coupe : remplacer la lame, ajuster la fréquence de vibration et la vitesse de coupe, vérifier la pression d’aspiration.
- Faible précision de répétabilité : vérifier l’usure des guides, le jeu de la vis à billes/crémaillère et la connexion de l’encodeur du moteur.
Grâce aux ajustements systématiques ci-dessus, la machine de découpe à lame oscillante peut maintenir une haute précision de fonctionnement à long terme. Il est recommandé d’enregistrer les variations de paramètres après chaque ajustement afin de constituer un guide de travail standardisé adapté à vos propres matériaux et procédés.
FAQ
Comment ajuster une coupe non perpendiculaire sur une machine de découpe à lame oscillante ?
Vérifier la perpendicularité de la tête de coupe (écart de jeu ≤0,05 mm/100 mm), l’angle d’installation de la lame et si la quantité de pression vers le bas est excessive ; ajuster si nécessaire les cales ou les vis de pression.
Comment régler les paramètres de décélération dans les angles d’une machine de découpe à lame oscillante ?
Réduire la vitesse d’avance dans les angles à 30 %~50 %, régler le seuil de décélération à 0,3~0,5 g et activer la fonction de décélération dans les angles pour les angles vifs avec R<5 mm.
Quelle valeur de compensation du jeu inverse convient pour une machine de découpe à lame oscillante ?
Généralement 0,02~0,1 mm ; mesurer l’erreur de positionnement en avant et en arrière à l’aide d’un interféromètre laser ou d’un comparateur à cadran, puis saisir la moyenne de plusieurs mesures dans la table de compensation.
Comment choisir la lame d’une machine de découpe à lame oscillante ?
Pour les matériaux tendres, utiliser une lame pointue de 15°~20° ; pour les matériaux durs, une lame inclinée de 30°~45° ; après installation, le saut de la pointe de lame doit être ≤0,03 mm, et vérifier régulièrement l’usure.