
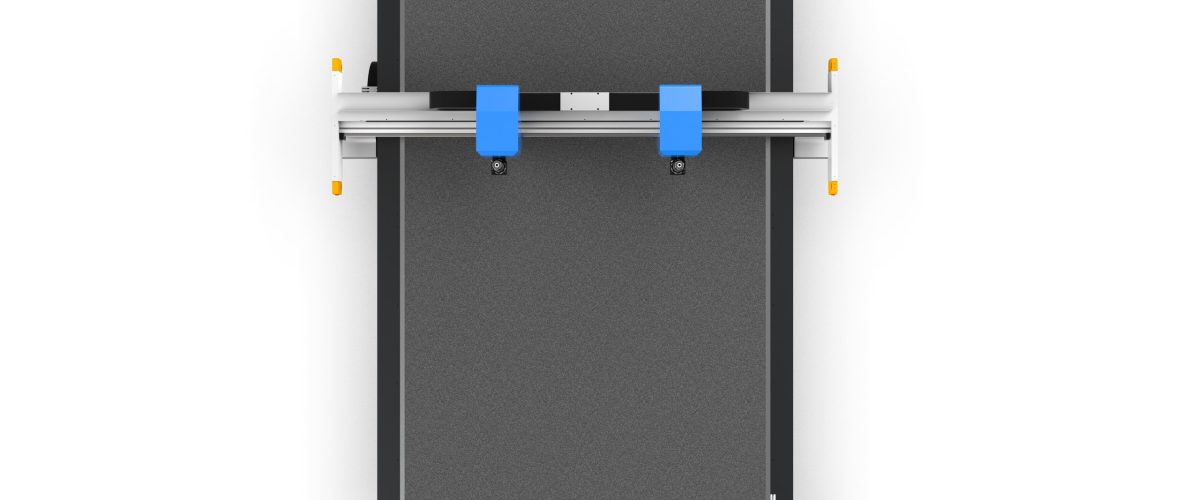
เครื่องตัดมีดสั่นสะเทือนเป็นอุปกรณ์ควบคุมด้วยระบบตัวเลขที่อาศัยใบมีดสั่นสะเทือนความถี่สูงในการตัดวัสดุอ่อนนุ่ม ความแม่นยำได้รับผลกระทบจากหลายปัจจัย เช่น การประกอบเชิงกล การควบคุมการเคลื่อนที่ สภาพของใบมีด คุณสมบัติของวัสดุ และสภาพแวดล้อม
ทำไมเครื่องตัดมีดสั่นสะเทือนจึงต้องปรับความแม่นยำ?
เครื่องตัดมีดสั่นสะเทือนอาศัยใบมีดสั่นสะเทือนความถี่สูงในการตัดวัสดุอ่อนนุ่ม ความแม่นยำได้รับผลกระทบจากหลายปัจจัย เช่น การประกอบเชิงกล การควบคุมการเคลื่อนที่ สภาพของใบมีด คุณสมบัติของวัสดุ และสภาพแวดล้อม หลังการติดตั้งเครื่องใหม่หรือใช้งานมาเป็นเวลานาน ปัญหาต่างๆ เช่น ขนาดการตัดเบี่ยงเบน รอยตัดไม่ตั้งฉาก และการตัดเกินที่มุม จะค่อยๆ ปรากฏขึ้น การปรับความแม่นยำอย่างเป็นระบบสามารถ
ควบคุมความคลาดเคลื่อนในการตัดให้อยู่ในช่วง ±0.
1mm ได้อย่างเสถียร ตอบสนองข้อกำหนดที่เข้มงวดของอุตสาหกรรมต่างๆ เช่น ภายในยานยนต์ ป้ายโฆษณา และวัสดุคอมโพสิต
หนึ่ง: การปรับความแม่นยำเชิงกล: กำจัดความคลาดเคลื่อนตั้งแต่ต้นเหตุ
1. การปรับช่องว่างระหว่างรางนำและแร็ค
การสึกหรอของสไลเดอร์รางนำหรือช่องว่างการประกบของแร็คที่มากเกินไปจะทำให้เกิดการสั่นสะเทือนในการเคลื่อนที่ ใช้ไดอัลเกจวัดช่องว่างด้านข้างของสไลเดอร์ ควรมีค่า ≤0.02mm; ช่องว่างการประกบของแร็คปรับด้วยตลับลูกปืนเยื้องศูนย์ให้ได้ 0.05~0.1mm หลังการปรับ ให้ผลักโครงพอร์ทัลด้วยมือ ตลอดเส้นทางไม่ควรรู้สึกติดขัด
2. การสอบเทียบความตั้งฉากของหัวมีด
หัวมีดไม่ตั้งฉากกับพื้นโต๊ะจะทำให้รอยตัดเอียง วางฉากฉากที่พื้นโต๊ะ ใช้ฟีลเลอร์เกจวัดช่องว่างระหว่างก้านมีดกับฉากฉาก ค่าความแตกต่างบนล่างควรมีค่า ≤0.05mm/100mm หากเกินค่าที่กำหนด ให้ปรับชิมหรือสกรูปรับที่แผ่นติดตั้งหัวมีด
3. การตรวจสอบความเรียบของพื้นโต๊ะ
พื้นโต๊ะไม่เรียบจะทำให้วัสดุโก่งงอเฉพาะจุดหลังการดูดยึด ใช้ไดอัลเกจวัดตามแนวทแยง ความเรียบควรมีค่า ≤0.15mm/m หากเกินค่าที่กำหนด สามารถแก้ไขได้โดยปรับสลักเกลียวรองรับพื้นโต๊ะหรือเพิ่มชิม
4. การปรับความตึงสายพาน
สายพานซิงโครนัสที่หลวมเกินไปจะทำให้เกิดช่องว่างย้อนกลับ ใช้เครื่องวัดความตึงวัดที่จุดกึ่งกลางช่วงพิตช์ของสายพาน ค่ากดลงควรเป็น 1/100~1/80 ของช่วงพิตช์ หลังปรับแล้วให้ขยับหัวตัดด้วยมือไปมา รู้สึกว่าความต้านทานสม่ำเสมอไม่มีการเปลี่ยนแปลงตึงหลวม
สอง、การปรับพารามิเตอร์การเคลื่อนที่:สมดุลความเร็วและความแม่นยำ
1. ความเร่งและการลดความเร็วที่มุม
ความเร่งที่สูงเกินไปจะทำให้เกิดการเคลื่อนเกินและสั่นสะเทือน แนะนำให้ตั้งค่าความเร่งแกน X/Y เป็น 0.5~1.5m/s² ที่มุมให้ใช้การเปลี่ยนผ่านแบบโค้งหรือลดความเร็วลงเหลือ 30%~50% ของความเร็วป้อน สำหรับมุมแหลมที่มี R<5mm ให้เปิดใช้งานฟังก์ชัน“ลดความเร็วที่มุม” ตั้งค่าเกณฑ์การลดความเร็วเป็น 0.3~0.5g
2. การปรับเกนเซอร์โว
เกนลูปตำแหน่งที่สูงเกินไปจะทำให้เกิดเสียงหอนและการแกว่ง หากต่ำเกินไปจะทำให้เกิดความคลาดเคลื่อนในการตาม ผ่านซอฟต์แวร์ไดรเวอร์สังเกตเส้นโค้งความคลาดเคลื่อนในการตาม ปรับเกนลูปตำแหน่งจนความคลาดเคลื่อนผันผวน≤0.05mm ตั้งค่าเวลาอินทิกรัลลูปความเร็วเป็น 10~20ms แนะนำให้ปรับลูปความเร็วก่อนแล้วจึงปรับลูปตำแหน่ง
3. การชดเชยช่องว่างย้อนกลับ
ตั้งค่าการชดเชยช่องว่างย้อนกลับในพารามิเตอร์ระบบควบคุม(โดยปกติ 0.02~0.1mm)วัดความคลาดเคลื่อนในการกำหนดตำแหน่งไปกลับด้วยเครื่องวัดการรบกวนเลเซอร์หรือเกจวัดแบบหน้าปัด นำค่าเฉลี่ยจากการวัดหลายครั้งป้อนลงในตารางชดเชย
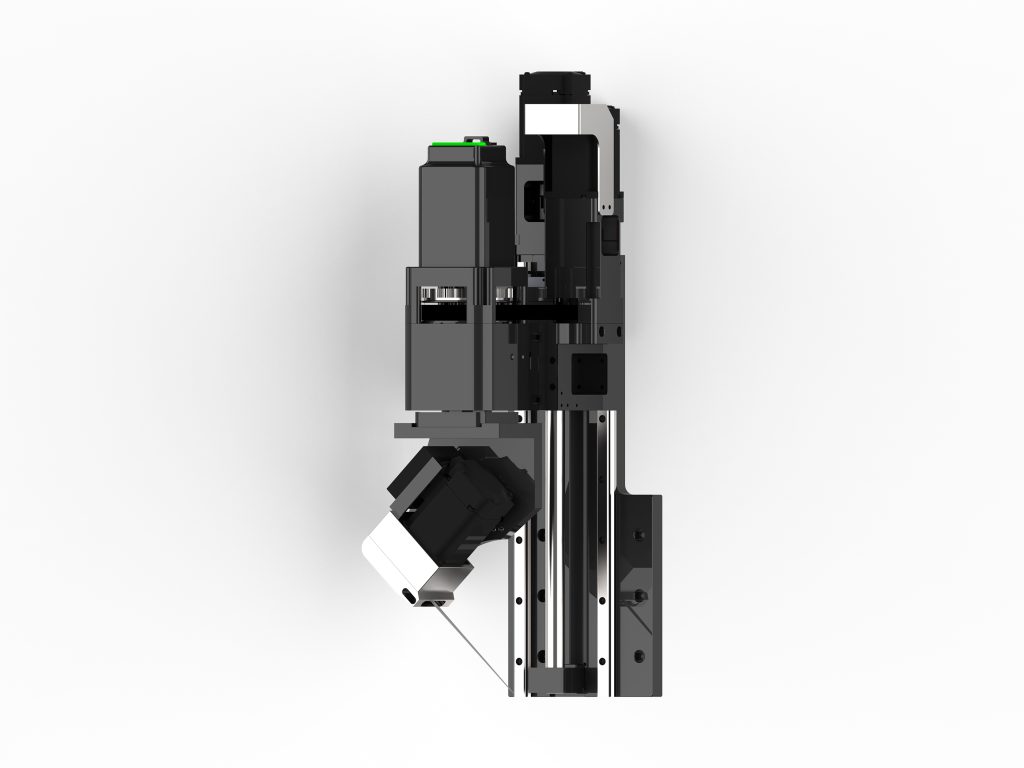
สาม การปรับพารามิเตอร์เครื่องมือตัดและพารามิเตอร์การตัด
1. การเลือกและการติดตั้งใบมีด
เลือกมุมใบมีดตามความแข็งของวัสดุ: วัสดุอ่อนใช้ใบมีดปลายแหลม 15°~20°,วัสดุแข็งใช้ใบมีดเฉียง 30°~45° ขณะติดตั้งต้องแน่ใจว่าใบมีดถูกยึดแน่นไม่หลวม ค่าเบี่ยงเบนของปลายมีด ≤0.03mm ตรวจสอบการสึกหรอของใบมีดเป็นประจำ เปลี่ยนทันทีเมื่อมีขอบตัดหยาบมากขึ้น
2. การจับคู่ความถี่การสั่นและแอมพลิจูด
ความถี่การสั่นโดยทั่วไปตั้งไว้ที่ 8000~20000 ครั้ง/นาที แอมพลิจูด 0.5~2mm เมื่อตัดวัสดุบางและอ่อนใช้ความถี่สูงแอมพลิจูดเล็ก (เช่น 15000 ครั้ง/นาที, 0.8mm) วัสดุหนาและแข็งใช้ความถี่ต่ำแอมพลิจูดใหญ่ (เช่น 10000 ครั้ง/นาที, 1.5mm) หลังปรับแล้วให้สังเกตรอยตัด ควรเรียบไม่มีรอยหยัก
3. ความเร็วในการตัดและอัตราการป้อน
ความเร็วที่เร็วเกินไปจะทำให้ตัดไม่ทะลุหรือใบมีดเบี่ยง แนะนำให้ตั้งความเร็วเริ่มต้นที่ 10~20m/min ทุกความหนาวัสดุที่เพิ่มขึ้น 1mm ให้ลดลง 2~3m/min ปรับด้วยการทดลองตัด โดยยึดหลักว่าก้นรอยตัดไม่ติดกันและด้านบนไม่มีขอบหลอม
4. การควบคุมปริมาณกดลงของเครื่องมือตัดและการตัดเกิน
ปริมาณกดลงมากเกินไปจะเร่งการสึกหรอของใบมีดและทำให้แท่นเสียหาย น้อยเกินไปจะตัดไม่ทะลุ ตั้งปริมาณกดลงเป็น 105%~110% ของความหนาวัสดุ และเปิดใช้ฟังก์ชัน “ชดเชยการตัดเกิน” เพิ่มปริมาณตัดเกิน 0.1~0.2mm ที่มุมเพื่อชดเชยการตัดไม่ถึงที่เกิดจากรัศมีเครื่องมือตัด
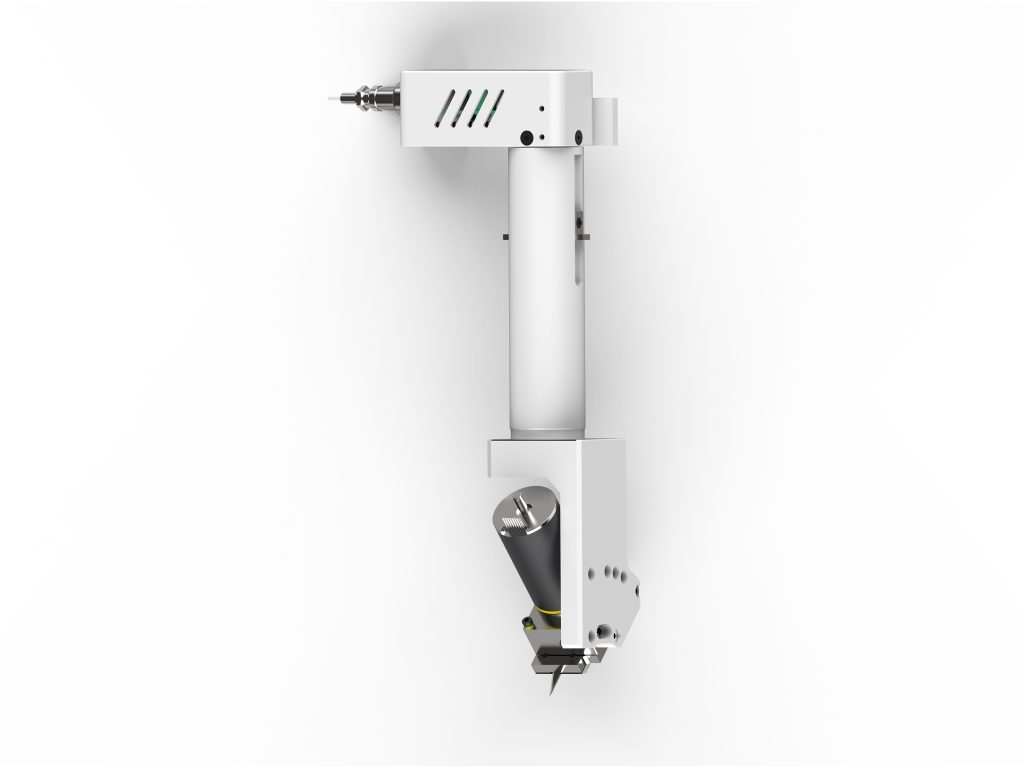
สี่ การยึดวัสดุและการปรับแต่งการดูดยึด
1. การปรับแรงดันการดูดยึดด้วยสุญญากาศ
แรงดูดยึดที่ไม่เพียงพอจะทำให้วัสดุเคลื่อนที่ สำหรับวัสดุที่อากาศผ่านได้ ควรใช้แรงดันสุญญากาศ ≥-0.06MPa;สำหรับวัสดุที่แน่นทึบ สามารถลดลงเหลือ -0.04MPa เพื่อหลีกเลี่ยงรอยกด เมื่อดูดยึดแบบแบ่งโซน ต้องแน่ใจว่าพื้นที่ตัดถูกครอบคลุมทั้งหมด
2. การปรับสภาพความเรียบของวัสดุก่อนการตัด
วัสดุม้วนต้องคลี่ออกให้เรียบเต็มที่ หากจำเป็นให้ใช้ลูกกลิ้งอุ่น (40~60℃) เพื่อขจัดความเค้นภายใน วัสดุแผ่นควรวางให้เรียบ โดยความโค้งงอ ≤2mm/m สำหรับการตัดหลายชั้น ให้ยึดแต่ละชั้นด้วยเทปกาวสองหน้าเพื่อหลีกเลี่ยงการเลื่อนระหว่างชั้น
ห้า สภาพแวดล้อมและการบำรุงรักษาประจำวัน
1. การแยกอุณหภูมิและการสั่นสะเทือน
ความผันผวนของอุณหภูมิสภาพแวดล้อมควรควบคุมให้อยู่ภายใน ±2℃/h และเครื่องจักรควรอยู่ห่างจากแหล่งสั่นสะเทือนเช่นเครื่องปั๊มขึ้นรูป หากจำเป็นให้ติดตั้งแผ่นรองรับแรงสั่นสะเทือน โดยความเร็วการสั่นสะเทือนของฐานราก ≤0.5mm/s
2. การตรวจสอบความแม่นยำเป็นประจำ
ทุกสัปดาห์ใช้ชิ้นงานทดสอบวงกลมมาตรฐานตรวจสอบความกลม (≤0.1mm) ทุกเดือนใช้เครื่องวัดการรบกวนด้วยเลเซอร์ตรวจสอบความแม่นยำในการกำหนดตำแหน่ง (≤0.05mm/300mm) จัดทำแฟ้มข้อมูลความแม่นยำ บันทึกแนวโน้มข้อมูลก่อนและหลังการปรับแต่ง
3. การทำความสะอาดและการหล่อลื่น
ทุกกะทำความสะอาดฝุ่นบนรางนำและเฟือง ทุกสัปดาห์อัดจาระบีลิเธียมให้กับสไลด์รางนำ ทุกเดือนตรวจสอบการสึกหรอของสายพานซิงโครนัส รักษาความสะอาดภายในหัวมีด หลีกเลี่ยงฝุ่นเข้าไปในกลไกการสั่น
หก ตารางตรวจสอบปัญหาความแม่นยำที่พบบ่อย
- รอยตัดไม่ตั้งฉาก:ตรวจสอบความตั้งฉากของหัวตัด มุมติดตั้งใบมีด และแรงกดลงว่ามากเกินไปหรือไม่
- ตัดเกินหรือตัดไม่ถึงที่มุม:ปรับพารามิเตอร์ลดความเร็วที่มุม ค่าชดเชยการตัดเกิน และการตั้งค่าความเร่ง
- ขนาดเบี่ยงเบนมาก:ตรวจสอบเซอร์โวเกน ค่าชดเชยระยะฟรี และความตึงของสายพาน
- ขอบรอยตัดเป็นขุย:เปลี่ยนใบมีด ปรับความถี่การสั่นและความเร็วตัด ตรวจสอบแรงดูดยึด
- ความแม่นยำการทำตำแหน่งซ้ำต่ำ:ตรวจสอบรางนำสึกหรอ ระยะฟรีของสกรู/แร็ค และการเชื่อมต่อเอนโคดเดอร์มอเตอร์
ด้วยการปรับอย่างเป็นระบบข้างต้น เครื่องตัดแบบมีดสั่นสามารถรักษาการทำงานที่มีความแม่นยำสูงในระยะยาว แนะนำให้บันทึกการเปลี่ยนแปลงพารามิเตอร์ทุกครั้งหลังการปรับ เพื่อจัดทำคู่มือการปฏิบัติงานมาตรฐานที่เหมาะกับวัสดุและกระบวนการของตนเอง
FAQ
จะปรับรอยตัดที่ไม่ตั้งฉากของเครื่องตัดแบบมีดสั่นอย่างไร?
ตรวจสอบความตั้งฉากของหัวตัด (ค่าความต่างช่องว่าง ≤0.05mm/100mm) มุมติดตั้งใบมีด และแรงกดลงว่ามากเกินไปหรือไม่ ปรับชิมหรือสกรูยึดตามความจำเป็น
จะตั้งค่าพารามิเตอร์ลดความเร็วที่มุมของเครื่องตัดแบบมีดสั่นอย่างไร?
ลดความเร็วป้อนที่มุมเหลือ 30%~50% ตั้งค่าเกณฑ์ลดความเร็วที่ 0.3~0.5g และเปิดใช้งานฟังก์ชันลดความเร็วที่มุมสำหรับมุมแหลมที่มี R<5mm
ค่าชดเชยระยะฟรีของเครื่องตัดแบบมีดสั่นควรตั้งเท่าไรจึงเหมาะสม?
โดยทั่วไปตั้งที่ 0.02~0.1mm วัดค่าความคลาดเคลื่อนการทำตำแหน่งไป-กลับด้วยเลเซอร์อินเทอร์เฟอโรมิเตอร์หรือไดอัลเกจ แล้วนำค่าเฉลี่ยจากการวัดหลายครั้งป้อนลงในตารางชดเชย
จะเลือกใบมีดของเครื่องตัดแบบมีดสั่นอย่างไร?
วัสดุอ่อนใช้ใบมีดปลายแหลม 15°~20° วัสดุแข็งใช้ใบมีดเอียง 30°~45° หลังติดตั้งการเยื้องศูนย์ของปลายใบมีดต้อง ≤0.03mm ตรวจสอบการสึกหรอเป็นประจำ