
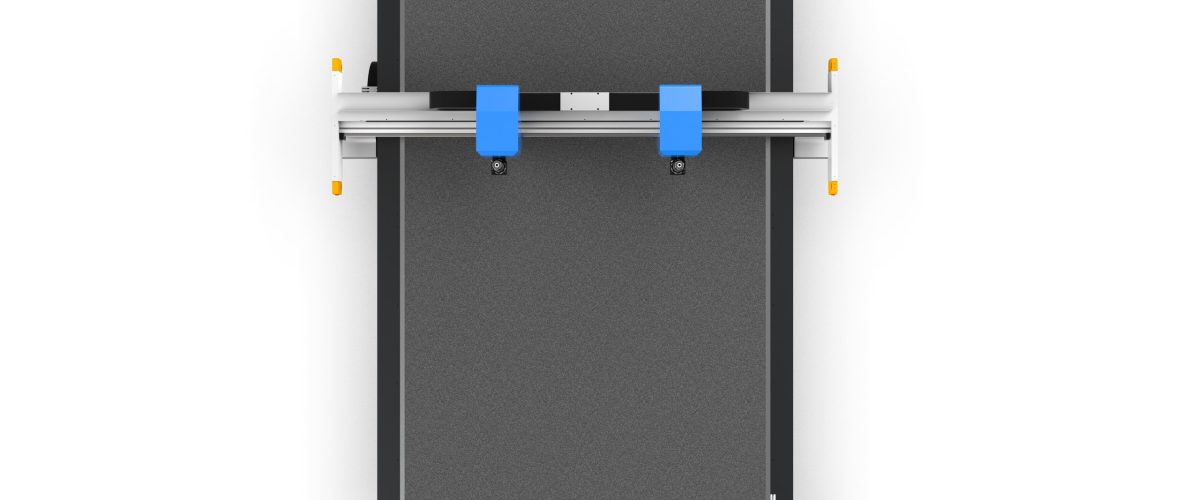
titreşimli bıçak kesme makinesi, esnek malzemeleri kesmek için yüksek frekanslı titreşimli bıçaklara dayanan bir CNC ekipmanıdır. Doğruluğu, mekanik montaj, hareket kontrolü, takım durumu, malzeme özellikleri ve çevre gibi birçok faktörden etkilenir.
Titreşimli bıçaklı kesme makinesinin neden hassas ayara ihtiyacı var?
Titreşimli bıçak kesme makinesi, esnek malzemeleri kesmek için yüksek frekanslı titreşimli bıçaklara dayanır.Doğruluğu, mekanik montaj, hareket kontrolü, takım durumu, malzeme özellikleri ve çevre gibi birçok faktörden etkilenir.
Yeni makine kurulduktan veya uzun süre kullanıldıktan sonra yavaş yavaş kesim boyutunda sapma, dik olmayan kesimler, köşe taşmaları gibi sorunlar ortaya çıkar.
Sistematik hassas ayarlama sayesinde kesme hatası ±0,1 mm dahilinde istikrarlı bir şekilde kontrol edilebilir ve otomotiv iç mekanları, reklam tabelaları ve kompozit malzemeler gibi endüstrilerin katı gereksinimlerini karşılar.
1. Mekanik hassas ayar:
1 kaynağındaki hataları ortadan kaldırın. Kılavuz rayı ile raf arasındaki boşluğu ayarlayın
Kılavuz rayı kaydırıcısının aşınması veya rafın birbirine geçme açıklığının aşırı olması hareketin titremesine neden olacaktır.Kaydırıcının ≤0,02 mm olması gereken yanal açıklığını ölçmek için bir kadranlı gösterge kullanın;Eksantrik yatak aracılığıyla raf kavrama açıklığını 0,05~0,1 mm’ye ayarlayın.Ayarlamadan sonra portalı manuel olarak itin;
tüm süreç boyunca herhangi bir gecikme olmamalıdır.
2. Kesici kafanın dikeyliğinin kalibrasyonu
Kesici kafa tabla yüzeyine dik değildir, bu da kesiğin kenarlarının eğimli olmasına neden olur. Kare cetveli masanın üzerine yerleştirin ve araç çubuğu ile kare cetvel arasındaki boşluğu ölçmek için bir sentil kullanın. Üst ve alt kenarlar arasındaki fark ≤0,05mm/100mm olmalıdır. Tolerans dışına çıktığınızda kesici kafa montaj plakasının contasını veya krikosunu ayarlayın.
3. Mesa düzlük tespiti
Düzensiz mesa, adsorpsiyon sonrasında malzemelerin yerel olarak bükülmesine neden olur. Çapraz çizgi boyunca ölçüm yapmak için kadranlı gösterge kullanın; düzlük ≤0,15 mm/m olmalıdır. Aşırı toleranslar, tabla destek cıvataları ayarlanarak veya ara parçalar eklenerek düzeltilebilir.
4. Kayış gerginlik ayarı
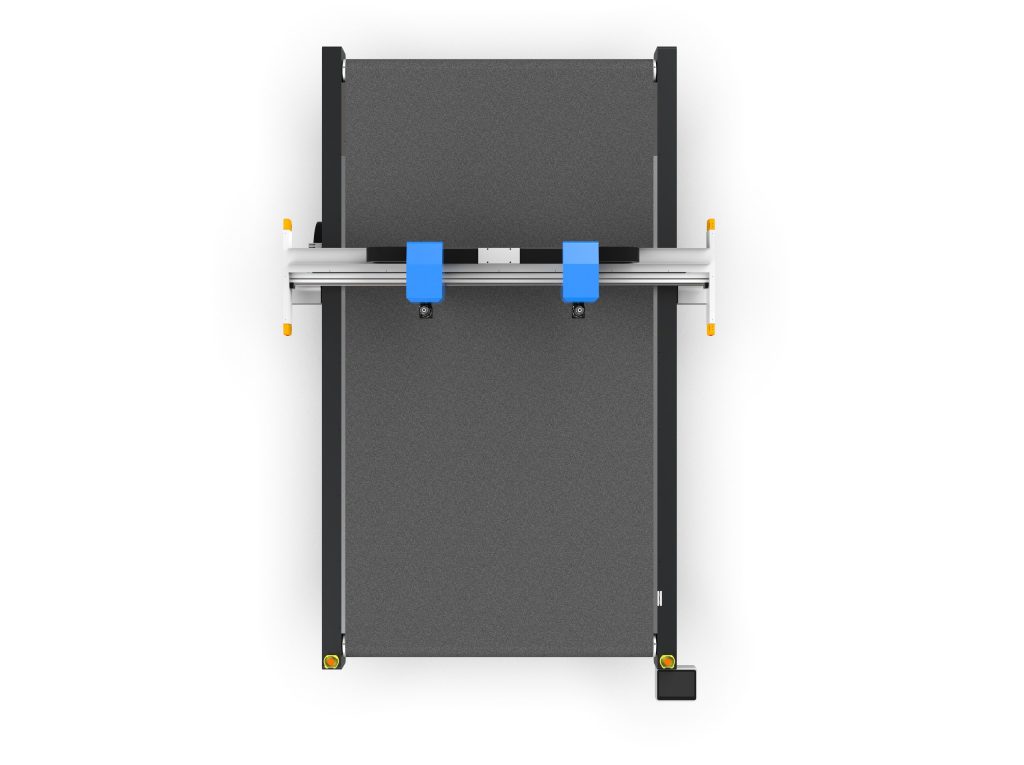
Senkron kayışın çok gevşek olması boşluk oluşmasına neden olur. Kayış açıklığının orta noktasını ölçmek için bir gerginlik ölçer kullanın. Çökme miktarı açıklığın 1/100~1/80’i kadar olmalıdır. Ayarlamadan sonra kesici başlığı manuel olarak ileri geri hareket ettirdiğinizde direncin eşit olduğunu ve sıkılıkta bir değişiklik olmadığını hissedeceksiniz.
2. Hareket parametresi optimizasyonu: denge hızı ve doğruluğu
1. Hızlanma ve virajda yavaşlama
Aşırı hızlanma, aşmaya ve titreşime neden olur. X/Y ekseni ivmesinin 0,5~1,5 m/s²’ye ayarlanması ve köşelerde yay geçişi kullanılması veya ilerleme hızının %30~%50’sine yavaşlatılması önerilir. R<5 mm'lik keskin köşeler için "köşe yavaşlaması" fonksiyonunu etkinleştirin ve yavaşlama eşiğini 0,3~0,5g'ye ayarlayın.
2. Servo kazanç ayarı
Pozisyon döngü kazancı çok yüksek olursa uğultu ve salınım yapar, çok düşükse aşağıdaki hata büyük olur. Sürücü yazılımı aracılığıyla aşağıdaki hata eğrisini gözlemleyin, konum döngüsü kazancını ≤ 0,05 mm hata dalgalanmasına ayarlayın ve hız döngüsü entegrasyon süresini 10~20 ms’ye ayarlayın. Önce hız döngüsünün, ardından konum döngüsünün ayarlanması önerilir.
3. Boşluk telafisi
Kontrol sistemi parametrelerinde boşluk telafisi değerini (genellikle 0,02~0,1 mm) ayarlayın, ileri ve geri konumlandırma hatalarını bir lazer interferometre veya kadranlı göstergeyle ölçün ve birden fazla ölçümün ortalama değerini alıp telafi tablosuna girin.
3. Kesici ve kesme parametrelerinin ayarlanması
1. Bıçak seçimi ve kurulumu
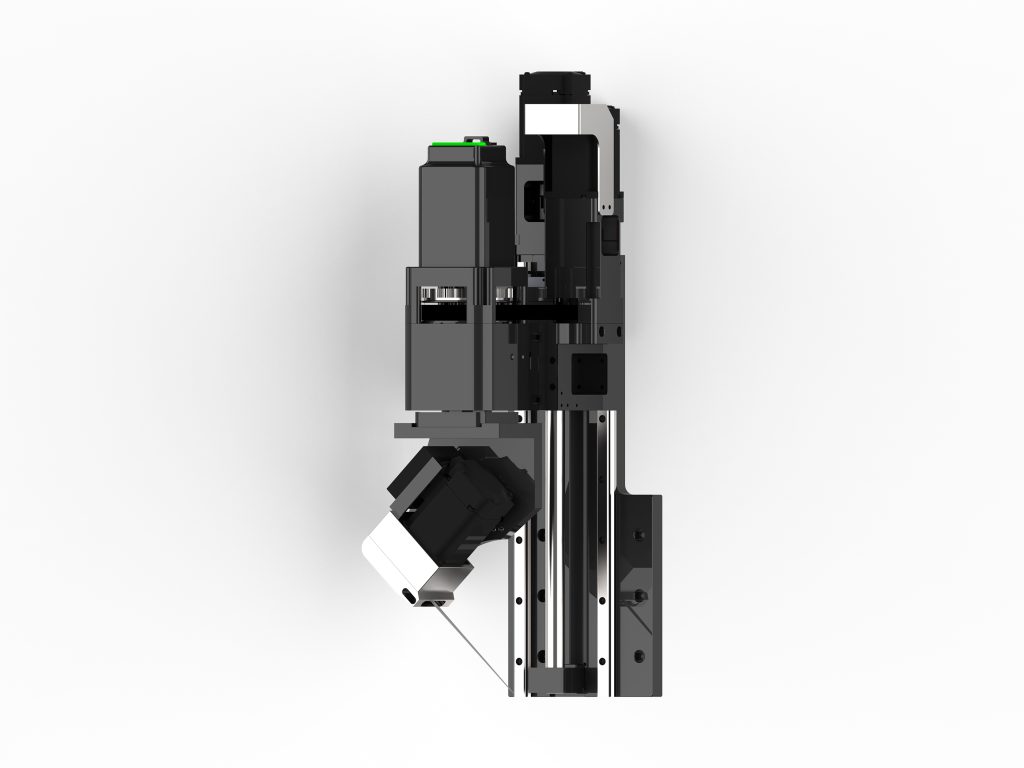
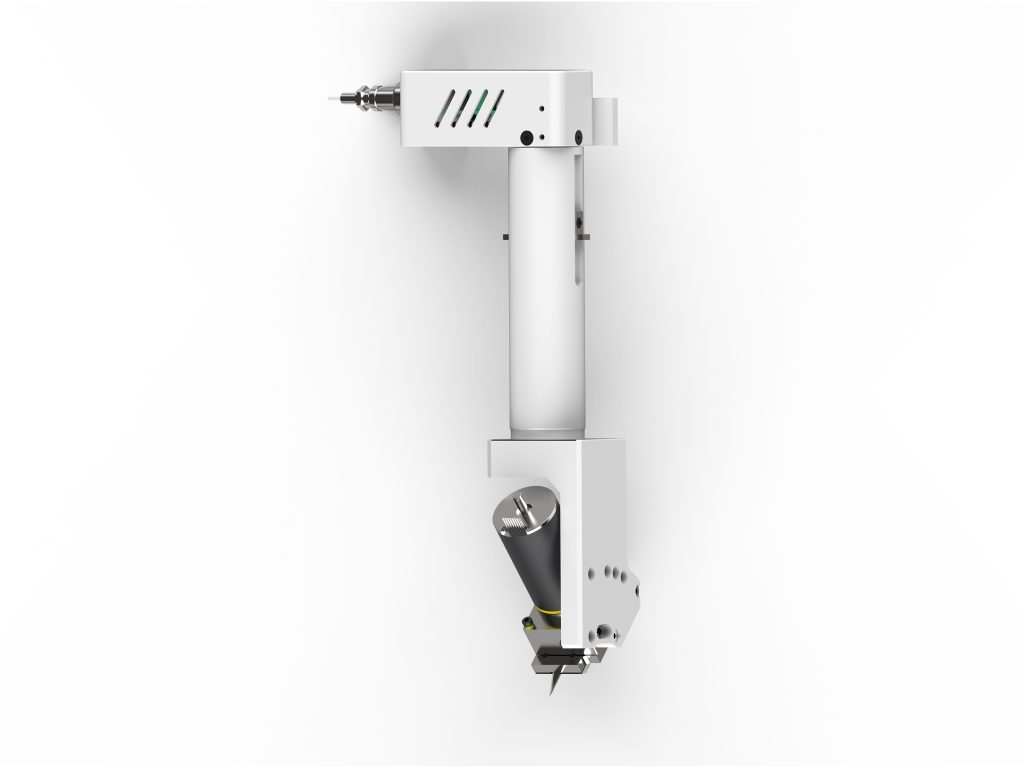
Malzemenin sertliğine göre bıçak açısını seçin: yumuşak malzemeler için 15°~20° keskin bıçak, sert malzemeler için 30°~45° eğimli bıçak kullanın. Takarken bıçağın gevşek olmadan sıkıştırıldığından ve uç salgısının ≤0,03 mm olduğundan emin olun. Bıçağın aşınmasını düzenli olarak kontrol edin ve kesme çapakları arttığında zamanında değiştirin.
2. Titreşim frekansı ve genlik eşleşir
Titreşim frekansı genellikle 8000~20000 kez/dakika olarak ayarlanır ve genlik 0,5~2 mm’dir.İnce ve yumuşak malzemeleri keserken yüksek frekans ve küçük genlik (15.000 kez/dak, 0,8 mm gibi) kullanın ve kalın ve sert malzemeler için düşük frekans ve büyük genlik (10.000 kez/dak, 1,5 mm gibi) kullanın.Ayarlamadan sonra kesiyi gözlemleyin.
Pürüzsüz olmalı ve pürüzlü kenarları olmamalıdır.
3. Kesme hızı ve ilerleme hızı
Hız çok yüksekse kesme delinmeyecek veya bıçak sapacaktır. Başlangıç hızının 10~20 m/dak’ya ayarlanması ve malzeme kalınlığındaki her 1 mm’lik artış için 2~3 m/dak azaltılması önerilir. Deneme kesimi ve ayarlama yoluyla kesimin alt kısmında yapışma olmamalı ve kesimin üst kısmında erimiş kenarlar olmamalıdır.
4. Takım presleme miktarı ve aşırı kesme kontrolü
Aşırı presleme miktarı bıçağın aşınmasını hızlandıracak ve tabla yüzeyine zarar verecektir. Presleme miktarı çok azsa kesmez. Presleme miktarını malzeme kalınlığının %105~%110’una ayarlayın ve takım yarıçapının neden olduğu alttan kesmeyi dengelemek için köşelere 0,1~0,2 mm fazladan kesme eklemek üzere “fazla kesme telafisi” fonksiyonunu etkinleştirin.
4. Malzeme sabitleme ve adsorpsiyon optimizasyonu
1. Vakum adsorpsiyon basıncı ayarı
Yetersiz adsorpsiyon kuvveti malzemenin yer değiştirmesine neden olur. Nefes alabilen malzemeler için vakum basıncı ≥-0,06MPa olmalıdır; yoğun malzemeler için girintiyi önlemek amacıyla -0,04MPa’ya düşürülebilir. Bölme adsorpsiyonu gerçekleştirirken kesme alanının tamamen kaplandığından emin olun.
2. Malzeme düzlüğü ön işlemi
Sarılmış malzeme tamamen düzleştirilmeli ve gerekirse iç gerilimi ortadan kaldırmak için bir ön ısıtma silindiri (40~60°C) kullanılmalıdır. Levha ≤2mm/m çarpıklıkla düz olarak yerleştirilmelidir. Çok katmanlı kesimlerde, katmanlar arasında kaymayı önlemek amacıyla her katmanı sabitlemek için çift taraflı bant kullanın.
5. Çevre ve günlük bakım
1. Sıcaklık ve titreşim izolasyonu
Aortamdaki sıcaklık dalgalanmaları ±2°C/saat dahilinde kontrol edilmeli ve takım tezgahı damgalama ekipmanı gibi titreşim kaynaklarından uzak tutulmalıdır. Gerekirse şok emici pedler takın ve temel titreşim hızı ≤0,5 mm/s olmalıdır.
2. Düzenli doğruluk kalibrasyonu
Yuvarlaklığı (≤0,1 mm) her hafta kontrol etmek için standart daire test kesimlerini kullanın ve konumlandırma doğruluğunu (≤0,05 mm/300 mm) her ay kontrol etmek için lazer interferometre kullanın. Ayarlamalardan önce ve sonra veri eğilimlerini kaydetmek için bir doğruluk dosyası oluşturun.
3. Temizleme ve yağlama
Her vardiyada kılavuz raylar ve raflardaki tozu temizleyin, kılavuz ray sürgülerine her hafta lityum gres ekleyin ve her ay senkron kayış aşınmasını kontrol edin. Titreşim mekanizmasına toz girmesini önlemek için kesici kafanın içini temiz tutun.
6. Yaygın doğruluk sorunu giderme tablosu
- Kesi dikey değil: Kesici kafanın dikeyliğinin, bıçağın montaj açısının ve çöküntü miktarının çok büyük olup olmadığını kontrol edin.
- Köşede aşırı kesme veya alttan kesme : Köşe yavaşlama parametrelerini, aşırı kesme telafisi değerini ve hızlanma ayarlarını ayarlayın.
- Boyut sapması büyük: Servo kazancını, boşluk telafisini ve kayış gerginliğini doğrulayın.
- Kesici kenar : Bıçağı değiştirin, titreşim frekansını ve kesme hızını ayarlayın ve adsorpsiyon basıncını kontrol edin.
- Tekrar konumlandırma doğruluğu zayıf: Kılavuz rayının aşınmasını, vida/raf açıklığını ve motor kodlayıcı bağlantısını kontrol edin.
TYukarıdaki sistem ayarlamaları sayesinde titreşimli bıçak kesme makinası uzun süre yüksek hassasiyette çalışmayı sürdürebilir. Kendi malzemelerinize ve proseslerinize uygun standart bir çalışma talimatı oluşturmak için her ayardan sonra parametre değişikliklerinin kaydedilmesi tavsiye edilir.
FAQ
Titreşimli bıçaklı kesme makinesinin kesiği dikey değilse nasıl ayarlanır?
Kesici kafanın dikeyliğini (boşluk farkı ≤ 0,05mm/100mm), bıçak montaj açısını ve presleme miktarını kontrol edin ve gerekiyorsa contayı veya kaldırma vidasını ayarlayın.
itreşimli bıçaklı kesme makinesinin köşe yavaşlama parametreleri nasıl ayarlanır?
Köşedeki ilerleme hızını %30~%50’ye düşürün, yavaşlama eşiğini 0,3~0,5g’ye ayarlayın ve R<5 mm ile keskin köşeler için köşe yavaşlama fonksiyonunu etkinleştirin.
Titreşimli bıçaklı kesme makinesi için uygun boşluk telafisi değeri nedir?
genellikle 0,02~0,1 mm’ye ayarlanır. İleri ve geri konumlandırma hataları, bir lazer interferometre veya kadranlı gösterge ile ölçülür ve çoklu ölçümlerin ortalama değeri, telafi tablosuna girilir.
itreşimli bıçak kesme makinesinin bıçağı nasıl seçilir?
Yumuşak malzemeler için 15°~20° keskin bir bıçak, sert malzemeler için ise 30°~45° eğimli bir bıçak kullanın. Kurulumdan sonra takım ucunun salgısı ≤0,03 mm’dir ve aşınmayı düzenli olarak kontrol edin.