
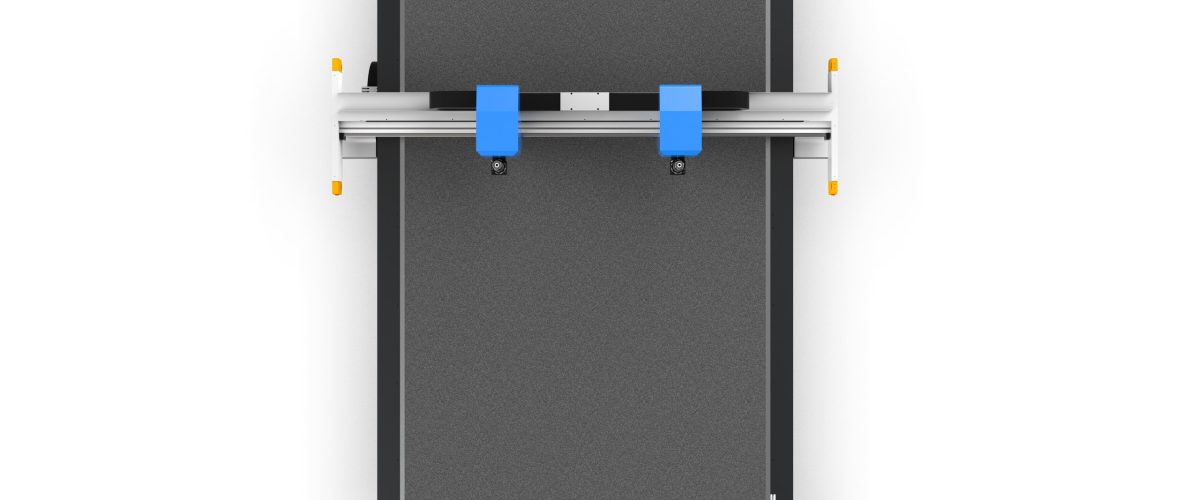
Станок для резки с вибрирующим ножом
— это оборудование с ЧПУ, в котором используются высокочастотные вибрирующие лезвия для резки гибких материалов. На его точность влияет множество факторов, таких как механическая сборка, управление движением, состояние инструмента, свойства материала и окружающая среда.
Почему режущий станок с вибрирующим ножом нуждается в точной регулировке?
Вибрационный нож для резки гибких материалов использует высокочастотные вибрирующие лезвия.На его точность влияет множество факторов, таких как механическая сборка, управление движением, состояние инструмента, свойства материала и окружающая среда.
После того, как новый станок установлен или используется в течение длительного времени, постепенно появляются такие проблемы, как отклонение размера резки, невертикальные резы и перерезы углов.
Благодаря систематической точной регулировке погрешность резки можно стабильно контролировать в пределах ±0,1 мм, что соответствует строгим требованиям таких отраслей, как производство автомобильных интерьеров, рекламных вывесок и композитных материалов.
1. Механическая прецизионная регулировка: устранить ошибки из источника
1. Отрегулируйте зазор между направляющей и стойкой
Износ ползунка направляющей или чрезмерный зазор в зацеплении стойки вызовут дрожание движения.С помощью циферблатного индикатора измерьте боковой зазор ползуна, который должен составлять ≤0,02 мм;отрегулируйте зазор рейки на 0,05–0,1 мм с помощью эксцентрикового подшипника.После регулировки подтолкните портал вручную, и в течение всего процесса не должно быть никаких задержек.
ДНТОК11ENDT2.Калибровка вертикальности режущей головки Режущая головка не перпендикулярна поверхности стола, что приведет к скошенной кромке разреза.Положите квадратную линейку на стол и с помощью щупа измерьте зазор между панелью инструмента и квадратной линейкой.Разница между верхней и нижней сторонами должна составлять ≤0,05 мм/100 мм.
Если значение выходит за пределы допуска, отрегулируйте прокладку или нажимной винт монтажной пластины режущей головки.ДНТОК15ENDT3.Обнаружение плоскостности мезы Неровная меза может вызвать локальное коробление материалов после адсорбции.Используйте циферблатный индикатор для измерения вдоль диагональной линии, плоскостность должна быть ≤0,15 мм/м.
Чрезмерные допуски можно исправить, отрегулировав опорные болты стола или добавив проставки.ДНТОК19ЭНДТ
DN6-2D Интеллектуальный отрезной станок с двумя головками DN6-2D-C2516A.1854.Регулировка натяжения ремня Слишком ослабленный ремень синхронизатора приведет к люфту.С помощью тензиометра измерьте середину пролета ремня.
Величина депрессии должна составлять 1/100~1/80 диапазона.После регулировки вручную перемещайте режущую головку вперед и назад, и вы почувствуете, что сопротивление равномерное и герметичность не меняется.ДНТОК28ENDT2.Оптимизация параметров движения: баланс скорости и точности1.Ускорение и замедление на поворотеЧрезмерное ускорение приведет к перерегулированию и вибрации.
Рекомендуется установить ускорение по осям X/Y на 0,5–1,5 м/с² и использовать дуговой переход в углах или замедлить скорость подачи до 30–50 %.Для острых углов с R<5 мм включите функцию «замедление угла» и установите порог замедления на 0,3–0,5g.ДНТОК34ENDT2.
Регулировка коэффициента усиления сервопривода Если коэффициент усиления контура положения слишком высок, это приведет к завываниям и колебаниям, а если он слишком низкий, ошибка рассогласования будет большой.
Посмотрите следующую кривую ошибки с помощью программного обеспечения драйвера, отрегулируйте коэффициент усиления контура положения до отклонения ошибки ≤ 0,05 мм и установите время интегрирования контура скорости на 10–20 мс.Рекомендуется сначала настроить контур скорости, а затем контур положения.ДНТОК38ENDT3.
Компенсация люфта Установите значение компенсации люфта (обычно 0,02~0,1 мм) в параметрах системы управления, измерьте ошибки прямого и обратного позиционирования с помощью лазерного интерферометра или циферблатного индикатора, возьмите среднее значение нескольких измерений и введите его в таблицу компенсации.ДНТОК42ЭНДТF Вибрационная косорежущая головка с сервоприводом3.
Регулировка фрезы и параметров резки 1.Выбор и установка лезвия Выберите угол лезвия в зависимости от твердости материала: используйте острый нож с углом наклона 15–20° для мягких материалов и нож с наклоном 30–45° для твердых материалов.При установке убедитесь, что лезвие зажато без люфта, а биение кончика составляет ≤0,03 мм.
Регулярно проверяйте износ лезвия и своевременно заменяйте его при увеличении заусенцев.ДНТОК53ENDT2.Частота и амплитуда вибрации соответствуют .Частота вибрации обычно устанавливается на 8000–20 000 раз в минуту, а амплитуда составляет 0,5–2 мм.
При резке тонких и мягких материалов используйте высокую частоту и небольшую амплитуду (например, 15 000 раз/мин, 0,8 мм), а для толстых и твердых материалов используйте низкую частоту и большую амплитуду (например, 10 000 раз/мин, 1,5 мм).Наблюдайте за разрезом после регулировки.Он должен быть гладким и без неровных краев.ДНТОК57ENDT3.
Скорость резания и скорость подачи Если скорость слишком высокая, резка не пройдет или лезвие отклонится.Рекомендуется установить начальную скорость на уровне 10–20 м/мин и уменьшать ее на 2–3 м/мин на каждый 1 мм увеличения толщины материала.
В результате пробной резки и регулировки нижняя часть разреза должна быть свободна от прилипаний, а верхняя часть разреза не должна иметь оплавленных краев.ДНТОК61ENDT4.Степень нажатия инструмента и контроль перерезаЧрезмерная сила нажатия ускорит износ лезвия и приведет к повреждению поверхности стола.Если сила нажатия слишком мала, она не прорежется.
Установите величину нажатия на 105–110 % толщины материала и включите функцию «компенсации перереза», чтобы добавить перерез на 0,1–0,2 мм в углах, чтобы компенсировать подрез, вызванный радиусом инструмента.ДНТОК65ЭНДТVВибрационная фаскорежущая головка4.Оптимизация фиксации и адсорбции материала1.
Регулировка давления вакуумной адсорбцииНедостаточная сила адсорбции приведет к смещению материала.Для дышащих материалов давление вакуума должно составлять ≥-0,06 МПа;для плотных материалов его можно уменьшить до -0,04 МПа, чтобы избежать вмятин.При выполнении перегородочной адсорбции убедитесь, что зона резки полностью закрыта.ДНТОК76ENDT2.
Предварительная обработка плоскостности материала Намотанный материал должен быть полностью расправлен, при необходимости используйте валик для предварительного нагрева (40–60 ℃) для устранения внутренних напряжений.Лист следует положить ровно, с короблением не более 2 мм/м.
При многослойной резке используйте двусторонний скотч для фиксации каждого слоя, чтобы избежать проскальзывания между слоями.ДНТОК80ENDT5.Окружающая среда и ежедневное обслуживание1.
Изоляция температуры и вибрацииAКолебания температуры окружающей среды следует контролировать в пределах ± 2 ℃/ч, а станок следует держать вдали от источников вибрации, таких как штамповочное оборудование.При необходимости установите амортизирующие прокладки, а скорость вибрации фундамента должна быть ≤0,5 мм/с.ДНТОК86ENDT2.
Регулярная калибровка точности Используйте стандартные круглые испытательные отрезки для проверки круглости (≤0,1 мм) каждую неделю и используйте лазерный интерферометр для проверки точности позиционирования (≤0,05 мм/300 мм) каждый месяц.Создайте файл точности для записи тенденций данных до и после корректировок.ДНТОК90ENDT3.
Очистка и смазка Каждую смену очищайте направляющие и стойки от пыли, каждую неделю добавляйте литиевую смазку в направляющие направляющих и ежемесячно проверяйте износ ремня синхронизатора.Содержите внутреннюю часть режущей головки в чистоте, чтобы предотвратить попадание пыли в вибрационный механизм.
6. Таблица устранения общих проблем с точностью.
- Разрез не вертикальный. : Проверьте, не слишком ли велики вертикальность режущей головки, угол установки лезвия и степень нажатия.
- Угловой перерез или подрез : Отрегулируйте параметры углового замедления, значение компенсации перереза и настройки ускорения.
- Отклонение размера большое. : Проверьте усиление сервопривода, компенсацию люфта и натяжение ремня.
- Режущая кромка : Замените лезвие, отрегулируйте частоту вибрации и скорость резки и проверьте давление адсорбции.
- Низкая точность повторяющегося позиционирования: Проверьте износ направляющей, зазор между винтами и рейкой и соединение энкодера двигателя.
TБлагодаря вышеуказанным настройкам системы режущий станок с вибрирующим ножом может поддерживать высокоточную работу в течение длительного времени. Рекомендуется записывать изменения параметров после каждой регулировки, чтобы сформировать стандартизированную рабочую инструкцию, подходящую для ваших собственных материалов и процессов.
FAQ
Как отрегулировать разрез режущего станка с вибрирующим ножом, если он не вертикальен?
Проверьте вертикальность режущей головки (разница зазоров ≤ 0,05 мм/100 мм), угол установки лезвия и величину давления, при необходимости отрегулируйте прокладку или винтовой домкрат.
Как установить параметры углового замедления режущего станка с вибрирующим ножом?
Уменьшите скорость подачи на углу до 30%~50%, установите порог замедления на 0,3~0,5g и включите функцию замедления угла для острых углов с R<5 мм.
Каково оптимальное значение компенсации люфта для режущего станка с вибрирующим ножом?
обычно устанавливается на 0,02–0,1 мм. Ошибки прямого и обратного позиционирования измеряются лазерным интерферометром или циферблатным индикатором, а среднее значение нескольких измерений заносится в таблицу компенсации.
Как выбрать лезвие режущего станка с вибрирующим ножом?
Используйте острый нож с углом наклона 15–20° для мягких материалов и нож с углом наклона 30–45° для твердых материалов. После установки биение кончика инструмента составляет ≤0,03 мм, поэтому регулярно проверяйте износ.