
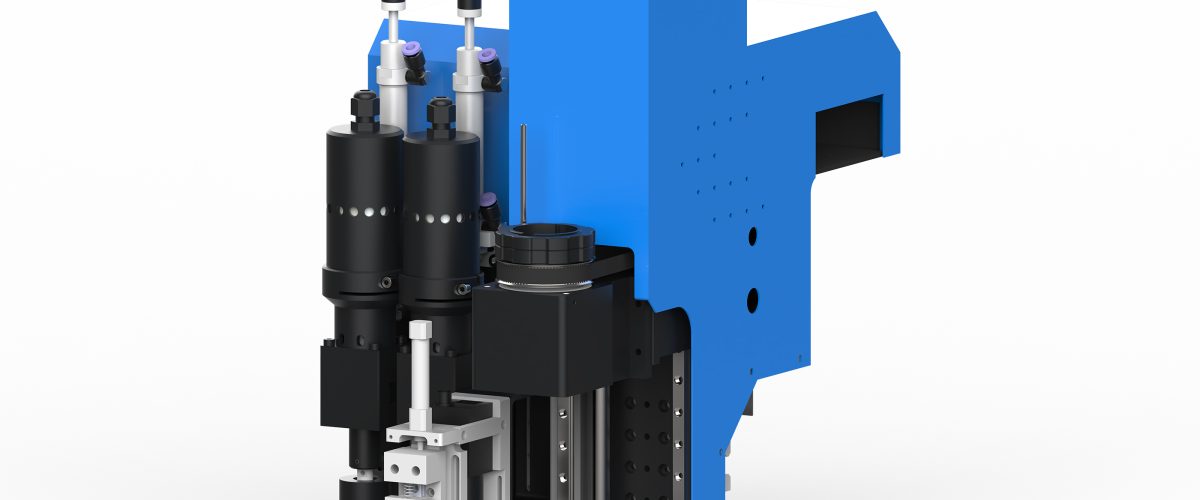
Oscillating knife cutting machine pour carton ondulé : guide complet, du choix du modèle à la production efficace
La découpe de carton ondulé est une opération essentielle dans des secteurs tels que l’emballage, la présentation publicitaire et les coffrages de construction. Une cutting machine pour carton ondulé adaptée garantit non seulement la qualité de coupe, mais permet aussi de réduire sensiblement les coûts de consommables. Basé sur des données de production réelles, cet article présente de manière systématique les paramètres de sélection, les règles d’utilisation et les points de maintenance de l’oscillating knife cutting machine, à l’intention des responsables des achats d’équipements et de la gestion de production.
I. Principaux types d’oscillating knife cutting machines pour carton ondulé et applications
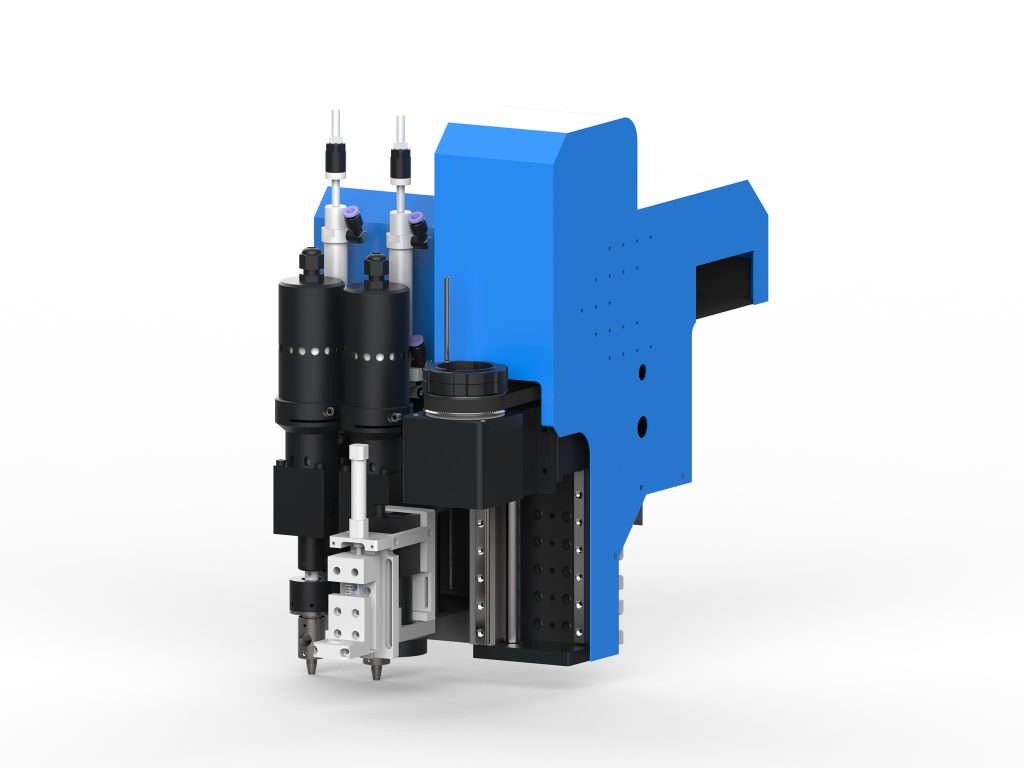
Selon le principe de coupe, les machines de découpe de carton ondulé se divisent principalement en trois types : à lame mécanique, à laser et à lame oscillante. Le type à lame mécanique convient à la découpe rectiligne en grande série, rapide mais peu flexible ; le type laser offre une coupe fine mais présente un risque de brûlure des bords et un coût d’équipement élevé ; le type à lame oscillante (également appelé oscillating knife) découpe par vibration à haute fréquence, avec un faible marquage du carton ondulé et sans brûlure des bords, adapté à la production de multiples variétés en petites séries, et constitue aujourd’hui le choix dominant pour la découpe de matériaux souples.
Prenons l’exemple de la machine de découpe de carton ondulé à lame oscillante 1270.0.0.1 : son épaisseur de coupe va de 1 à 10 mm, sa vitesse de coupe peut atteindre 1200 mm/s et sa précision de répétition de positionnement est de ±0,1 mm, ce qui répond aux besoins de production de la grande majorité des caisses en carton ondulé et des présentoirs.
II. Les 6 paramètres clés à examiner impérativement lors du choix du modèle
1. Épaisseur de coupe et adaptabilité aux matériaux
Les types de cannelures courants du carton ondulé sont A, B, C, E, F, etc., avec des épaisseurs allant de 1 mm à 10 mm. Lors de l’achat, il est nécessaire de vérifier l’épaisseur de coupe maximale de l’équipement et de tenir compte des exigences des différents types de cannelures en matière d’angle de lame et de fréquence de vibration. Par exemple, la cannelure E (épaisseur d’environ 1,5 mm) convient à une coupe à haute fréquence et faible amplitude, tandis que la cannelure A (épaisseur d’environ 5 mm) nécessite une fréquence de vibration plus basse et une amplitude plus grande.
2. Précision de coupe et précision de repositionnement répétée
La précision de coupe influence directement la cohérence dimensionnelle du produit fini. Pour les produits de type carton, une tolérance de ±0,5 mm est généralement requise ; pour les présentoirs fins, il est recommandé de choisir un modèle haute précision de ±0,1 mm. La précision de répétition du positionnement influence la stabilité lors de la production en série et ne doit pas être inférieure à ±0,05 mm.
3. Vitesse de coupe maximale
La vitesse doit correspondre au rythme de production. En général, la vitesse à vide d’une machine de découpe à lame oscillante peut atteindre 1000-1500 mm/s ; la vitesse de coupe réelle est influencée par l’épaisseur du matériau et la complexité du motif. Il est recommandé de valider par des essais de coupe sur le matériau réel, plutôt que de se fier uniquement aux valeurs nominales.
4. Dimensions de la surface de travail
Les dimensions de table courantes sont 1300×2500 mm, 1600×2500 mm, 2100×3000 mm, etc. Lors du choix, il faut tenir compte de la taille maximale du produit fini et prévoir une marge. Par exemple, pour produire des cartons standard (1000×800 mm), on peut choisir une table de 1300×2500 mm, permettant de découper plusieurs dispositions à la fois.
5. Compatibilité du système de contrôle et des logiciels
Les équipements courants prennent en charge les formats DXF, PLT, AI, etc., et peuvent lire directement les fichiers CAO. Il est recommandé de choisir un système de contrôle doté de fonctions de mise en page automatique et d’optimisation des trajectoires, ce qui permet de réduire les déplacements à vide et d’améliorer l’efficacité de 10 % à 20 %. En outre, la prise en charge ou non du positionnement visuel CCD est cruciale pour la découpe après impression.
6. Système de couteaux et coût des consommables
Les lames oscillantes sont des consommables, dont le prix unitaire varie de quelques dizaines à plusieurs centaines de yuans, et dont la durée de vie dépend de l’abrasivité du matériau. Il convient de prêter attention à la facilité de remplacement des lames et au coût par lame. Par exemple, lors de la découpe de carton ondulé ordinaire, une lame peut fonctionner en continu pendant 8 à 12 heures ; lors de la découpe de carton recyclé contenant de nombreuses impuretés, la durée de vie peut être réduite à 4-6 heures.
III. Techniques d’utilisation : améliorer la qualité et l’efficacité de la découpe
1. Principes de réglage des paramètres
La fréquence d’oscillation et la vitesse de découpe doivent être adaptées : une fréquence trop élevée entraîne un échauffement de la lame, accélérant l’usure ; une fréquence trop basse rend les bords de coupe rugueux. Réglages initiaux recommandés : fréquence de 18 000 à 22 000 coups/minute, vitesse ajustée selon l’épaisseur du matériau (matériau fin 800-1200 mm/s, matériau épais 400-600 mm/s). En production réelle, la meilleure combinaison doit être déterminée par des essais de découpe.
2. Sélection et installation des lames
Pour la découpe du carton ondulé, on utilise couramment des lames à 30°, 45° et 60°. Les lames à 30° conviennent aux motifs fins et aux matériaux minces, tandis que les lames à 60° conviennent aux matériaux épais et aux coupes droites. Lors de l’installation, veillez à ce que le couple de serrage de la lame soit modéré (généralement 2-3 N·m) : un serrage trop faible entraîne un décalage de coupe, tandis qu’un serrage trop fort peut endommager le porte-lame.
3. Fixation du matériau et aspiration sous vide
Le carton ondulé étant léger, il a tendance à se déplacer pendant la découpe. Il est recommandé d’utiliser une table à aspiration sous vide, avec un niveau de vide d’au moins -0,06 MPa. Pour les pièces de petite taille, on peut ajouter des dispositifs de maintien auxiliaires ou utiliser du ruban adhésif double face. Veillez à nettoyer régulièrement les orifices d’aspiration de la table afin d’éviter que les débris de papier ne les obstruent et nuisent à la force d’aspiration.
4. Optimisation des trajectoires et mise en page
Utilisez la fonction de mise en page automatique du logiciel pour faire pivoter et mettre en miroir les motifs, réduisant ainsi le gaspillage de chutes. Pour les commandes en série, la découpe à bords partagés (les motifs adjacents partagent la ligne de coupe) permet d’économiser 5 % à 15 % de matériau. En parallèle, réglez raisonnablement les lignes d’entrée et de sortie pour éviter l’éclatement du bord au point d’attaque de la lame.
IV. Problèmes courants et solutions
1. Bavures ou dents de scie sur la coupe
Les causes possibles sont l’usure de la lame, une fréquence de vibration trop basse ou une vitesse de coupe trop élevée. Solutions : remplacer la lame, augmenter la fréquence à plus de 20 000 coups/minute, réduire la vitesse de 10 % à 20 %.
2. Écart dimensionnel de coupe
Vérifiez la tension de la courroie de transmission (doit rester entre 200 et 300 N), nettoyez et lubrifiez les rails de guidage, calibrez l’encodeur du servomoteur. Si l’écart est régulier, vérifiez les paramètres de compensation du logiciel.
3. Durée de vie de la lame trop courte
Vérifiez si le matériau contient des impuretés métalliques ; une étape d’élimination des impuretés peut être ajoutée ; réduisez la fréquence de vibration à 18000 coups/minute ; l’utilisation de lames revêtues (comme le revêtement TiN) peut prolonger la durée de vie de plus de 30 %.
4. Force d’aspiration sous vide insuffisante
Vérifiez le niveau d’huile de la pompe à vide (il doit se situer au milieu de la fenêtre de contrôle), nettoyez le filtre, vérifiez l’étanchéité du circuit. Pour le carton ondulé très perméable, vous pouvez recouvrir la table d’un mince film PET en ne laissant exposée que la zone de coupe.
V. Plan de maintenance
- Quotidien : nettoyer la table et les rails, vérifier l’usure de la lame, vider le bac à poussière.
- Chaque semaine : vérifier la tension de la courroie, lubrifier les guides linéaires, nettoyer le filtre à vide.
- Chaque mois : calibrer la précision de coupe (à l’aide d’un motif de test standard), vérifier les connexions électriques, remplacer les balais de charbon usés (le cas échéant).
- Chaque trimestre : remplacer l’huile de la pompe à vide, vérifier l’état de fonctionnement du servomoteur, sauvegarder les paramètres du système.
En suivant le plan de maintenance ci-dessus, vous pouvez garantir un fonctionnement stable de l’équipement à long terme et réduire les temps d’arrêt imprévus.
VI. Conclusion
Le choix d’une machine de découpe pour carton ondulé nécessite une prise en compte globale des caractéristiques des matériaux, des exigences de précision, du rythme de production et du coût des consommables. La technologie de la lame oscillante, grâce à sa flexibilité et à la qualité de ses coupes, est devenue le choix dominant pour la production multi-variétés. Grâce à des réglages de paramètres raisonnables, des méthodes d’utilisation normalisées et une maintenance régulière, il est possible de maximiser les performances de l’équipement et de réduire le coût unitaire. Il est recommandé d’effectuer des essais de découpe avec les matériaux réels avant l’achat, et de conserver une marge de capacité d’au moins 10 % pour s’adapter à la croissance future des commandes.