
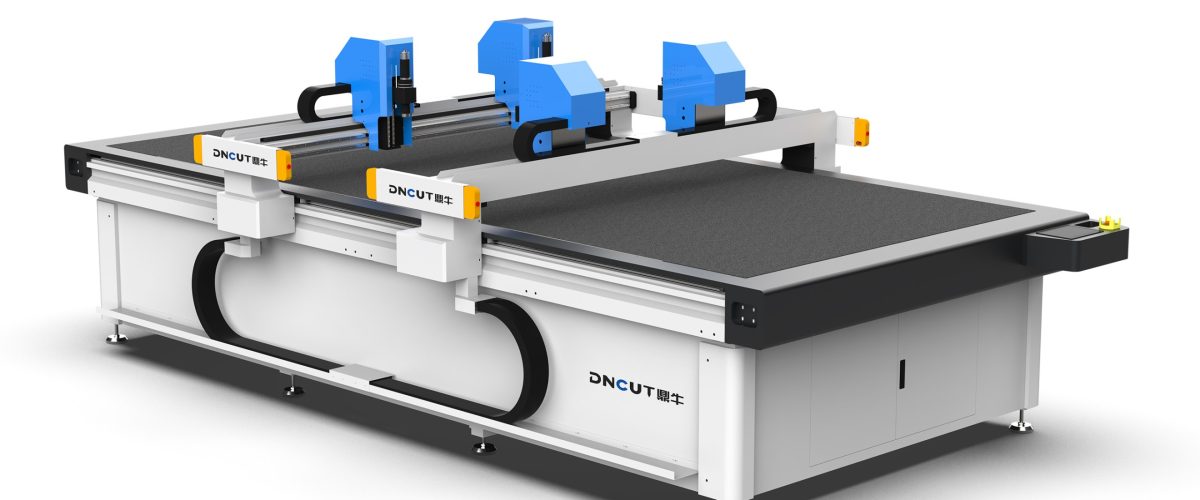
包装盒割样机:从选型到高效应用的全流程解析
在包装印刷行业,打样环节直接影响订单成交速度与客户满意度。传统手工割样依赖模切刀和手工雕刻,一个复杂包装盒样品往往需要2-3小时,且精度难以保证。包装盒割样机(又称盒型打样机、平板切割机)通过数字化控制实现快速、精准的样品制作,已成为包装企业提升竞争力的关键设备。本文从实际应用出发,系统讲解设备选型、操作参数、常见问题及维护要点。
一、包装盒割样机的核心类型与适用场景
根据切割原理和结构,主流设备分为三类:
- 振动刀切割机:刀片高频振动(频率通常为8000-15000次/分钟),适合瓦楞纸、卡纸、灰板纸。切割厚度可达15mm(灰板),边缘垂直度好,是包装盒打样的主力机型。
- 激光切割机:适合薄卡纸(≤2mm)的精密切割,切割缝细(0.1-0.2mm),但边缘有碳化发黄现象,且对灰板纸切割效率低,多用于精品盒内衬。
- 圆刀切割机:通过旋转刀片切割,适合柔性材料如PET、PP胶片,但切割硬纸板时易产生毛边。
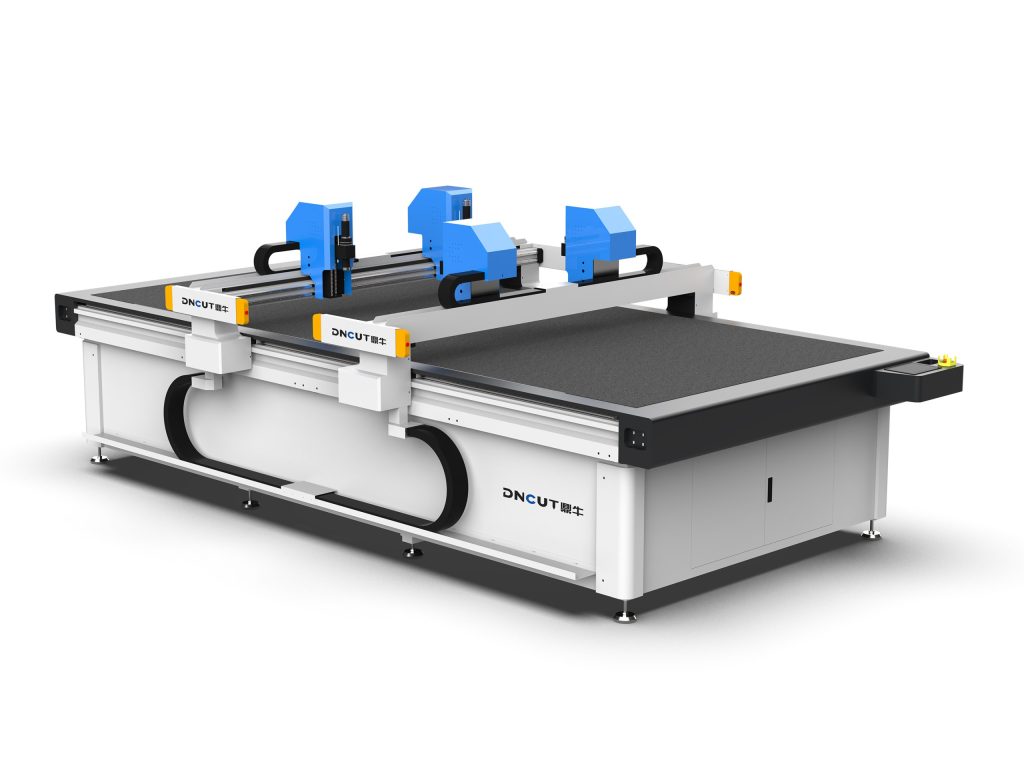
对于包装盒打样,振动刀切割机是首选。其优势在于:可切割多种材料(卡纸、瓦楞纸、灰板、PVC、不干胶),无需更换刀具即可完成压痕、虚线、半切等工艺,且软件兼容主流盒型设计文件(如ArtiosCAD、AutoCAD)。
二、关键参数解读与选型建议
选购时需重点关注以下参数,避免被模糊宣传误导:
- 有效切割面积:常见规格有600×400mm、900×600mm、1200×800mm。建议选择≥900×600mm,可覆盖A3幅面及多数包装盒展开图。若常做大型展示盒,需选1300×1000mm以上。
- 切割精度:重复定位精度应≤0.05mm,实际切割精度≤0.1mm。精度不足会导致压痕线偏移,折叠后盒体歪斜。
- 切割速度:空程速度可达1000mm/s以上,但实际切割速度受材料影响。瓦楞纸通常300-500mm/s,灰板纸200-300mm/s。注意:宣称“高速”但加速度低的设备,实际效率并不高。
- 刀具配置:至少配备振动刀、压痕轮、虚线刀、半切刀。高端机型带自动换刀系统(如6工位),可减少人工干预。
- 真空吸附:吸附力≥-60kPa,确保薄纸不位移。对于瓦楞纸,需分区吸附以节省能耗。
- 软件功能:需支持DXF、AI、PDF直接导入,具备自动识别切割线、压痕线、虚线层的能力。部分软件可自动生成盒型(参数化设计),大幅提升效率。
选型建议:中小型包装厂或设计工作室,优先选择900×600mm振动刀机型,预算约8-15万元;大型企业或高频打样场景,可选1300×1000mm带自动换刀和CCD视觉定位的机型,预算20-40万元。
三、操作技巧:如何保证打样质量与效率
1. 文件处理与路径优化
设计文件需按颜色分层:切割线(红色)、压痕线(蓝色)、虚线(绿色)、半切(黄色)。导入软件后,检查线条是否闭合、重叠。使用“路径优化”功能减少空程,可提升20%以上效率。对于瓦楞纸,切割线应比压痕线短0.2-0.3mm,避免折叠时纸面爆裂。
2. 刀具与参数设置
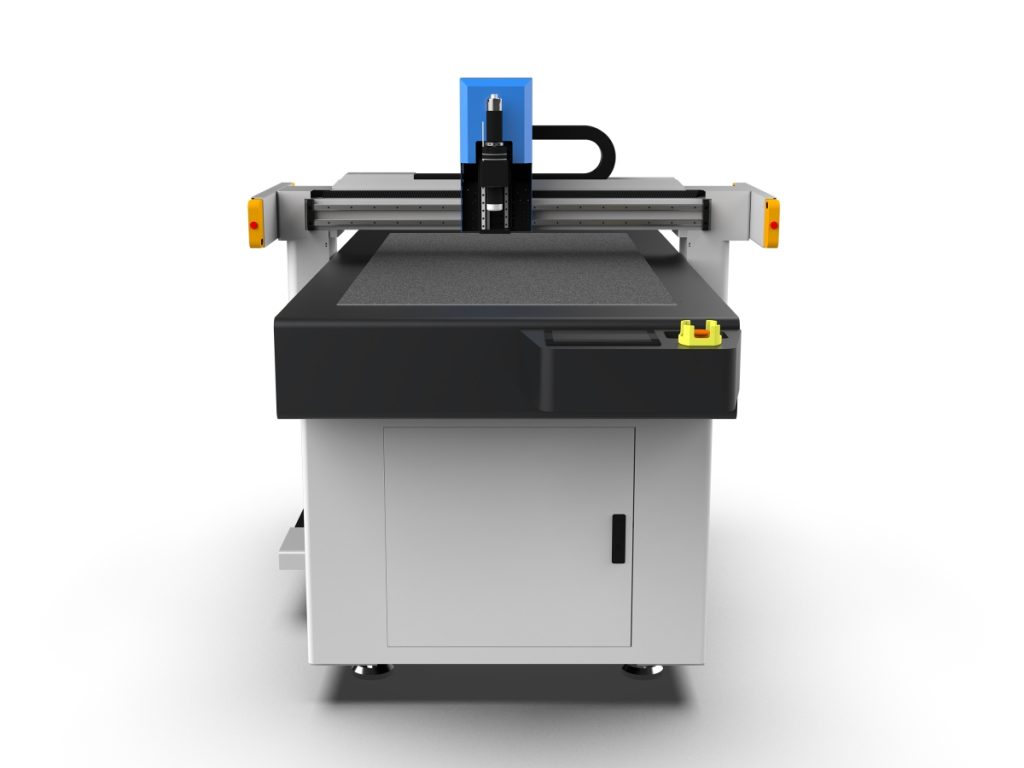
振动刀切割卡纸:刀尖角度30°,振动频率10000次/分钟,下刀深度0.5mm(超过纸厚0.1mm),速度400mm/s。切割灰板纸:刀尖角度45°,频率12000次/分钟,深度1.2mm(纸厚1.0mm),速度250mm/s。压痕:压痕轮压力0.3-0.5MPa,速度500mm/s,压痕线宽度1.0-1.5mm(根据纸厚调整)。
3. 材料固定与吸附
薄纸(≤0.5mm)需开启全幅吸附,并覆盖一层透气膜(如美国进口吸附膜),防止纸面起皱。瓦楞纸吸附力调至-40kPa即可,过大易压溃瓦楞。对于小尺寸样品,可用美纹纸辅助固定边缘。
4. 首件检验与批量一致性
首件完成后,用游标卡尺测量关键尺寸(如盒长、宽、高),误差应≤0.2mm。折叠测试:压痕线处折叠180°无裂纹。若出现毛边,检查刀片是否磨损(通常切割200-300张卡纸后需更换刀片)。
四、常见问题与解决方案
- 切割边缘毛糙:刀片磨损或振动频率过低。更换刀片,提高频率至12000次/分钟以上。
- 压痕线折叠爆裂:压痕压力过大或压痕轮过窄。降低压力至0.3MPa,更换1.5mm宽压痕轮。对于灰板纸,可先半切再压痕。
- 材料位移:吸附力不足或纸面有灰尘。清洁吸附台面,检查真空泵密封性,必要时增加吸附分区。
- 切割不透:下刀深度不足或刀尖角度过大。增加深度0.1mm,换用30°刀尖。
- 软件识别错误:线条颜色不标准或图层混乱。统一使用RGB标准色,并在CAD中合并重叠线。
五、维护保养与耗材管理
每日开机前检查刀片是否松动,清洁导轨并涂抹锂基润滑脂。每周清理真空吸附台面碎屑,检查气管有无破损。每月校准一次原点传感器和刀具偏置(用标准测试文件切割十字线,测量偏差并补偿)。
耗材方面:振动刀片寿命约200-500张(取决于材料),压痕轮寿命约1000次压痕。建议常备2-3套刀片,并记录更换时间。切割垫板(毛毡垫)每3-6个月更换一次,否则影响吸附效果和切割深度一致性。
六、投资回报分析
以一台10万元的振动刀割样机为例,每日可完成30-50个包装盒样品(含文件处理和切割),而手工割样仅5-8个。按每个样品收费50-100元计算,日收入1500-5000元,扣除人工和耗材,投资回收期约3-6个月。更重要的是,快速打样能显著提升客户下单转化率,减少因样品误差导致的返工损失。
总结:包装盒割样机的选型需紧扣材料类型、精度要求和产能需求。操作中注重文件分层、参数匹配和首件检验,配合定期维护,即可实现高效、精准的打样。对于包装企业,这台设备不仅是工具,更是缩短交付周期、赢得订单的利器。