
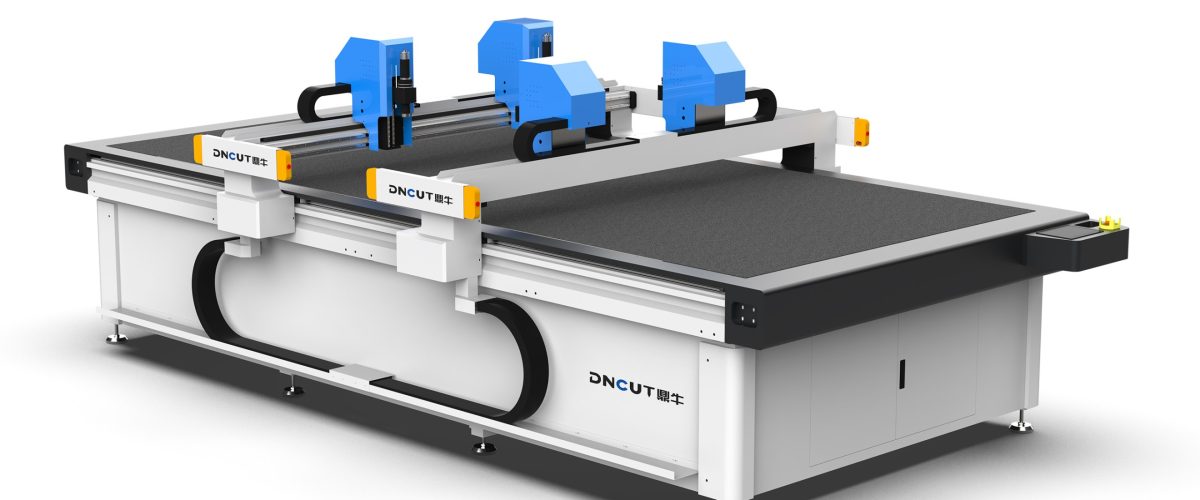
Вырубной станок для образцов упаковочных коробок: полный разбор процесса от выбора до эффективного применения
В упаковочной и полиграфической отрасли этап изготовления образцов напрямую влияет на скорость заключения сделок и удовлетворённость клиентов. Традиционная ручная высечка образцов relies на высечные ножи и ручную резьбу: изготовление образца сложной упаковочной коробки часто занимает 2–3 часа, а точность трудно гарантировать. Машина для высечки образцов упаковочных коробок (также называемая машиной для изготовления образцов коробок, планшетной cutting machine) обеспечивает быстрое и точное изготовление образцов за счёт цифрового управления и стала ключевым оборудованием для повышения конкурентоспособности упаковочных предприятий. В данной статье, исходя из практического применения, систематически рассматриваются выбор оборудования, рабочие параметры, распространённые проблемы и ключевые моменты обслуживания.
I. Основные типы и области применения пробоотборных машин для упаковочных коробок
По принципу резки и конструкции основное оборудование делится на три категории:
- Машина для резки вибрирующим ножом: лезвие вибрирует с высокой частотой (обычно 8000–15000 раз/мин), подходит для гофрированного картона, картона и серого картона. Толщина резки достигает 15 мм (серый картон), хорошая перпендикулярность кромки — основная модель для изготовления образцов упаковочных коробок.
- Лазерный станок для резки: подходит для точной резки тонкого картона (≤2 мм), узкий рез (0,1–0,2 мм), но на кромках наблюдается обугливание и пожелтение, а эффективность резки серого картона низкая; чаще используется для внутренних вкладышей подарочных коробок.
- Машина для резки дисковым ножом: резка вращающимся лезвием, подходит для гибких материалов, таких как PET и PP-плёнка, но при резке твёрдого картона легко образуются заусенцы.
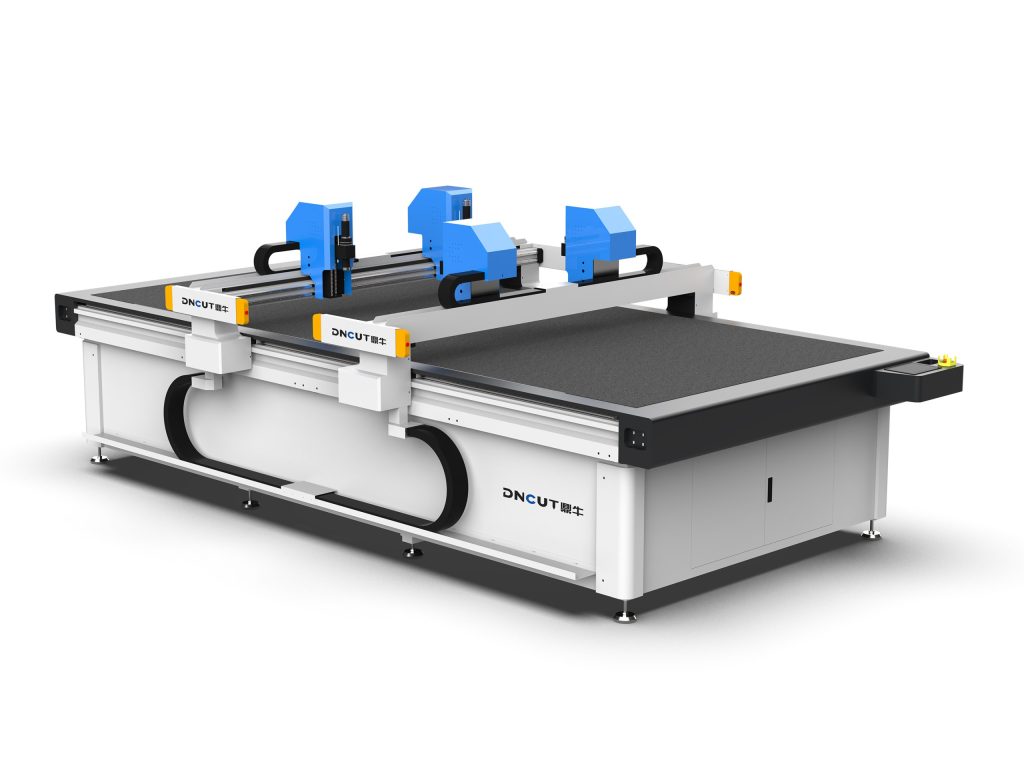
Для создания образцов упаковочных коробок вибрационный нож режущий станок является предпочтительным выбором. Его преимущества: возможность резки различных материалов (картон, гофрокартон, серый картон, ПВХ, самоклеящаяся плёнка), выполнение биговки, пунктирной линии, неполного реза и других операций без замены ножа, а также совместимость программного обеспечения с основными файлами дизайна коробок (например, ArtiosCAD, AutoCAD).
II. Расшифровка ключевых параметров и рекомендации по выбору
При выборе необходимо обратить особое внимание на следующие параметры, чтобы не быть введённым в заблуждение расплывчатой рекламой:
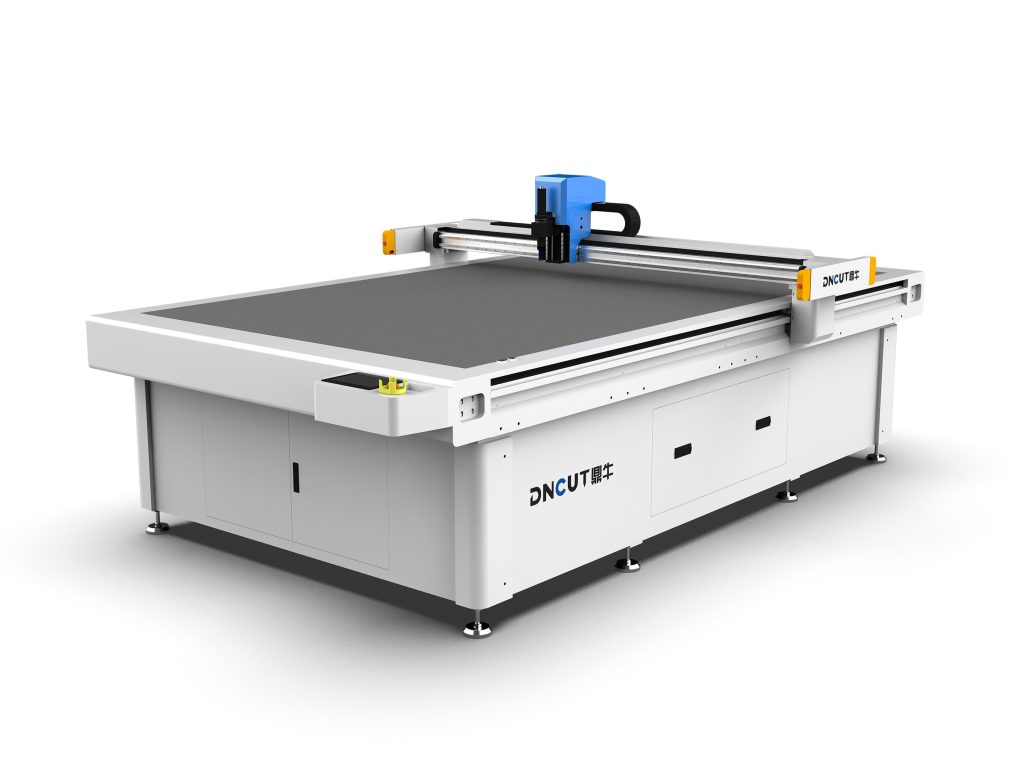
- Эффективная площадь резки: распространённыеХарактеристики — 600×400 мм, 900×600 мм, 1200×800 мм. Рекомендуется выбирать ≥900×600 мм, что позволяет охватить формат A3 и большинство развёрток упаковочных коробок. Если часто изготавливаются крупные выставочные коробки, необходимо выбирать 1300×1000 мм и более.
- Точность резки: повторяемая точность позиционирования должна быть ≤0,05 мм, фактическая точность резки ≤0,1 мм. Недостаточная точность приводит к смещению линий биговки и перекосу корпуса коробки после складывания.
- Скорость резки: скорость холостого хода может достигать более 1000 мм/с, но фактическая скорость резки зависит от материала. Гофрокартон обычно 300-500 мм/с, серый картон 200-300 мм/с. Внимание: оборудование, заявляющее «высокую скорость», но с низким ускорением, на практике не обладает высокой эффективностью.
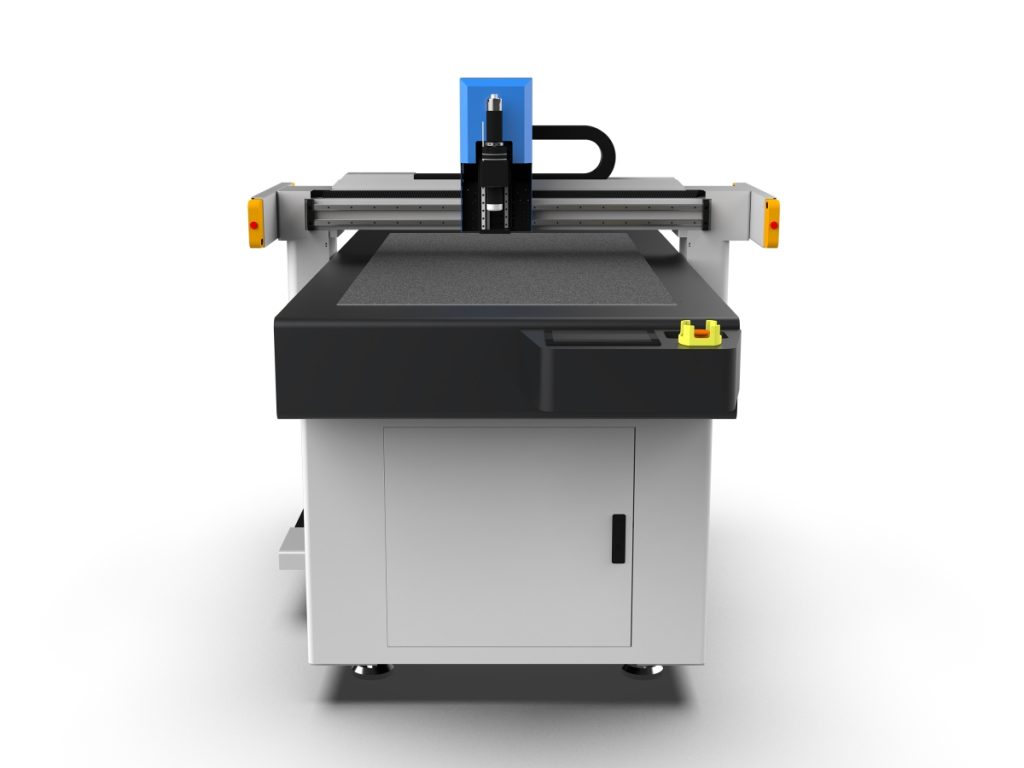
- Комплектация ножей: как минимум должны быть оснащены oscillating knife, биговальным колесом, ножом для пунктирной линии, ножом для надреза. Модели высокого класса имеют систему автоматической смены инструмента (например, 6 позиций), что снижает необходимость ручного вмешательства.
- Вакуумное притяжение: сила притяжения ≥-60 кПа, чтобы тонкая бумага не смещалась. Для гофрокартона требуется зональное притяжение для экономии энергии.
- Функции программного обеспечения: требуется поддержка прямого импорта DXF, AI, PDF, наличие возможности автоматического распознавания линий реза, линий биговки и слоёв пунктирных линий. Некоторые программы могут автоматически генерировать конструкции коробок (параметрическое проектирование), что значительно повышает эффективность.
Рекомендации по выбору: малым и средним упаковочным производствам или дизайнерским студиям следует в первую очередь выбирать модель с oscillating knife и рабочим полем 900×600 мм, бюджет около 80–150 тыс. юаней; крупным предприятиям или при высокочастотном прототипировании можно выбрать модель 1300×1000 мм с автоматической сменой инструмента и CCD-визионным позиционированием, бюджет 200–400 тыс. юаней.
III. Приёмы работы: как обеспечить качество и эффективность прототипирования
1. Обработка файлов и оптимизация траекторий
Файлы проекта должны быть разделены по цветам: линии реза (красный), линии биговки (синий), пунктирные линии (зелёный), неполный рез (жёлтый). После импорта в программное обеспечение проверьте, замкнуты ли линии и нет ли пересечений. Используйте функцию «оптимизация траектории», чтобы сократить холостой ход — это может повысить эффективность более чем на 20%. Для гофрокартона линия реза должна быть на 0,2–0,3 мм короче линии биговки, чтобы избежать разрыва поверхности бумаги при складывании.
2. Настройка инструмента и параметров
Резка картона осциллирующим ножом: угол вершины лезвия 30°, частота колебаний 10000 раз/мин, глубина погружения ножа 0,5 мм (на 0,1 мм больше толщины бумаги), скорость 400 мм/с. Резка серого картона: угол вершины лезвия 45°, частота 12000 раз/мин, глубина 1,2 мм (толщина бумаги 1,0 мм), скорость 250 мм/с. Биговка: давление биговального колеса 0,3–0,5 МПа, скорость 500 мм/с, ширина линии биговки 1,0–1,5 мм (регулируется в зависимости от толщины бумаги).
3. Фиксация и вакуумный прижим материала
Для тонкой бумаги (≤0,5 мм) необходимо включить полноплоскостное вакуумное прижатие и покрыть поверхность воздухопроницаемой плёнкой (например, импортной адсорбирующей плёнкой из США), чтобы предотвратить образование складок на бумаге. Для гофрокартона достаточно отрегулировать силу прижатия до -40 кПа; слишком большое значение легко раздавливает гофру. Для образцов небольшого размера можно использовать малярный скотч для дополнительной фиксации краёв.
4. Проверка первого изделия и серийная стабильность
После изготовления первого изделия измерьте ключевые размеры (например, длину, ширину и высоту коробки) штангенциркулем; погрешность должна быть ≤0,2 мм. Тест на складывание: сгиб по линии биговки на 180° без трещин. При появлении заусенцев проверьте, не изношен ли нож (обычно после резки 200–300 листов картона нож требует замены).
IV. Часто задаваемые вопросы и решения
- Шероховатые края реза: износ лезвия или слишком низкая частота колебаний. Замените лезвие, повысьте частоту до 12000 ходов/мин и выше.
- Растрескивание при складывании по линии биговки: чрезмерное давление биговки или слишком узкое биговочное колесо. Снизьте давление до 0,3 МПа, замените биговочное колесо на ширину 1,5 мм. Для серого картона можно сначала выполнить неполный рез, затем биговку.
- Смещение материала: недостаточная сила присасывания или пыль на поверхности бумаги. Очистите вакуумный стол, проверьте герметичность вакуумного насоса, при необходимости добавьте зоны присасывания.
- Непрорезание материала: недостаточная глубина погружения ножа или слишком большой угол острия лезвия. Увеличьте глубину на 0,1 мм, используйте лезвие с углом острия 30°.
- Ошибка распознавания программным обеспечением: нестандартный цвет линий или перепутанные слои. Используйте единые стандартные цвета RGB и объединяйте перекрывающиеся линии в CAD.
V. Техническое обслуживание и управление расходными материалами
Перед ежедневным включением проверяйте, не ослаблен ли нож, очищайте направляющие и наносите литиевую смазку. Еженедельно очищайте стружку с вакуумного стола и проверяйте воздушные шланги на наличие повреждений. Ежемесячно калибруйте датчик начала координат и смещение инструмента (вырезайте перекрестие стандартным тестовым файлом, измеряйте отклонение и вносите компенсацию).
Расходные материалы: срок службы лезвия осциллирующего ножа составляет около 200-500 листов (в зависимости от материала), срок службы биговочного колеса — около 1000 биговок. Рекомендуется постоянно иметь в запасе 2-3 комплекта лезвий и фиксировать время их замены. Подложка для резки (войлочная подложка) заменяется каждые 3-6 месяцев, иначе это влияет на эффективность прижима и стабильность глубины резки.
VI. Анализ рентабельности инвестиций
На примере одного образца-резака с осциллирующим ножом стоимостью 100 000 юаней: ежедневно можно выполнить 30-50 образцов упаковочных коробок (включая обработку файлов и резку), тогда как при ручной резке образцов — только 5-8. При расчёте стоимости 50-100 юаней за образец дневной доход составляет 1500-5000 юаней; за вычетом затрат на оплату труда и расходные материалы срок окупаемости инвестиций составляет около 3-6 месяцев. Что ещё важнее, быстрое прототипирование может значительно повысить конверсию заказов клиентов и сократить потери от переделок, вызванные погрешностью образцов.
Итог: при выборе машины для вырезания образцов упаковочных коробок необходимо строго учитывать тип материала, требования к точности и потребности в производительности. В процессе работы следует уделять внимание разделению файлов на слои, согласованию параметров и проверке первого изделия, а также регулярному техническому обслуживанию — это позволит добиться эффективного и точного изготовления образцов. Для упаковочных предприятий этот станок является не просто инструментом, а мощным средством сокращения сроков поставки и получения заказов.