
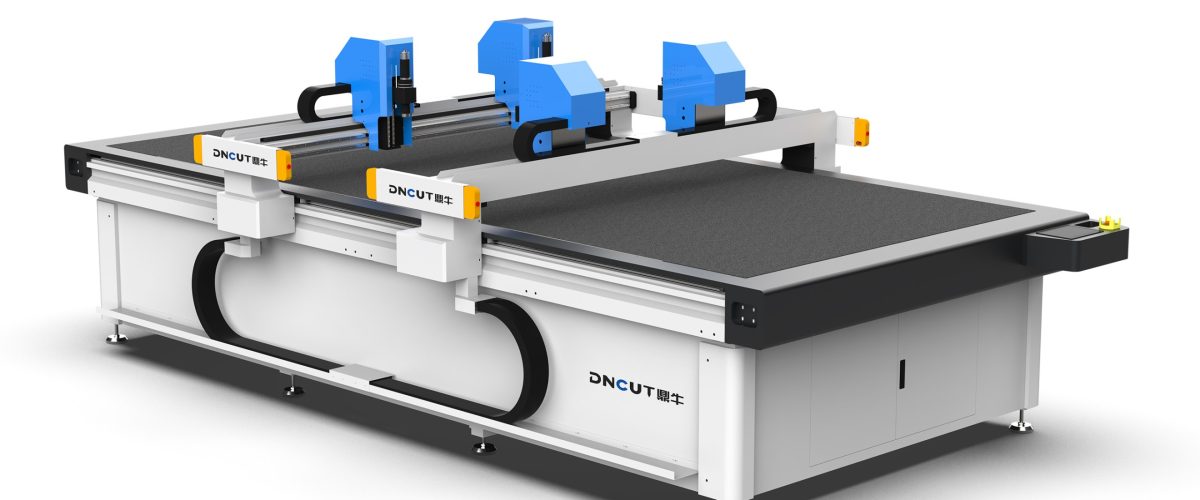
パッケージボックスカット機:選定から効率的な運用までのフルプロセス解説
包装印刷業界において、サンプル作成の段階は注文の成約スピードと顧客満足度に直接影響します。従来の手作業によるカットは、マスキング刃や手彫りに依存しており、複雑なパッケージボックスのサンプルを作成するには2〜3時間かかり、精度の確保も困難でした。パッケージボックスカット機(別名:ボックスサンプルマシン、フラットカット機)はデジタル制御により、迅速かつ高精度なサンプル製作を実現し、包装企業の競争力強化に不可欠な設備となっています。本稿では実務を踏まえ、機器選定、操作パラメータ、代表的なトラブルとメンテナンスポイントについて体系的に解説します。
1. 包装盒割样機の主要なタイプと適用シーン
カット原理および構造に基づき、主流の設備は3種類に分かれます:
- 振動刀裁切機:刃物が高周波で振動し(周波数は通常8000~15000回/分)、段ボール、板紙、グレーボール紙に適しています。裁切厚さは最大15mm(グレーボール紙)に達し、エッジの垂直度が良く、包装箱の試作における主力機種です。
- レーザー裁切機:薄い板紙(≤2mm)の精密な裁切に適しており、裁切縫い目が細い(0.1~0.2mm)ですが、エッジに炭化による黄変現象があり、グレーボール紙の裁切効率が低いため、主に高級箱の内張りに使用されます。
- 丸刃裁切機:回転刃物で裁切し、PETやPPフィルムなどの柔軟な材料に適していますが、硬い板紙を裁切する際にはバリが発生しやすいです。
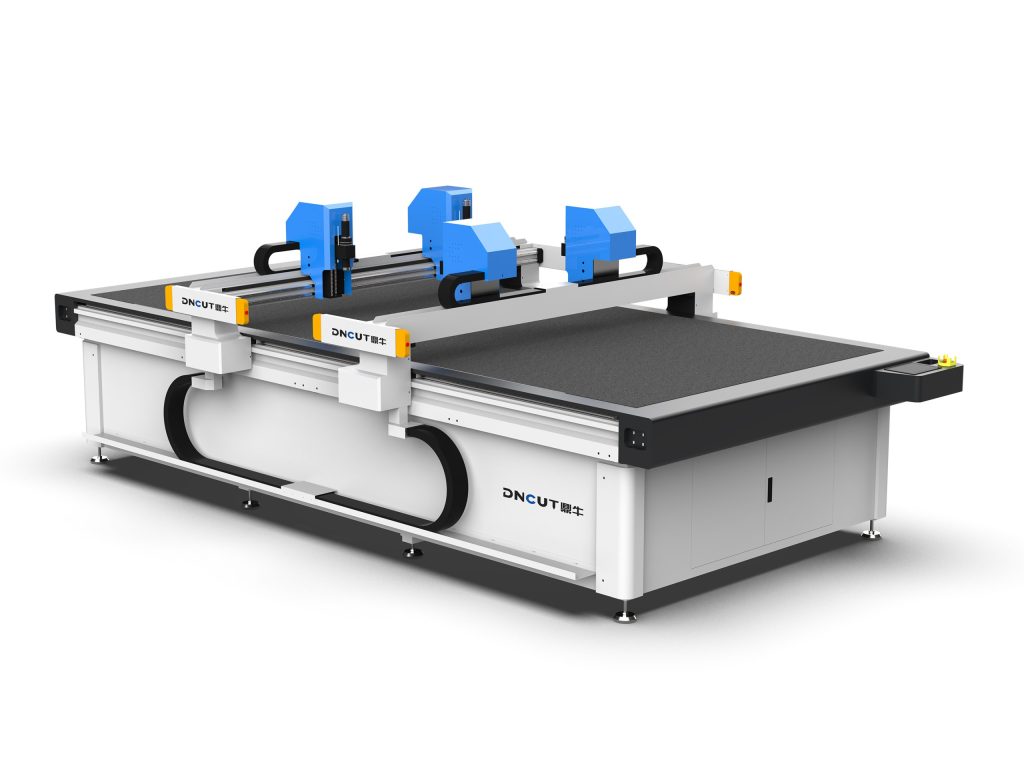
包装箱のサンプル作成には、振動刃切断機が最適です。その利点は、多種多様な材料(板紙、段ボール、グレーボード、PVC、粘着紙)を切断でき、刃物を交換せずに罫線入れ、ミシン目、ハーフカットなどの加工が完了できること、さらにソフトウェアが主要な箱型設計ファイル(ArtiosCAD、AutoCADなど)と互換性があることです。
二、主要パラメータの解説と選定の推奨
購入時は以下のパラメータに特に注目し、曖昧な宣伝文句に惑わされないようにしてください:
- 有効裁切面積:一般的な仕様には600×400mm、900×600mm、1200×800mmがあります。900×600mm以上を選ぶことをお勧めします。これによりA3幅面およびほとんどの包装箱の展開図をカバーできます。大型展示箱をよく作る場合は、1300×1000mm以上を選ぶ必要があります。
- 裁切精度:繰り返し位置決め精度は≤0.05mm、実際の裁切精度は≤0.1mmであるべきです。精度が不足すると、圧痕線がずれ、折り畳んだ後に箱体が歪んでしまいます。
- 切断速度:空程速度は1000mm/s以上に達することがありますが、実際の切割速度は材料によって影響を受けます。段ボール紙は通常300-500mm/s、灰色板紙は200-300mm/sです。注意:「高速」を謳っていても加速度が低い設備は、実際の効率は高くありません。
- 刃物構成:少なくとも振動刀、圧痕ホイール、ミシン目刃、ハーフカット刃を備えていること。高級機種には自動刃物交換システム(例:6ステーション)が付いており、人手による介入を減らせます。
- 真空吸着:吸着力≥-60kPaで、薄紙が位置ずれしないことを確保します。段ボール紙の場合、省エネのためにゾーン別吸着が必要です。
- ソフトウェア機能:DXF、AI、PDFの直接インポートに対応し、切断線、圧痕線、破線レイヤーを自動認識する機能を備える必要があります。一部のソフトウェアでは、パラメトリック設計による箱型の自動生成が可能で、効率が大幅に向上します。
選定の推奨:中小規模の包装工場やデザインスタジオでは、900×600mmの振動刀モデルを優先的に選択し、予算は約8~15万元です。大規模企業や高頻度の試作シーンでは、自動工具交換とCCDビジョン位置決めを備えた1300×1000mmのモデルを選択でき、予算は20~40万元です。
三、操作テクニック:試作品質と効率を確保する方法
1. ファイル処理とパス最適化
設計ファイルは色ごとにレイヤー分けが必要です:切断線(赤)、罫線(青)、破線(緑)、ハーフカット(黄)。ソフトウェアにインポートした後、線が閉じているか、重なっていないかを確認してください。「パス最適化」機能を使用して空走を減らすと、20%以上の効率向上が可能です。段ボールの場合、切断線は罫線より0.2-0.3mm短くする必要があり、折り曲げ時の紙面の割れを防ぎます。
2. 刀具とパラメータ設定
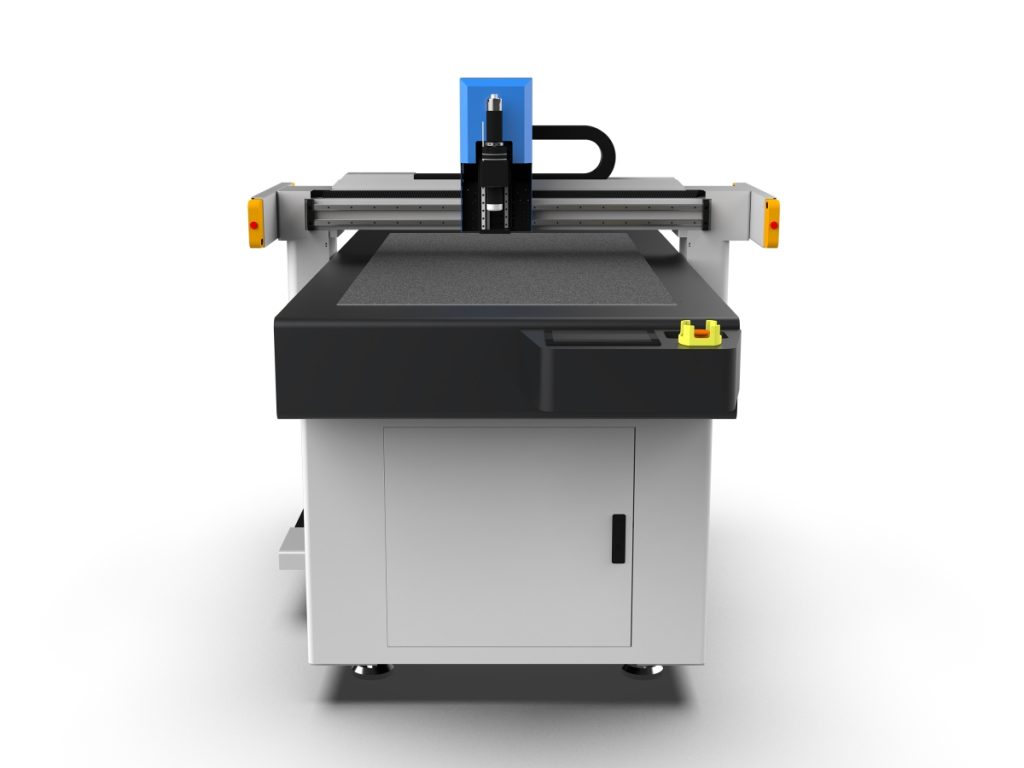
振動刀でカード紙を裁切:刃先角度30°、振動周波数10000回/分、切り込み深さ0.5mm(紙厚を0.1mm超過)、速度400mm/s。灰板紙を裁切:刃先角度45°、周波数12000回/分、深さ1.2mm(紙厚1.0mm)、速度250mm/s。圧痕:圧痕ホイール圧力0.3-0.5MPa、速度500mm/s、圧痕線幅1.0-1.5mm(紙厚に応じて調整)。
3. 材料の固定と吸着
薄紙(≤0.5mm)は全幅吸着をオンにし、通気性フィルム(例:米国輸入の吸着フィルム)を一層被せて、紙面のしわを防ぐ必要があります。段ボール紙の吸着力は-40kPaに調整すれば十分で、過大だと段ボールが潰れやすくなります。小サイズのサンプルには、マスキングテープで端を補助固定できます。
4. 初品検査と量産一致性
初品完成後、ノギスで重要寸法(例:箱の長さ、幅、高さ)を測定し、誤差は≤0.2mmであるべきです。折り曲げテスト:罫線部で180°折り曲げてもひび割れがないこと。バリが出る場合は、刃の摩耗を確認してください(通常、厚紙200-300枚を裁断した後に刃の交換が必要です)。
四、よくある問題と解決策
- 切断面の毛羽立ち:刃の摩耗または振動数が低すぎる。刃を交換し、振動数を毎分12000回以上に上げる。
- 折り目線の折り曲げ割れ:折り目圧力が高すぎるか、折り目ホイールが細すぎる。圧力を0.3MPaまで下げ、幅1.5mmの折り目ホイールに交換する。灰色板紙の場合は、まずハーフカットしてから折り目を付けることも可能。
- 材料の位置ずれ:吸着力不足または紙面にほこりがある。吸着テーブルを清掃し、真空ポンプの密封性を確認し、必要に応じて吸着ゾーンを追加する。
- 切断が貫通しない:切り込み深さが不足しているか、刃先角度が大きすぎる。深さを0.1mm増やし、30°の刃先に交換する。
- ソフトウェア認識エラー:線の色が標準的でない、またはレイヤーが乱れている。RGB標準色を統一して使用し、CADで重複線を結合する。
五、メンテナンスと消耗品管理
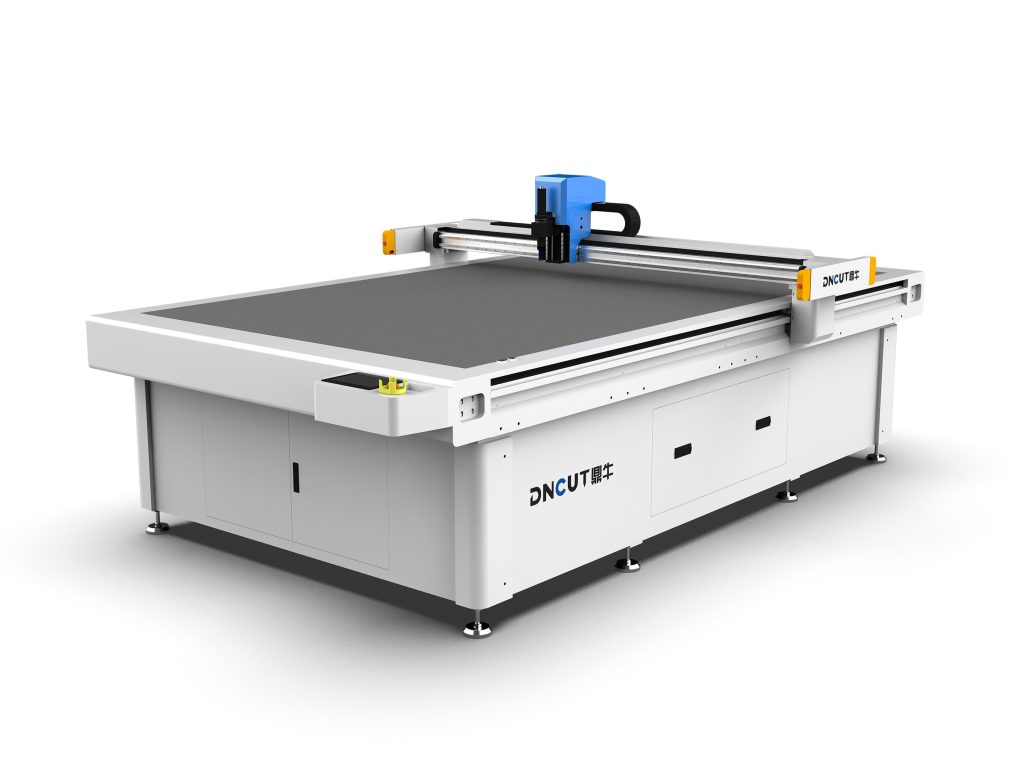
毎日始業前に刃物が緩んでいないか確認し、ガイドレールを清掃してリチウムグリースを塗布する。毎週、真空吸着テーブルの切屑を清掃し、エアホースに破損がないか確認する。毎月1回、原点センサーと工具オフセットを校正する(標準テストファイルで十字線を裁断し、偏差を測定して補正する)。
消耗品について:振動刃の寿命は約200~500枚(材料により異なる)、圧痕ホイールの寿命は約1000回の圧痕です。常時2~3セットの刃を用意し、交換時期を記録することをお勧めします。カッティングマット(フェルトマット)は3~6か月ごとに交換してください。そうしないと吸着効果と切断深さの一貫性に影響します。
六、投資回収分析
10万元の振動刀割样機を例にすると、1日に30~50個の包装箱サンプル(ファイル処理と切断を含む)を完成できますが、手作業の割样ではわずか5~8個です。1サンプルあたり50~100元で計算すると、日収は1500~5000元となり、人件費と消耗品を差し引いても投資回収期間は約3~6か月です。さらに重要なのは、迅速な試作が顧客の受注転換率を大幅に向上させ、サンプルの誤差による手直し損失を減らせることです。
まとめ:包装箱の型抜きサンプルマシンの選定は、材料の種類、精度要件、生産能力のニーズに密接に合わせる必要があります。操作においては、ファイルのレイヤー分け、パラメータのマッチング、初品検査に注意し、定期的なメンテナンスを組み合わせることで、効率的で精密なサンプル作成を実現できます。包装企業にとって、この装置は単なるツールではなく、納期を短縮し、受注を獲得するための強力な武器となります。