
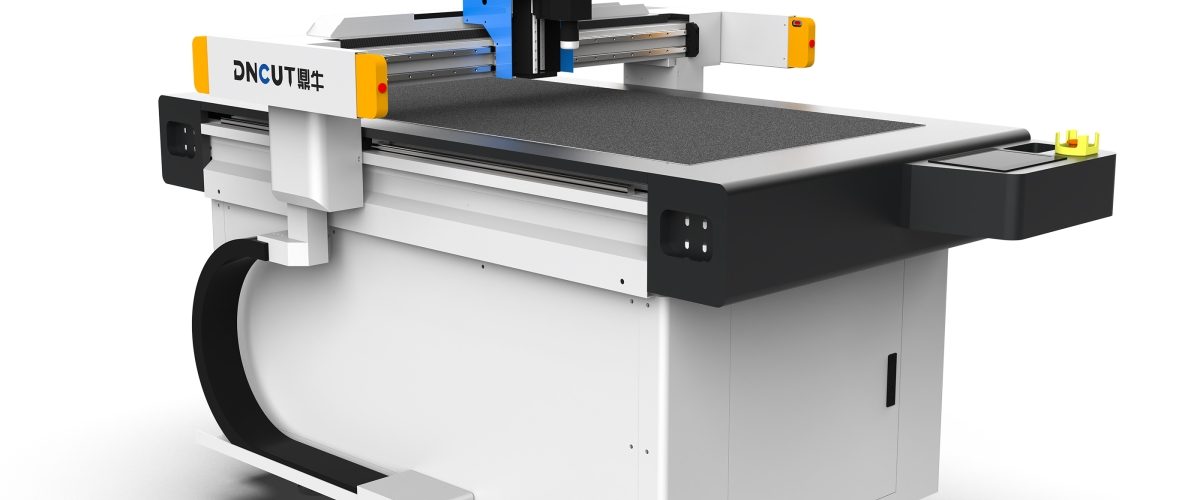
服装布料裁床的核心价值
在服装生产流程中,裁剪是决定成品质量与成本的关键环节。传统手工裁剪依赖熟练工人,但面临效率低、精度不稳定、面料利用率不高等问题。服装布料裁床(又称自动裁剪机)通过数字化控制与高频振荡刀技术,实现了多层面料的快速、精准切割,成为现代服装企业的标配设备。
以dncut振荡刀裁床为例,其采用每分钟3000-8000次的高频振动刀片,配合真空吸附系统固定面料,可一次性切割2-10厘米厚度的面料层(视材质而定),切割精度可达±0.5毫米,重复定位精度±0.1毫米。这意味着即使是复杂的曲线裁片,也能保证批次间的一致性。
主流切割技术对比
1. 振荡刀切割
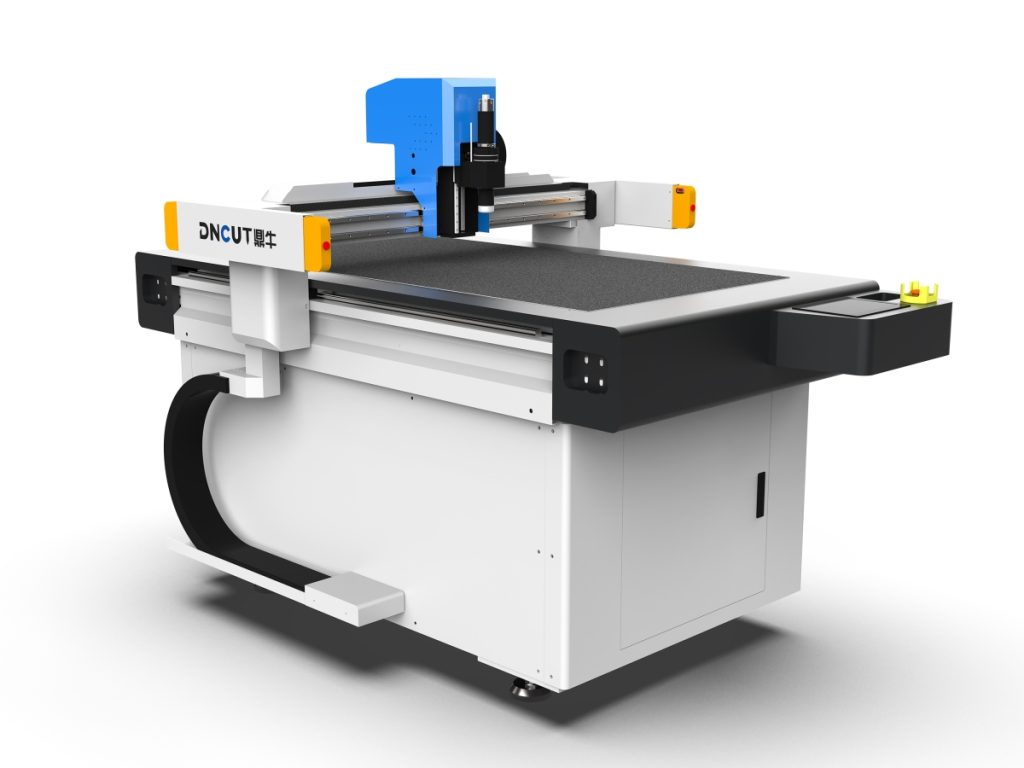
振荡刀是服装布料裁床最常用的方式,适合棉、麻、化纤、针织等绝大多数柔性材料。刀片上下高频振动,如同电动剪刀,切口整齐且不产生焦边。对于含胶涂层或易熔面料,需选用带冷却装置的机型,防止刀片过热粘连。
2. 激光切割
激光切割精度高、速度快,但热影响区会导致化纤面料熔边、发黄,且产生烟雾,需配备排烟系统。通常用于打样或小批量生产,不适合大批量多层裁剪。
3. 圆刀切割
圆刀适用于较薄的面料层(通常不超过3厘米),切割速度快,但曲线精度不如振荡刀,多用于简单直线裁片。
综合来看,振荡刀裁床在服装布料裁剪中适应性最强,尤其适合多层、高精度需求。dncut的振荡刀系列提供多种刀头(如尖刀、圆刀、锯齿刀),用户可根据面料特性快速更换。
选型关键参数
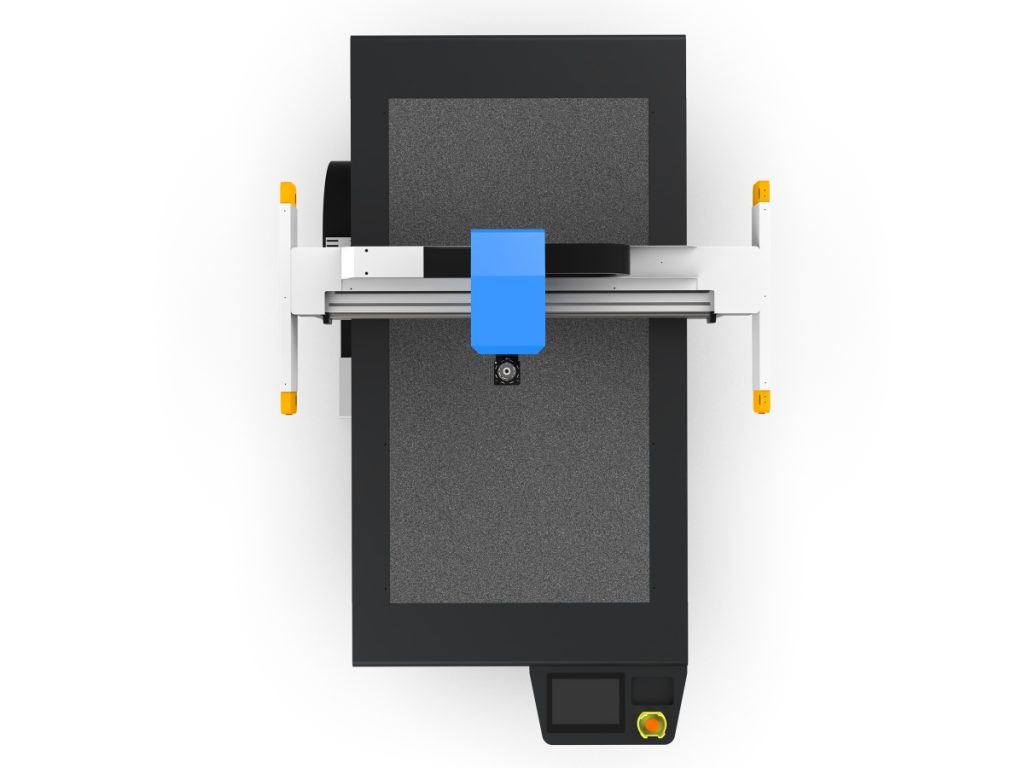
选购服装布料裁床时,需重点评估以下参数:
- 有效切割面积:常见规格有1.6m×2.5m、1.8m×3.0m、2.0m×3.5m等,需根据面料门幅和裁片排料图确定。例如,门幅1.5m的面料,建议选择宽度≥1.7m的机型,留出吸附边距。
- 切割厚度:真空吸附后,振荡刀最大切割厚度通常为5-10cm(压缩后)。若裁剪羽绒服面料,需考虑蓬松度,选择吸附力更强的机型(真空泵功率≥7.5kW)。
- 切割速度:空程速度可达60-120m/min,实际切割速度受面料层数、图案复杂度影响,通常在10-30m/min。高速机型需配备高精度伺服电机和导轨。
- 控制系统:应支持主流CAD格式(如DXF、PLT、HPGL),并具备自动排料、智能补刀功能。dncut裁床搭载自主研发的切割软件,可实时模拟切割路径,优化刀序以减少空行程。
- 吸附系统:真空分区吸附可独立控制各区域真空度,避免面料移位。对于透气性强的面料(如网眼布),需增加吸附力或使用覆盖膜。
操作流程与技巧
1. 面料准备与铺布
铺布时需保证面料平整、无张力,层间错位不超过2mm。对于条纹或格纹面料,应使用对条对格装置,确保裁片图案对齐。铺布高度建议不超过裁床最大切割厚度的80%,以留出吸附压缩空间。
2. 真空吸附与切割
启动真空泵后,需等待30-60秒使面料压实。切割前,在面料表面覆盖一层PE薄膜,可增强吸附效果并防止刀片带起面料。切割参数(如刀频、进给速度)应根据面料厚度和材质调整:例如,切割10层牛仔布时,刀频设为6000次/分钟,进给速度15m/min;切割2层丝绸时,刀频降至3000次/分钟,进给速度25m/min。
3. 刀片选择与更换
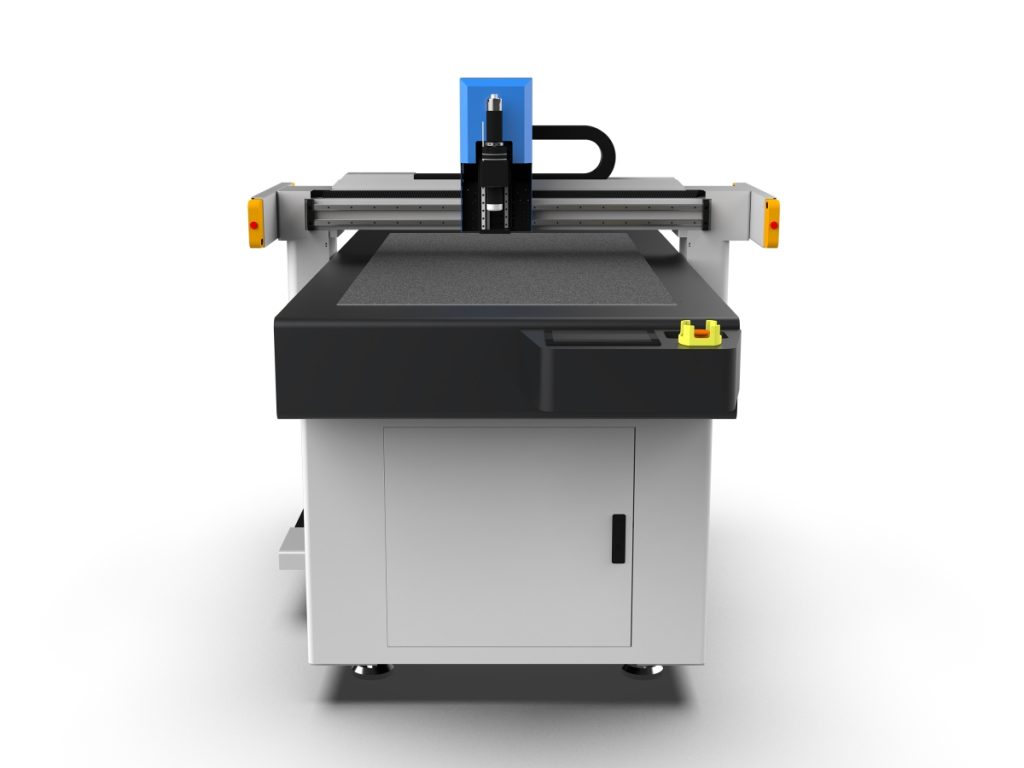
振荡刀刀片有多种角度(如30°、45°、60°),角度越小越适合精细曲线。切割厚料时选用大角度刀片以增加强度。刀片磨损后会出现切口毛边,需及时更换。dncut建议每切割800-1000米检查一次刀片,或根据面料磨损性调整。
4. 常见问题处理
- 切口不齐:检查刀片是否松动或磨损,吸附是否不足。
- 面料移位:增加真空度或使用更厚的覆盖膜,检查铺布是否平整。
- 刀片过热:降低刀频,或选用带气冷装置的刀头。
维护与保养
定期维护可延长裁床寿命并保持精度:
- 每日:清洁台面毛毡,清除刀片周围碎屑;检查真空管路是否漏气。
- 每周:润滑导轨和丝杠(使用锂基润滑脂),检查同步带张紧度。
- 每月:校准切割原点,检查伺服电机编码器;清理真空泵过滤器。
- 每年:更换磨损的毛毡和密封条,全面检测电气系统。
dncut提供远程诊断功能,可通过网络实时监控设备状态,提前预警故障。
成本效益分析
以一家中型服装厂为例,日产量约5000件,传统手工裁剪需8名工人,而一台自动裁床仅需1人操作,效率提升3倍以上。面料利用率方面,通过智能排料软件,可节省2%-5%的面料。按年用布量100万米、单价30元/米计算,年节省面料成本60-150万元。设备投资回收期通常在1-2年。
总结
服装布料裁床的选型需综合考虑面料特性、生产规模与精度要求。振荡刀技术因其适应性强、切口质量好,成为大多数服装企业的首选。正确的操作与定期维护是保证裁床长期稳定运行的关键。dncut作为柔性材料切割设备制造商,提供从1.6米到3.5米多种规格的振荡刀裁床,并可根据客户需求定制刀头与吸附系统,助力企业实现高效精准裁剪。