
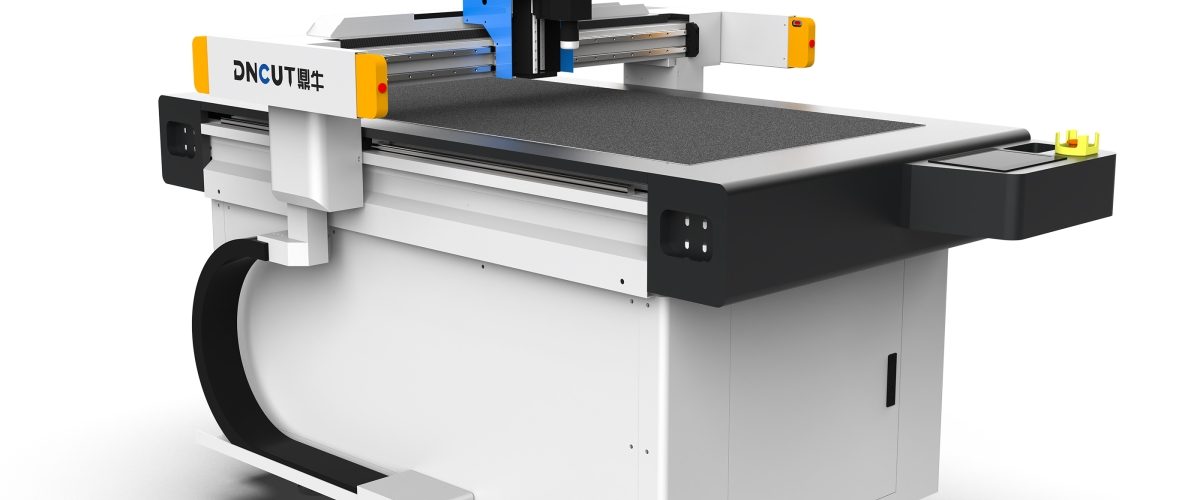
预浸料裁剪机:复合材料精密加工的核心装备
预浸料(Prepreg)是碳纤维、玻璃纤维等增强材料浸渍树脂基体后制成的片状或带状材料,广泛应用于航空航天、风电叶片、汽车轻量化等领域。预浸料裁剪机是专为切割预浸料而设计的数控设备,通过振动刀、超声波刀或激光等工艺,将预浸料切割成精确的形状。与通用裁剪设备相比,预浸料裁剪机需解决材料粘性大、易分层、对温度敏感等难题,确保切割边缘整齐、无毛刺、不损伤纤维。
预浸料裁剪机的关键技术参数
选购预浸料裁剪机时,需重点关注以下参数,它们直接决定裁剪质量与生产效率。
1. 切割精度与重复定位精度
切割精度通常以±0.1mm为行业基准,高端设备可达±0.05mm。重复定位精度影响批量生产的一致性,应≤0.05mm。对于航空级预浸料,精度要求更为严格,需确保切割轨迹与CAD模型完全吻合。
2. 切割速度与加速度
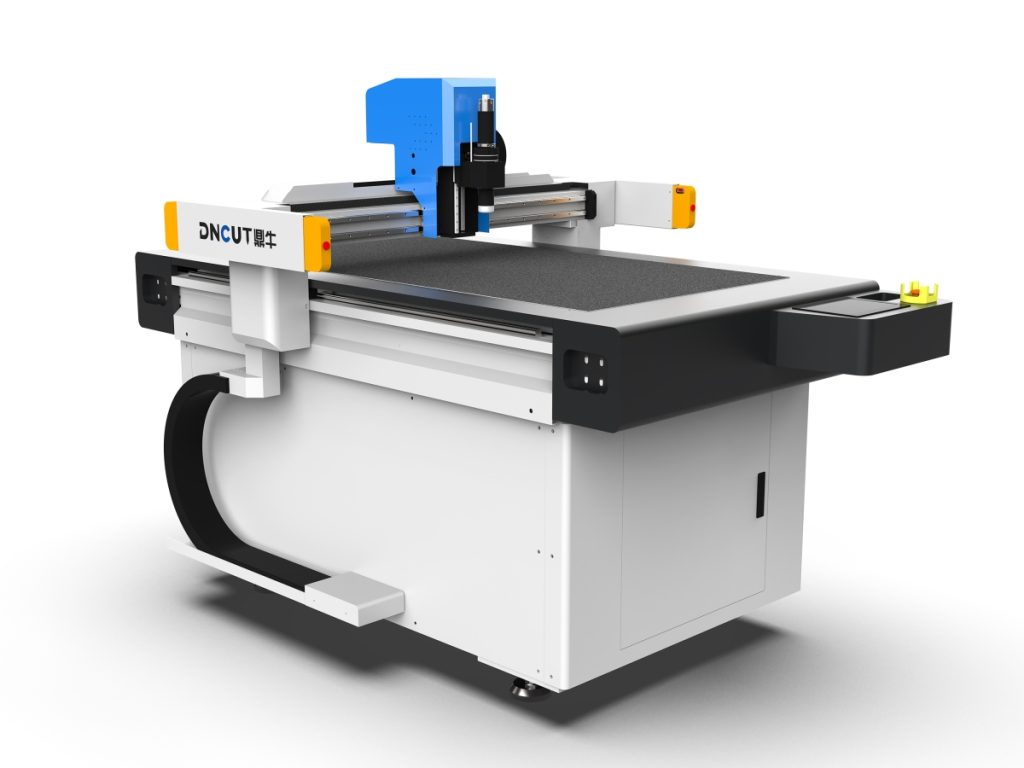
切割速度需根据材料厚度和刀具类型调整。振动刀切割预浸料时,速度一般在100-300mm/s;超声波刀可达500mm/s以上。加速度影响拐角处的切割质量,高加速度(≥1000mm/s²)可减少启停时的材料拉扯。实际生产中,需平衡速度与质量,避免因过快导致边缘分层。
3. 刀具类型与适用性
- 振动刀:通过高频振动(每分钟数千次)切割,适用于厚度0.1-5mm的预浸料,切口平整,无热影响。
- 超声波刀:利用超声波振动减少摩擦,适合粘性大的预浸料,切割速度高,边缘质量好。
- 激光刀:非接触切割,精度高,但可能产生热影响区,导致树脂固化或纤维损伤,需谨慎选择。
对于大多数预浸料,振动刀和超声波刀是首选,激光刀仅适用于特定薄层材料。
4. 工作台面与真空吸附
工作台面尺寸需匹配预浸料幅宽,常见规格为1.6m×3m、2m×4m等。真空吸附系统确保材料在切割过程中固定不动,吸附力应可调,避免压溃材料。分区吸附功能可针对不同区域独立控制,提高灵活性。
5. 控制系统与软件
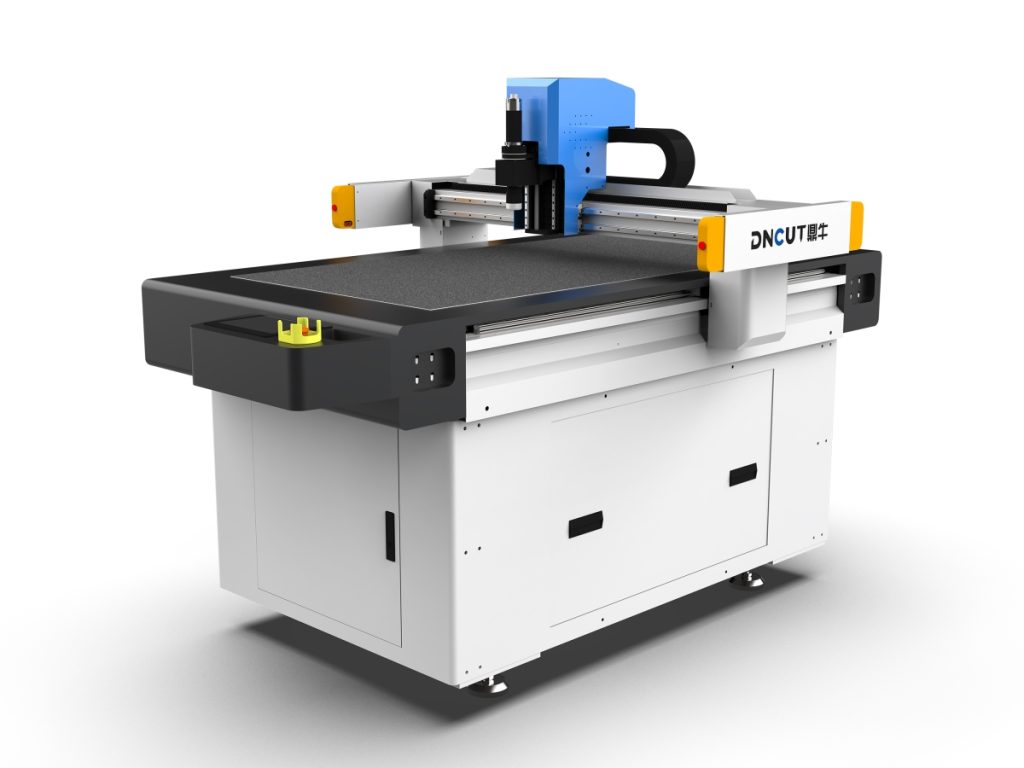
现代预浸料裁剪机多采用CNC控制系统,支持DXF、HPGL等格式导入。软件应具备排料优化功能,提高材料利用率。部分高端设备集成视觉识别系统,可自动识别材料边缘和缺陷,实现智能裁剪。
预浸料裁剪机的选型要点
选型需综合考虑材料特性、生产规模、预算等因素,以下为关键考量点。
材料特性匹配
不同预浸料的树脂含量、纤维类型、厚度差异较大。例如,碳纤维预浸料硬度高,需选用耐磨刀具;玻璃纤维预浸料易产生粉尘,需配备除尘装置。粘性大的预浸料(如环氧树脂体系)宜采用超声波刀,减少材料粘刀。
生产规模与自动化程度
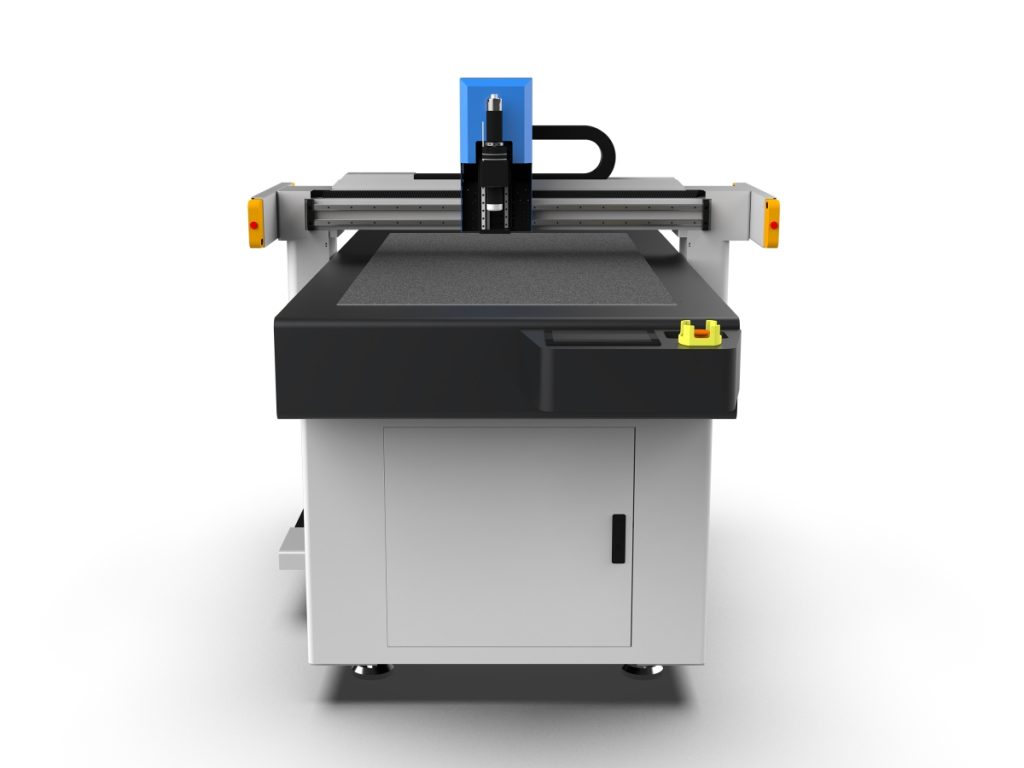
小批量多品种生产可选择手动上料、半自动裁剪机;大批量生产则应考虑自动上料、多层裁剪和自动分拣系统。多层裁剪可一次切割数十层预浸料,显著提升效率,但需确保层间无滑移。
环境控制与安全
预浸料对温湿度敏感,裁剪车间通常需控制在温度20±2℃、湿度50±5%RH。裁剪机应具备良好的密封性,防止粉尘污染。同时,设备需符合安全标准,如急停按钮、光栅保护等。
维护与售后服务
振动刀和超声波刀属于易损件,需定期更换。选择供应商时,应考察其服务网络和备件供应能力。软件升级和培训支持也是长期使用的保障。
预浸料裁剪机的操作与维护实践
正确的操作与维护能延长设备寿命,保证裁剪质量。
操作流程
- 材料准备:预浸料从冷库取出后,需在恒温车间回温,避免冷凝水影响切割。回温时间根据卷材厚度确定,一般2-4小时。
- 设备检查:检查刀具磨损情况,清洁台面,确认真空吸附正常。
- 参数设置:根据材料类型和厚度,设置切割速度、振动频率、刀压等参数。首次切割建议试切小样,调整至最佳状态。
- 切割过程监控:观察切割边缘质量,如有毛刺或分层,及时调整参数或更换刀具。
- 下料与标识:切割完成后,按铺层顺序标识和存放,避免混淆。
日常维护
- 刀具保养:振动刀片定期检查刃口,超声波刀头清洁树脂残留。建议每切割500-1000米更换刀片,具体视材料而定。
- 真空系统:定期清理过滤网,检查管路密封性,确保吸附力稳定。
- 导轨与传动:每周清洁导轨并加注润滑油,检查皮带张紧度。
- 软件更新:及时安装控制系统补丁,优化切割路径算法。
常见问题与解决
- 切割边缘毛刺:可能因刀具磨损或速度过慢导致,更换刀具或提高速度。
- 材料分层:通常由刀压过大或振动频率不当引起,降低刀压或调整频率。
- 切割尺寸偏差:检查导轨精度和同步带张力,必要时进行校准。
- 真空吸附不足:清洁过滤网,检查密封条是否老化。
技术发展趋势
随着复合材料应用领域扩大,预浸料裁剪机正朝着智能化、柔性化方向发展。例如,集成机器视觉的自动缺陷检测、基于AI的切割参数优化、以及适应多种材料的模块化刀具系统。此外,环保型切割技术(如低温切割)也在研发中,以减少粉尘和能耗。
总之,预浸料裁剪机是复合材料制造中的关键设备,正确选型、精细操作和定期维护是保证生产效率和产品质量的基础。企业应根据自身需求,选择技术成熟、服务完善的设备,并建立标准化的操作规范。