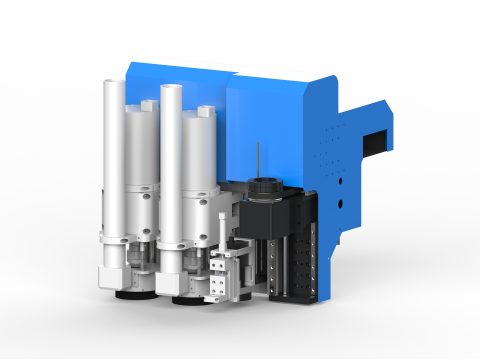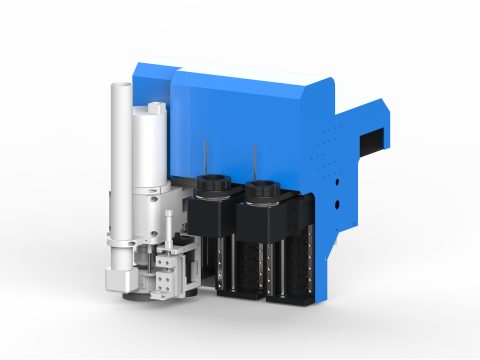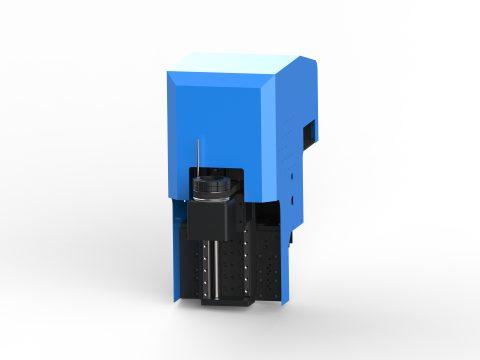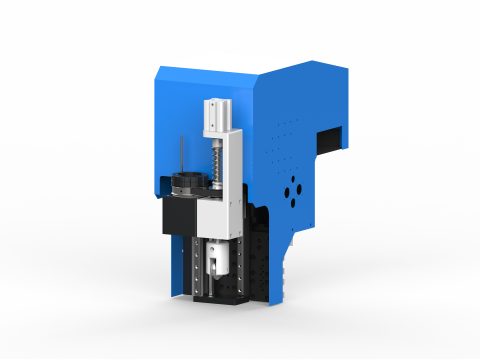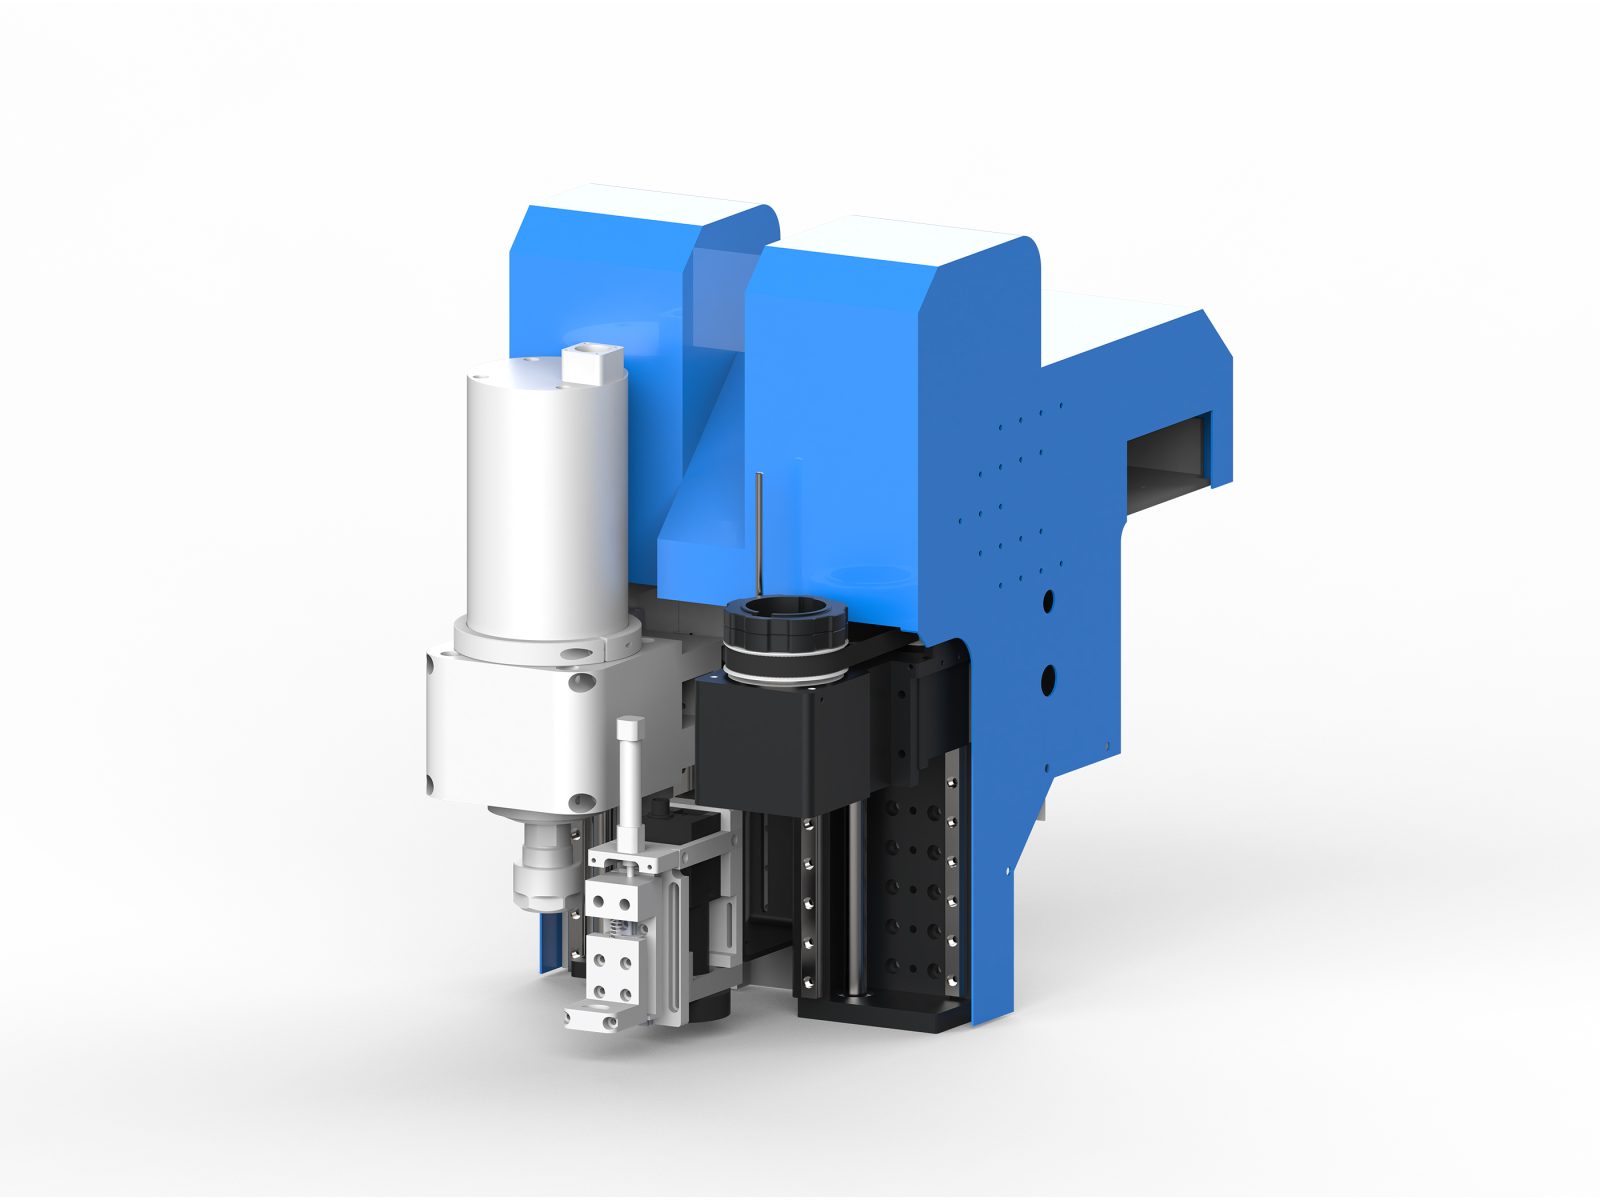
EA款机头组合由主轴、单刀座与CCD视觉笔三大模组拼配而成,是一套面向混合工艺的模块化机头配置方案。主轴负责雕刻、开槽、铣削等硬质材料工序,单刀座承担常规振动刀切割,CCD视觉笔则通过摄像头识别印刷轮廓并实时修正切割路径。三者协同,可在同一台设备上完成从印刷图案识别、轮廓切割到局部铣削成型的连续作业,减少多次装夹与换机带来的误差与工时消耗,适合对位精度要求较高的复合加工场景。
核心特点
- 主轴硬材加工能力:主轴模组可完成雕刻、开槽与铣削等工序,对硬质板材与厚料具备较好的切削适应性,弥补纯刀切在硬材上的局限。
- 单刀座常规切割:单刀座搭配振动刀等刀具备,承担常规轮廓切割任务,换刀与调试简便,适合批量稳定的切割作业。
- CCD视觉对位修正:CCD摄像头识别材料表面的印刷标记或轮廓,自动修正切割路径偏差,提升印刷品模切的对位一致性。
- 多模组协同作业:主轴、刀座与视觉组件按工艺顺序配合,一次装夹内完成识别、切割与铣削,减少工序流转。
- 模块化按需拼配:机头各模组采用模块化接口,可根据订单结构增减配置,便于后续工艺扩展与维护更换。
适用材料与行业
该组合适用于需要印刷对位与硬材成型并存的加工场景,常见材料包括标牌板材、亚克力、礼品盒纸板与灰板、印刷包装卡纸、不干胶及部分复合板材。典型行业应用涵盖标牌制作、礼品盒与精品包装、印刷包装模切、广告标识以及小批量定制加工等,尤其适合印刷图案与切割轮廓需精确对应的订单。
选型与配套建议
本组合主轴功率为 2.2kW,配合不同刀具可胜任开槽、雕刻与硬质板材切割的常见功率需求。
若加工需求同时涉及印刷轮廓对位切割与局部雕刻、开槽或铣削,EA款机头组合是较为匹配的选择;以单一软料直切为主的场景则可简化配置。配套方面,可与自动送料平台、卷材或片材送料系统联用,并搭配具备视觉标定与路径补偿功能的切割软件,以发挥CCD对位与多模组协同的优势。
关键技术参数
- 机头型号:EA款(机头组合)
- 加工高度:60mm(标准)
- 组合配置:主轴+单刀座+CCD笔
- 主轴功率:2.2kW
- 可换模组:刀座 / 振动刀 / 伺服斜切刀 / 圆冲 / 主轴 / CCD 视觉组件 / 喷墨头(按机型支持情况选配)
- 适用材料:布料、皮革、泡棉、EVA、复合材料、纸板、亚克力、木板等(按所选模组而定)
- 适用工艺:轮廓切割、冲孔、压痕、开槽、铣削、视觉定位切割、喷墨标识(按所选模组而定)
- 适用机型:鼎牛振动刀切割机系列(机头板按机型定制安装)
- 备注:机头可按材料与工艺定制组合,具体配置以选型方案为准
FAQ
EA款机头组合适用于哪些材料?
适用于标牌板材、亚克力、礼品盒纸板与灰板、印刷包装卡纸、不干胶及部分复合板材,尤其适合需要印刷对位与硬材成型的场景。
CCD视觉笔如何提升切割精度?
CCD视觉笔通过摄像头识别材料表面的印刷标记或轮廓,自动修正切割路径偏差,对位精度可达±0.1mm,确保切割轮廓与印刷图案精确对应。
该组合能否同时进行雕刻和切割?
可以。主轴负责雕刻、开槽与铣削,单刀座负责常规切割,CCD视觉笔辅助对位,三者协同可在一次装夹内完成多道工序。
模块化设计有哪些优势?
模块化接口允许根据订单需求增减配置,便于工艺扩展与维护更换,降低设备升级成本,提高生产灵活性。
延伸阅读
EA款机头组合的核心优势在于将硬材加工与视觉对位切割集成于同一平台。主轴模组采用1.5kW功率,可对厚度达10mm的亚克力、标牌板材进行雕刻与铣削,而单刀座配合振动刀实现高速轮廓切割。CCD视觉笔的加入使得印刷品模切的对位精度提升至±0.1mm,有效减少材料浪费。这种多工艺集成特别适合小批量、多品种的定制化订单,用户无需频繁更换设备即可完成从识别到成型的全流程。
在选型时,用户需根据主要加工材料与工艺需求判断配置。若以印刷包装模切为主,CCD视觉笔与单刀座是必要配置;若涉及硬质板材的雕刻开槽,则需选配主轴模组。模块化接口设计允许后期增配,降低了初始投资风险。配套方面,建议搭配自动送料平台与具备视觉标定功能的切割软件,以充分发挥CCD对位与多模组协同的优势。定期对CCD镜头与主轴刀具进行维护,可保持长期稳定的加工精度。
从应用场景看,EA款机头组合在标牌制作、礼品盒包装、广告标识等领域表现突出。例如,在礼品盒生产中,CCD视觉笔识别印刷图案后,单刀座完成轮廓切割,主轴可对盒体局部进行开槽或铣削,一次装夹即可完成全部工序,减少多次定位误差。对于印刷包装卡纸的模切,视觉对位功能可补偿材料伸缩变形,确保切割线与印刷图案精确吻合。随着个性化定制需求增长,这种灵活高效的机头组合将成为复合加工设备的主流配置。