
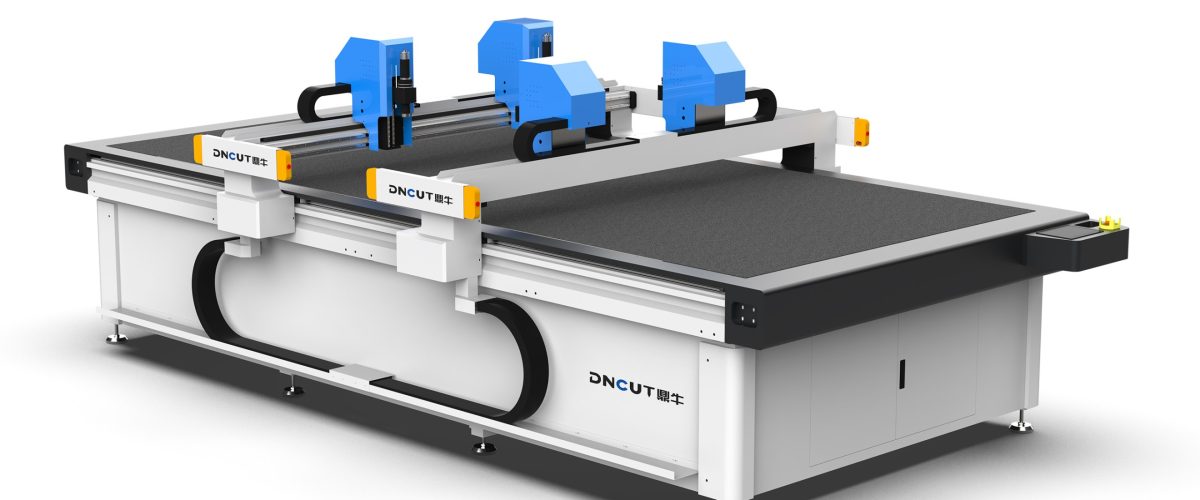
Verpackungsschachtel-Stanzmustermaschine: Vollständige Prozessanalyse von der Auswahl bis zur effizienten Anwendung
In der Verpackungs- und Druckindustrie beeinflusst der Mustervorbereitungsprozess direkt die Geschwindigkeit des Auftragsabschlusses und die Kundenzufriedenheit. Traditionelles manuelles Musterschneiden ist auf Stanzmesser und Handgravur angewiesen; ein komplexes Verpackungsschachtel-Muster benötigt oft 2-3 Stunden, und die Präzision ist schwer zu gewährleisten. Die Verpackungsschachtel-Stanzmustermaschine (auch Schachtelmuster-Maschine, Flachbett-Schneidemaschine genannt) realisiert durch digitale Steuerung eine schnelle und präzise Musterherstellung und ist zu einem Schlüsselgerät für Verpackungsunternehmen zur Steigerung der Wettbewerbsfähigkeit geworden. Dieser Artikel erläutert ausgehend von der praktischen Anwendung systematisch die Geräteauswahl, Betriebsparameter, häufige Probleme und Wartungspunkte.
I. Kerntypen von Verpackungsschachtel-Stanzmustermaschinen und Anwendungsszenarien
Je nach Schneidprinzip und -struktur werden gängige Geräte in drei Kategorien unterteilt:
- Oszillationsmesser-Schneidemaschine: Die Klinge schwingt mit hoher Frequenz (üblicherweise 8000-15000 Hübe/Minute), geeignet für Wellpappe, Karton und Graupappe. Die Schnittdicke kann bis zu 15 mm (Graupappe) erreichen, die Kantenrechtwinkligkeit ist gut, sie ist die Hauptmaschine für Verpackungsschachtel-Musterbau.
- Laserschneidemaschine: Geeignet für präzises Schneiden von dünnem Karton (≤2 mm), schmale Schnittfuge (0,1-0,2 mm), jedoch mit Karbonisierung und Vergilbung an den Kanten und geringer Effizienz beim Schneiden von Graupappe; wird meist für Inlays von Premium-Schachteln verwendet.
- Kreismesser-Schneidemaschine: Schneidet mittels rotierender Klinge, geeignet für flexible Materialien wie PET- und PP-Folien, erzeugt jedoch beim Schneiden von Hartpappe leicht ausgefranste Kanten.
Für das Musterdesign von Verpackungsschachteln ist die Oszillationsmesser-Schneidemaschine die erste Wahl. Ihre Vorteile sind: Sie kann verschiedene Materialien schneiden (Karton, Wellpappe, Graupappe, PVC, Selbstklebefolie), ohne einen Werkzeugwechsel Rillen, gestrichelte Linien, Halbschnitte und andere Verfahren auszuführen, und die Software ist mit gängigen Schachteldesign-Dateien kompatibel (z. B. ArtiosCAD, AutoCAD).
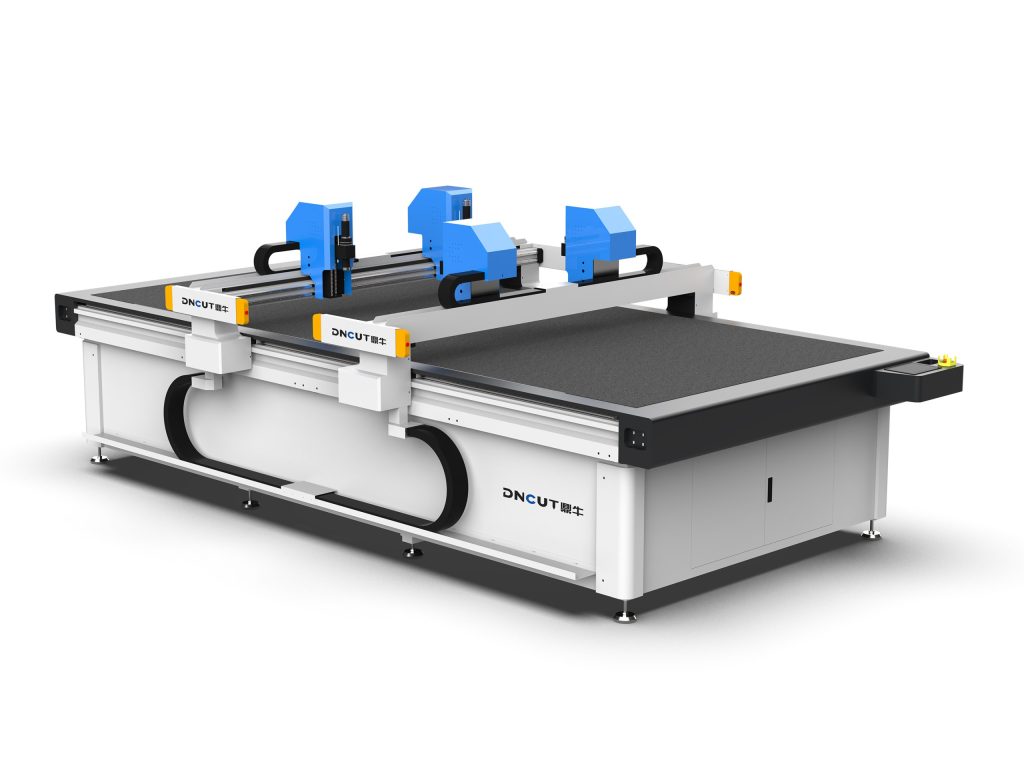
II. Interpretation der Schlüsselparameter und Auswahlhinweise
Beim Kauf sollten Sie besonders auf die folgenden Parameter achten, um nicht durch unklare Werbeaussagen in die Irre geführt zu werden:
- Effektive Schnittfläche: Gängige Größen sind 600×400mm, 900×600mm, 1200×800mm. Es wird empfohlen, ≥900×600mm zu wählen, was das A3-Format und die meisten Abwicklungen von Verpackungsschachteln abdeckt. Wenn häufig große Präsentationsschachteln gefertigt werden, muss 1300×1000mm oder mehr gewählt werden.
- Schnittpräzision: Die Wiederholpositioniergenauigkeit sollte ≤0,05mm betragen, die tatsächliche Schnittpräzision ≤0,1mm. Unzureichende Präzision führt zu einer Verschiebung der Rilllinien und nach dem Falten zu einem schiefen Schachtelkörper.
- Schnittgeschwindigkeit: Die Eilgangsgeschwindigkeit kann über 1000 mm/s erreichen, aber die tatsächliche Schnittgeschwindigkeit wird vom Material beeinflusst. Wellpappe üblicherweise 300–500 mm/s, Graupappe 200–300 mm/s. Achtung: Geräte, die mit „hoher Geschwindigkeit“, aber niedriger Beschleunigung werben, sind in der Praxis nicht effizient.
- Messerausstattung: Mindestens ausgestattet mit Oszillationsmesser, Rillrad, Perforiermesser, Halbschnittmesser. High-End-Modelle mit automatischem Werkzeugwechselsystem (z. B. 6 Stationen), das manuelle Eingriffe reduziert.
- Vakuumansaugung: Ansaugkraft ≥ -60 kPa, um ein Verrutschen von dünnem Papier zu verhindern. Bei Wellpappe ist eine zonale Ansaugung erforderlich, um Energie zu sparen.
- Softwarefunktionen: Unterstützung für den direkten Import von DXF, AI und PDF erforderlich, mit der Fähigkeit, Schneidlinien, Rilllinien und gestrichelte Ebenen automatisch zu erkennen. Einige Software kann automatisch Boxformen generieren (parametrisches Design), was die Effizienz erheblich steigert.
Auswahlempfehlung: Kleine und mittlere Verpackungsfabriken oder Designstudios sollten vorrangig das 900×600mm Oscillating-Knife-Modell wählen, Budget etwa 80.000-150.000 RMB; große Unternehmen oder Szenarien mit häufigem Proofing können das 1300×1000mm-Modell mit automatischem Werkzeugwechsel und CCD-Visionspositionierung wählen, Budget 200.000-400.000 RMB.
Drei, Bedienungstipps: Wie man Proofing-Qualität und Effizienz gewährleistet
1. Dateiverarbeitung und Pfadoptimierung
Konstruktionsdateien müssen nach Farben geschichtet werden: Schnittlinien (rot), Rilllinien (blau), gestrichelte Linien (grün), Halbschnitt (gelb). Nach dem Import in die Software prüfen, ob die Linien geschlossen und überlappend sind. Verwenden Sie die Funktion „Pfadoptimierung“, um Leerwege zu reduzieren, was die Effizienz um über 20 % steigern kann. Bei Wellpappe sollten die Schnittlinien 0,2–0,3 mm kürzer als die Rilllinien sein, um ein Aufplatzen der Papieroberfläche beim Falten zu vermeiden.
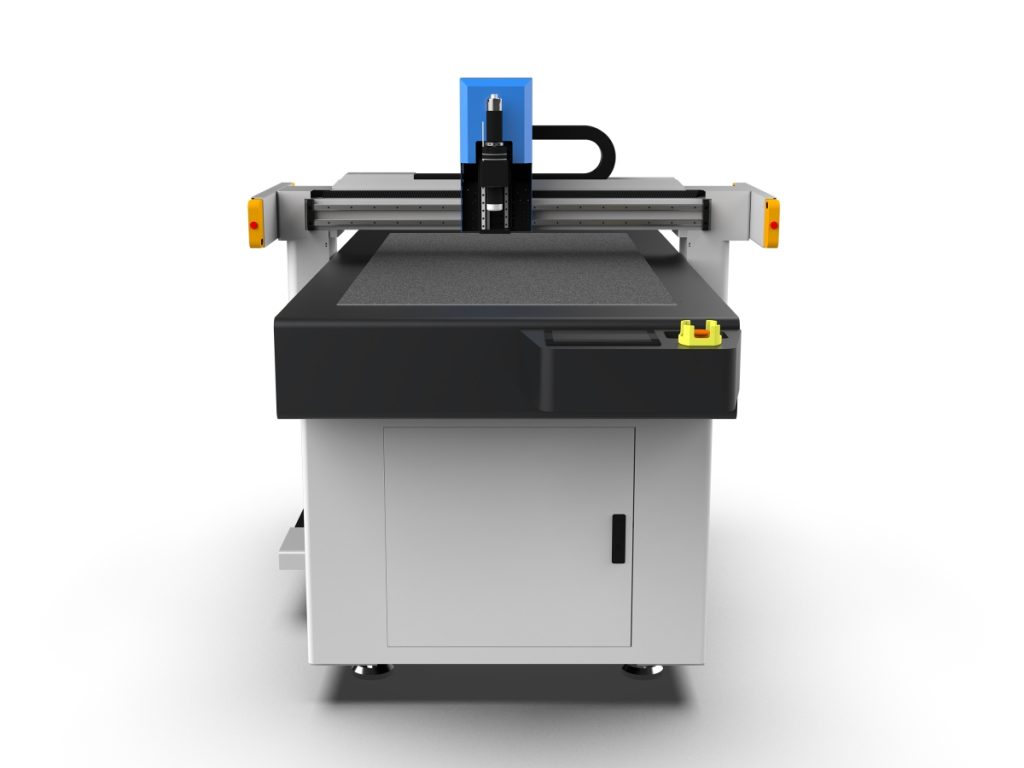
2. Werkzeug- und Parametereinstellungen
Oszillierendes Messer zum Schneiden von Karton: Messerspitzenwinkel 30°, Schwingungsfrequenz 10000 Mal/Minute, Eintauchtiefe 0,5 mm (0,1 mm mehr als die Papierdicke), Geschwindigkeit 400 mm/s. Schneiden von Graupappe: Messerspitzenwinkel 45°, Frequenz 12000 Mal/Minute, Tiefe 1,2 mm (Papierdicke 1,0 mm), Geschwindigkeit 250 mm/s. Rillen: Rillraddruck 0,3–0,5 MPa, Geschwindigkeit 500 mm/s, Rilllinienbreite 1,0–1,5 mm (je nach Papierdicke anzupassen).
3. Materialfixierung und -ansaugung
Dünnes Papier (≤0,5 mm) erfordert die Aktivierung der Vollflächenabsaugung und das Abdecken mit einer luftdurchlässigen Folie (z. B. importierte Absaugfolie aus den USA), um Faltenbildung auf der Papieroberfläche zu verhindern. Bei Wellpappe genügt eine Saugkraft von -40 kPa; eine zu hohe Saugkraft kann die Wellenstruktur zerdrücken. Bei kleinen Proben können die Ränder mit Kreppband zusätzlich fixiert werden.
4. Erstmusterprüfung und Chargenkonsistenz
Nach Fertigstellung des ersten Stücks werden die kritischen Maße (z. B. Länge, Breite, Höhe der Schachtel) mit einem Messschieber gemessen; die Abweichung sollte ≤0,2 mm betragen. Faltentest: 180°-Faltung an der Rilllinie ohne Rissbildung. Bei ausgefransten Kanten prüfen, ob die Klinge abgenutzt ist (in der Regel ist nach dem Schneiden von 200–300 Kartonbögen ein Klingenwechsel erforderlich).
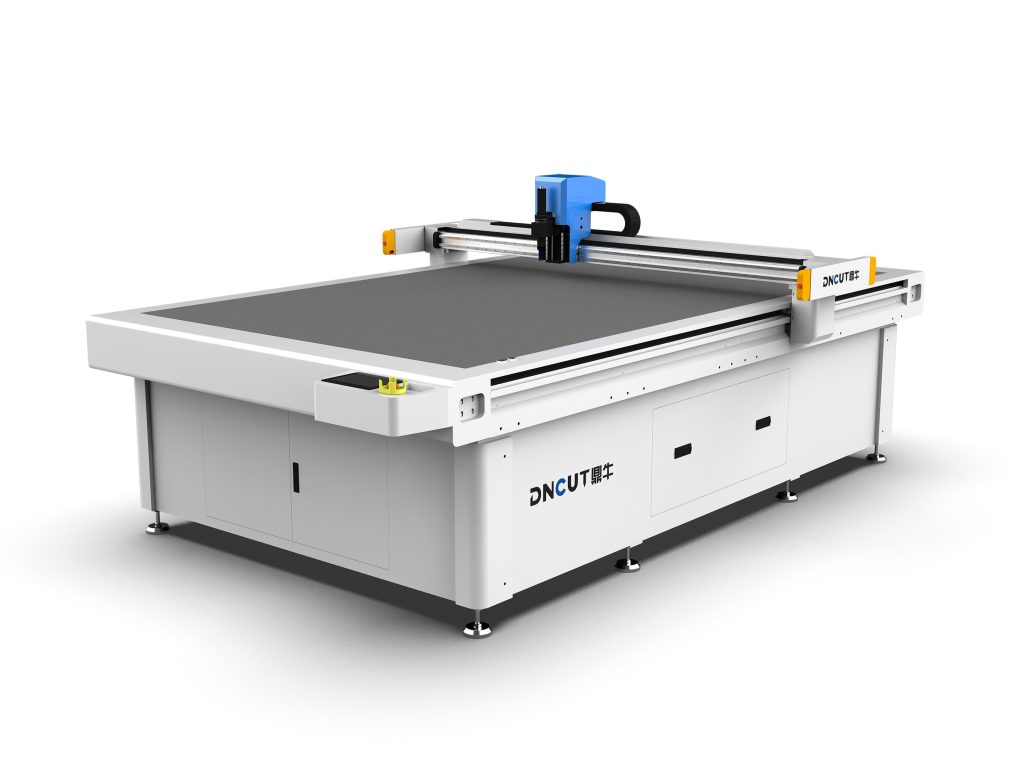
IV. Häufige Probleme und Lösungen
- Ausgefranste Schnittkanten: Klingenverschleiß oder zu niedrige Vibrationsfrequenz. Klinge wechseln, Frequenz auf über 12000 Hübe/Minute erhöhen.
- Bersten der Rilllinien beim Falzen: Zu hoher Rilldruck oder zu schmales Rillrad. Druck auf 0,3 MPa reduzieren, Rillrad mit 1,5 mm Breite einsetzen. Bei Graupappe kann zunächst halbgeschnitten und anschließend gerillt werden.
- Materialverschiebung: Unzureichende Saugkraft oder Staub auf der Papieroberfläche. Saugtisch reinigen, Dichtheit der Vakuumpumpe prüfen, bei Bedarf Saugzonen ergänzen.
- Unvollständiger Schnitt: Unzureichende Einstichtiefe oder zu großer Spitzenwinkel der Klinge. Tiefe um 0,1 mm erhöhen, Klinge mit 30° Spitzenwinkel verwenden.
- Software-Erkennungsfehler: Linienfarben nicht standardkonform oder Ebenen unübersichtlich. Einheitlich RGB-Standardfarben verwenden und überlappende Linien in CAD zusammenführen.
Fünf, Wartung und Verbrauchsmaterialverwaltung
Vor dem täglichen Einschalten prüfen, ob die Klinge locker ist, die Führungsschienen reinigen und mit Lithiumfett schmieren. Wöchentlich die Späne auf dem Vakuum-Saugtisch entfernen und die Luftschläuche auf Beschädigungen prüfen. Monatlich den Nullpunktsensor und die Werkzeugverschiebung kalibrieren (mit einer Standard-Testdatei ein Kreuz schneiden, Abweichung messen und kompensieren).
Verbrauchsmaterialien: Die Lebensdauer der Oszillationsklingen beträgt etwa 200-500 Blätter (je nach Material), die Lebensdauer der Rillräder etwa 1000 Rillvorgänge. Es wird empfohlen, 2-3 Klingensätze stets vorrätig zu halten und die Wechselzeiten zu dokumentieren. Die Schneidunterlage (Filzmatte) muss alle 3-6 Monate ausgetauscht werden, da sonst die Saugwirkung und die Konsistenz der Schnitttiefe beeinträchtigt werden.
VI. Investitionsrenditeanalyse
Am Beispiel einer Oszillationsknife-Musterschneidemaschine für 100.000 Yuan können täglich 30-50 Verpackungsschachtelmuster (einschließlich Dateiverarbeitung und Schneiden) gefertigt werden, während manuelles Musterschneiden nur 5-8 Stück schafft. Bei einem Preis von 50-100 Yuan pro Muster ergibt sich ein Tagesumsatz von 1500-5000 Yuan; nach Abzug von Personal- und Verbrauchsmaterialkosten beträgt die Amortisationszeit etwa 3-6 Monate. Noch wichtiger ist, dass schnelles Mustern die Bestellkonversionsrate der Kunden deutlich steigern und Nacharbeitsverluste durch Mustertoleranzen reduzieren kann.
Zusammenfassung: Die Auswahl einer Stanzmustermaschine für Verpackungsschachteln muss eng an Materialtyp, Genauigkeitsanforderungen und Produktionskapazität ausgerichtet sein. Im Betrieb sind Dateischichtung, Parameternabstimmung und Erstmusterprüfung zu beachten; in Verbindung mit regelmäßiger Wartung lässt sich ein effizientes und präzises Mustern erreichen. Für Verpackungsunternehmen ist dieses Gerät nicht nur ein Werkzeug, sondern ein schlagkräftiges Mittel, um Lieferzyklen zu verkürzen und Aufträge zu gewinnen.