
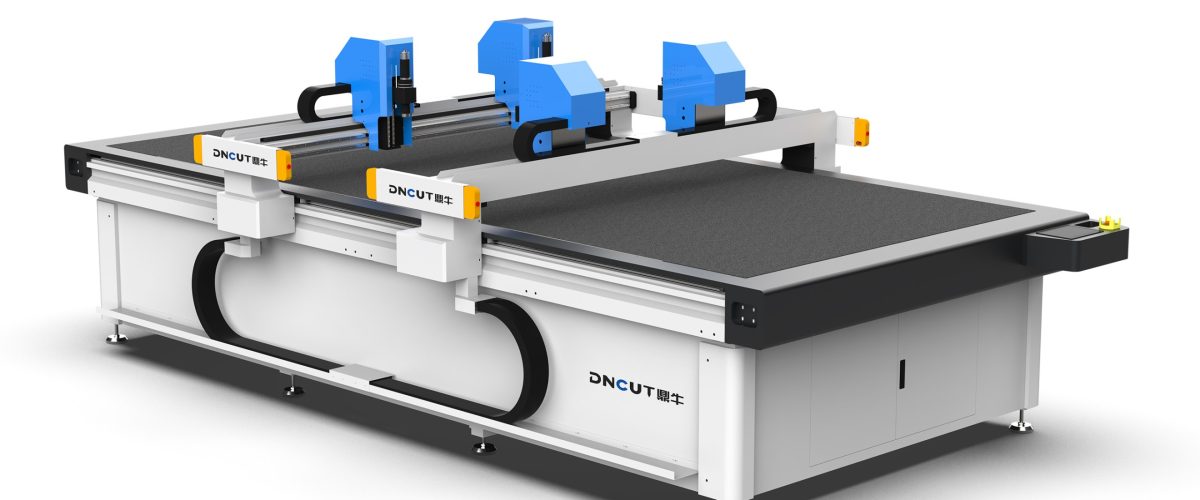
ماكينة قطع عينات صناديق التغليف: تحليل شامل من اختيار الطراز إلى التطبيق الفعال
في صناعة الطباعة والتغليف، تؤثر مرحلة إنتاج العينات مباشرة على سرعة إتمام الطلبات ورضا العملاء. يعتمد القطع اليدوي التقليدي للعينات على قوالب القطع واليدوية، وغالباً ما يستغرق نموذج صندوق تغليف معقد 2-3 ساعات، مع صعوبة ضمان الدقة. ماكينة قطع عينات صناديق التغليف (المعروفة أيضاً بماكينة عينات علب التغليف، ماكينة القطع المسطحة) تحقق إنتاج عينات سريع ودقيق من خلال التحكم الرقمي، وأصبحت معدات رئيسية لتعزيز تنافسية شركات التغليف. تنطلق هذه المقالة من التطبيق العملي لتشرح بشكل منهجي اختيار المعدات، معلمات التشغيل، المشاكل الشائعة ونقاط الصيانة.
أولاً: الأنواع الأساسية لماكينة قطع عينات صناديق التغليف وسيناريوهات التطبيق
وفقاً لمبدأ القطع والهيكل، تنقسم المعدات الرئيسية إلى ثلاثة أنواع:
- آلة القطع بالسكين الاهتزازي: الشفرة تهتز بتردد عالٍ (عادة 8000-15000 مرة/دقيقة)، مناسبة للكرتون المضلع، الورق المقوى، وورق الكرتون الرمادي. يمكن أن يصل سمك القطع إلى 15 ملم (الكرتون الرمادي)، مع استقامة عمودية جيدة للحواف، وهي الآلة الرئيسية لنماذج صناديق التعبئة والتغليف.
- آلة القطع بالليزر: مناسبة للقطع الدقيق للورق المقوى الرقيق (≤2 ملم)، خط القطع رفيع (0.1-0.2 ملم)، لكن الحواف تظهر فيها ظاهرة الاحتراق والاصفرار، وكفاءتها منخفضة في قطع الكرتون الرمادي، وتُستخدم غالبًا لبطانة الصناديق الفاخرة.
- آلة القطع بالسكين الدوارة: تقطع بواسطة شفرات دوارة، مناسبة للمواد المرنة مثل أفلام PET وPP، لكنها تنتج حوافًا خشنة عند قطع الكرتون الصلب.
لنماذج علب التغليف، آلة القطع بالسكين المتذبذب هي الخيار الأول. وتكمن مزاياها في: القدرة على قطع مواد متعددة (الورق المقوى، الكرتون المضلع، الورق المقوى الرمادي، PVC، الملصقات اللاصقة)، وإتمام عمليات التجعيد والخطوط المتقطعة والقطع النصفي دون تغيير السكين، كما أن البرنامج متوافق مع ملفات تصميم العلب السائدة (مثل ArtiosCAD وAutoCAD).
ثانيًا: تفسير المعلمات الرئيسية واقتراحات اختيار الطراز
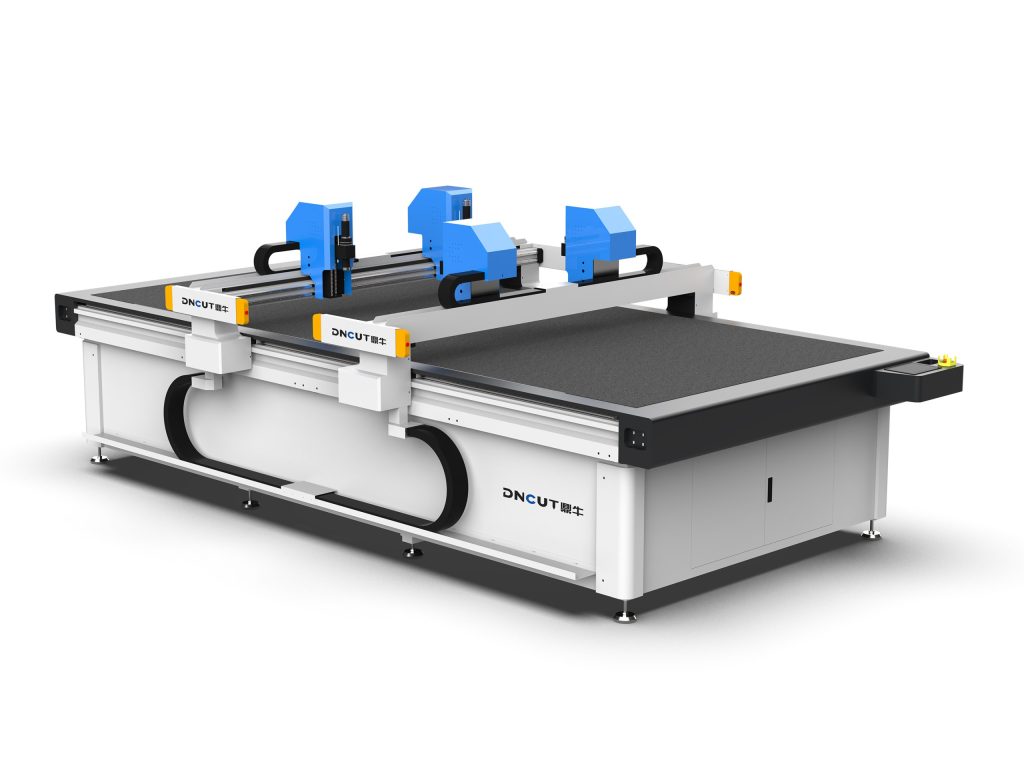
عند الشراء، يجب التركيز على المعلمات التالية لتجنب التضليل بالإعلانات الغامضة:
- مساحة القطع الفعالة: المواصفات الشائعة هي 600×400mm، 900×600mm، 1200×800mm. يُنصح باختيار ≥900×600mm، যা يغطي مقاس A3 ومعظم مخططات فرد صناديق التغليف. إذا كنت تصنع صناديق عرض كبيرة بشكل متكرر، فاختر 1300×1000mm أو أكثر.
- دقة القطع: يجب أن تكون دقة التموضع المتكرر ≤0.05mm، ودقة القطع الفعلية ≤0.1mm. عدم كفاية الدقة يؤدي إلى انحراف خطوط الطي، مما يجعل جسم الصندوق مائلًا بعد الطي.
- سرعة القطع: يمكن أن تتجاوز سرعة التحرك الحر 1000 مم/ث، لكن سرعة القطع الفعلية تتأثر بالمادة. الورق المضلع عادةً 300-500 مم/ث، والورق المقوى الرمادي 200-300 مم/ث. ملاحظة: المعدات التي تُعلن عن “سرعة عالية” لكن تسارعها منخفض، كفاءتها الفعلية ليست عالية.
- تكوين الأدوات: يجب أن تكون مجهزة على الأقل بسكين اهتزازي، وعجلة تعرّج، وسكين خط منقط، وسكين قطع نصفي. الطرازات الراقية مزودة بنظام تغيير أدوات تلقائي (مثل 6 محطات)، مما يقلل التدخل اليدوي.
- الشفط الفراغي: قوة الشفط ≥-60 كيلو باسكال، لضمان عدم انزلاق الورق الرقيق. بالنسبة للورق المضلع، يلزم شفط مناطقّي لتوفير الطاقة.
- ميزات البرنامج: يجب أن يدعم الاستيراد المباشر لملفات DXF وAI وPDF، مع القدرة على التعرف التلقائي على خطوط القطع وخطوط التجعيد وطبقات الخطوط المتقطعة. بعض البرامج يمكنها إنشاء أشكال العلب تلقائيًا (تصميم بارامتري)، مما يزيد الكفاءة بشكل كبير.
توصيات اختيار الطراز: بالنسبة لمصانع التغليف الصغيرة والمتوسطة أو استوديوهات التصميم، يُفضَّل اختيار طراز oscillating knife بمقاس 900×600mm، بميزانية تتراوح حوالي 80-150 ألف يوان؛ أما المؤسسات الكبيرة أو سيناريوهات أخذ العينات عالية التكرار، فيمكنها اختيار طراز 1300×1000mm مزوّد بتغيير الأدوات التلقائي وتحديد المواقع البصري CCD، بميزانية تتراوح 200-400 ألف يوان.
ثالثًا، نصائح التشغيل: كيف تضمن جودة أخذ العينات وكفاءته
1. معالجة الملفات وتحسين المسارات
يجب تقسيم ملفات التصميم حسب الألوان إلى طبقات: خطوط القطع (الأحمر)، خطوط الثني/التجعيد (الأزرق)، الخطوط المتقطعة (الأخضر)، القطع النصفي (الأصفر). بعد استيراد الملف إلى البرنامج، تحقق من إغلاق الخطوط وعدم تداخلها. استخدم وظيفة “تحسين المسار” لتقليل المسافات الفارغة، مما قد يرفع الكفاءة بأكثر من 20%. بالنسبة للكرتون المموج، يجب أن يكون خط القطع أقصر من خط التجعيد بمقدار 0.2-0.3mm لتجنب تمزق سطح الورق عند الطي.
2. إعداد الأدوات والمعلمات
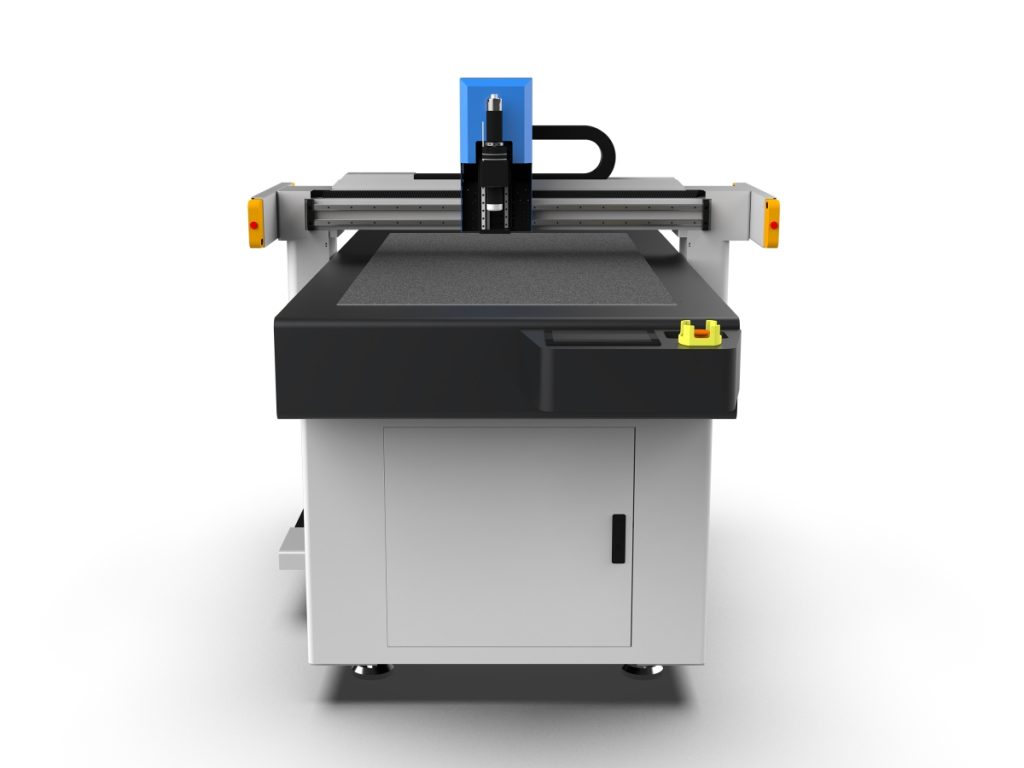
قطع الورق المقوى بالسكين المتذبذب: زاوية رأس السكين 30°، تردد الاهتزاز 10000 مرة/دقيقة، عمق النزول 0.5 مم (يزيد عن سمك الورق بـ 0.1 مم)، السرعة 400 مم/ث. قطع الكرتون الرمادي: زاوية رأس السكين 45°، التردد 12000 مرة/دقيقة، العمق 1.2 مم (سمك الورق 1.0 مم)، السرعة 250 مم/ث. التجويف: ضغط عجلة التجويف 0.3-0.5 ميجاباسكال، السرعة 500 مم/ث، عرض خط التجويف 1.0-1.5 مم (يُعدل حسب سمك الورق).
3. تثبيت المواد والشفط
الورق الرقيق (≤0.5mm) يتطلب تشغيل الشفط بعرض كامل، مع تغطية طبقة من الغشاء المنفذ للهواء (مثل غشاء الشفط المستورد من الولايات المتحدة) لمنع تجعد سطح الورق. بالنسبة للورق المموج، يكفي ضبط قوة الشفط على -40kPa، لأن القوة المفرطة قد تؤدي إلى سحق التمويج. بالنسبة للعينات صغيرة الحجم، يمكن استخدام شريط اللصق الورقي (masking tape) للمساعدة في تثبيت الحواف.
4. فحص القطعة الأولى واتساق الإنتاج بالجملة
بعد الانتهاء من القطعة الأولى، قم بقياس الأبعاد الرئيسية باستخدام القدمة ذات الورنية (مثل طول الصندوق وعرضه وارتفاعه)، ويجب أن يكون الخطأ ≤0.2mm. اختبار الطي: طي خط التجعيد بزاوية 180° دون تشقق. إذا ظهرت حواف خشنة، تحقق من تآكل الشفرة (عادةً يجب استبدال الشفرة بعد قطع 200-300 ورقة كرتونية).
رابعًا: الأسئلة الشائعة والحلول
- حواف قطع خشنة: تآكل الشفرة أو تردد الاهتزاز منخفض جدًا. استبدل الشفرة وارفع التردد إلى أكثر من 12000 مرة/دقيقة.
- تمزق خط الطي عند الثني: ضغط الطي مرتفع جدًا أو عجلة الطي ضيقة جدًا. خفّض الضغط إلى 0.3MPa واستبدل بعجلة طي بعرض 1.5mm. بالنسبة للورق المقوى الرمادي، يمكن القطع النصفي أولاً ثم الطي.
- إزاحة المادة: قوة الشفط غير كافية أو يوجد غبار على سطح الورق. نظّف سطح الشفط، وافحص إحكام مضخة التفريغ، وأضف مناطق شفط إضافية عند الحاجة.
- القطع غير نافذ: عمق نزول الشفرة غير كافٍ أو زاوية رأس الشفرة كبيرة جدًا. زد العمق بمقدار 0.1mm واستخدم رأس شفرة بزاوية 30°.
- خطأ في التعرف على البرنامج: ألوان الخطوط غير قياسية أو طبقات مشوشة. استخدم ألوان RGB القياسية بشكل موحد، وادمج الخطوط المتداخلة في CAD.
خامسًا: الصيانة وإدارة المواد الاستهلاكية
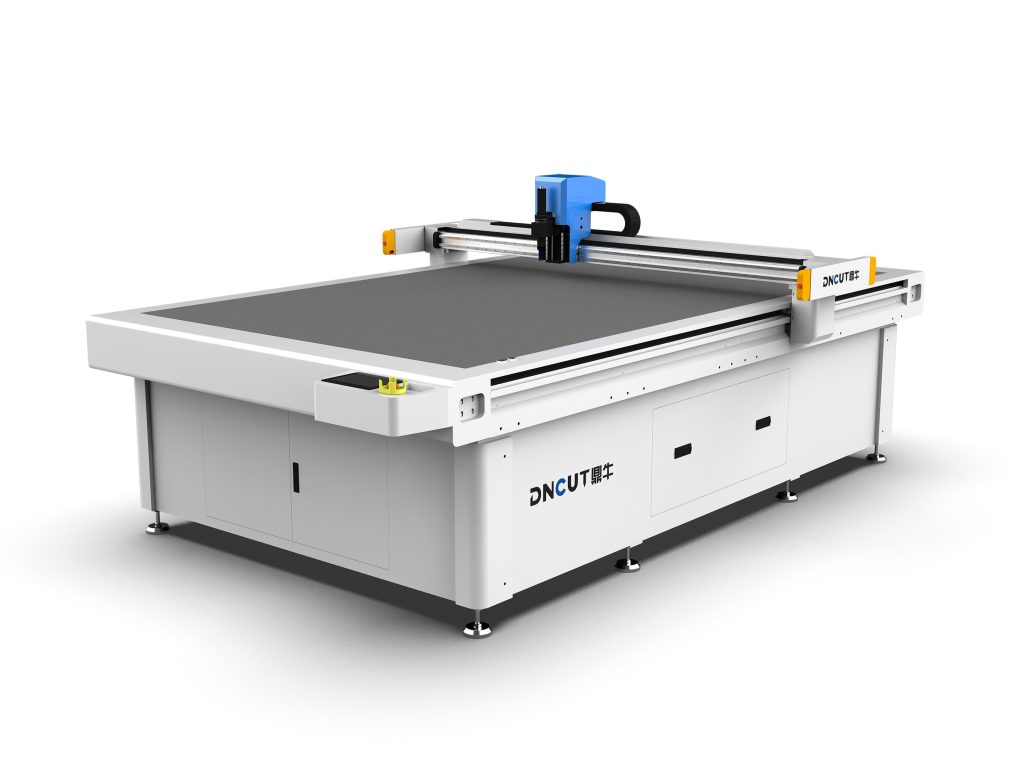
افحص قبل التشغيل اليومي ما إذا كانت الشفرة مرتخية، ونظّف الأدلة وادهنها بشحم الليثيوم. نظّف أسبوعيًا بقايا القصاصات من سطح الطاولة المفرغة بالهواء، وافحص الأنابيب الهوائية للتأكد من عدم وجود تلف. عاير مرة واحدة شهريًا مستشعر نقطة الأصل وإزاحة الأداة (استخدم ملف اختبار قياسي لقطع خط متصالب، وقس الانحراف وقم بالتعويض).
من حيث المواد الاستهلاكية: يبلغ عمر شفرة القطع الاهتزازي حوالي 200-500 ورقة (اعتمادًا على المادة)، ويبلغ عمر عجلة الضغط حوالي 1000 مرة ضغط. يُنصح بالاحتفاظ دائمًا بـ 2-3 مجموعات من الشفرات، وتسجيل وقت الاستبدال. يتم استبدال لوح القطع (لوح اللباد) كل 3-6 أشهر، وإلا فإن ذلك يؤثر على تأثير الشفط واتساق عمق القطع.
سادساً، تحليل عائد الاستثمار
بأخذ آلة قطع العينات بالشفرة الاهتزازية بسعر 100,000 يوان كمثال، يمكنها إنجاز 30-50 عينة صندوق تغليف يوميًا (بما في ذلك معالجة الملفات والقطع)، بينما القطع اليدوي للعينات ينتج فقط 5-8 عينات. بحساب 50-100 يوان لكل عينة، يبلغ الدخل اليومي 1500-5000 يوان، وبعد خصم تكاليف العمالة والمواد الاستهلاكية، تبلغ فترة استرداد الاستثمار حوالي 3-6 أشهر. والأهم من ذلك، أن النماذج الأولية السريعة يمكن أن تحسن بشكل كبير معدل تحويل العملاء إلى طلبات، وتقلل من خسائر إعادة العمل الناتجة عن أخطاء العينات.
الخلاصة: يجب أن يرتبط اختيار ماكينة قطع العينات للصناديق التعبئة ارتباطًا وثيقًا بنوع المادة ومتطلبات الدقة واحتياجات الطاقة الإنتاجية. أثناء التشغيل، ركّز على تقسيم الملفات إلى طبقات ومطابقة المعلمات وفحص القطعة الأولى، مع الصيانة الدورية، لتحقيق نماذج أولية عالية الكفاءة والدقة. بالنسبة لشركات التعبئة والتغليف، هذه الآلة ليست مجرد أداة، بل سلاح لتقصير دورة التسليم وكسب الطلبات.