
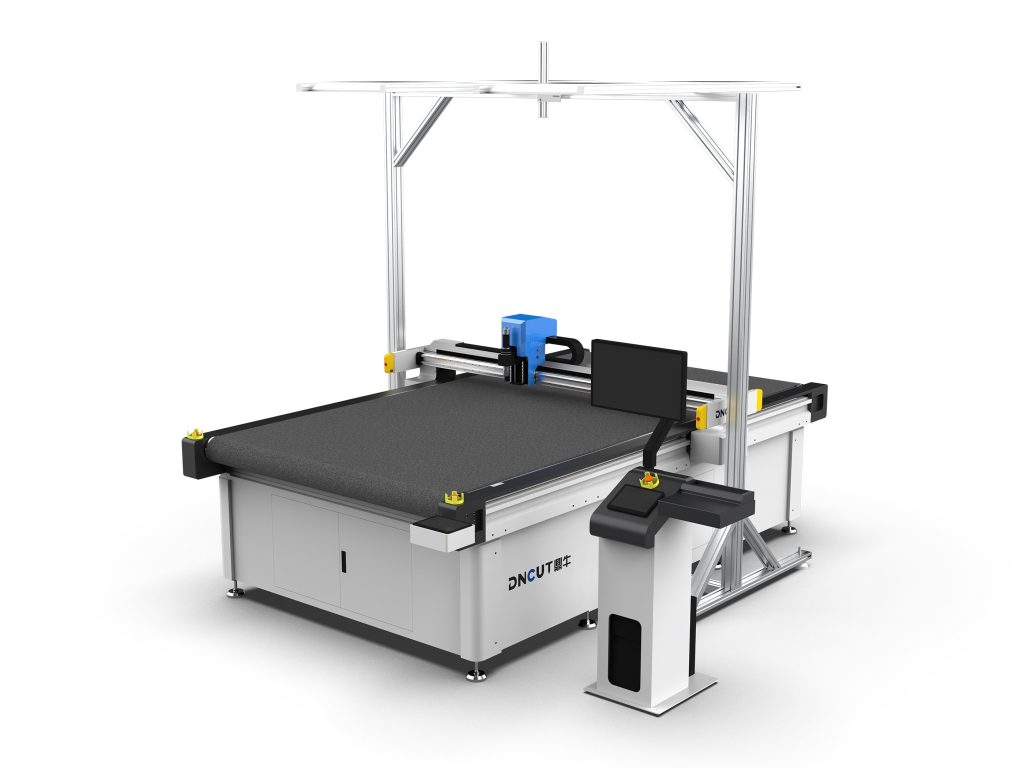
【Oscillating knife cutting machine】yüksek frekanslı titreşimli bıçak kullanarak esnek malzemeleri kesen bir CNC ekipmanıdır; kesici kafayı servo sistemle hareket ettirir veEVAfoam, leather, kumaş gibi metal olmayan malzemeler için uygundur; kesim hassasiyeti genellikle±0.1mmiçinde kontrol edilir。
Oscillating knife cutting machineKesim hassasiyetinin düşmesinin yaygın nedenleri
Oscillating knife cutting machineUzun süreli kullanımdan sonra kesim hassasiyetinin düşmesi yaygın bir sorundur.Hassasiyet düşüşü genellikle kesim ölçüsü sapması, kesim kenarının dikey olmaması, tekrarlanan konumlandırma hassasiyetinin bozulması vb.şeklinde kendini gösterir.
Gerçek bakım verilerine göre, yaklaşık70%kısmı mekanik parça aşınmasından veya parametre ayarlarının uygun olmamasından kaynaklanır.Aşağıda altı açıdan nedenler analiz edilmekte ve somut kalibrasyon yöntemleri sunulmaktadır。
1. Kılavuz ray ve kayıcı blok aşınması
Kılavuz raylar ve kayıcı bloklar, kesme kafasının hareket hassasiyetini sağlayan temel bileşenlerdir.Kılavuz ray yağlaması yetersiz olduğunda veya toz girdiğinde aşınma artar ve hareket boşluğu büyür.Tipik belirti, düz çizgi keserken dalgalı izlerin oluşması veya ölçü kaymasıdır.Kontrol yöntemi: kesme kafasını elle iterek takılma veya gevşeklik olup olmadığını hissedin;
komparatör saati ile kılavuz rayın doğrusallığını ölçün, hata şundan küçük olmalıdır0.02mm/300mm。Kalibrasyon yöntemi: kılavuz rayı temizleyin ve yeniden yağlayın (lityum esaslı gres kullanın), kayıcı blok ciddi şekilde aşınmışsa (boşluk şundan büyükse0.05mm),kayıcı blok değiştirilmelidir.
Değişimden sonra kılavuz ray ön yükü yeniden ayarlanmalı, boşluk olmaması ancak hareketin akıcı olması sağlanmalıdır。
2. Bıçak aşınması veya hatalı montaj
Oscillating knife bıçağı aşındığında kesme direnci artar, bıçak salınımı oluşur ve kesim eğik hale gelir.Ayrıca bıçak takılırken sıkılmamışsa veya pens içinde yabancı madde varsa hassasiyet düşer.Kontrol yöntemi: kesim kenarında çapak veya eğik kenar olup olmadığını gözlemleyin;büyüteçle bıçak ucu aşınma miktarını kontrol edin, aşınma şunu aşarsa0.1mmdeğiştirilmelidir.
Kalibrasyon yöntemi: bıçağı değiştirirken pensi ve bıçak yuvasını temizleyin, talaş olmadığından emin olun;tork anahtarı ile üreticinin belirlediği torkta (genellikle2-3N·m)pensi sıkın.Montajdan sonra komparatör saati ile bıçak ucunun radyal salgısını ölçün, şundan küçük olmalıdır0.03mm。
3. Tahrik kayışı veya vidalı mil boşluğu
Kayış tahrikli modellerde kayış gevşemesi ters boşluğu artırır;vidalı mil tahrikli modellerde vidalı mil somunu aşınması eksenel boşluk oluşturur.Tipik belirti, kare keserken köşegen sapmasının büyük olmasıdır.Kontrol yöntemi: komparatör saatini kesme kafasına dayayın, elle ileri geri hareket ettirin, boşluk değerini okuyun, şundan büyükse0.05mmayar gerekir.
Kalibrasyon yöntemi: kayış tahrikinde gergi makarasını ayarlayarak kayış sarkmasını şu aralıkta tutun5-10mm;Vidalı mil tahrikinde somun ön yükünü ayarlayın veya bilyalı vidalı mili değiştirin.Ayardan sonra ters boşluk kompanzasyonu yapılmalı, kontrol sistemi parametrelerinde kompanzasyon değeri ayarlanmalıdır (genellikle0.01-0.05mm)。
4. Servo motor ve enkoder sorunları
Servo motoru enkoderinin kirlenmesi veya hasar görmesi, konum geri bildiriminde hataya yol açarak konumlandırma hatasına neden olur.Ayrıca, motor ile vidalı mil kaplini arasındaki gevşeklik de hata üretir.Kontrol yöntemi: Motorun çalışırken anormal ses olup olmadığını gözlemleyin;tanılama yazılımı ile enkoder sinyalinin kararlı olup olmadığını kontrol edin.
Kalibrasyon yöntemi: Enkoderi temizleyin (susuz alkol kullanarak), hasarlıysa değiştirin;kaplin vidalarının sıkı olup olmadığını kontrol edin, gerekirse elastik kaplini değiştirin.Değişim sonrası servo parametrelerinin otomatik ayarı yeniden yapılmalıdır.
5. Kesme parametrelerinin uygun olmayan şekilde ayarlanması
Titreşim frekansı, kesme hızı, bıçak dalma derinliği gibi parametrelerin uyumsuz olması kesme hassasiyetinin düşmesine neden olur.Örneğin, titreşim frekansı çok yüksek olursa bıçak ısınıp deforme olur, frekans çok düşük olursa kesme direnci büyük olur.Kontrol yöntemi: Proses parametre tablosuyla karşılaştırarak mevcut parametrelerin önerilen aralıkta olup olmadığını doğrulayın.
Kalibrasyon yöntemi: Deneme kesimi yapın, parametreleri kademeli olarak ayarlayın.5mm kalınlığında EVA sünger kesimi örneğinde, önerilen titreşim frekansı 12000-15000 kez/dakika, kesme hızı 200-300mm/s, bıçak dalma derinliği 0.5-1mm’dir.Deneme kesimi ile en iyi kombinasyonu bulun ve proses kütüphanesine kaydedin.
6. Çalışma tezgahı yüzeyinin düz olmaması veya emiş gücünün yetersiz olması
Çalışma tezgahı yüzeyinin düz olmaması, malzeme ile tezgah yüzeyi arasındaki boşluğun tutarsız olmasına ve kesme derinliğinin düzgünlüğünü etkilemesine neden olur.Emiş gücünün yetersiz olması ise malzemenin hareket etmesine ve boyut sapmasına yol açar.Kontrol yöntemi: Cetvel ve sentil ile tezgah yüzeyinin düzlüğünü kontrol edin, hata 0.1mm/m²’den küçük olmalıdır;
vakum emiş basıncını kontrol edin, -0.06MPa’nın üzerinde olmalıdır.Kalibrasyon yöntemi: Tezgah yüzeyini yeniden frezeleyin (özel freze bıçağı kullanarak, kesme derinliği 0.1-0.2mm);vakum hattında kaçak olup olmadığını kontrol edin, filtreyi temizleyin, gerekirse vakum pompası gücünü artırın.
Sistematik kalibrasyon süreci
Hassasiyet düştüğünde, aşağıdaki adımlarla sistematik kalibrasyon yapılması önerilir:
- Adım 1: Temizlik ve kontrol: Kızakları, vidalı milleri, bıçak yuvasını iyice temizleyin, parçaların aşınma durumunu kontrol edin.
- Adım 2: Mekanik hassasiyet kalibrasyonu: Sırasıyla kızak doğrusallığını, vidalı mil ters boşluğunu, bıçak radyal salgısını ayarlayın.
- Adım 3: Elektriksel parametre kalibrasyonu: Servo motoru enkoderini kontrol edin, parametre otomatik ayarını yapın, ters boşluk kompanzasyonunu ayarlayın.
- Adım 4: Proses parametrelerinin optimizasyonu: Deneme kesimi ile titreşim frekansını, hızı, derinliği ayarlayın, en iyi parametreleri kaydedin.
- Adım 5: Doğrulama ve kayıt: Standart test desenini (örneğin 100mm×100mm kare) kesin, boyut sapmasını ölçün, ±0.1mm içinde kontrol edilmelidir. Kalibrasyon verilerini ve değiştirilen parçaları kaydedin, bakım dosyası oluşturun.
Önleyici bakım önerileri
Uzun vadeli hassasiyeti korumak için, her 500 saatte bir kızakları temizleyip yağlamanız, her 2000 saatte bir bıçakları ve kayışları kontrol etmeniz, altı ayda bir mekanik hassasiyeti kalibre etmeniz önerilir. Ayrıca ortam sıcaklığını 20±5℃, nemi %40-%70 arasında tutun, tozun iletim parçalarına girmesini önleyin.
Temel noktalar
- Hassasiyet sorunlarının yaklaşık %70’i mekanik parça aşınmasından veya uygun olmayan parametre ayarlarından kaynaklanır, kızak ve kayar blok boşluğu düzenli olarak kontrol edilmelidir.
- Kızak doğrusallık hatası 0.02mm/300mm’den küçük olmalıdır, kayar blok boşluğu 0.05mm’den büyük olduğunda kayar blok değiştirilmelidir.
- Bıçak aşınması 0,1 mm’yi aştığında değiştirilmelidir; montaj sonrası bıçak ucunun radyal salgısı 0,03 mm’den küçük olmalıdır.
- Tahrik kayışının sarkma miktarı 5-10 mm’ye ayarlanmalıdır; vidalı milin ters boşluk kompanzasyon değeri genellikle 0,01-0,05 mm’dir.
- 5 mm kalınlığında EVA köpük kesimi için önerilen titreşim frekansı 12000-15000 kez/dakika, hız 200-300 mm/s’dir.
- Çalışma tezgahının düzlük hatası 0,1 mm/m²’den küçük olmalı, vakum emiş basıncı -0,06 MPa’nın üzerine çıkmalıdır.
Sık Sorulan Sorular
Oscillating knife cutting machine hassasiyet düşüşünün yaygın belirtileri nelerdir?
Oscillating knife cutting machine hassasiyet düşüşü genellikle kesim ölçüsü sapması, kesim kenarının dik olmaması, repeat positioning accuracy’nin bozulması ve düz çizgi kesiminde dalgalanma veya ölçü kayması olarak kendini gösterir.
Oscillating knife cutting machine kılavuz rayının kalibrasyon gerekip gerekmediği nasıl kontrol edilir?
Kesim kafasını elle iterek takılma veya gevşeklik olup olmadığını hissedin ve komparatör saati ile kılavuz rayın doğrusallığını ölçün; hata 0,02 mm/300 mm’den küçük olmalıdır, aşarsa temizlik ve yağlama yapılmalı veya kayıcı blok değiştirilmelidir.
Oscillating knife bıçağı takılırken nelere dikkat edilmelidir?
Oscillating knife bıçağı takılırken pens ve bıçak yuvası temizlenmeli, talaş olmadığından emin olunmalı, tork anahtarı ile 2-3 N·m’de pens kilitlenmeli ve montaj sonrası bıçak ucunun radyal salgısı 0,03 mm’den küçük olmalıdır.
5 mm kalınlığında EVA köpük kesimi için önerilen parametreler nelerdir?
5 mm kalınlığında EVA köpük kesimi için önerilen titreşim frekansı 12000-15000 kez/dakika, kesim hızı 200-300 mm/s, bıçak dalma derinliği 0,5-1 mm olup deneme kesimi ile kombinasyon optimize edilmelidir.
Oscillating knife cutting machine önleyici bakım periyodu ne kadardır?
Oscillating knife cutting machine için her 500 saatte kılavuz rayların temizlenmesi ve yağlanması, her 2000 saatte bıçak ve kayışların kontrol edilmesi, altı ayda bir mekanik hassasiyetin kalibre edilmesi ve ortam sıcaklığının 20±5℃’de tutulması önerilir.