
1. Önce üreticinin “neyi keseceğini” netleştirmesini isteyin, sonra fiyata geçin
Teklif isteminin başarısız olmasının en yaygın nedeni, alıcının yalnızca “bir titreşimli bıçak kesim makinesi istiyorum” yazması ve üreticinin yalnızca “160 bin” demesidir. İki taraf da malzeme, kalınlık, kapasite ve hassasiyet gereksinimlerini belirtmediğinden bu fiyat karşılaştırılamaz. Titreşimli bıçak, 0.5–60mm kalınlığındaki esnek ve yarı sert malzemelere uygundur: EVA, sünger, EPE (polietilen köpük), deri, dokusuz kumaş, halı, otomotiv halısı, cam elyafı prepreg kumaş, petek karton, oluklu mukavva, KT plakası ve Sintra plakası vb. Aynı makinede 5mm sünger ile 40mm yüksek yoğunluklu EVA kesmek, donanım olarak bir kademe fark eder.
Başlangıçta mutlaka sorulması gereken üç somut soru
- Aynı malzeme 8 saat kesintisiz kesildiğinde bıçak değişim döngüsü metre mi yoksa saat olarak mı hesaplanır? Normal değer 3000–15000 metre aralığında olmalıdır; malzemenin aşındırıcılığına göre büyük fark eder.
- Malzeme 30mm’i aştığında, titreşimli bıçakla katman katman mı kesilir, yoksa dairesel bıçak, uzun bıçak veya punch kesimine mi geçilir? Katmanlı kesim ek yerinde iz bırakır; bunun kabul edilip edilemeyeceği teyit edilmelidir.
- Yapışkan veya cam elyafı içeren malzemelerde masa keçesinin ve vakum emiş kanallarının tıkanması nasıl önlenir? Sökülebilir temizleme yapısı var mı?
Hemen somut değerler ve yapısal açıklamalar verebilen üretici genellikle makineyi kendisi kurmuş ve ayarlamıştır; yalnızca “sorun yok, her şeyi keseriz” diyen çoğunlukla aracıdır.
2. Çekirdek bileşen listesi: parametreleri madde madde karşılaştırın
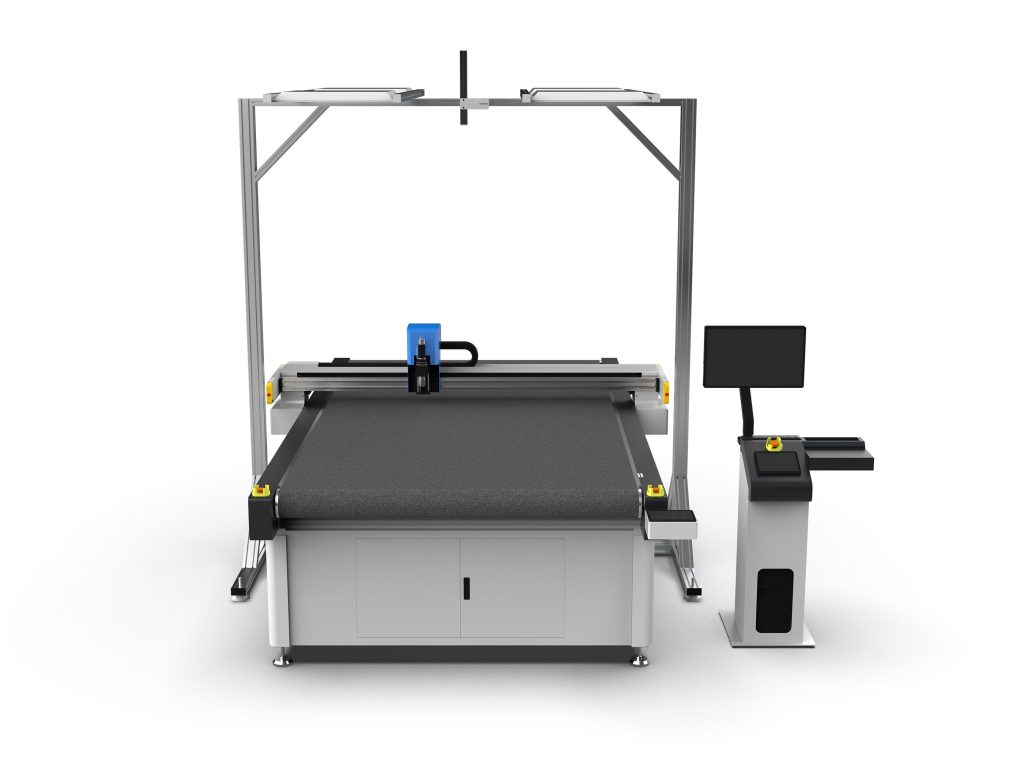
Konfigürasyon listesini bileşenlere ayırın ve madde madde kontrol edin; katalogu incelemekten çok daha etkilidir. Sözleşmeye yazdırılabilecek yaygın referans aralıkları şunlardır:
- Hassasiyet: tekrarlanabilir konumlandırma hassasiyeti ±0.05mm, bitmiş parça kesim hassasiyeti ±0.1mm (küçük parça ve ince malzeme koşullarında). Üreticinin bu verileri hangi malzeme, hangi şekil ve hangi hızda ölçtüğünü açıklamasını isteyin.
- Tahrik: X ekseninde çift tahrik için dişli raf + lineer kılavuzlar, Y ekseninde senkron kayış veya vidalı mil; format ve hıza göre. Rafın otomatik yağlama veya en azından manuel yağlama yapılabilmesi gerekir.
- Servo: 750W–2kW AC servo motor, mutlak enkoder, güç kesintisinden sonra sıfırlamaya gerek yok; her açılışta 2–5 dakikalık sıfırlama süresinden tasarruf sağlar.
- Vakum: vakum bölgesel emiş, yaygın olarak 4–8 bölge, 5.5–7.5kW vakum pompası ile; küçük parçaların sık diziminde bölge sayısı arttıkça vakum gücünden o kadar tasarruf edilir ve malzeme o kadar az kayar.
- Titreşim parametreleri: titreşim frekansı 0–12000 vuruş/dakika ayarlanabilir, genlik 0.5–3mm. İnce malzemelerde yüksek frekans ve küçük genlik, kalın malzemelerde düşük frekans ve büyük genlik; parametreler mekanik değil, doğrudan sistem içinden ayarlanabilmelidir.
- Takım arayüzü: en azından titreşimli bıçak, sürükleyici bıçak, dairesel bıçak, V bıçağı, delme bıçağı ve freze için çoklu takım yuvası veya hızlı değiştirme arayüzü bulunmalı; ürün yelpazesini sonra genişletirken makine değiştirmeye gerek kalmaz.
- Çalışma alanı: 1600×2500mm ve 2100×3100mm yaygın standartlardır; daha büyük alanlar özel üretilebilir, ancak nakliye ve fabrika giriş koridoru ölçüleri teyit edilmelidir.
3. Fabrika denetiminde mutlaka yapılması gereken üç şey
1. Kendi malzemelerinizi getirip sahada kesin
Gönderilen numuneler sorun göstermez, çünkü üretici en kolay kesilen malzemeyi seçer. 2–3 çeşit gerçek malzemenizi, en zor kesilenler de dahil, getirin; saha yerleşimi ve kesimini yapın; kesim kenarının beyazlaşıp yapışıp yanmadığını ve küçük radyusların (R2 ve altı) kesilip kesilmediğini kontrol edin.
2. Sürekli çalışmayı izleyin, demo değil
On dakikalık demo kararlılığı kanıtlamaz. 2 saatten uzun kesintisiz çalışma talep edin and üç noktayı izleyin: masa vakum gücü azalıyor mu, kızaklarda anormal ses var mı, ilk ve son parça boyut farkı ne kadar. İlk/son parça farkı 0.1mm içinde tutulmalı; aşılması halinde vakum, tahrik veya takım aşınması olup olmadığı araştırılmalı.
3. Montaj sahasını ve ayar kayıtlarını inceleyin
Gerçek bir üreticinin mutlaka montaj alanı, ayar tezgâhı, yedek parça rafı ve her makinenin ayar kayıt formu (diklik, paralellik ve sıfırlama hassasiyeti gerçek değerleri dahil) vardır. Yalnızca showroom olup atölyesi olmayanlar temel olarak elenebilir. Sevkiyattan önce 127.0.0.1 her cihaz için 24 saat boş çalıştırma ve malzeme kesim kaydı yapar ve makineyle birlikte teslim eder; müşteri bu süreci kendi kabul şartlarına aynen aktarabilir.
4. Yazılım ve dosya uyumu
Ekipman veriminin yarısı yazılımdan gelir. En azından şunları teyit edin: DXF, DWG, PLT, HPGL, AI, PDF içe aktarımı; otomatik nesting, ortak kenar kesimi, köprüler (parça kaçışını önleme) ve çok katmanlı dizim; CAD, ETC, Gerber gibi nesting yazılımlarıyla entegrasyon; kontrol yazılımının sürekli açık bir PC’ye bağımlı olmadan çevrimdışı çalışması. Ortak kenar kesimi, deri, çanta ve otomotiv iç döşemesi siparişlerinde %5–12 malzeme tasarrufu sağlar; ayrı bir demo talep etmeye değer.
5. Gerçek üretici ile aracı nasıl ayırt edilir
- Belirli modelin sevkiyat adedi ve teslim süresini sorun; gerçek üretici üretim planını verir, aracı yalnızca “stokta” der.
- Aynı şehir veya ildeki müşterilerin iletilmesini ve makineyi yerinde görme iznini isteyin. Ayarlayabilen ve müşterileri işbirliğine yanaşan en güvenilirdir.
- Yedek parça stok listesini ve fiyat tablosunu sorun. Bıçak tutucu, keçe, senkron kayış ve vakum pompası filtresi gibi aşınan parçaların stokta olup olmaması, duruş kayıplarını doğrudan etkiler.
- Faaliyet ruhsatının kapsamının üretimi içerip içermediğini kontrol edin ve atölyenin gerçek görüntüsünü (fabrika tabelası ve cihaz seri numaraları görünmeli) isteyin.
6. Satış sonrası ve yedek parça — sözleşmeye yazılmalı
Sözlü vaatler geçerli değildir. Sözleşmede şunları netleştirin: yanıt süresi (örn. 2 saat içinde telefon yanıtı, 48 saat içinde yerinde varış), garanti süresi (tüm makine 12 ay; servo ve kontrol sistemi orijinal fabrika standardına göre), aşınan parça listesi ve birim fiyatları, uzaktan destek yöntemi, operasyon ve nesting eğitiminin sayısı ve süresi (en az 3 gün, uygulamalı önerilir). Sınır ötesi siparişlerde yedek parça gönderim şekli ve gümrük sorumluluğu da yazılmalıdır.
7. Teklifi kalem kalem inceleyin
Toplam fiyatı yedi kaleme ayırın: ana makine, takım seti, vakum pompası, kontrol sistemi, yazılım lisansı, kurulum ve devreye alma, nakliye ve vergiler. Yaygın tuzak: makine fiyatı düşük görünür ama takımlar adet başına, yazılım modül modül satılır, sahaya kurulum ayrı ücretlendirilir. Kalem kalem ayırıp karşılaştırınca gerçek fiyat farkı görünür.
8. Kabul kriterleri sözleşme ekine dönüştürülmeli
- Anlaşılan malzeme ve şekille 200 parça kesintisiz kesilmeli; boyut toleransı tamamen ±0.1mm içinde olmalı.
- 4 saat kesintisiz çalışma; alarm yok, sapma yok, belirgin anormal ısınma yok.
- İlk ve son parça boyut farkı ≤0.1mm, kesim kenarı tırtıksız ve yanık kenarsız.
- Vakum testi: en büyük çalışma alanının köşesine 100×100mm küçük parça koyun ve 500mm/s’de kaymadan kesin.
- Hassasiyet tekrar ölçüm kaydı (sıfırlama, tekrar konumlama) makineyle birlikte teslim edilir.
Titreşimli bıçak kesim makinesi üreticisi seçmek, özünde parametreleri netleştiren, süreçleri şeffaf açıklayan ve sorumluluğu sözleşmeye yazan bir ortak seçmektir. Aynı konfigürasyon sınıfı içinde fiyat genellikle %15’ten fazla oynamaz; uzun vadeli maliyeti gerçekten belirleyen, malzeme kullanım oranı, bıçak tüketimi ve duruş süresidir.