
I. Основная ценность и логика выбора раскройного станка для ткани
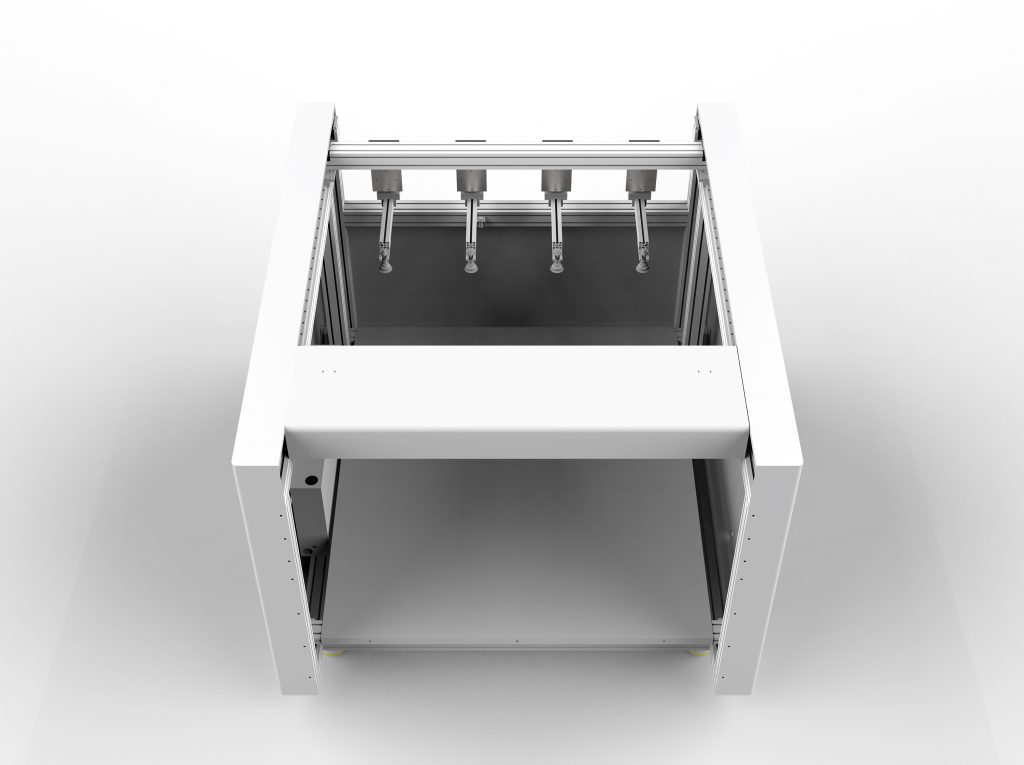
Раскройный стол для ткани — ключевое оборудование для автоматизированного раскроя в швейной, текстильной промышленности и производстве автомобильных интерьеров. По сравнению с традиционным ручным раскроем, станок с ЧПУ позволяет удерживать точность раскроя в пределах ±0,1 мм, повысить коэффициент использования материала на 5%-15%, и особенно подходит для крупносерийного производства с многослойными настилами и сложными узорами. При выборе оборудования необходимо оценить три ключевых аспекта: точность раскроя (повторяемость позиционирования, способность компенсации ширины пропила), производительность (максимальная скорость раскроя, ускорение, время смены ножа), адаптивность к материалам (поддерживаемые типы тканей, диапазон толщины, необходимость вакуумного прижима).
1.1 Расшифровка параметров точности
Точность — ключевой показатель для раскройного станка ткани. Распространённые параметры включают:
- Повторяемая точность позиционирования: обычно ±0,05 мм, высокоточные модели достигают ±0,02 мм.
- Точность резки: зависит от ширины лезвия и алгоритма компенсации пропила, обычно указывается ±0,1 мм. При фактическом раскрое точность эластичных тканей (например, трикотажа) снижается из-за упругого восстановления, требуется фиксация вакуумным прижимом.
- Компенсация пропила: система автоматически смещает траекторию в соответствии с толщиной лезвия, обеспечивая точность размеров готового изделия. При покупке необходимо убедиться, поддерживает ли программное обеспечение динамическую компенсацию.
1.2 Расшифровка параметров эффективности
Эффективность напрямую влияет на производительность. Ключевые параметры:
- Максимальная скорость резки: обычно 60-120 м/мин, высокоскоростные модели могут достигать 180 м/мин, но необходимо учитывать соответствие ускорения (обычно 0,5-1,5G), иначе фактическая эффективность снизится.
- Время смены ножа: система автоматической смены ножа позволяет сократить время до 10 секунд, уменьшая простои.
- Количество слоёв резки: раскройный стол с вакуумным прижимом может разрезать 10-100 слоёв ткани (в зависимости от толщины и воздухопроницаемости материала), чем больше слоёв, тем ниже стоимость единицы продукции.
1.3 Адаптивность к материалам
Требования различных тканей к раскройному станку существенно различаются:
- Тканые ткани (хлопок, лён, химические волокна): достаточно стандартного oscillating knife, обратите внимание на угол лезвия (обычно 20°-30°) и остроту.
- Трикотажное полотно: требуется оснащение дисковым ножом или ультразвуковым резаком во избежание растяжения и деформации; рекомендуемое давление вакуумного прижима ≥0,6 МПа.
- Композитные материалы (автомобильные интерьеры, углеродное волокно): требуются двигатель повышенной мощности и лезвия со специальным покрытием, скорость резки снижается на 20%-30%.
- Кожа: рекомендуется использовать пневматический нож или лазер (но у лазера есть проблема обугленных краёв), для осциллирующего ножа требуется система охлаждения.
II. Приемы работы и настройка параметров
Правильная эксплуатация значительно продлевает срок службы лезвия и гарантирует качество раскроя. Ниже приведены практические рекомендации:
2.1 Выбор и замена лезвия
Угол лезвия должен соответствовать материалу: лезвие 20° подходит для тонких тканей (например, рубашечной), сопротивление резанию небольшое; лезвие 30° подходит для тканей средней толщины (например, денима); лезвие 45° используется для плотных материалов (например, фетра). Периодичность замены зависит от интенсивности использования: обычно после 8–12 часов непрерывного раскроя необходимо проверять режущую кромку и своевременно заменять лезвие при износе, иначе края реза будут неровными, а размеры выйдут за допуск.
2.2 Вакуумное прижатие и количество слоёв раскроя
Вакуумное прижатие — ключ к фиксации многослойной ткани. Рекомендуется:
- Давление вакуумного прижима устанавливается на 0,5–0,7 МПа; слишком низкое давление приведёт к смещению ткани, а слишком высокое может оставить вмятины.
- Количество слоёв при раскрое не должно превышать 80% от номинального значения оборудования, например, при номинале 100 слоёв рекомендуется не более 80 слоёв для обеспечения точности нижнего слоя.
- Для сильно воздухопроницаемых тканей (например, сетчатых) необходимо подкладывать снизу слой плёнки для усиления эффекта прижима.
2.3 Оптимизация траектории раскроя
Рациональное планирование траектории позволяет сократить холостые ходы. Рекомендуется:
- Используется общая линия реза: соседние детали кроя имеют общую линию реза, что экономит материал и сокращает длину реза.
- Задайте порядок приоритета: сначала внутренние отверстия, затем внешний контур, чтобы избежать смещения деталей кроя.
- Для эластичных тканей снизьте скорость реза до 70% от обычного значения и увеличьте перерез (overcut) на 0,5–1 мм, чтобы обеспечить ровный срез.
2.4 Типичные проблемы и решения
- Ворсистый срез: затупление лезвия или слишком высокая скорость. Решение: замените лезвие, снизьте скорость на 10%-20%.
- Отклонение размеров: не включена компенсация ширины реза или недостаточное прижатие. Решение: откалибровать параметры ширины реза, проверить вакуумное давление.
- Оплавление края ткани: при резке синтетических волокон слишком высокая скорость приводит к фрикционному нагреву. Решение: снизить скорость до 80 м/мин или использовать ультразвуковую резку.
III. Техническое обслуживание и контроль расходов
Регулярное техническое обслуживание является основой стабильной работы раскройного станка. Рекомендуется выполнять следующий план:
- Ежедневно: очищайте поверхность стола, проверяйте износ лезвия, очищайте вакуумный фильтр.
- Еженедельно: смазывайте направляющие и ходовые винты (литиевой смазкой), проверяйте натяжение ремня.
- Ежемесячно: калибруйте датчик начала координат, проверяйте электрические соединения, тестируйте функцию аварийной остановки.
- Ежегодно: заменяйте масло вакуумного насоса, выполняйте полную калибровку точности.
В плане контроля затрат лезвия являются основным расходным материалом, составляя около 60% затрат на обслуживание. Оптимизация параметров резки (например, снижение скорости, использование подходящего угла) может продлить срок службы лезвия на 20%-30%. Кроме того, использование программного обеспечения для раскладки для оптимизации использования ткани позволяет снизить процент отходов с 8% до менее чем 5%.
IV. Рекомендации по выбору и заключение
При выборе раскройного станка для ткани рекомендуется принимать решение в следующем порядке:
- Определите потребности: тип ткани, максимальное количество слоёв для раскроя, требования к точности, целевая производительность.
- Пробный раскрой на месте: проведите тестирование резки на реальной ткани, проверьте качество среза, точность и эффективность.
- Оцените программное обеспечение: удобство использования программы для раскладки, поддержка распространённых форматов (DXF, PLT), наличие функций автоматической оптимизации.
- Оцените сервис: установка и обучение со стороны поставщика, время реакции послепродажной поддержки, возможности поставки запасных частей.
В целом, при выборе раскройного станка для ткани необходимо учитывать точность, эффективность и адаптивность к материалам, а в процессе эксплуатации уделять внимание соответствию параметров и регулярному техническому обслуживанию — только так можно максимизировать возврат инвестиций. Надеемся, что данное руководство послужит практическим ориентиром для ваших закупок и производства.