
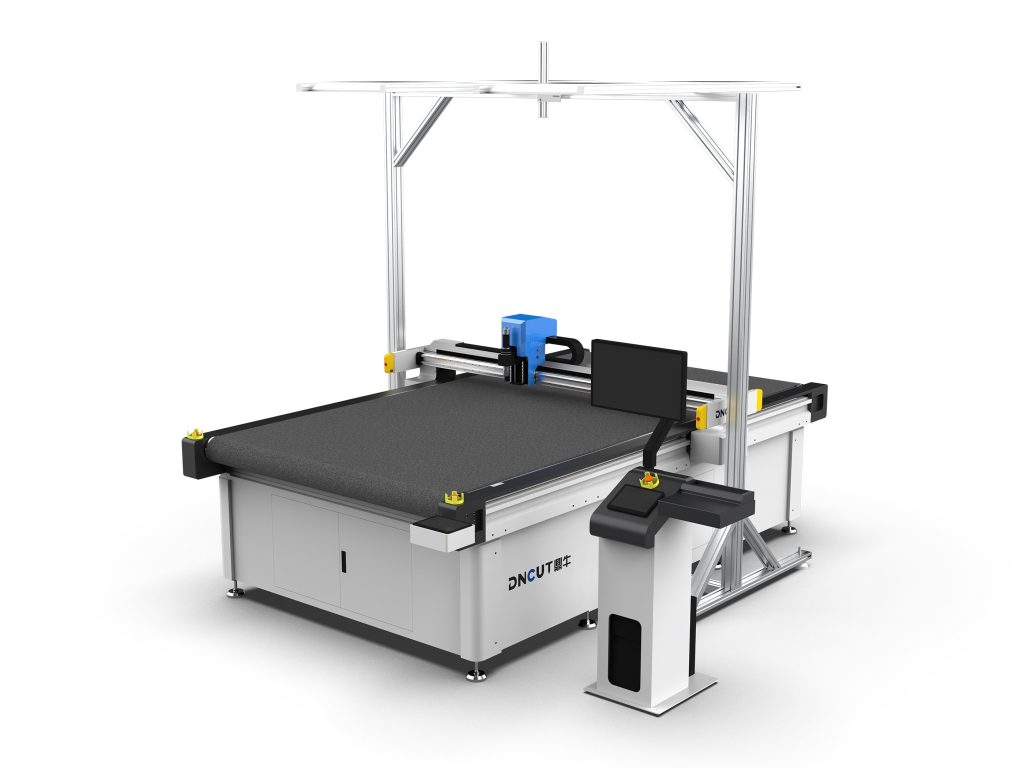
【oscillating knife cutting machine】это оборудование с ЧПУ, использующее высокочастотное колебание лезвия для резки гибких материалов, с приводом движения головки от сервосистемы, подходит дляEVAfoam, leather, ткани и других неметаллических материалов, точность резки обычно контролируется в пределах±0.1mmВнутри。
oscillating knife cutting machineРаспространённые причины снижения точности
oscillating knife cutting machineПосле длительного использования снижение точности резки является распространённой проблемой.Снижение точности обычно проявляется в отклонении размеров реза, неперпендикулярности линии реза, ухудшении точности повторного позиционирования и т.д.
Согласно фактическим данным ремонта, около70%проблем с точностью вызваны износом механических компонентов или неправильной настройкой параметров.Ниже анализируются причины с шести аспектов и приводятся конкретные методы калибровки。
1. Износ направляющих и кареток
Направляющие и каретки являются ключевыми компонентами, обеспечивающими точность движения режущей головки.При недостаточной смазке направляющих или попадании пыли износ усиливается, что приводит к увеличению люфта движения.Типичный симптом — появление волнистых следов или отклонения размеров при резке прямых линий.
Метод проверки: толкнуть режущую головку рукой и проверить наличие заеданий или люфта;измерить прямолинейность направляющих индикатором часового типа, погрешность должна быть менее0.02mm/300mm。Метод калибровки: очистить направляющие и повторно смазать (использовать литиевую смазку), если каретка сильно изношена (люфт больше0.05mm),необходимо заменить каретку.
После замены необходимо заново отрегулировать предварительный натяг направляющих, чтобы обеспечить отсутствие люфта при плавном движении。
2. Износ лезвия или неправильная установка
После износа лезвия осциллирующего ножа сопротивление резке увеличивается, что приводит к отклонению лезвия и скошенному резу.Кроме того, недостаточная затяжка лезвия при установке или наличие посторонних частиц в зажимной втулке также вызывают снижение точности.Метод проверки: осмотреть рез на наличие заусенцев или скоса;
проверить величину износа режущей кромки под увеличительным стеклом, если износ превышает0.1mmнеобходима замена.Метод калибровки: при замене лезвия очистить зажимную втулку и держатель лезвия, убедиться в отсутствии стружки;
затянуть зажимную втулку динамометрическим ключом с моментом, указанным производителем (обычно2-3N·m)После установки измерить радиальное биение режущей кромки микрометром, оно должно быть менее0.03mm。
3. Люфт приводного ремня или шарикового винта
Для моделей с ременным приводом ослабление ремня приводит к увеличению люфта при реверсировании;для моделей с шариковым винтом износ гайки винта создаёт осевой люфт.Типичное проявление — большое отклонение диагонали при резке квадратов.
Метод проверки: упереть индикатор часового типа в режущую головку, вручную переместить в прямом и обратном направлении, считать величину люфта, если больше0.05mmнеобходима регулировка.Метод калибровки: при ременном приводе отрегулировать натяжной ролик так, чтобы провисание ремня составляло5-10mm;
при винтовом приводе отрегулировать предварительный натяг гайки или заменить шариковый винт.После регулировки необходимо выполнить компенсацию люфта при реверсировании, установив значение компенсации в параметрах системы управления (обычно0.01-0.05mm)。
4. Проблемы серводвигателя и энкодера
Загрязнение или повреждение энкодера серводвигателя приводит к ошибкам обратной связи по положению и вызывает неточность позиционирования.Кроме того, ослабление муфты между двигателем и шарико-винтовой передачей также создаёт погрешность.Метод проверки: прослушать работу двигателя на наличие посторонних шумов;
с помощью диагностического ПО проверить стабильность сигнала энкодера.Метод калибровки: очистить энкодер (безводным спиртом), при повреждении заменить;проверить затяжку винтов муфты, при необходимости заменить упругую муфту.После замены необходимо повторно выполнить автонастройку сервопараметров.
5. Неправильная настройка параметров резки
Несоответствие таких параметров, как частота вибрации, скорость резки и глубина погружения ножа, приводит к снижению точности резки.Например, слишком высокая частота вибрации вызывает нагрев и деформацию лезвия, а слишком низкая — большое сопротивление резке.
Метод проверки: сверить с таблицей технологических параметров и убедиться, что текущие параметры находятся в рекомендуемом диапазоне.Метод калибровки: выполнить пробную резку и постепенноРегулировка параметры.На примере резки EVA-пенопласта толщиной 5 мм рекомендуемая частота вибрации составляет 12000-15000 раз/мин, скорость резки 200-300 мм/с, глубина погружения ножа 0,5-1 мм.
Путём пробной резки найти оптимальную комбинацию и записать её в технологическую библиотеку.
6. Неровность рабочей поверхности или недостаточная сила прижима
Неровность рабочей поверхности приводит к неодинаковому зазору между материалом и поверхностью стола, что влияет на равномерность глубины резки.Недостаточная сила прижима вызывает смещение материала и отклонение размеров.Метод проверки: с помощью линейки и щупа проверить плоскостность стола, погрешность должна быть менее 0,1 мм/м²;
проверить давление вакуумного прижима, оно должно быть не ниже -0,06 МПа.Метод калибровки: повторно фрезеровать поверхность стола (специальной фрезой, глубина резания 0,1-0,2 мм);проверить вакуумные трубопроводы на утечки, очистить фильтр, при необходимости увеличить мощность вакуумного насоса.
Систематическая процедура калибровки
При снижении точности рекомендуется выполнять систематическую калибровку в следующем порядке:
- Шаг 1: Очистка и проверка: тщательно очистить направляющие, шарико-винтовую передачу, держатель лезвия, проверить износ всех компонентов.
- Шаг 2: Калибровка механической точности: последовательно отрегулировать прямолинейность направляющих, люфт шарико-винтовой передачи, радиальное биение лезвия.
- Шаг 3: Калибровка электрических параметров: проверить энкодер серводвигателя, выполнить автонастройку параметров, настроить компенсацию люфта.
- Шаг 4: Оптимизация технологических параметров: путём пробной резки отрегулировать частоту вибрации, скорость, глубину, записать оптимальные параметры.
- Шаг 5: Верификация и документирование: вырезать стандартную тестовую фигуру (например, квадрат 100 мм×100 мм), измерить отклонение размеров, которое должно быть в пределах ±0,1 мм. Записать данные калибровки и заменённые компоненты, создать архив обслуживания.
Рекомендации по профилактическому обслуживанию
Для поддержания долгосрочной точности рекомендуется каждые 500 часов очищать и смазывать направляющие, каждые 2000 часов проверять лезвия и ремни, раз в полгода калибровать механическую точность. Также поддерживать температуру окружающей среды 20±5℃, влажность 40%-70%, не допускать попадания пыли в механизмы передачи.
Ключевые моменты
- Около 70% проблем с точностью вызваны износом механических компонентов или неправильной настройкой параметров, необходимо регулярно проверять зазор между направляющими и каретками.
- Погрешность прямолинейности направляющих должна быть менее 0,02 мм/300 мм, при зазоре каретки более 0,05 мм требуется замена каретки.
- При износе лезвия более 0,1 мм требуется замена; после установки радиальное биение вершины лезвия должно быть менее 0,03 мм.
- Провисание приводного ремня должно быть отрегулировано до 5-10 мм, величина компенсации люфта шарикового винта обычно составляет 0,01-0,05 мм.
- Для резки EVA-пенопласта толщиной 5 мм рекомендуется частота колебаний 12000-15000 раз/мин, скорость 200-300 мм/с.
- Погрешность плоскостности рабочей поверхности должна быть менее 0,1 мм/м², давление вакуумного прижима должно достигать -0,06 МПа и выше.
Часто задаваемые вопросы
Каковы типичные проявления снижения точности вибрационного ножа для резки?
Снижение точности вибрационного ножа для резки обычно проявляется в отклонении размеров реза, не перпендикулярности реза, ухудшении повторяемости позиционирования, а также в появлении волнистости или дрейфа размеров при резке прямых линий.
Как проверить, нуждается ли направляющая вибрационного ножа для резки в калибровке?
Толкните режущую головку рукой и проверьте, нет ли заеданий или люфта, а также измерьте прямолинейность направляющей индикатором часового типа; погрешность должна быть менее 0,02 мм/300 мм, в противном случае требуется очистка, смазка или замена каретки.
На что следует обращать внимание при установке вибрационного лезвия?
При установке вибрационного лезвия очистите цангу и держатель лезвия, убедитесь в отсутствии стружки, затяните цангу динамометрическим ключом с моментом 2-3 Н·м; после установки радиальное биение вершины лезвия должно быть менее 0,03 мм.
Какие рекомендуемые параметры для резки EVA-пенопласта толщиной 5 мм?
Для резки EVA-пенопласта толщиной 5 мм рекомендуемая частота колебаний составляет 12000-15000 раз/мин, скорость резки 200-300 мм/с, глубина погружения ножа 0,5-1 мм; комбинацию необходимо оптимизировать пробной резкой.
Какова периодичность профилактического обслуживания вибрационного ножа для резки?
Для вибрационного ножа для резки рекомендуется каждые 500 часов очищать и смазывать направляющие, каждые 2000 часов проверять лезвия и ремни, раз в полгода калибровать механическую точность, поддерживать температуру окружающей среды 20±5 ℃.