
クッション裁断機:選定から加工までの完全ガイド
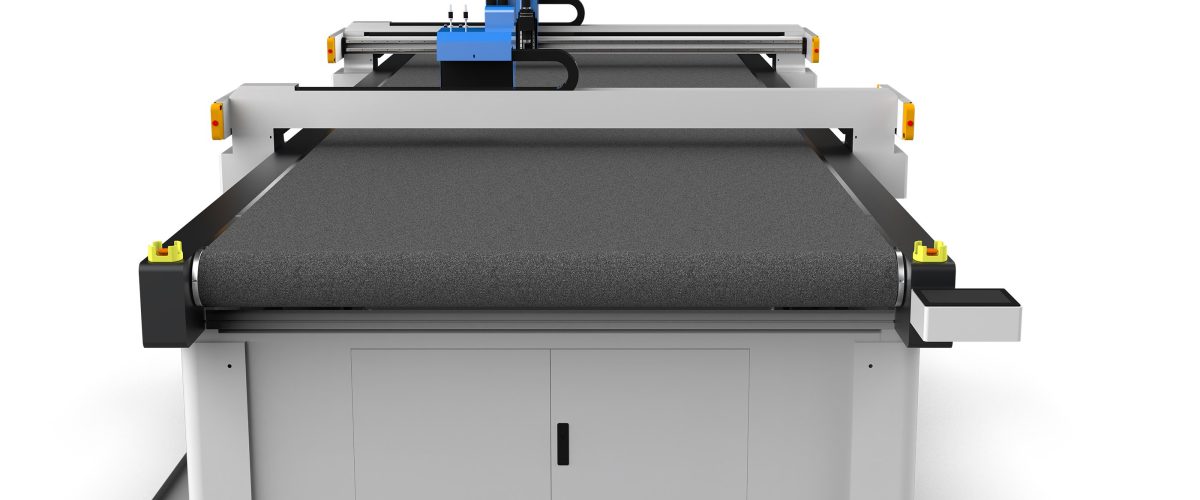
クッション裁断は、軟体家具、自動車内装、医療用装具などの業界における重要な工程です。従来の手作業による裁断は型板とハサミに依存し、効率が低く一貫性にも欠けます。クッション裁断機は自動制御と高精度な刃物ヘッドにより、量産における精度と速度の問題を解決します。本記事では実際の生産の観点から、クッション裁断機の種類、選定パラメータ、加工設定、メンテナンスの要点を体系的に紹介し、設備調達と生産管理の参考とします。
一、クッション裁断機の主な種類と適用シーン
切断原理により、クッション裁断機は主に3種類に分けられます:
- 振動刀裁断機:刃物が高周波で振動し(周波数は通常8000~15000回/分)、スポンジ、記憶フォーム、EVA、XPEなどの軟質材料に適しています。切断厚さは50~100mmに達し、切口は平滑で粉塵も発生しません。クッションの量産に最適な選択肢です。
- レーザー裁断機:レーザー光で材料を溶融させ、薄手の生地や化繊充填材に適していますが、スポンジを切断すると有害ガスや焦げ縁が発生し、コストも高いため、クッション業界での採用は少ないです。
- 丸刃裁断機:回転刃物で切断し、比較的薄いスポンジやフォームに適しており、厚さは通常30mm以下で、小ロットや単純な形状に多く用いられます。
ほとんどのクッション製造業者にとって、振動刀裁断機は精度、効率、材料適応性の面で総合的な優位性が明らかです。以下では振動刀設備を中心に展開します。
二、選定の核心パラメータ:価格だけでは判断できない
クッション裁断機を購入する際は、以下の技術パラメータに特に注目する必要があります:
1. 有効裁断面積
Table selection is based on the typical cushion size. For example, when producing cushions of 500mm×500mm, we recommend choosing equipment with a working area of at least 1600mm×2500mm. This allows multiple patterns to be laid out simultaneously, improving material utilization. For long sofas, the table length should be correspondingly increased.

2. 切断厚さと材料適応性
振動刀裁断機の切断厚さは刃物の長さと振動振幅に依存します。標準機は30~50mmのスポンジを切断でき、長刃仕様機は100mmに達します。常用する材料(高密度スポンジ(密度≥45D)、ラテックス、ヤシ繊維など)に対応しているか確認する必要があります。一部の材料には特殊コーティング刃物や補助装置が必要です。
3. 位置決め精度と繰り返し位置決め精度
クッションは通常、弧形の縁や穴位置があり、精度は組立品質に直接影響します。優良な設備の位置決め精度は±0.1mm、繰り返し位置決め精度は±0.05mmに達する必要があります。伝動方式に注目してください:ラックアンドピニオン+リニアガイドの組み合わせはベルト伝動より安定しています。
4. 制御システムとソフトウェア
主流の設備はモーションコントローラ+CAD/CAMソフトウェアを採用しています。ソフトウェアは一般的な形式(DXF、PLT、AI)に対応し、自動排版、経路最適化、シミュレーション裁断機能を備えるべきです。操作インターフェースは中国語タッチスクリーンが望ましく、トレーニングコストを低減できます。
5. 生産効率
裁断速度は通常0~1200mm/sで、実際の効率は材料の厚さと図形の複雑さに依存します。50mm厚のスポンジ、単純なクッション輪郭を例とすると、1枚あたりの裁断時間は約30~60秒です。受注量に応じて設備の生産能力を評価する必要があります。
三、加工パラメータ設定:スポンジクッションを例に
適切な加工パラメータは切口品質と効率を保証する鍵です。以下は典型的な設定参考です:
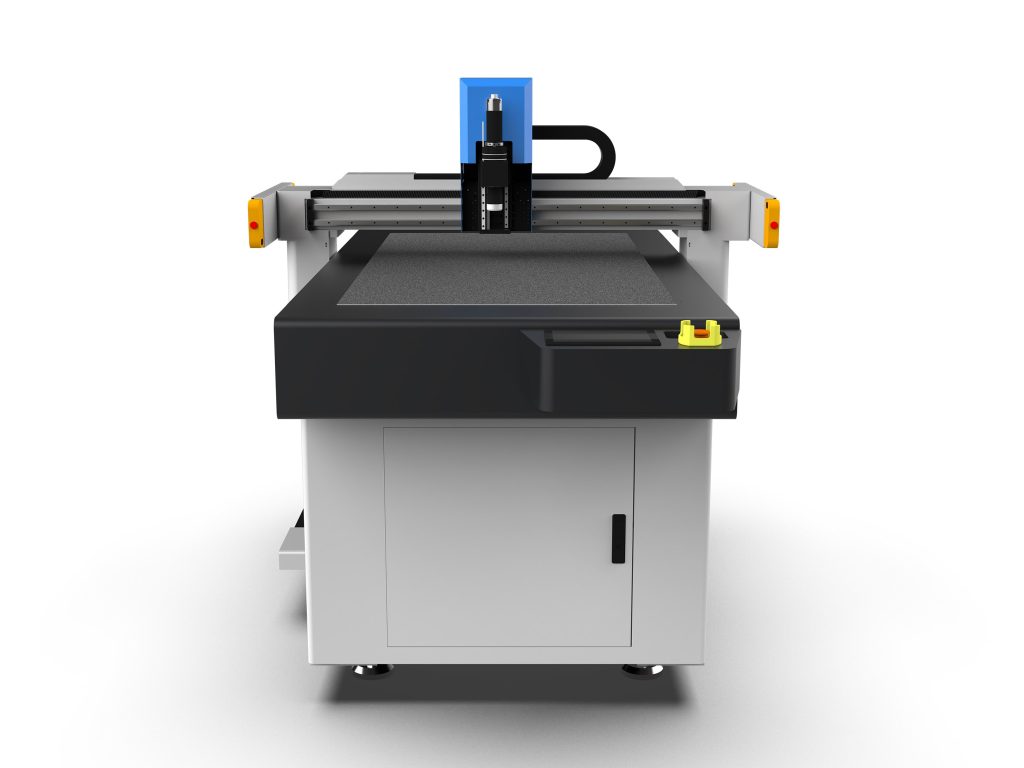
- 振動周波数:軟質スポンジを裁断する場合、周波数を10000~12000回/分に設定します。高すぎると材料が溶融し、低すぎると切口が粗くなります。
- 送り速度:直線部は800~1000mm/s、円弧部は400~600mm/sに低下させ、輪郭精度を確保します。
- 刃物の選択:波形刃は高密度スポンジに、直刃は普通スポンジに適しています。刃物の長さは厚さに応じて選択し、通常は材料底部から5~10mm露出させます。
- 真空吸着:スポンジ裁断時は必ず真空吸着で材料を固定し、真空度は-0.06~-0.08MPaを推奨します。多孔質材料の場合は、テーブル上に通気膜を一枚覆うとよいです。
- 刀具補正:刃物の厚さに応じて補正値を設定し、通常は0.2~0.5mmで、裁断寸法の正確さを確保します。
実際の操作では、まず1枚試し切りし、寸法を測定して切口品質を観察してから、パラメータを微調整することを推奨します。
四、よくある問題と解決策
1. 切口にバリや焦げがある
原因は振動周波数が高すぎるか送り速度が遅すぎて、摩擦熱が発生している可能性があります。周波数を8000~9000回/分に下げ、送り速度を上げるか、锋利な刃物に交換してください。
2. 裁断寸法の偏差
刀具補正の設定が正しいか、伝動部品が緩んでいないか、材料が裁断中にずれていないかを確認してください。真空吸着が確実に行われていることを確認し、必要に応じて押さえ装置を追加します。
3. 刃物の折損
通常は送り速度が速すぎるか、材料中に硬質異物が混入していることが原因です。速度を下げ、材料表面を清掃し、靭性のより良い刃物を選んでください。
4. ソフトウェアの排版効率が低い
ソフトウェアの自動ネスティング機能を利用し、適切な間隔(通常3~5mm)を設定し、排版アルゴリズムを定期的に更新してください。複雑な形状の場合は、角度を手動で調整して利用率を高めることができます。
五、メンテナンスと保守:設備寿命の延長
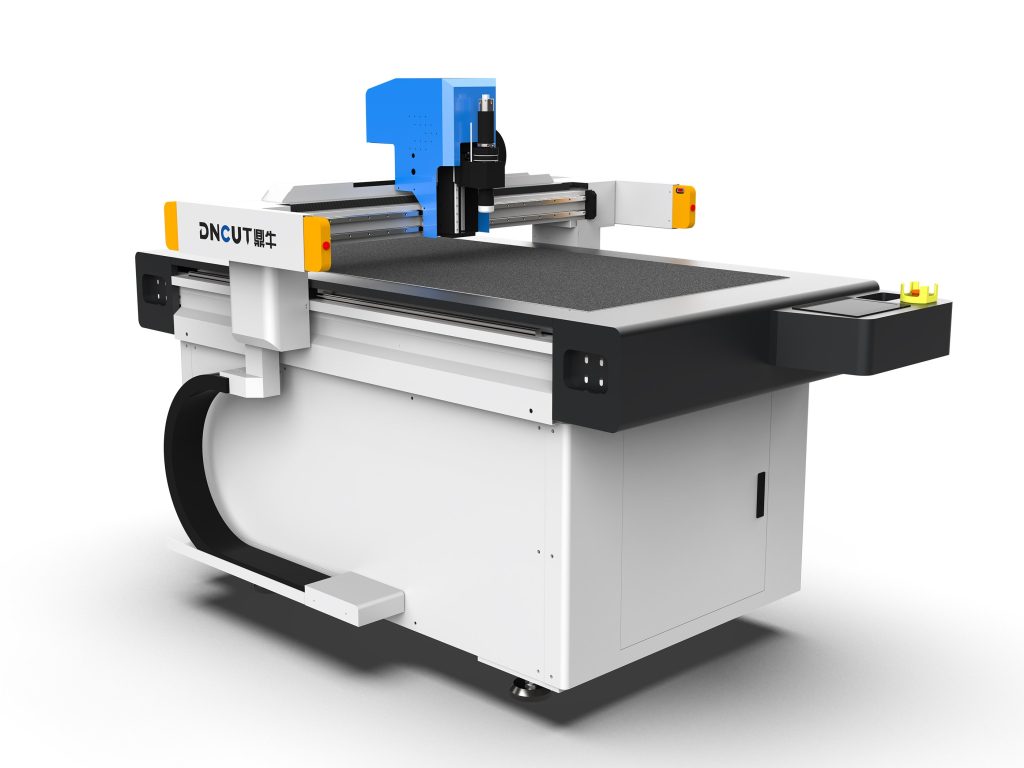
クッション裁断機の日常メンテナンスは安定性と寿命に直接影響します:
- 毎日:テーブルと真空吸着孔を清掃し、刃物の摩耗状況を確認し、ガイドレール上の粉塵を除去します。
- 毎週:伝動ベルトやラックの張りを確認し、リニアガイドに給油し、電気制御盤の冷却ファンを清掃します。
- 毎月:設備の原点を校正し、真空ポンプの油量(油式ポンプの場合)を確認し、安全装置をテストします。
- 四半期ごと:電気接続を全面的に点検し、摩耗した刃物やカーボンブラシ(ある場合)を交換し、システムパラメータをバックアップします。
メンテナンス記録表を作成し、毎回の保守内容と発見した問題を記録して、追跡可能にします。
六、安全操作規範
振動刀裁断機はレーザー設備より安全ですが、基本的な規範を遵守する必要があります:
- 操作時に手を裁断領域に伸ばすことは禁止し、設備には安全光柵または非常停止ボタンを備えるべきです。
- 刃物交換時は耐切創手袋を着用し、専用工具を使用します。
- 作業領域を清潔に保ち、材料の堆積による放熱への影響を避けます。
- 専門外の人員は電気制御盤を開けてはなりません。
七、調達提案とコスト分析
クッション裁断機の価格範囲は広く、小型テーブル設備は約3~5万元、大型高精度設備は10~20万元です。生産能力の需要に応じて選択し、過剰投資を避けることを推奨します。同時に消耗品コスト(刃物、真空膜)とアフターサービスの対応時間も考慮してください。軟体家具業界で成熟した導入事例を持つサプライヤーを優先し、現場での試し切りを提供するよう要求してください。
投資回収の面では、1台の設備で裁断作業者3名を代替すると計算した場合、通常6~12ヶ月でコストを回収できます。さらに、自動裁断により材料の無駄を5%~10%削減でき、効果をさらに高められます。
結語
クッション裁断機は生産効率と製品の一貫性を向上させる有効なツールです。選定時には材料特性、精度要件、生産能力、メンテナンスコストを総合的に考慮する必要があります。適切な加工パラメータと規範的な保守により、設備の価値を最大化できます。本ガイドが設備選定と生産管理の実用的な参考になれば幸いです。