
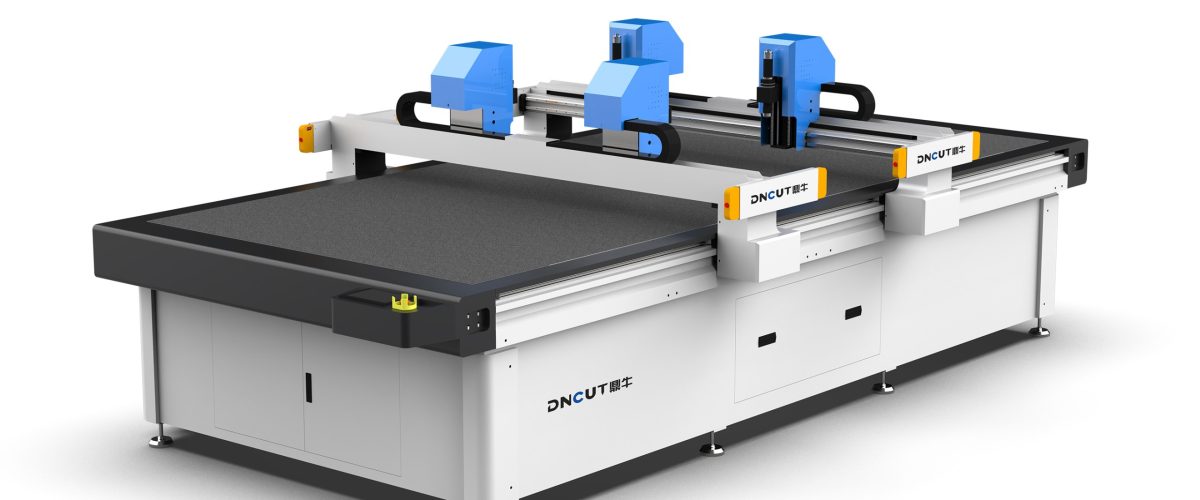
マット裁断機:高効率・高精度切断の中核設備
マット材料にはゴム、PVC、EVA、ナイロン、ポリエステル繊維など多種多様なものがあり、その厚さ、硬度、弾性は大きく異なります。従来の手作業による裁断や単純な機械的切断では精度と効率を確保するのが難しく、専門的なマット裁断機はoscillating knife(振動刀)やレーザー技術により、高精度・高速の自動切断を実現します。本記事では、マット裁断機の種類、主要な技術パラメータ、選定のポイント、日常メンテナンスについて詳しく解説し、生産現場に実用的な参考情報を提供します。
マット裁断機の主な種類
切断原理により、マット裁断機は主に3種類に分類されます:
- 振動刀裁断機:高速で上下に振動する刃物で材料を切断し、ゴム、PVC、EVAなど中高密度のマットに適しています。切断速度は1000-3000 mm/s、精度は±0.1 mmに達します。刃物の振幅は通常2-5 mm、周波数は2000-5000回/分です。熱影響がなく切口が平滑であるという利点があり、特に多層複合材料に適しています。
- レーザー裁断機:高エネルギーのレーザービームで材料を溶融・気化させ、薄手のマット(PVCプリントマットなど)に適しています。切断速度は10000 mm/s以上、精度は±0.05 mmに達します。ただしレーザー切断は煙や焦げ縁が発生し、ゴムなどのハロゲン含有材料には適さず、設備コストも高くなります。
- 丸刃裁断機:回転する円形刃物で切断し、薄く均質な材料(EVAフォームマットなど)に適しています。構造が簡単で低コストですが、複雑な図形の切断能力は限られ、精度は一般的に±0.5 mm程度です。
ほとんどのマット生産現場では、材料適応性が広く切口品質が良い振動刀裁断機が第一選択となります。
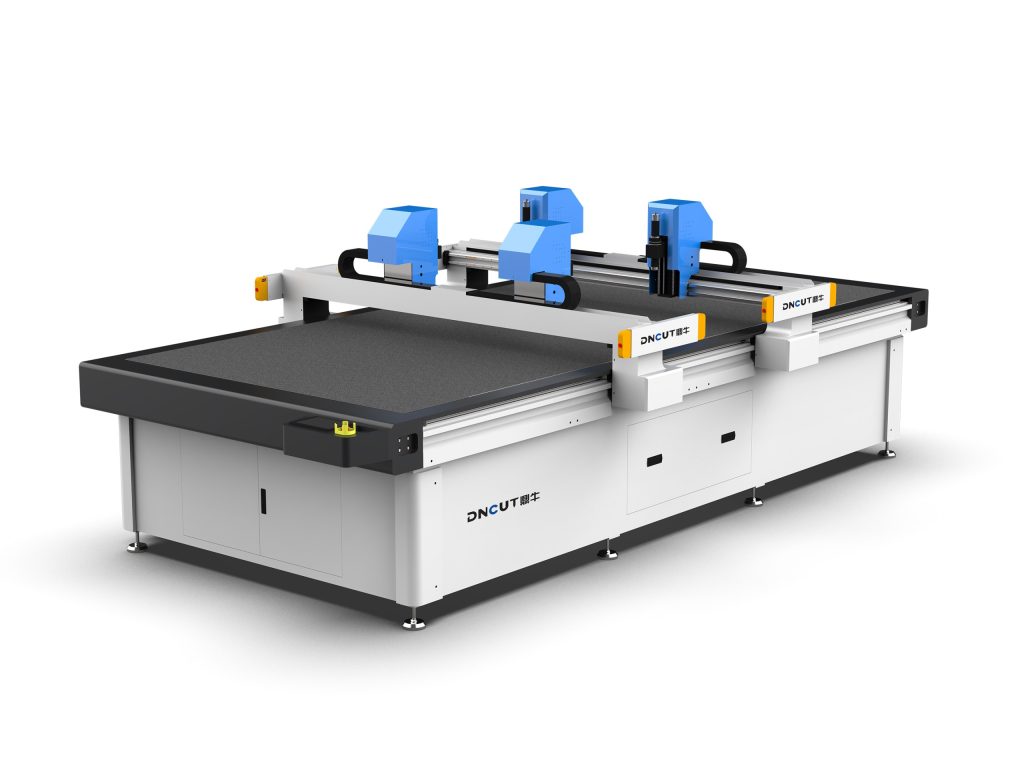
主要技術パラメータの解析
マット裁断機を選定する際は、以下のパラメータに特に注目する必要があります:
- 切断厚さ:振動刀機種は通常0.5-50 mmの柔軟材料を切断でき、刃物の長さと振幅に依存します。例えば、厚さ20 mmのゴムマットを切断するには、振幅5 mm、刃物長さ30 mmの構成を選ぶ必要があります。
- 切断速度:生産能力に直接影響します。振動刀裁断機の実際の切断速度は材料の硬度と図形の複雑さに影響され、一般的に500-2000 mm/sの間です。単純な直線切断では上限に近づくことができますが、複雑な曲線では精度を確保するために減速が必要です。
- 位置決め精度:通常は繰り返し位置決め精度で表され、高品質な機種は±0.05 mmに達します。高精度はサーボモーターと精密ガイドレールに依存し、接合要求の高いマット(パズルマットなど)では特に重要です。
- 作業テーブルサイズ:一般的な仕様には1600×2500 mm、2100×3100 mmなどがあります。選択時にはマット成品の最大サイズと排版効率を考慮する必要があります。大幅面は接合を減らし、材料利用率を向上させることができます。
- 制御システム:主流はDSPまたはPLC制御を採用し、CADファイルのインポート(DXF、PLT形式)に対応しています。一部の高級機種には自動排版ソフトウェアが搭載され、切断経路を最適化し、材料を5%-15%節約できます。
適切なマット裁断機の選び方
選定には材料特性、生産規模、精度要求、予算を総合的に考慮する必要があります:
- 材料のマッチング:ゴムマットは硬度が高く弾性が大きいため、大振幅(≥4 mm)、高周波数(≥3000回/分)の振動刀機種を選び、切断抵抗を減らすために専用の波形刃物を装備する必要があります。EVAマットは柔らかいため、標準刃口を選べます。PVCプリントマットは縁に焦げが不要であれば、レーザー切断を検討して効率を向上させることができます。
- 生産能力の評価:日平均生産量に基づいて必要な速度を計算します。例えば、日産500枚の1m×1mマット、各マットの切断経路を8メートルと仮定し、設備が有効に8時間稼働する場合、必要な平均速度は8000 m / (8×3600 s) ≈ 0.28 m/s = 280 mm/sとなります。準備や材料交換の時間を考慮すると、速度上限が1000 mm/s以上の機種を選ぶことをお勧めします。
- 精度要求:一般的な滑り止めマットは公差±1 mmで十分ですが、パズルマットや精細な模様のあるマットでは±0.2 mmが必要な場合があります。高精度機種の価格は通常30%-50%高くなります。
- 自動化の程度:自動送り、自動排版、自動刃物交換などの機能は人手の介入を減らすことができます。大量の標準化生産には、自動送りシステム付きの機種を選ぶことをお勧めし、効率を20%以上向上させることができます。
- 予算とアフターサービス:国産設備の価格は約8-20万元、輸入設備は30-80万元です。刃物、フェルトなどの消耗品の供給とアフターサービスの対応時間に注意する必要があります。
操作とメンテナンスのポイント
正しい操作と定期的なメンテナンスにより、設備の寿命を延ばし切断品質を維持できます:
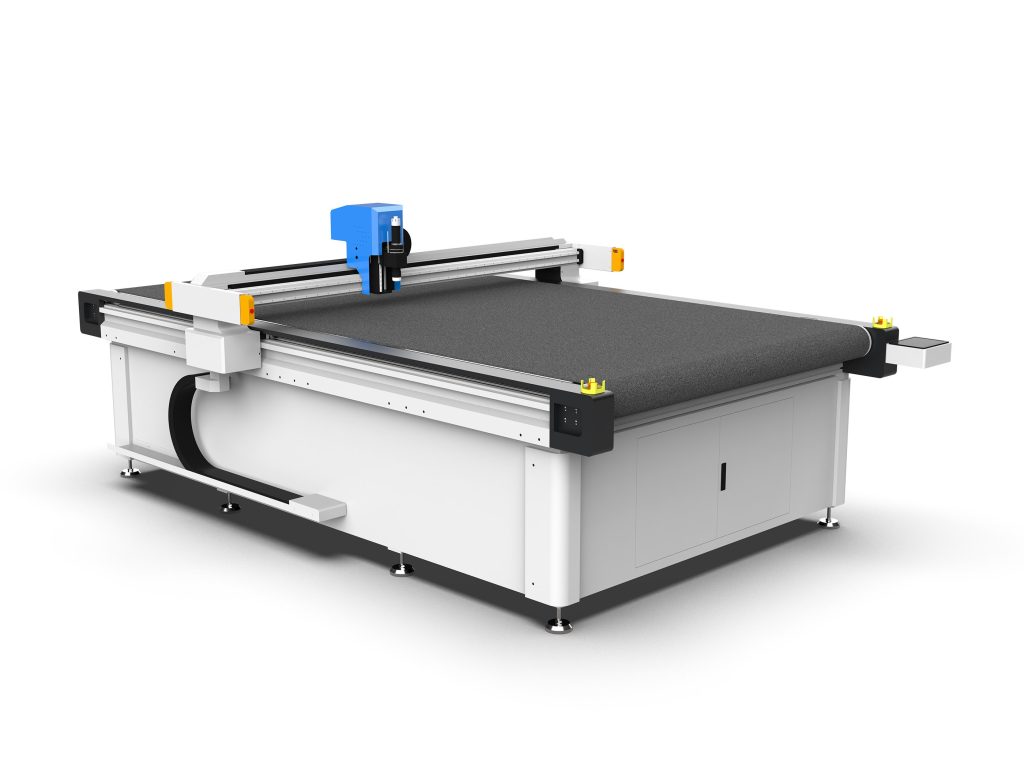
- 刃物のメンテナンス:振動刃物は定期的に摩耗を確認する必要があり、通常500-1000メートル切断した後に研削または交換が必要です。ゴムを切断する場合は摩耗が早いため、毎シフト確認することをお勧めします。刃物を取り付ける際は適度な締め付け力を確保し、緩すぎると切断のずれが生じ、締めすぎると刃物ホルダーが破損しやすくなります。
- テーブルのメンテナンス:切断テーブルは通常フェルトまたはプラスチック製の下敷きで覆われ、刃先を保護し真空吸着を形成します。フェルトが摩耗すると吸着効果に影響し、材料がずれる原因となります。3-6ヶ月ごとにフェルトを交換するか、使用頻度に応じて調整することをお勧めします。
- 潤滑と清掃:ガイドレールとボールねじは毎月清掃し、グリースを注入する必要があります。切断で発生する粉塵(特に繊維マット)は速やかに掃除機で除去し、伝動システムへの侵入を避ける必要があります。
- パラメータの最適化:材料に応じて切断速度、刃物の振幅、切り込み方式を調整します。例えば、厚いゴムを切断する場合は速度を300-500 mm/sに下げ、多段階の層別切断を採用することで材料の変形を減らすことができます。
よくある問題と解決策
問題1:切断縁が不揃い
考えられる原因:刃物の鈍化、振幅が小さすぎる、速度が速すぎる。解決策:刃物を交換し、振幅を4-5 mmに増やし、切断速度を20%下げる。
問題2:材料のずれ
考えられる原因:真空吸着不足、フェルトの劣化、材料の反り。解決策:真空ポンプの圧力を確認し(≥0.06 MPaであること)、フェルトを交換し、反った材料はプレスローラーで平らにすることができます。
問題3:切断精度の低下
考えられる原因:ガイドレールの摩耗、タイミングベルトの弛み、サーボパラメータのドリフト。解決策:ガイドレールの直線度を確認し(誤差は≤0.02 mm/mであること)、タイミングベルトの張力を調整し、サーボシステムを再校正する。
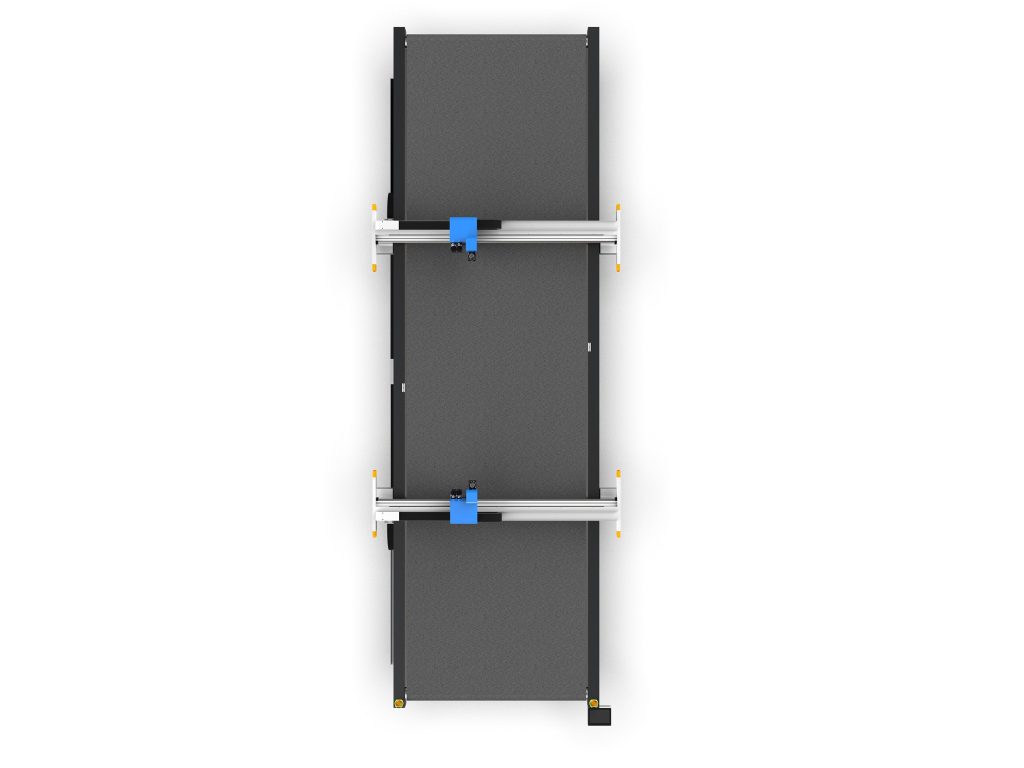
問題4:刃物の破損
考えられる原因:切断速度が速すぎる、材料中に硬質異物がある、刃物の取り付けが不適切。解決策:速度を下げ、材料検出装置を追加し、規定に従って刃物を取り付ける。
業界のトレンドと展望
マット業界が個別化・カスタマイズ化へと発展するにつれ、マット裁断機はインテリジェント化・フレキシブル化の方向へ進化しています。今後のトレンドは以下の通りです:
- 視覚認識と自動補正:カメラで材料の位置と模様を認識し、自動位置合わせ切断を実現します。特にプリントマットに適しています。
- 多刀頭協調:振動刀、丸刃、パンチングヘッドなど多種のツールを装備し、切断、穴あけ、圧痕などの工程を一度に完了します。
- IoTとリモートメンテナンス:設備のネットワーク化によりリモート監視、故障予警、パラメータ最適化を実現し、停止時間を削減します。
- 省エネ・環境保護:レーザー切断の煙処理システムのアップグレード、および低消費電力振動刀駆動技術の応用。
適切なマット裁断機を選ぶことは、製品品質と生産効率を向上させるだけでなく、長期的な運営コストを削減することもできます。購入前に実際の材料サンプルを持参して試し切りを行い、設備サプライヤーの技術サポートとアフターサービス能力を確認することをお勧めします。